



Draht-EDM erklärt: Funktionsweise, Vorteile und Bedeutung
Wenn man an Zerspanung denkt, kommen einem vielleicht zuerst Drehbänke und Fräsmaschinen in den Sinn. Dennoch gibt es diverse andere Bearbeitungsverfahren, die für bestimmte Anwendungen sogar besser geeignet sein können. Eines davon ist die Funkenerosion (EDM).
Dieser Artikel beleuchtet detailliert die Funktion und Fähigkeiten eines speziellen EDM-Verfahrens – dem Draht-EDM.
Was ist Draht-Funkenerosion?
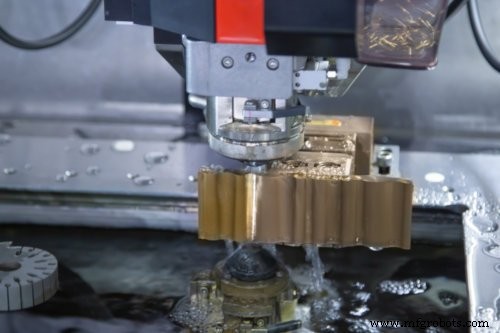
Draht-EDM ist eine EDM-Art, die einen kontinuierlich durch das Werkstück laufenden Draht nutzt, um komplexe Formen mit engen Toleranzen und minimalem Schnittspalt zu schneiden. Dieses Verfahren eignet sich besonders für das präzise Schneiden leitfähiger Materialien, die sowohl hart als auch dick sind – manche Maschinen schneiden Materialien über 300 mm Dicke.
Die verschiedenen EDM-Varianten nutzen die gleichen grundlegenden Betriebsprinzipien, wie wir in einem früheren Artikel besprochen haben. Im Kern arbeiten eine Elektrode und ein Dielektrikum zusammen, um mikroskopische Partikel des leitfähigen Werkstücks mittels Elektrizität zu zersetzen. Zwar entfernt jeder einzelne elektrische Entladung (Funke) nur eine winzige Materialmenge, doch der Prozess erfolgt hunderttausende Male pro Sekunde.
Beim Draht-EDM fungiert ein extrem dünner Draht als Kathode, während das leitfähige Werkstück als Anode dient. Der Draht läuft zwischen zwei unabhängig beweglichen Führungen, was einzigartige Formen ermöglicht. Dies bringt jedoch Einschränkungen mit sich, da der Draht das Werkstück grundsätzlich vollständig durchdringen muss.
Ähnlich wie bei anderen EDM-Arten kommen Kathode und Anode normalerweise nicht in physischen Kontakt. Stattdessen bewirkt der hohe elektrische Potentialunterschied (Spannung) zwischen Draht und Werkstück eine Ionisation im Dielektrikum, das dadurch elektrisch leitfähig wird.
Einfach ausgedrückt: Es entsteht ein Funke, der winzige Partikel sowohl der Drahtelektrode als auch des Werkstücks schmilzt, verdampft und löst – sogenannte EDM-Späne. Diese mikroskopischen Späne werden dann im Kreislauf des Dielektrikums weggespült und herausgefiltert.
Wie funktioniert Draht-EDM?
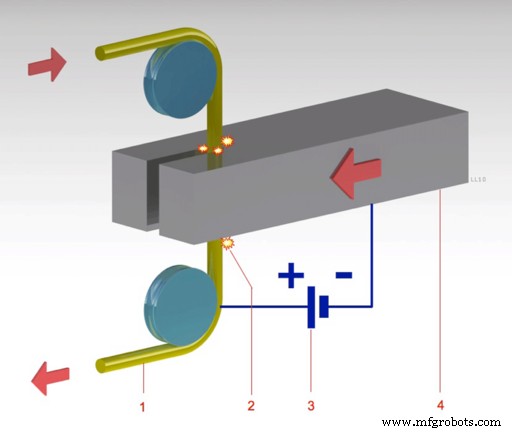
Beispiel einer „Draht-EDM“ von LaurensvanLieshout
Public domain, via Wikimedia Commons
Da die Drahtelektrode beim Funken beschädigt wird, muss sie kontinuierlich durch das Werkstück geführt und nachgespeist werden. Ebenso wird das Dielektrikum – beim Draht-EDM typischerweise deionisiertes Wasser – zirkuliert, gefiltert und deionisiert, um unregelmäßiges Funken zu verhindern.
Das Drahtsystem und das Dielektrikum bilden die zwei Hauptkomponenten des Draht-EDM, die synchron arbeiten müssen, um effiziente, präzise Schnitte und hohe Oberflächengüte zu gewährleisten.
Das Drahtsystem
Der Draht beim Draht-EDM besteht typischerweise aus Messing oder Kupfer, manchmal mit Zinkbeschichtung für verbesserte Konsistenz und Effizienz. Er ist sehr dünn – meist 0,3 mm Durchmesser oder weniger – so dass der ständige Erosionsverschleiß durch Funken ihn schnell abnutzt. Daher muss ständig frischer Draht von Spulen mit mehreren Kilometern Länge nachgeführt werden. Der verschlissene Draht wird am Prozessende recycelt.
Das Dielektrikum
Das deionisierte Wasser hat drei Hauptfunktionen beim Draht-EDM:
- Bereitstellung eines Mediums zur Kontrolle der starken Funken,
- Abspülen der EDM-Späne von Werkstück und Draht, und
- Kühlung des Werkstücks zur Vermeidung übermäßiger thermischer Belastung.
Bei korrekter Funktion wirkt das deionisierte Wasser wie ein Isolator zwischen Drahtelektrode und Werkstück, bis ein ausreichend hoher Ladungsunterschied besteht. Dies ermöglicht eine Art „kontrolliertes Chaos“, da Funken an verschiedenen Punkten ähnliche „Stärken“ haben und so einen glatten, gleichmäßigen Schnitt in unmittelbarer Nähe des Drahts erzeugen. Übermäßige Verunreinigungen schwächen die Isoliereigenschaften des Wassers und führen zu erratischem, inkonsistentem Funken.
Deshalb muss das Dielektrikum ständig abgeführt werden, um die Ansammlung von EDM-Spänen und Ionen im Wasser zu verhindern. Dazu sollte das Werkstück eingetaucht sein und einen stetigen Fluss deionisierten Wassers direkt durch den Schneidbereich haben.
Der fließende Fluide entzieht auch Wärme dem Schnittbereich, um Überhitzung zu verhindern, die thermische Spannungen im Werkstück induzieren könnte. Besonders bei sehr dicken Materialien muss der Flüssigkeitsfluss sorgfältig gesteuert werden, um die wärmebeeinflusste Zone (HAZ) im Werkstück zu managen. Übermäßige thermische Spannung könnte Mikrorisse und veränderte Materialeigenschaften nahe der Schneidoberfläche verursachen.
Draht-EDM: Vorteile und Grenzen
Mit einem besseren Verständnis der Funktionsweise lohnt sich eine Zusammenfassung der Hauptstärken und -schwächen.
Die Hauptvorteile von Draht-EDM sind:
- Eine der bevorzugten Methoden zum Schneiden sehr harter Materialien, besonders wenn der Schnittwinkel nicht senkrecht zur Werkstückoberfläche steht.
- Fähigkeit, sehr enge Toleranzen (innerhalb ±0,012 mm) zu erreichen, mit minimalem Kerf und ohne Taper über den gesamten Schnitt.
- Geeignet für sowohl sehr dünne als auch sehr dicke Materialien, ohne die Schnittqualität signifikant zu beeinträchtigen oder Teileverformung zu verursachen.
- Hervorragend für sehr hochwertige Oberflächengüten, besonders nach Schlichtschnitten (Skimming), die den schnellen initialen Schruppschnitt glätten.
- Ein vollautomatischer CNC-Prozess: Bediener werden typischerweise nur für Be- und Entladen von Verbrauchsmaterialien & Teilen benötigt – der Prozess ist damit personalarm.
Die Hauptbegrenzungen und Nachteile von Draht-EDM sind:
- Nur kompatibel mit leitfähigen Materialien.
- Generell nicht effizient für heterogene Materialien wie kohlenstofffaserverstärkte Polymere und unreine Materialien wie billigen Werkzeugstahl mit großen Einschlüssen.
- Je nach Bedingungen manchmal zeitaufwändiger als andere geeignete Verfahren.
- Nicht in der Lage, Bohrungen durchzuführen, die – falls konstruktiv erforderlich – von einem anderen Verfahren wie Lochsenk-EDM gestartet werden müssen.
- Potenziell teurer als Alternativen wie Wasserstrahlschneiden, besonders beim Verbrauchsmaterialeinsatz.
Ein weiterer Aspekt: Draht-EDM kann thermische Spannungen in das Werkstück einbringen, die Materialeigenschaften ändern oder Mikrorisse induzieren. Andererseits übt es keine mechanischen Schneidkräfte auf das Werkstück aus.
Ist Draht-EDM das richtige Verfahren für Sie?
Wenn die oben genannten potenziellen Einschränkungen nicht auf Ihr Projekt zutreffen, erweist sich Draht-EDM als außergewöhnliche Methode zum Schneiden harter Materialien mit großen Dicken. Dieses Verfahren steht für Präzision, Genauigkeit, Konsistenz und hohe Qualität.
Daher wird Draht-EDM regelmäßig für Teile mit komplexen Geometrien und engen Toleranzen eingesetzt, besonders bei fortschrittlichen Materialien. Empfindliche Medizintechnikkomponenten, präzise Luftfahrtteile und Werkzeuge aus besonders harten Materialien wie Titan sind hervorragende Anwendungen für dieses Fertigungsverfahren.
Wenn Sie erfahren möchten, wie Draht-EDM Ihre präzisionsgeschnittenen Teile fertigen kann, besuchen Sie unsere Draht-EDM-Serviceseite, um zu sehen, was Gensun zu bieten hat.
CNC-Maschine
- Was ist eine Kniehebelpresse? Funktionsweise und Bedeutung
- Entmagnetisierer (Demagnetizers) erklärt: Wie sie Magnetismus an Werkzeugen hinzufügen oder entfernen
- Abrasivstrahlbearbeitung: Funktionsweise, Vorteile & praktische Anwendungen
- Transfer Molding erklärt: Prozess, Vorteile und Varianten
- Was ist ein Solar-Wechselrichter? Wie er Solarstrom in nutzbaren Strom umwandelt
- Obfuscated VPN Server verstehen: Funktionsweise und Bedeutung
- 3D-Druck (Additive Fertigung): Verfahren, Materialien & Anwendungen
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Winkelmesser (Bevel Protractor) erklärt: Winkel messen & warum es wichtig ist
- CNC-Bohrwerke verstehen: Funktionsweise & entscheidende Vorteile