



Bearbeitungseffizienz in der Luft- & Raumfahrt maximieren: Erprobte Strategien
Veröffentlicht am 11. Mai 2020 | Von WayKen Rapid Manufacturing
Der Gipfel menschlicher Ingenieurskunst: riesige Flugmaschinen. Raketen, Flugzeuge, Jets – extrem schwer zu entwerfen, noch schwerer zu fertigen. Deshalb nur 8 große Hersteller weltweit für kommerzielle Flugzeuge in nennenswerten Stückzahlen. Ein Flugzeug hat >500.000 Teile, ein großer Teil extrem präzise & langlebig. Beste Qualität bei optimalen Kosten ist das Ziel industrieller Luftfahrtbearbeitung.
Probleme bei der Luftfahrtteilefertigung
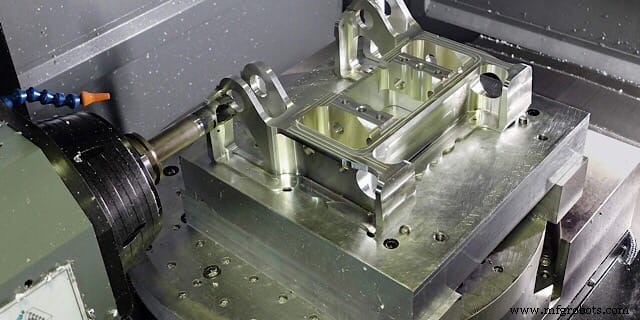
Luftfahrt-Präzisionsbearbeitung hat viele Herausforderungen. Vielfältige Werkstoffe: Triebwerkselemente (kritischste Bauteile) aus hitzebeständigen, gehärteten Legierungen – extrem zäh zu bearbeiten. Schlechte Wärmeleitung → Hitze baut sich im Werkzeug auf. Nickelbasislegierungen oft gealtert/warmebehandelt → sehr hart. Toleranzen strenger als in anderen Branchen, Geometrien komplexer.
Indirekte Probleme: Fertigungsstandards. Luftfahrt (neben Medizintechnik) eine der am stärksten regulierten Branchen – alle Qualitätsanforderungen zu erfüllen ist hart.
Dünnwandige Luftfahrtbauteile effizient bearbeiten
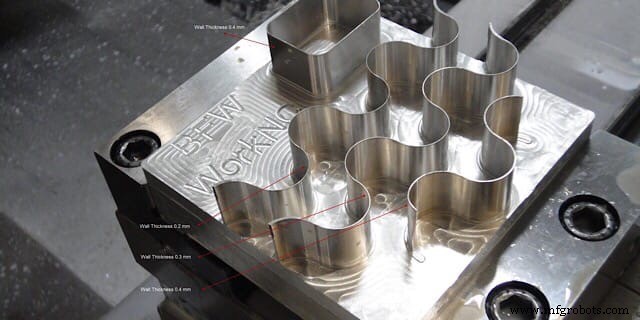
Gewicht ist kritisch: leichter = weniger Verbrauch. Konstrukteure designen Dünnwände, Gitter, Stege. Konventionell aus Vollblock (Guss/Schmieden) gefräst → 95 % Verschnitt. Nicht nur Materialeffizienz problematisch: Verformung durch hohe Schnittkräfte. Zu hoher Vorschub/Schnittiefe (besonders bei Nickelleg.) → Wände brechen (Schwingung) oder verformen (Hitze). Ergebnis: winzige Späne bei Kriechvorschub → unmöglich lange Bearbeitungszeiten.
Lösungen für wettbewerbsfähige Bearbeitung:
- Schwingungen minimieren. Schwingender Fräser trifft Dünnwand → Biegung/Riss. Vorschub reduzieren, aber Schneidenzahl im Fräser erhöhen (oder mehrere Werkzeuge am Drehzentrum).
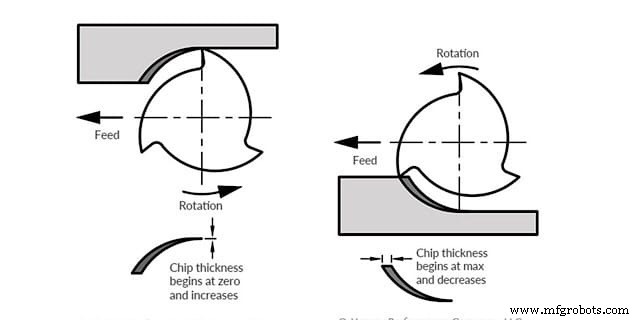
- Optimale Strategie: Gleichlauffräsen (Climb Milling). Vorschub entgegengesetzt zum konventionellen Fräsen → geringere Schnittkraft, bessere Oberfläche, Fräser greift dort ein, wo Wand dickste ist → minimalste Schwingung.
- Überhitzung vermeiden: Progressiv Hochdruckkühlschmierung einsetzen.
Trochoidale Fräsbahnen gegen Überhitzung bei Luftfahrtlegierungen
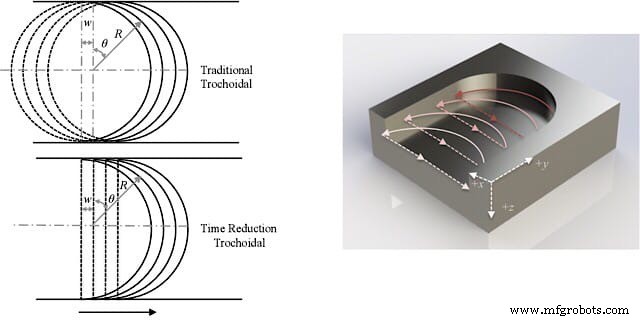
Teilüberhitzung durch schlechte Wärmeleitung – typisch. Strategie: Trochoidales Fräsen. Nutzt CNC-Fähigkeit für komplexe Werkzeugbahnen. Kleiner Fräser (kleiner als Nutbreite) folgt bogenförmigem Pfad (wie Federvorlage). Ein Bogen: Fräsen, nächster Bogen: Rückzug & Kühlpause, dann wieder Schnitt. Kontaktzeit Werkzeug/Teil portioniert → Kühlschmierstoff kühlt beide effizient. Trochoidales Drehen analog: kurze Schnitt-/Pausensequenzen. Mehr Leerwege, aber höhere Schnittgeschwindigkeiten/Vorschübe kompensieren. WayKen bietet auch EDM (Funkenerosion) als Alternative.
Richtiges Werkzeug für schnelles Bearbeiten wählen
CNC-Maschinen entscheidend, breit bei Alu einsetzbar. Wichtigster Hebel für Effizienz: richtiges Schneidwerkzeug. Weiche Legierungen gut analysiert, viele Lösungen. Viele Luftfahrtwerkstoffe jedoch klassifiziert → Wahl vor Ort.
Effizientes Werkzeug für hitzebeständige Werkstoffe muss negative Eigenschaften kompensieren: geringe Schwingung, extreme Härte, hohe Temperaturbeständigkeit für konstante Standzeit bei effizienten Vorschüben. Beispiel: Diamantschneidwerkzeuge. Synthetische Diamanten härter & langlebiger als Hartmetall, höhere Temperaturen möglich. Diamantbearbeitung hat Besonderheiten, lässt sich aber für Luftfahrt anpassen. Auch Keramikwerkzeuge leisten bei höchsten Temperaturen Großes.
Schwingungsminderung: Fräser mit mehr Schneiden & schärferem Spanwinkel → kürzere Zeit/Abstand bis nächste Schneide trifft Material → weniger Schwingung → höhere Schnittparameter → mehr Effizienz.
Systeme zur Qualitätsicherung der Bearbeitung
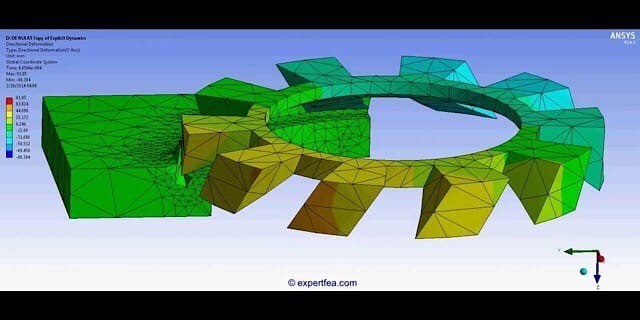
Vor Bearbeitungsstart: Kann gewünschte Qualität in der Zielzeit erreicht werden? Wie Toleranz, Oberfläche, Bearbeitungszeit vorhersagen? Früher unmöglich, heute durch rasante Entwicklung mathematischer Modellierung möglich. Finite-Elemente-Analyse (FEA) simuliert Schneidprozesse präzise: Schnittkräfte, Wärmeabfuhr, Einfluss auf Endteil. Restspannungen, Verformungen sichtbar – bevor Rohling aufgespannt wird. Technologie sagt Ergebnis voraus, reduziert Nachbearbeitungszyklen drastisch.
Wie WayKen Sie unterstützt
WayKen investiert stark in moderne CNC-Technologie & Mehrachsmaschinen – für schnelle Probeläufe, kundenspezifische Kleinserien, Low-Volume-Produktion. CAD-Datei hochladen → kostenloses Angebot.
CNC-Maschine
- CNC-Bearbeitungskosten senken mit Gebrauchtmaschinen – Expertentipps
- CNC-Bearbeitungseffizienz maximieren: Bewährte Strategien für überlegene Produktion
- Vertrauenswürdige CNC-Zerspanungswerkstatt wählen: Leitfaden für zuverlässige CNC-Teileproduktion
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Präzisions-CNC-Bearbeitung in der Luft- und Raumfahrt: Leichtbau-Teile aus Titan und Aluminium
- Produktions effizienz steigern mit fortschrittlichen CNC-Bearbeitungsdiensten
- Präzisionsfertigung von Luftfahrtkomponenten mit Mazak Variaxis 630-5X 2T