



Heidenhain Klartext: Verschachtelte Labels (LBL) meistern – Schritt-für-Schritt-Übung
Eingereicht von: Brian
Zeichnung / Werkstück
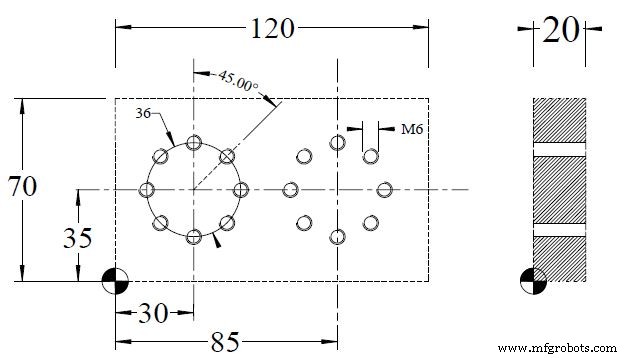
CNC-Programm (Heidenhain Klartext)
0  BEGIN PGM 10130 MM
1  BLK FORM 0.1 Z X+0 Y+0 Z-20
2  BLK FORM 0.2 X+120 Y+70 Z+0
3  TOOL DEF 1
4  TOOL DEF 2
5  TOOL DEF 3
6  TOOL CALL 1 Z S500
7  L  M6
8  L  M13
9  CYCL DEF 1.0 PECKING
10 CYCL DEF 1.1 SET UP 2
11 CYCL DEF 1.2 DEPTH -2
12 CYCL DEF 1.3 PECKG -2
13 CYCL DEF 1.4 DWELL 0
14 CYCL DEF 1.5 F200
15 CALL LBL 2
16 TOOL CALL 2 Z S1000
17 L  M6
18 L  M13
19 CYCL DEF 1.0 PECKING
20 CYCL DEF 1.1 SET UP 2
21 CYCL DEF 1.2 DEPTH -20
22 CYCL DEF 1.3 PECKG -10
23 CYCL DEF 1.4 DWELL 0
24 CYCL DEF 1.5 F200
25 CALL LBL 2
26 TOOL CALL 3 Z S500
27 L  M6
28 L  M13
29 CYCL DEF 2.0 TAPPING
30 CYCL DEF 2.1 SET UP 2
31 CYCL DEF 2.2 DEPTH -20
32 CYCL DEF 2.3 DWELL 0
33 CYCL DEF 2.4 F50
34 CALL LBL 2
35 L  M30
36 LBL 2
37 CYCL DEF 220 POLAR PATTERN
    Q216 = 30   ; CENTRE IN 1ST AXIS
    Q217 = 35   ; CENTER IN 2ND AXIS
    Q244 = 36   ; PITCH CIRCLE DIAMETER
    Q245 = 0    ; STARTING ANGLE
    Q246 = 360  ; STOPPING ANGLE
    Q247 = 0    ; STEPPING ANGLE
    Q241 = 8    ; NR OF REPETITIONS
    Q200 = 2    ; SET-UP CLEARANCE
    Q203 = 0    ; SURFACE COORDINATE
    Q204 = 100  ; 2ND SET-UP CLEARANCE
38 CYCL DEF 220 POLAR PATTERN
    Q216 = 85   ; CENTRE IN 1ST AXIS
    Q217 = 35   ; CENTER IN 2ND AXIS
    Q244 = 36   ; PITCH CIRCLE DIAMETER
    Q245 = 0    ; STARTING ANGLE
    Q246 = 360  ; STOPPING ANGLE
    Q247 = 0    ; STEPPING ANGLE
    Q241 = 8    ; NR OF REPETITIONS
    Q200 = 2    ; SET-UP CLEARANCE
    Q203 = 0    ; SURFACE COORDINATE
    Q204 = 100  ; 2ND SET-UP CLEARANCE
39 LBL 0
40 END PGM 10130 MM
Erläuterung
Das Programm demonstriert die Verwendung von verschachtelten Labels (LBL) in der Heidenhain-Steuerung. Der Hauptprogrammfluss (Blöcke 6–34) ruft dreimal das Unterprogramm LBL 2 auf (Blöcke 15, 25, 34), jeweils nach einem Werkzeugwechsel und Zyklusdefinition für Bohren, Tiefbohren und Gewindeschneiden.
Das Label LBL 2 (Block 36) definiert zwei Polarmuster (CYCL DEF 220) mit unterschiedlichen Mittelpunkten (X30/Y35 und X85/Y35), aber identischem Teilkreisdurchmesser (36 mm), 8 Wiederholungen und vollem Kreis (0–360°). Jeder Aufruf von CALL LBL 2 führt beide Polarmuster nacheinander aus. LBL 0 (Block 39) beendet das Unterprogramm und kehrt zum Hauptprogramm zurück.
Wesentliche Lernpunkte:
CALL LBLermöglicht modulare Programmierung und Wiederverwendung von Bohr-/Fräsmustern.- Zyklusparameter (Q-Parameter) werden im Label definiert und bei jedem Aufruf erneut ausgeführt.
- Werkzeugspezifische Zyklen (PECKING, TAPPING) werden vor dem
CALL LBLdefiniert. LBL 0ist das obligatorische Ende jedes Unterprogramms.
CNC-Maschine
- Heidenhain TNC Programmiertutorial: Schritt-für-Schritt CNC-Code-Beispiel
- Heidenhain TNC Meistern: Schritt-für-Schritt Fasen-Programmiertutorial
- Heidenhain Flex K CNC-Programmierung meistern – Schritt-für-Schritt Übung
- Heidenhain CNC Dialogprogrammierung Beispiel – Schritt-für-Schritt Anleitung
- Helixfräsen mit Heidenhain Dialogprogrammierung meistern: Praktische Übung
- Heidenhain Dialogprogrammierung: Praktisches Unterprogramm-Beispiel
- Wiederholungsfunktionen in Heidenhain Dialogprogrammierung meistern
- Experten-Drehtechniken für Heidenhain CNC-Programmierung
- Heidenhain Dialogprogrammierung: Spiegelbild CNC-Übung
- Heidenhain CNC-Programmierung: Raster-Muster Übung mit Linearzyklus 221