



Wie fortschrittliche Robotik das Schweißen revolutioniert
Ist es der richtige Zeitpunkt, Ihren Schweißbetrieb zu automatisieren? Sorgen Sie sich, wie lange Sie Ihre erfahrenen Schweißer halten können? Müssen Sie den Durchsatz erhöhen, sehen aber keinen Weg mit der verfügbaren Belegschaft? Werden Sie durch zähe Materialien herausgefordert? Eine Vielzahl technischer Fortschritte macht es relativ einfach, diese Probleme durch Automatisierung Ihres Schweißbetriebs zu lösen – mit einer überraschend schnellen Amortisation.
Dreimal schneller
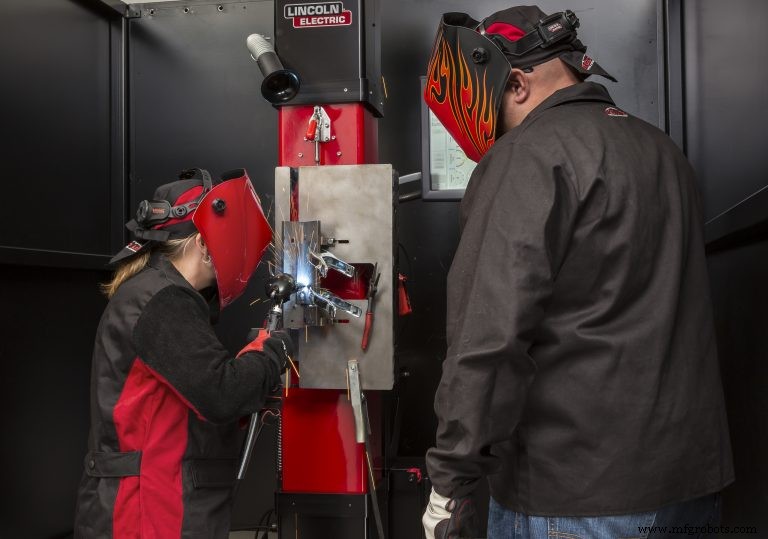
Es gibt zwei große Kategorien des automatisierten Schweißens: sogenannte „feste“ Automatisierung und „flexibles“ (oder robotisches) Schweißen. Feste Automatisierung ist oft anwendungsspezifisch und am besten, wenn Teilegeometrie und Schweißnaht sehr einfach sind. Beispielsweise ist es generell die beste Lösung für das Rohrschweißen. Für die meisten industriellen Anwendungen und alles Komplexe ist robotisches Schweißen ideal und der Fokus dieses Artikels.
Wie Jason Lange, Inside Sales Manager bei Lincoln Electric Co. (Cleveland) erklärt: „Der Hauptzweck eines Roboters ist die Wiederholbarkeit einer Schweißnaht zu unterstützen. Nummer zwei ist die Reduzierung der Belastung des Schweißers. Den ganzen Tag Teile zu bewegen und unter verschiedenen Vorrichtungen zu kriechen, ist für einen Menschen belastend. Roboter helfen bei der Ergonomie.“
Es ist doppelt wichtig, es den Schweißern leichter zu machen, weil sie schwerer zu finden werden. „Es gibt viele Technikschulen im Land, die in Schweißprogramme investieren, um diese Lücke zu schließen“, fährt Lange fort. „Aber an jedem beliebigen Tag übersteigt die Zahl der in Rente gehenden Menschen die neu eintretenden Ersatzkräfte, was eine Lücke schafft. Robotisches Schweißen hilft, diese Lücke zu füllen.“
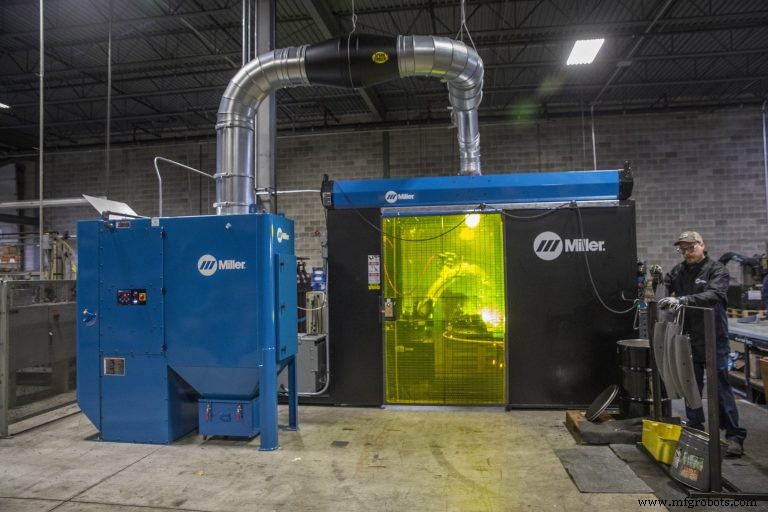
Gleichzeitig ist „die Amortisation eines Robotersystems typischerweise viel besser, als man denken könnte“, erklärt Erik Miller, Business Development Manager – Laser Group bei Miller Electric Mfg. Co. (Appleton, WI). „Ein Robotersystem fertigt so viele Teile wie drei Schweißer. Sie sparen zwei Gehälter pro Schicht, und die durchschnittliche vorkonfigurierte Zelle kostet 100.000 bis 120.000 $. Sie amortisiert sich in etwa einem Jahr. Typischerweise, wenn Sie einen Prozess automatisieren und die Amortisation in weniger als einem Jahr erreichen, tun Sie das sofort. Wenn es zwei Jahre sind, sollten Sie es ernsthaft in Betracht ziehen.“
Roboterautomatisierung ist also eine enorme Hilfe bei der Steigerung des Durchsatzes. Aber die für diesen Artikel interviewten Quellen betonten, dass es kein Ersatz für qualifizierte Arbeitskräfte ist. „Sie brauchen immer noch einen qualifizierten Schweißer, um diesen Roboter zu bedienen“, wie Lange es ausdrückt.
Veränderte Materialien – ein weiterer Grund zur Automatisierung
Änderungen bei Werkstoffen in den letzten zehn Jahren haben Verbesserungen im Schweißen vorangetrieben, von denen viele manuell nicht anwendbar sind, wie Laserschweißen, so Erwin DiMalanta, Director Welding & Cutting Business Line bei ABB Robotics (Auburn Hills, MI). „Hersteller von allem, von Bergbaufahrzeugen bis hin zu Automobilen, verwenden andere Materialien, um Kosten und Gewicht zu reduzieren und verschiedene Antriebslösungen zu ermöglichen“, sagt er. „Automobilhersteller sind auf hochfeste und ultrahochfeste Stähle umgestiegen, die metallurgische Eigenschaften haben, die sie stärker, leichter und korrosionsbeständiger machen, jedoch mit hoher Umformbarkeit und Schweißbarkeit. Das ändert drastisch, wie Metallstrukturen entworfen, geformt und montiert werden.“ Während Hersteller früher traditionelle Stanzwerkzeuge nutzten, um Merkmale in das Teil zu schneiden, verwenden sie jetzt Warmumformprozesse und automatisierte Lasertechnologien zum Formen und Schneiden der Teile.
„Ein weiteres Beispiel ist der Wechsel zu Aluminium für mehr Anwendungen“, sagt DiMalanta. „Je nach Auto kann bis zu 90 % der Karosserie aus Aluminium bestehen. Aufgrund seiner höheren Leitfähigkeit benötigen Sie mehr elektrischen Strom zum Punktschweißen von Aluminium, und Strom ist gleichbedeutend mit Hitze. Doch wir gehen zu dünneren Blechen. In einigen Fahrzeugen sind die Materialien etwa 1 mm dick. Wie gehen Sie mit diesen gegenläufigen Trends um?“
Die Antwort ist verbesserte Technologie für sowohl elektronische als auch mechanische Steuerung des Lichtbogenschweißens und vermehrter Einsatz von Laserschweißen. Beim Lichtbogenschweißen sagt DiMalanta, dass „Stromquellen jetzt extrem fortschrittlich und elektronisch gesteuert sind. Die Materialablage in den Schweißbad wird sorgfältig kontrolliert, mit maßgeschneiderten Wellenformen.“ Miller fügt hinzu, dass solche speziellen Wellenformen „die Wärmeeinbringung in Teile steuern, was Verzug reduzieren und auch das kosmetische Erscheinungsbild von Schweißnähten verbessern kann.“
Er weist auch auf eine mechanische Methode namens Active Wire von Panasonic hin. „Es ist ein bidirektionaler Drahtvorschub, bei dem der Draht nach vorne vorschiebt, um den Kurzschluss zu erzeugen, und dann aus dem Bad zurückzieht, wobei diese nähmaschinenartige Aktion mit 120 Hertz wiederholt wird. Dies reduziert die Wärmeeinbringung und auch den Spritzer erheblich. Es verbessert auch die Konsistenz des Lichtbogenzündens bei jeder Schweißnaht. Es ist sehr beliebt für Aluminiumschweißen und Dünnblechschweißen.“
Je leichter das Bauteil, desto fortschrittlicher müssen die Materialien werden, um komplexe Strukturen bei Erhalt der Festigkeit zu ermöglichen, sagt DiMalanta. „Roboter und ihre fortschrittlichen Softwaresysteme helfen, die Prozesse zu verbinden, um diese Materialien mit dem Roboterpfad zu handhaben.“
Laserschweißen – eine überzeugende Option
Mit seiner blitzschnellen Fähigkeit, eine Vielzahl von Materialien (einschließlich ungleicher Materialien) zu schweißen, ist Laser wahrscheinlich das größte Ereignis im Schweißen seit Jahrzehnten. Und wie Masoud Harooni, Senior Advanced Technology Engineer – Laser Welding bei Trumpf Inc. (Hoffman Estates, IL) es ausdrückt: „Die größte Neuigkeit beim Laserschweißen in den letzten Jahren ist der Preisverfall bei Lasern.
„Laserschweißsysteme sind einfacher zu steuern“, fährt Harooni fort. „Sie wählen eine Leistung und eine Geschwindigkeit. Einmal eingestellt, bearbeiten Sie das ganze Teil mit wenig Spritzer. Beim Lichtbogenschweißen müssen Sie den Lichtbogen aufrechterhalten und die Schweißparameter sind empfindlich gegenüber Änderungen im Abstand zwischen Brenner und Werkstück. Verschiedene Teile des Werkstücks erfordern mehr oder weniger Strom, was die Prozessstabilität verringert. Auch wenn die Rückkopplungsschleifen moderner Lichtbogenschweißsysteme sehr gut sind, sind diese Systeme nie perfekt justiert. Lasergeschweißte Komponenten erfordern viel weniger Nachbearbeitung als lichtbogengeschweißte Komponenten, die oft geschliffen werden müssen. Sie haben auch das Problem mit dem Spritzer und der Notwendigkeit, die Düse in Lichtbogenschweißsystemen zu reinigen.“
Vielleicht noch wichtiger: Laserschweißen kann eine tiefere Schweißnaht ohne Wärmeschäden erreichen, sogar in Materialien wie Aluminium und Magnesium, die beim Lichtbogenschweißen anfällig für Risse oder Porosität wären. Harooni erklärt, das liegt daran, dass Laser eine Leistungsdichte von 10^8 Watt pro Quadratzentimeter erreichen kann. Dies erzeugt ein Keyhole, eine tiefe hohle Zone, die durch Verdampfen des Werkstückmetalls entsteht. Während der Laserstrahl entlang des Teils wandert, hält er dieses winzige Keyhole, umgeben von einem Schmelzbad, aufrecht, während das Material dahinter erstarrt.
„Sie erhalten eine starke, tiefe Schweißnaht ohne extreme Wärmeeinbringung in das Teil“, sagt er. „Lichtbogenschweißen hat nicht die Leistungsdichte, also ist der einzige Weg, eine tiefere Schweißnaht zu erreichen, die Wärmeeinbringung zu erhöhen. Die mechanischen Eigenschaften von geschweißten Teilen mit weniger Wärmeeinbringung und weniger Verzug sind viel besser als Teile mit höheren Wärmeeinbringungen.“
Miller stellt fest, dass „der initiale Einfluss des Laserschweißens im automobilen Schweißen lag, aufgrund der hohen Stückzahlen und [technischen Vorteile]. Blechhersteller sollten auch Laserschweißen in Betracht ziehen. Die echten Vorteile liegen im Ersetzen des Widerstandspunktschweißens, das für mittlere bis niedrige Stückzahlen herausfordernd sein kann. Spannvorrichtungen können schwierig sein, da Zugang zu beiden Seiten des Teils erforderlich ist, während Laserschweißen nur Zugang von oben benötigt, was die Automatisierung erleichtert. Sie können auch einen Roboter mit geringerer Traglast für Laserschweißen verwenden, zusammen mit einer einfachen festen Optik.“
Im Vergleich zu einem Roboter mit hoher Traglast und starkem Arm, der ein großes Werkzeug mit zwei Elektroden trägt, können Hersteller jetzt einen sichereren 8-kg-Roboter verwenden, einen Prozesskopf darauf montieren und Widerstandspunktschweißen relativ einfach automatisieren.
„Der andere Bereich im Blech, wo Laserschweißen vorteilhaft ist, ist die Kastenfertigung“, sagt er. „Außenkanten-Schweißnähte, die ein kosmetisches Erscheinungsbild erfordern und wenig bis keine Nachbearbeitung danach brauchen, sind ein Bereich, in dem wir viel Interesse gesehen haben.“
Laut Miller bietet Laser eine gute Lösung für Teile, bei denen der Zugang begrenzt ist. Ein Laser benötigt nur Sichtverbindung, um die Schweißnaht zu machen, während bei einer Lichtbogenschweißanwendung der Roboter einen klobigen Brenner in und um Teile bewegen muss, was sehr schwierig sein kann. „Beim Laserschweißen sind wir oft 500 mm vom Werkstück entfernt. Es ist wie das Abfeuern einer Strahlenpistole. Laser hat auch viel höhere Bearbeitungsgeschwindigkeiten und geringere Gesamtwärmeeinbringung in das Teil, was Verzug reduziert. Es ist ein perfektes Werkzeug für autogenes Schweißen.“
Der Nachteil des Laserschweißens, erklärt Harooni, ist, dass Sie „entweder sicherstellen müssen, dass Sie praktisch keinen Spalt zwischen den Komponenten haben, oder eine Fusionslinie verwenden, die Laserschweißen mit Drahtunterstützung kombiniert, bei der Sie den Draht in das Bad schmelzen, um den Spalt zu überbrücken. Aber Laserschweißen ist so viel schneller, dass es die zusätzliche Investition in Spannvorrichtungen wert ist. Wenn Sie beispielsweise 50 Teile pro Tag mit robotischem Lichtbogenschweißen fertigen, könnte robotisches Laserschweißen 300, 500 oder sogar Tausende desselben Teils pro Tag produzieren.“
Einstieg in die Schweißautomatisierung
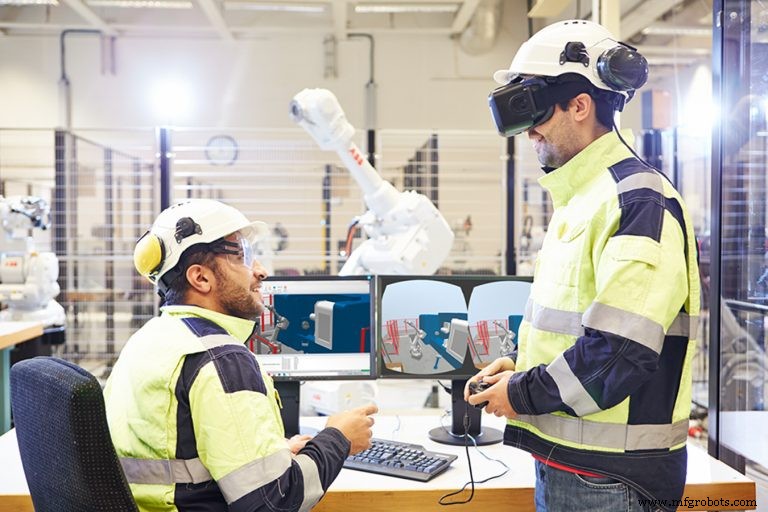
Der Sprung in die Schweißautomatisierung ist einfacher denn je. Erstens bieten die Hauptakteure Offline-Einrichtungssoftware an, die den nächsten Auftrag auf einem PC mit hohem Realismus programmiert, dieses Programm auf den Roboter überträgt und den Schweißvorgang startet. ABB nutzt sogar Virtual-Reality-Techniken, um Nutzern zu ermöglichen, mit robotischem Schweißgerät zu „kollaborieren“.
„Sie können den Roboter buchstäblich am Hals nehmen, sozusagen, und ihn genauso führen wie einen Hund an der Leine“, erklärt DiMalanta. „Das kann viel intuitiver sein als die Bedienung über ein Teach Pendant.“
Zweitens können diese Systeme Mechanismen haben, die sich automatisch an Positionsänderungen von einem Teil zum nächsten anpassen und die Schweißqualität überwachen.
Wie David Schaefer, Produktspezialist bei Miller Electric, erklärt: „Es gibt mehrere Sensortypen, die mit Änderungen in der Nahtlage umgehen. Einer ist einfach Tastabtastung, der andere ist Nahtverfolgung durch den Lichtbogen. Beim Tastabtasten kann der Roboter herunterfahren und seinen Schweißdraht nutzen, um das Teil zu sondieren. Er prüft den Delta zwischen der programmierten Position und der tatsächlichen Position, um sich im Grunde selbst neu zu programmieren.
„Bei der Nahtverfolgung durch den Lichtbogen, wenn Sie über eine Naht weben, wie bei einer Kehlnaht oder Überlappnaht, wenn das Material dick genug ist, erkennt es die Stromänderung und bestimmt, wann es in der Naht ist und wann es außerhalb der Naht ist, und folgt dann dieser Naht während des Schweißens“, fährt Schaefer fort. „Sie haben auch die Option, Laseroptik statt drahtbasierter Sensorik zu verwenden, aber es ist die gleiche Grundidee.“
Lange von Lincoln Electric sagt, dass „ein weiterer Weg dies über eine Kamera ist, die entweder ein 2D- oder 3D-Bild des Teils aufnimmt. Wir können Programme und Nähte basierend auf der physischen Lage der Teile versetzen. Neuere Kameras sind nicht so stark von Blendeffekten an einem Teil betroffen wie Kameras noch vor wenigen Jahren. Sie können mehr Farben sehen und die Definitionen eines Teils lesen, Schatten und Reflexionen vom Teil unterscheiden.“ Harooni fügt hinzu, dass „heutige Optiken uns auch die Fähigkeit geben, die Qualität der Schweißnaht in Echtzeit zu prüfen, ohne zerstörende Prüfungen.“
Drittens bieten alle Roboter eine Form der Kollisionserkennung. Miller von Miller Electric sagt, dass dies die bedeutendste Verbesserung am Roboterarm selbst darstellt. „Früher erstellte ein Kunde sein Programm basierend auf der bekannten X-Y-Z-Position des Brenners. Angenommen, der Roboter hat eine halbe Schicht geschweißt und der Bediener lässt eine Spannvorrichtung offen. Der Roboter würde wahrscheinlich in die Spannvorrichtung krachen, den Brenner verbiegen. Das würde bewirken, dass jede Schweißnaht in diesem Programm aus der Ausrichtung gerät, weil das Ende des Brenners verbogen wurde und sich diese Position geändert hat. Heute, wenn der Roboter ein Objekt trifft, selbst bei hoher Geschwindigkeit, liest er den resultierenden Stromspitzen als Hindernis. Das versetzt den Roboter sofort in den Flex-Servo-Modus, der das Anlegen der Bremse für eine bestimmte, für jede Achse angegebene Strecke verzögert. Der Roboter wird sozusagen ‚schlaff‘. Das ermöglicht dem Roboter, den Impuls abzubauen, und minimiert Schäden am Werkzeug. Das bedeutet, Sie können einen Hochgeschwindigkeitskollision haben, ohne den Brenner zu verbiegen.“
Viertens bieten alle großen Anbieter vorkonfigurierte Roboterzellen mit allem, was Sie auf einer Palette (oder mehreren) brauchen. „Eine Arbeitszelle wäre eine vollständig ausgelegte Einheit mit allen Sicherheitsvorkehrungen“, sagt Lange. „Sie würden typischerweise Zäune oder Stahlwände sehen, meist Sicherheitsscanner, Lichter, Drucktasten, um den Roboter zu starten, Schlüsselschalter und irgendeine Positioniereinrichtung vor dem Roboter, wie einen Drehtisch oder ein Riesenrad. Diese Vorrichtungen bringen das Teil in die Arbeitszone, während der Bediener zusätzliche Teile auf der gegenüberliegenden Seite lädt. Oder Sie könnten einfach einen festen Tisch haben, auf dem der Roboter bearbeitet. Es gäbe auch eine Schweißstromquelle, den Brenner und ggf. Reamer zum Reinigen der Düsen. Sie müssen es nur an Strom und eine Gasquelle anschließen.“ Und wenn eine der Standardlösungen nicht passt, sind maßgeschneiderte Turnkey-Lösungen verfügbar.
Worüber muss man sich Sorgen machen?
„Wenn wir einen potenziellen Kunden zur Schweißautomatisierung beraten, schauen wir uns ihre vorgelagerte Fertigung an“, erklärt Schaefer von Miller Electric. „Wenn sie Laser und CNC-Geräte zum Biegen, Kanten und Schneiden des Materials verwenden, werden sie viel besseren Erfolg beim robotischen Schweißen haben, als wenn sie es von Hand schneiden oder eine Kappsäge verwenden. Diese Shops können damit jetzt durchkommen, weil beim manuellen Schweißen die Schweißer entsprechend anpassen können, aber der Roboter nicht.“ Miller fügt hinzu, dass Schweißen meist das Letzte ist, was in einer Fabrik automatisiert wird, weil vorgelagerte Prozesse zuerst präzise sein müssen. „Teile müssen präzise geschnitten, dann präzise gebogen werden. Dann können Sie sie schweißen.“
Neben der Sicherstellung, dass Teile wiederholbar sind, sind Spannvorrichtungen erforderlich, die Spalten begrenzen oder eliminieren, wie Schaefer erklärt: „Sie können keine Luft schweißen. Ein menschlicher Bediener kann einen Spalt sehen und entsprechend reagieren, generalmente indem er den Drahtvorschub erhöht, um den Strom zu reduzieren, was die Hitze und die Penetration verringert, und dann zu weben beginnt, um den Spalt zu füllen. Ein Roboter wird das nicht tun. Er wird durchbrennen.“
Umgekehrt sagt Lange, dass einige Kunden Tausende oder Hunderttausende Dollar für Werkzeuge ausgeben, um Teile zu halten, wo sie den Preis halbieren könnten, indem sie vorgelagerte Prozesse verbessern. Das liefert die erforderliche Wiederholbarkeit nachgelagert, was letztendlich die Werkzeugkosten senkt und die Menge an Nacharbeit und Ausschuss verringert.
Nach Teilequalität und Wiederholbarkeit ist das nächste wichtigste Anliegen „das Schweißverfahren so zu kennen und zu verstehen, wie es sich auf die Schweißnähte selbst und die Schweißnähte durch das automatisierte Gerät bezieht“, sagt Lange.
Wer also sollte für das automatisierte Schweißen geschult werden? Entweder ein erfahrener Schweißer oder jemand, der bereit ist, Schweißen zu lernen (was Wochen dauert) plus Schweißautomatisierung.
Schaefer warnt, dass „Sie die richtige Kultur in der Einrichtung brauchen. Menschen mit Jobs können sich durch hereinkommende Automatisierung bedroht fühlen. Ich würde meinen Leuten sehr offen über die Vorteile sprechen, wie es das Unternehmen effizienter macht, wachsen lässt und wettbewerbsfähiger macht und letztlich mehr Leute einstellt.“
Schließlich müssen Losgrößen groß genug für Automatisierung sein. Wie Lange es ausdrückt: „Die Zeit, die es braucht, um Offline-Programmierung zu machen, sie auf den Roboter zu laden und ein schnelles Setup zu fahren, produziert definitiv eine gute Rendite, wenn Ihre Losgrößen etwa einen Tag oder einen halben Tag laufen. Wenn Sie Teile stündlich wechseln, sind Sie möglicherweise nicht ganz so effektiv beim ROI.“
Automatisierungssteuerung System
- Aufkommende Wireless-Technologien 2015: Leitfaden für M2M & IoT
- NPE 2018 Highlights: Industrie 4.0 Innovationen treiben die Zukunft an
- Hahn Automation erweitert Healthcare-Fokus mit neuem deutschem Technologiezentrum
- Robotic Automation Systems baut 13.000‑sq‑ft‑Anlage für integrierte Fertigungsexzellenz
- Produktivität steigern: 4 bewährte Wege zur Maximierung der Roboterschweißleistung
- Studierende bauen fortschrittliches B&R-gestütztes Robotik-Mülltrennungssystem
- Acieta stellt FastLoad vor: Hochgeschwindigkeits-Roboter-Beladezelle für höhere Produktionseffizienz
- Robotiq stellt erschwingliches, vielseitiges Bin-Picking-Robotersystem für mittelgroße bis große Fertigungsvolumen vor
- AMRC treibt Innovation in Kreislaufwirtschaft und fortschrittliche Recyclingtechnologien voran
- MTC erreicht Durchbruch bei autonomem Objekt-Greifen für Robotik