



Vinylbodenbelag: Typen, Produktion und Schlüsseleigenschaften
Hintergrund
Vinylbodenbelag gibt es in zwei Hauptformen: elastischer Vinylboden (Bahnware) und Vinylfliesen. Bahnware wird typischerweise in 6-ft (1,83 m) oder 12-ft (3,66 m) Breiten verkauft, während Fliesen Standard 12 × 12 Zoll (30,48 × 30,48 cm) Quadrate sind. Bahnware kommt meist ohne Klebstoff, sodass Verleger einen passenden Untergrundkleber bereitstellen müssen. Fliesen sind entweder als trockene Bahnen oder mit druckaktivierter Kleberückseite erhältlich, letztere geschützt durch eine abziehbare Papierabdeckung.
Bahnware variiert in Dicke und Dekorationstechnik. Dünnere Bahnen reichen von 10–15 mils, während langlebigere, teurere Optionen 25–30 mils erreichen. Muster werden mittels Rotogravur-Druck oder Intaglio-Gravur aufgebracht, die Designs in die Gelschicht unter der Nutzschicht prägen, was Haltbarkeit sichert.
Viele Hausbesitzer schätzen Vinyl für seine einfache Verlegung. Während 25–30 mil Bahnen für Ungeübte herausfordernd sein können, sind Vinylfliesen typischerweise leicht zu verlegen, sogar für DIY-Projekte. Im Gegensatz zu härteren Materialien kann Vinyl mit einem scharfen Messer für Ecken, Schränke und Kurven zugeschnitten werden.
Vinyl kann über bestehende Böden verlegt werden und lässt sich leicht mit Staubsauger oder milder Seifenlauge reinigen. Mit richtiger Pflege benötigen die meisten Marken kein Wachsen. Eine Polyurethan-Deckschicht liefert Hochglanz-Finish, das jahrelang glänzend bleibt; bei Mattwerden kann ein spezieller Bodenfinish den Glanz wiederherstellen.
Sowohl Wohn- als auch Gewerbe-Vinylbodenbeläge existieren. Wohnoptionen variieren in Dicke, Musterung und Stil. Gewerbeprodukte müssen strenge Haltbarkeits- und Fleckenbeständigkeitsstandards erfüllen – kritisch für Umgebungen wie Krankenhäuser – und viele sind mit rutschfesten Oberflächen für Hochverkehrsbereiche gestaltet.
Geschichte
Seit Jahrhunderten wurde eine harte, wasserbeständige Oberfläche in Innenräumen geschätzt. Frühe Lösungen reichten von gestampfter Erde mit Ochsenblut bis zu bemalten Holzböden, jede erforderte periodische Erneuerung. Bis zum frühen 18. Jahrhundert wurden große Stoff-Fußbodentücher unter Esstischen ausgelegt, um Krümel aufzufangen, dann einfach draußen ausgeschüttelt.
In den späten 1700ern beschichteten Innovatoren robuste Stoffe wie Leinwand, Hanf oder Leinen mit Öl und Farbe, wodurch die ersten wasserdichten Fußbodentücher entstanden. Diese „Öltücher“ waren leicht zu reinigen, kostengünstig und konnten zu Hause oder ab dem 19. Jahrhundert massenproduziert werden. Linoleum – aus Leinöl, Korkgranulat und Pigmenten – folgte in den 1890ern und wurde schnell zum massenproduzierten Bodenbelag.
Linoleum dominierte bis zur Nachkriegszeit, als Hersteller leichtere, langlebigere Alternativen suchten. Ende der 1950er kam elastischer Vinylboden auf, der dank klarem Vinylgel hellere, lebendigere Farben bot. Ein Sears-Katalog von 1960 proklamierte: „Aller Glanz und Glühen – keine harte Arbeit!“
Rohstoffe
Kernkomponenten von Vinylbodenbelag sind Polyvinylchlorid (PVC)-Harze, hochmolekulare Weichmacher, Pigmente, Spurenstabilisatoren und ein Trägerrücken – entweder Filz oder eine Papiermischung aus Holzfasern und Calciumcarbonat. Hochglanz-Bahnen oder -Fliesen erhalten eine zusätzliche Polyurethan-Beschichtung. Klebstoffe für druckaktivierte Fliesen werden aus organischen Harzen formuliert.
Design
Design-Teams scouten kontinuierlich aufkommende Trends, um Muster zu entwickeln, die bis zu fünf Jahre ansprechend bleiben. Konzepte gehen von Skizze zu digitalen Mock-ups, dann zu vollformatigen, vollfarbigen Testdrucken auf Papier. Genehmigte Muster werden auf 18×24 Zoll oder 24×36 Zoll Gravurplatten übertragen, die Prototypen auf undekoriertem Gel-Lager produzieren. Die finale Nutzschicht wird dann aufgebracht, was Designern einen near-finalen Produktblick gibt.
Prototypen werden bewertet und entweder freigegeben, überarbeitet oder verworfen. Die Timeline von Design bis Markt reicht von drei bis sechs Monaten, je nach Komplexität.
Der Herstellungsprozess
Herstellung des Vinylbahnbodens
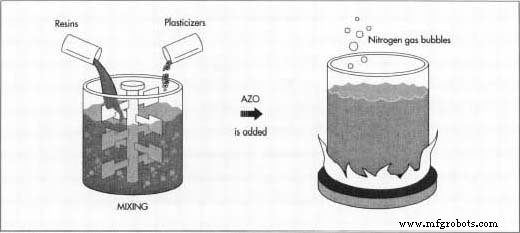
- 1 Vinylharze und Weichmacher werden in einem Mischer zu einem Plastisol kombiniert. Ein AZO-Verbindung wird hinzugefügt; beim Erhitzen zersetzt sie sich, erzeugt Stickstoffgasblasen, die eine geschäumte, teigartige Mischung für die Beschichtung schaffen.
- 2 Die Schlämme wird via Reverse-Roll-Coater auf Filz- oder Papierrücken aufgebracht, dann in einem Ofen ausgehärtet, der das Vinylharz aktiviert, sodass es den Weichmacher aufnimmt und festigt.
- 3 Das gegelte Blatt wird dann durch eine Druckpresse geführt, wo Metall-Intaglio-Platten das gewünschte Muster in die Gelschicht unter der Nutzschicht prägen.
- 4 Eine zweite Schicht Weichmacher-Vinyl-Mischung wird aufgebracht, und das Blatt wird bei höherer Temperatur erneut erhitzt. Das Harz schmilzt und härtet zu einer klaren, verschleißfesten Beschichtung aus, die das Muster schützt.
- 5 Für Hochglanz-Finishes wird eine Polyurethan-Beschichtung via Walzen aufgebracht; ein Luftmesser kontrolliert Dicke, und UV-Lampen härten das Finish aus.
- 6 Das fertige Blatt – matt oder glänzend – wird in 12-ft (3,66 m) Rollen geschnitten, typischerweise 1.500 ft (457,2 m) lang, die von Händlern weiter unterteilt werden können.
Herstellung von Vinylfliesen
- 7 Fliesen werden durch Mischen von PVC-Harzen, Calciumcarbonat, Weichmachern und Pigmenten in einem Großmischer produziert.
- 8 Die Mischung wird erhitzt bis zur Schmelze, dann zu Bahnen kalandriert. Der teigartige Werkstoff wird dann im Rollenzustand geprägt.
- 9 Bahnen werden via Stanzmaschine in 12 × 12 Zoll (30,48 × 30,48 cm) Fliesen geschnitten.
- 10 Fliesen werden gekühlt und in Kartons verpackt. Falls sie druckaktivierten Kleber enthalten, trägt ein Rollenbeschichter den Klebstoff auf und eine Papierabdeckung schützt ihn. Kartons enthalten typischerweise 10 oder 12 Fliesen.
Qualitätskontrolle
Alle Rohmaterialien – PVC-Harze, Weichmacher, Pigmente, Stabilisatoren und Rücken – durchlaufen strenge Tests zur Bestätigung der Einhaltung von Firmenstandards. Rücken werden auf Dicke und Zugfestigkeit verifiziert; Beschichtungen auf Viskosität und Gleichmäßigkeit evaluiert. Sobald Basisqualität bestätigt ist, läuft die Produktion.
Während der Fertigung werden visuelle Inspektionen in jeder Phase durchgeführt. Sollte eine Rolle eine Unvollkommenheit enthalten, passen Qualitätskontrollpersonal die Schneidsoftware an, um defekte Bereiche zu vermeiden.
Gewerblicher Vinyl für HUD und FHA wird umfangreichen Tests unterzogen, einschließlich Mindestdicke, Haltbarkeit und Brennbarkeitsanforderungen.
Nebenprodukte/Abfall
Vinylbodenproduktion setzt keine gefährlichen Materialien frei. Abfall wird typischerweise on-site recycelt oder an Reclaimer geschickt. Historisch wurden Schwermetall-Stabilisatoren und Pigmente durch umweltfreundliche Alternativen ersetzt. Heute fokussiert die Branche auf Recycling von Vinylabfällen, die während der Fertigung und durch Verbraucher anfallen.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Kunststoff-Gewindestangen: PEEK, Nylon, PTFE, Vinylester, Acetal, Ultem® – Materialien, Anwendungen und Vorteile
- Top 4 Bodenbelagsmaterialien für stark frequentierte Bereiche