



Schrauben: Geschichte, Materialien, Design, Fertigung und Qualitätsstandards
Hintergrund
Schrauben gehören zur Familie der Gewindefeststeller, zu der auch Bolzen, Stiftschrauben und Spezialtypen wie Holzschrauben und Maschinenschrauben zählen. Sie gibt es in zwei Hauptvarianten: Maschinenschrauben mit konstantem Durchmesser, typischerweise mit Muttern verwendet, und Holzschrauben, die sich verjüngen, um im Holz zu greifen. Gewinde können rechts- oder linksgewinde, kegelig, zylindrisch oder parallel sein.
Geschichte
Obwohl das Schraubenkonzept auf ca. 200 v. Chr. zurückgeht, entstand die heute bekannte Metallschraube während der Renaissance. Frühe Schrauben wurden handgefeilt, was Massenproduktion unmöglich machte. Der Durchbruch kam 1586, als Jacques Besson die erste Schraubenschneidemaschine vorstellte, die den Weg für spätere Innovationen ebnete.
1760 patentierten die englischen Brüder Job und William Wyatt ein automatisches Schraubenschneidegerät, das 10 Schrauben pro Minute fertigen konnte – ein Schlüsselschritt zur industriellen Produktion. Im frühen 19. Jahrhundert entwickelten Henry Maudslay in England und David Wilkinson in den USA die ersten angetriebenen Schraubendrehbänke. Weitere Fortschritte umfassten Stephen Finchs Revolverdrehbank (1845) und Christopher Walkers vollautomatische Drehbank nach dem Bürgerkrieg.
Die erste Schraubenfabrik, Abom & Jackson, eröffnete 1810 in Rhode Island. 1895 organisierten amerikanische Schraubenhersteller Gewerkschaften, die einen Mindestlohn von 1,75 $ für einen Zehnstundentag für Mitglieder und 1,25 $ für Lehrlinge forderten. Innovationen setzten sich fort, wie John E. Sweets winkliges Gewindeschneideverfahren, das ein ganzes Gewinde von einer Seite schnitt.
1836 entwickelte William Keane das Gewindewalzen, ein Verfahren, das nach anfänglichen Herausforderungen zur dominierenden Fertigungsmethode wurde, weil es Gewinde ohne Materialabtrag formt, wodurch Festigkeit erhalten und Präzision verbessert wird.
Rohstoffe
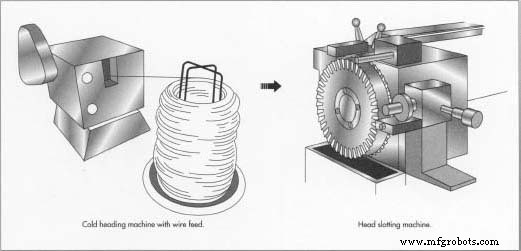
Schrauben werden typischerweise aus niedrig- bis mittelkohlenstoffhaltigem Stahldraht geschmiedet, aber Edelstahl, Messing, Nickel- und Aluminiumlegierungen kommen zum Einsatz, wenn höhere Festigkeit oder Korrosionsbeständigkeit gefordert sind. Die Metallqualität ist kritisch, um Rissbildung zu vermeiden. Eine Kaltpressmaschine schneidet eine Drahtlänge, formt dann den Kopf mit ein oder zwei Stempeln. Anschließend formt eine Kopfschlitzmaschine die Schraubenrohlinge. Oberflächenbeschichtungen müssen zum Metall passen; gängige Beschichtungen sind Zink, Cadmium, Nickel und Chrom für zusätzlichen Schutz.
Design
Bei einer einschneidigen Schraube entspricht die Steigung der Teilung. Bei einer doppelschenidigen Schraube ist die Steigung doppelt so groß wie die Teilung; bei dreischneidigen dreifach. Die Teilung – der Abstand zwischen zwei benachbarten Gewindegängen – wird auch als Anzahl Gewindegänge pro Zoll oder Zentimeter ausgedrückt. Die Steigung misst, wie weit die Schraube pro Umdrehung vordringt.
Herstellungsprozess
Zerspanung ist für einzigartige oder Miniaturschrauben reserviert. Die große Mehrheit wird via Gewindewalzen produziert, was schneller, weniger abfallend und ökonomischer ist.
Kaltpressen
- Draht wird von einer Spule durch eine Vorrichtmaschine geführt, dann automatisch auf Länge geschnitten und in einen Kopf gestanzt. Die Maschine nutzt entweder offene oder geschlossene Matrize; die geschlossene Matrize liefert höhere Präzision. Kaltpressen erzeugt typischerweise 100–550 Schraubenrohlinge pro Minute.
Gewindewalzen
- Kaltgepresste Rohlinge werden automatisch aus einem Vibrationsbunker den Gewindewalzmatrizen zugeführt.
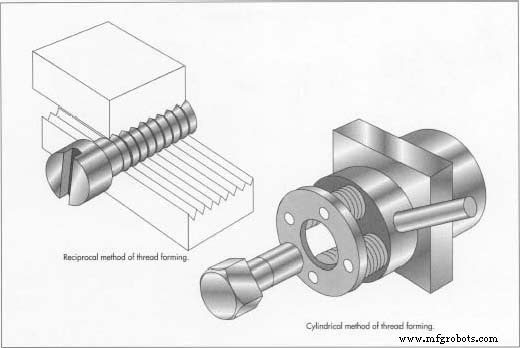
- Der Rohling wird mit einer von drei Methoden geformt:
- Wechselndes Werkzeug: ein festes und ein bewegliches Werkzeug walzen den Rohling.
- Mittenloses Zylinderwerkzeug: der Rohling walzt zwischen zwei oder drei runden Werkzeugen.
- Planetarisches Drehwerkzeug: der Rohling bleibt stationär, während mehrere Werkzeuge um ihn rotieren.
- Gewindewalzen prägt das Gewinde in den Rohling, statt es wegzuschneiden, erhält Materialfestigkeit und erreicht höhere Dimensionsgenauigkeit. Das planetarische Drehwerkzeug ist am produktivsten mit 60–2.000 Teilen pro Minute.
Qualitätskontrolle
1928 legte die National Screw Thread Commission Austauschbarkeitsstandards fest. Die 1948er Internationale Erklärung der Übereinstimmung übernahm das Unified Screw Thread System. ISO führte 1966 einen globalen Standard ein, der metrische und Zollgrößenbereiche mit groben und feinen Teilungen definiert. Diese Standards gewährleisten weltweit konsistente Qualität.
Herstellungsprozess
- Konstruktionsschrauben (Structural Screws): Die robusten Befestiger, auf die jeder Bauherr vertraut
- Terrassenschrauben (Deck Screws) erklärt: Typen, Vorteile & Vergleich zu Holzschrauben
- Schraubensteigung vs. Gang: Wichtige Unterschiede erklärt
- Schrauben-Ausdrehen verhindern: Expertentipps für langlebige Befestiger
- Senkkopfschrauben verstehen: Design, Anwendungen & Vorteile
- Anatomie einer Schraube verstehen: Teile, Funktionen & Anwendungen
- Kugelgewindeträger-Einheiten: Umfassender Leitfaden für Präzision & Montage
- Mikrometerschraube: Definition, Geschichte und praktische Anwendung
- Schrauben und Bolzen: Typen, Unterschiede und optimale Anwendung
- Schraube vs. Bolzen: Unterschiede, Typen und Anwendungsbereiche