



5-Achsen-CNC-Programmierung: Transform Planes mit IJK & UVW Vektoren definieren
Ein Leserkommentar zu meinem vorigen Post „5-Achsen-Programmierung: Werkzeugvektoren nutzen“ fragte, wie man eine 5-Achsen-Transform Plane mit IJK/UVW Vektoren statt traditioneller ABC-Drehachsen-Bezeichnungen definiert. Statt nur zu antworten, schreibe ich diesen Post als Fortsetzung der 5-Achsen-CNC-Grundlagen-Serie. Vorwissen: IJK Werkzeugvektoren verstehen.
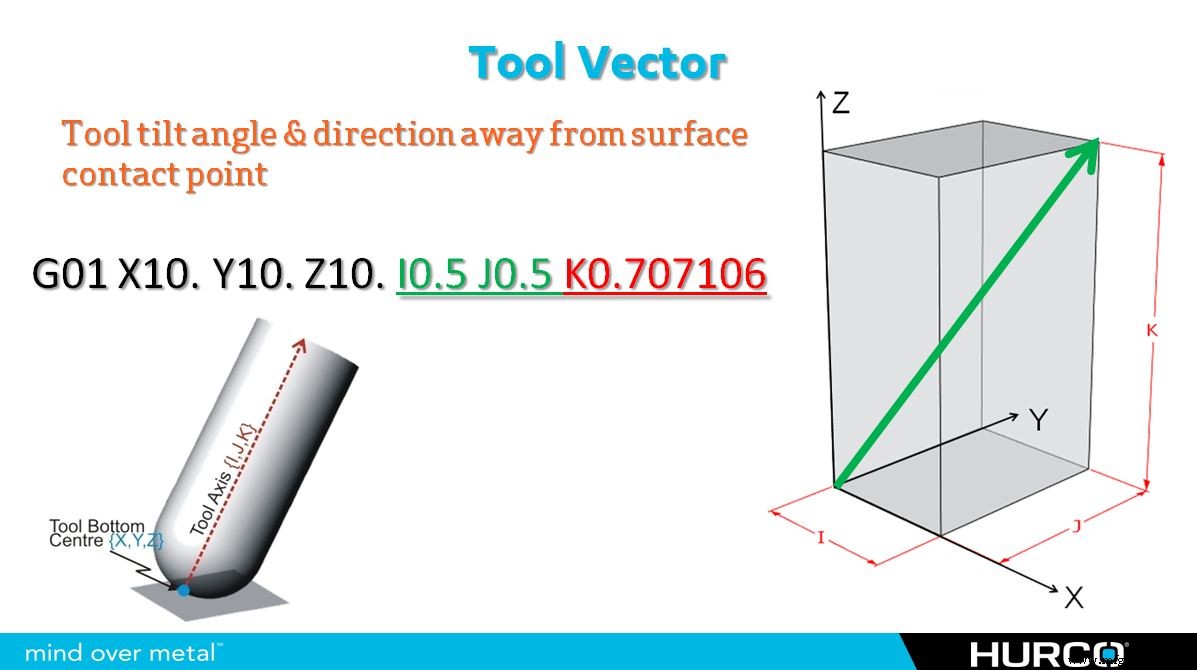
Die Idee hinter einer 5-Achsen-Transform Plane mit Vektoren ist dieselbe wie bei Werkzeugbewegungen mit IJK-Vektoren auf Maschinen mit 5. Achse; der Unterschied: Man braucht zwei separate Vektoren – IJK für einen, UVW für den anderen. Man kann eine Ebene nicht mit nur einer Achse definieren. Analogie: Ein Fußboden in einem Raum – ohne mindestens zwei Wände dreht sich der Boden um die einzelne Achse in jede Richtung. Für die zwei „Beine“ der Transform Plane und weil wir letztlich die Z-Richtung bestimmen wollen, nutzen wir X- und Y-Achse als unsere „Wände“ der gewünschten Transform Plane.
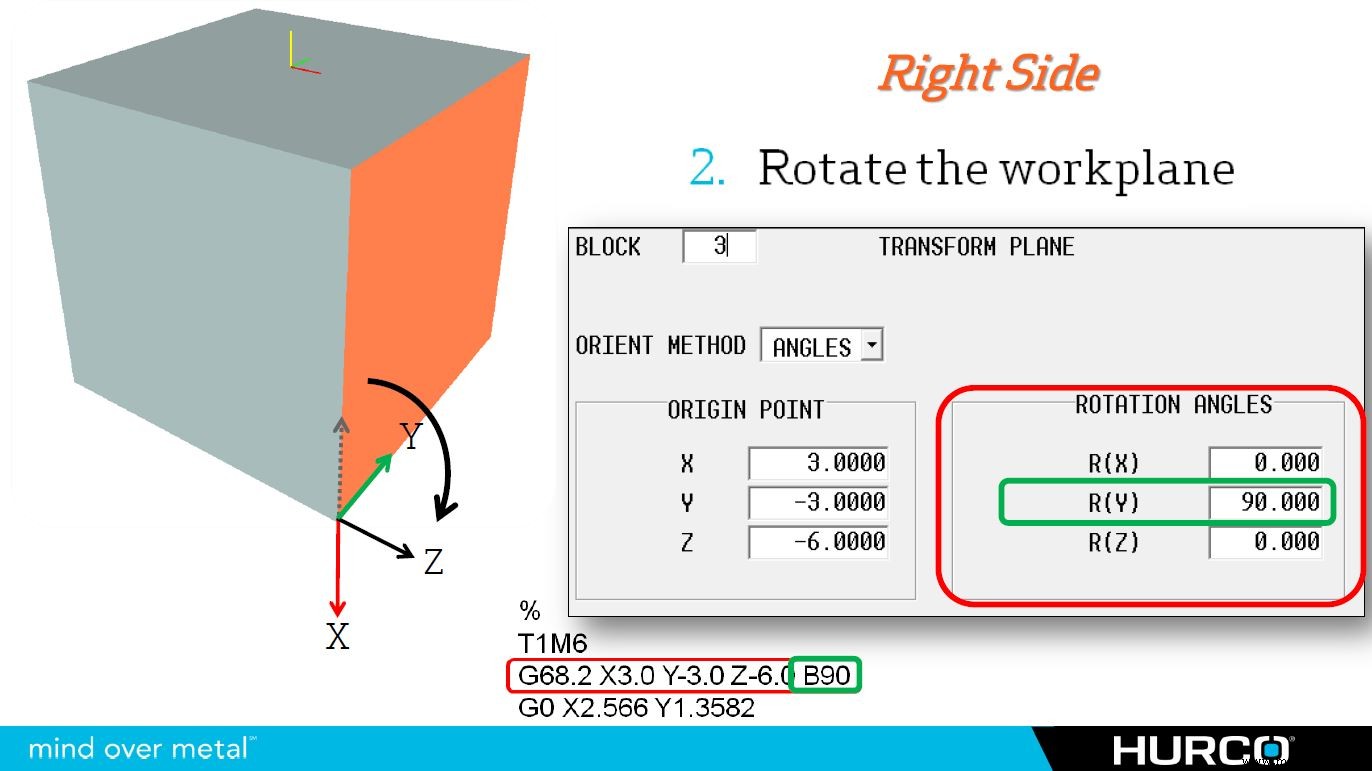
Beispiel G-Code für die im Bild gezeigte Transform Plane (90° Drehung um Y-Achse) auf unserem 5-Achsen-CNC-Fräser. Originaler Nullpunkt: Mitte der Oberseite eines 6″×6″×6″ Würfels:
G68.2 X3.0 Y-3.0 Z-6.0 I0 J0 K-1 U0 V1 W0
IJK definiert die Orientierung des ROTEN Pfeils (X-Achse). X- und Y-Richtung des Pfeils haben sich nicht von der ursprünglichen Orientierung bewegt, sind noch in Linie mit dem Ursprung in beide Richtungen. Nur die Z-Richtung hat sich geändert – sie zeigt nun nach unten in negative Z-Richtung, daher -1. Wäre es +1 (I0 J0 K1), würde der rote Pfeil NACH OBEN zeigen, und die Z-Achse wäre zur linken Teilseite orientiert.
UVW definiert die Richtung des GRÜNEN Pfeils (Y-Achse). Für die Pfeilrichtung brauchen wir nur +1 in Y-Richtung – zufällig dieselbe Orientierung wie bei Bearbeitung der Oberseite. Dieser UVW-Vektor wäre identisch für jede Transform Plane, wo Y-Achse in Originalorientierung bleibt. Wäre V negativ (U0 V-1 W0), zeigte der grüne Pfeil zur Vorderseite (180° anders), und Z-Achse wäre zur linken Teilseite orientiert.
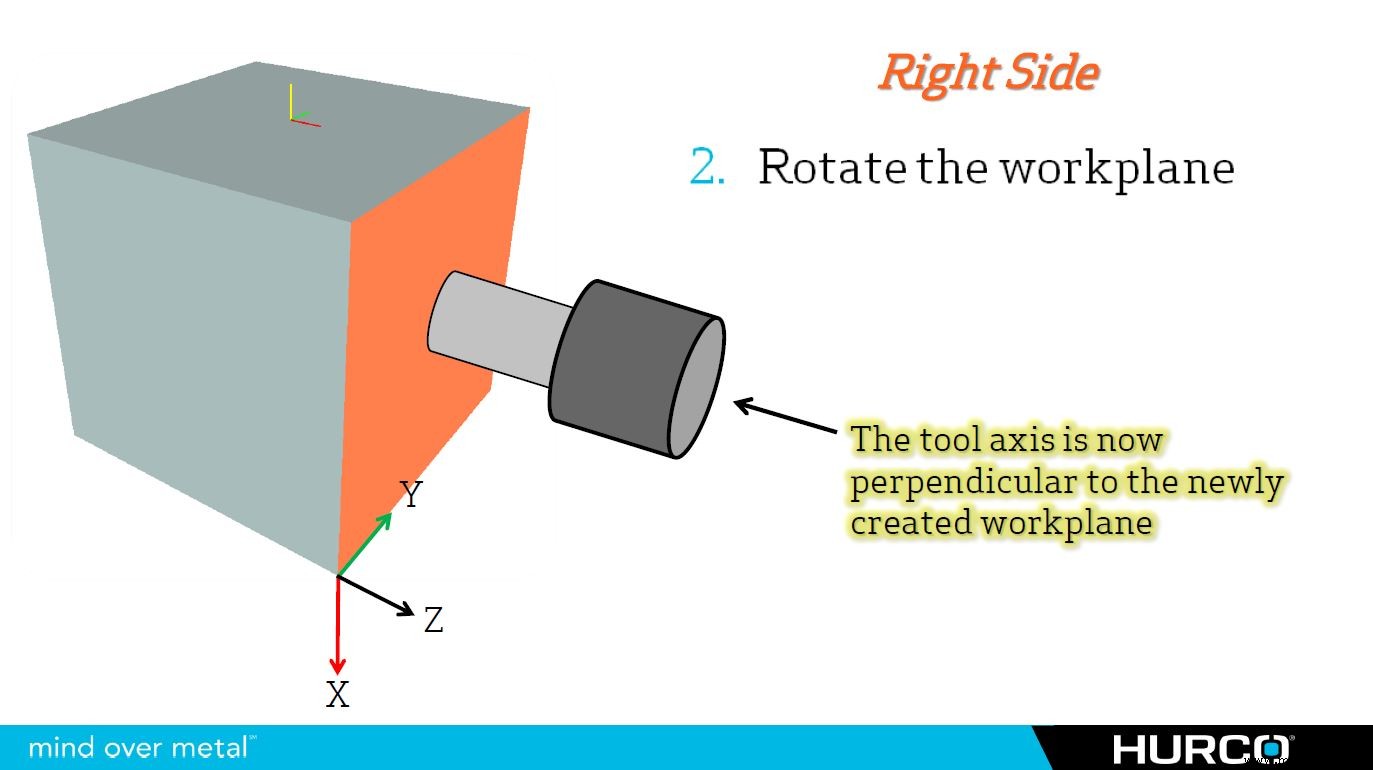
Man sieht: Mit etwas Verständnis ist das Visualisieren und Programmieren gar nicht so schwer. Hier nutzten wir eine einfache 90°-Drehung um eine Achse, aber dasselbe Prinzip gilt für jeden beliebigen Verbundwinkel für jede benötigte Transform Plane. Es ist so einfach: ROTEN und GRÜNEN Pfeil in die nötige Richtung zeigen lassen, und die Z-Achse steht immer senkrecht zur gebildeten Ebene.
Mehr zu Hurcos 5-Achsen-CNC-Maschinen: www.hurco.com
5-Achsen-Maschinenkonfigurationen
Neuer 5-Achsen-CNC-Leitfaden veröffentlicht – Expertenwissen für Zerspaner
Hurcos Select Surface Finish Quality (SFQ) meistern für überlegene Bearbeitung
CNC-Maschine
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- Neuer 5-Achsen-CNC-Leitfaden veröffentlicht – Expertenwissen für Zerspaner
- 5-Achsen-CNC-Programmierung: Transform Planes mit IJK & UVW Vektoren definieren
- 5 Hauptvorteile der Präzisions-CNC-Bearbeitung
- CNC Programming Handbook – 3. Auflage von Peter Smid: Ihr kompletter Leitfaden zu Fanuc & mehr
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- CNC-Drehprogrammierung meistern: Leitfaden für Zerspaner
- Präzise CNC G01 Winkelprogrammierung: Winkel, Radien & Fasen meistern
- M-Code-Meisterschaft: CNC-Programmierquiz
- G-Codes meistern: CNC-Programmierquiz