



Mill-Turn-Technologie: Live-Tool-Orientierungen meistern für optimale Leistung
Im letzten Blog-Artikel berührten wir Grundlagen der Mill-Turn-Technologie. Heute bauen wir darauf auf. Ein Verwirrungsbereich für viele Bediener: Werkzeughalter – besonders Orientierungsbeschreibungen (Radialwerkzeuge vs. Axialwerkzeuge). Hoffentlich klären wir das für einige, die damit kämpfen. Auch: Nutzung verschiedener Werkzeugoptionen zur Schonung von Revolverstationen bei Teilen mit vielen Features und Schneidoperationen. Begrenzte Werkzeugstationen sind ein häufiges Problem bei Mill-Turn-Maschinen.
Angenommen, 12-Stationen-Revolver, und beim Bestücken aller nötigen Werkzeuge für alle Teilfeatures fehlt Platz. Zwei Optionen:
- Teil in mehreren Aufspannungen laufen: Meiste Features in erster Aufspannung, Rest in separater. Nicht effizientest, aber funktioniert!
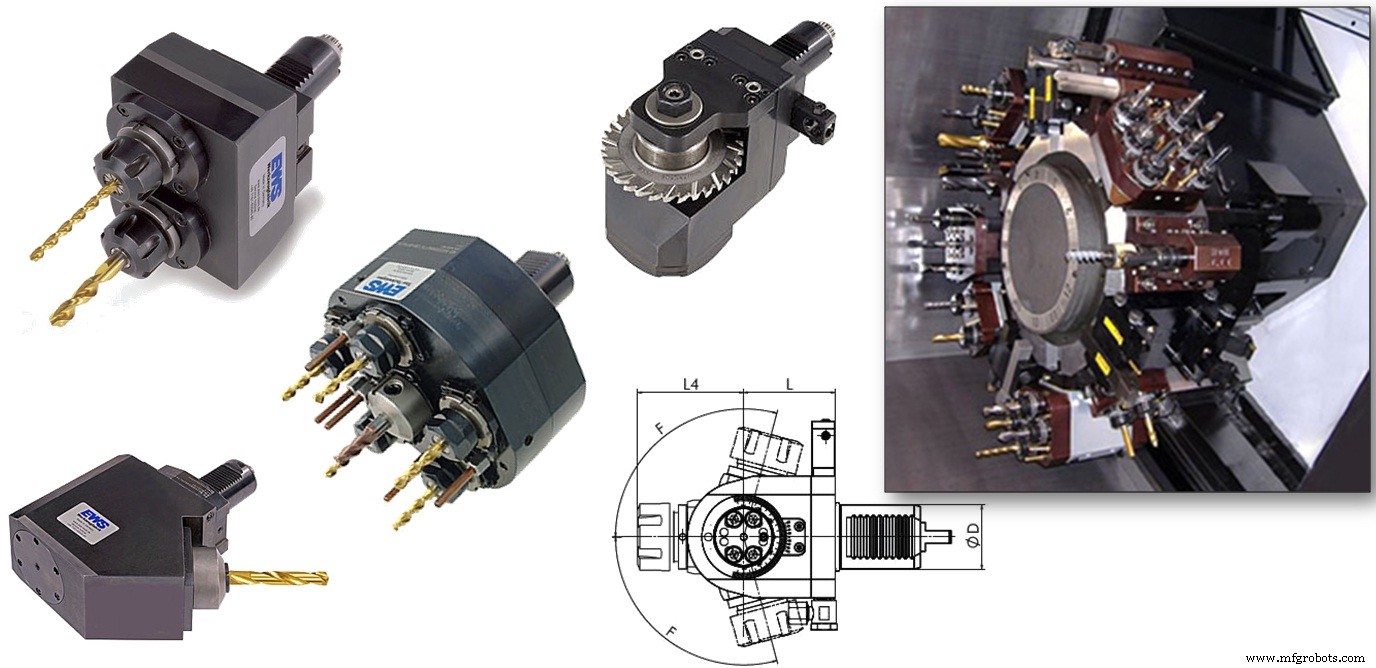
- Kommerziell verfügbare Mehrwerkzeug-Halter nutzen: Erlauben mehr als ein Werkzeug pro Revolverstation – 2, 4, sogar 6 Werkzeuge in einer Station. Zwar oft Y-Achse nötig, aber einfache Lösung für komplexes Problem.
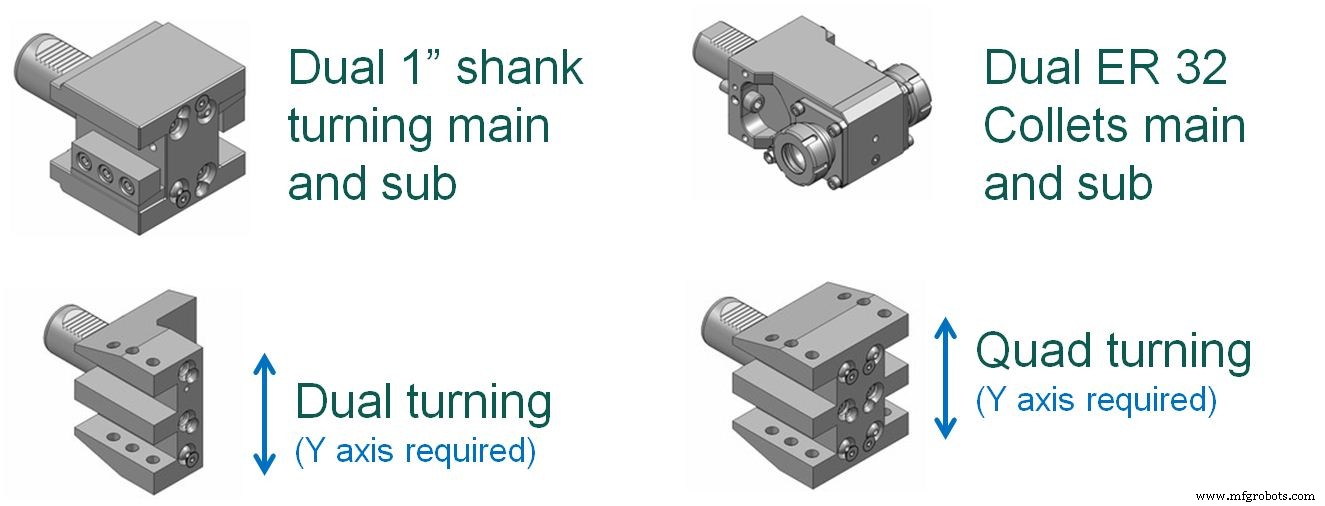
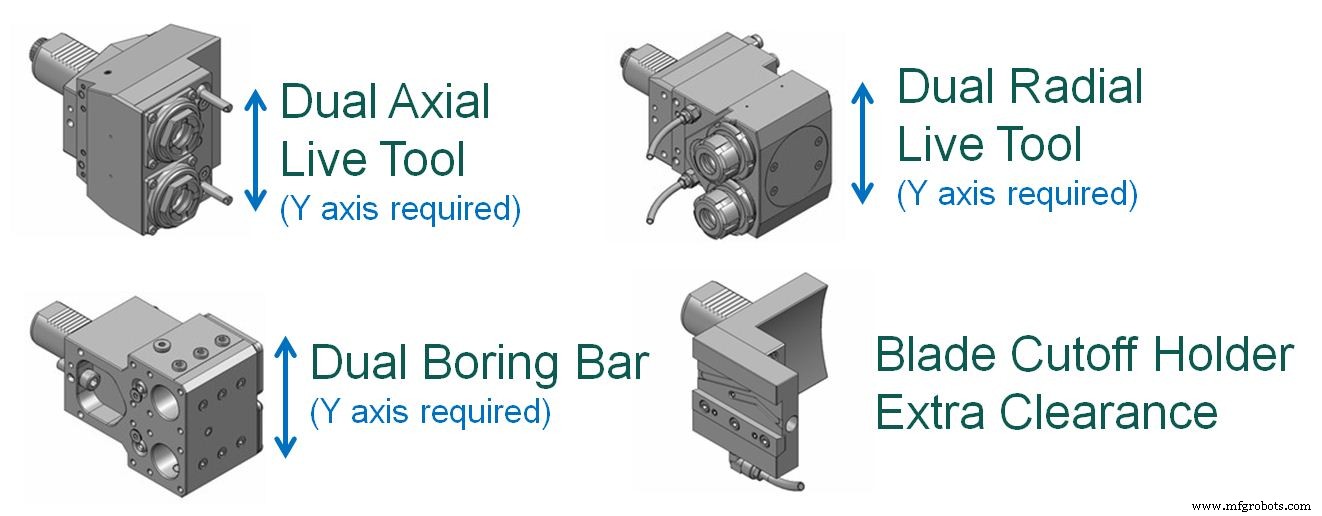
Kreative Werkzeughalter lösen nicht nur das Stationsplatz-Problem, sondern adressieren auch: festgewinkelte Werkzeuge, verstellbare Winkelwerkzeuge, Nutfräser, Werkzeuge zum Flächendrehen (Polygon-Drehen) extrem schnell.
Werkzeughalter-Orientierungen: Radial vs. Axial
Zwar ist die Industrie bei Beschreibung des Halterkörpers konsistent, aber bei Programmierung und Montage im Revolver beginnt die Verwirrung. Bei Werkzeugherstellern (Benz, Eppinger): Alle rechtwinkligen Halter = Radialwerkzeuge, alle geraden = Axialwerkzeuge. Bei Programmierung nicht so einfach. Als Hurco-Fan spreche ich über unsere Lösung; jeder Hersteller/Programmierer (besonders dialogorientiert) muss es irgendwie lösen.
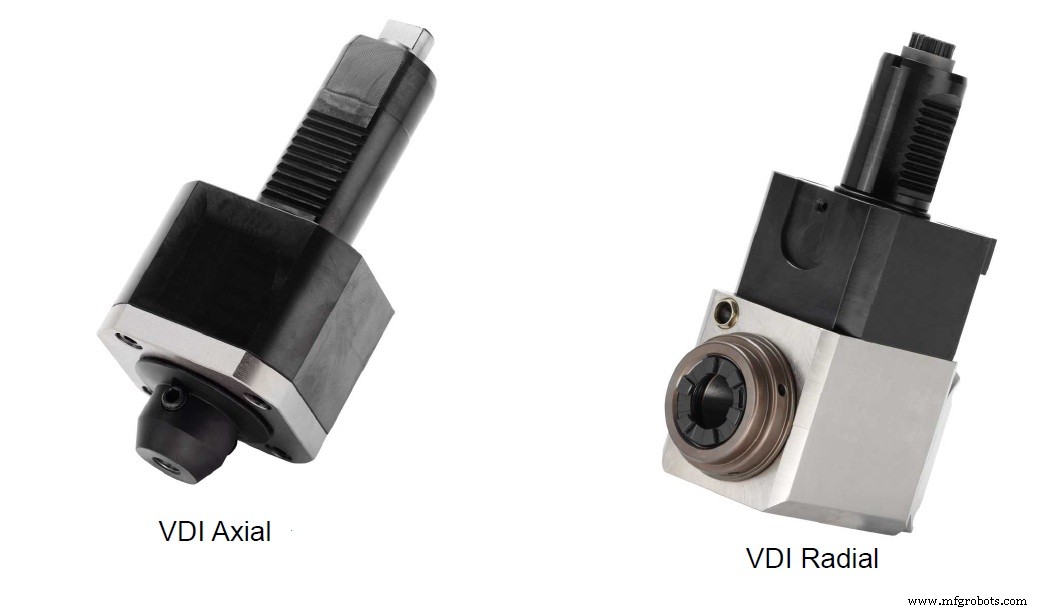
Zwei gängige Montagearten im Revolver: Direkt auf Revolverstirnfläche oder am äußeren Umfang. (Nicht zu vergessen: zwei Revolvermontage-Konventionen VDI und BMT – Thema für einen anderen Tag. Fokus hier: VDI-Typ, siehe Bild oben.)
Montiert man je einen geraden und rechtwinkligen Halter in einen stirnseitig montierten Revolver: Gerader zeigt zum Spindelstock, rechtwinkliger zur Spindelmitte – parallel zur X-Achse. Montiert man beide in einen umfangsseitig montierten Revolver: Genau gegenteilige Situation.
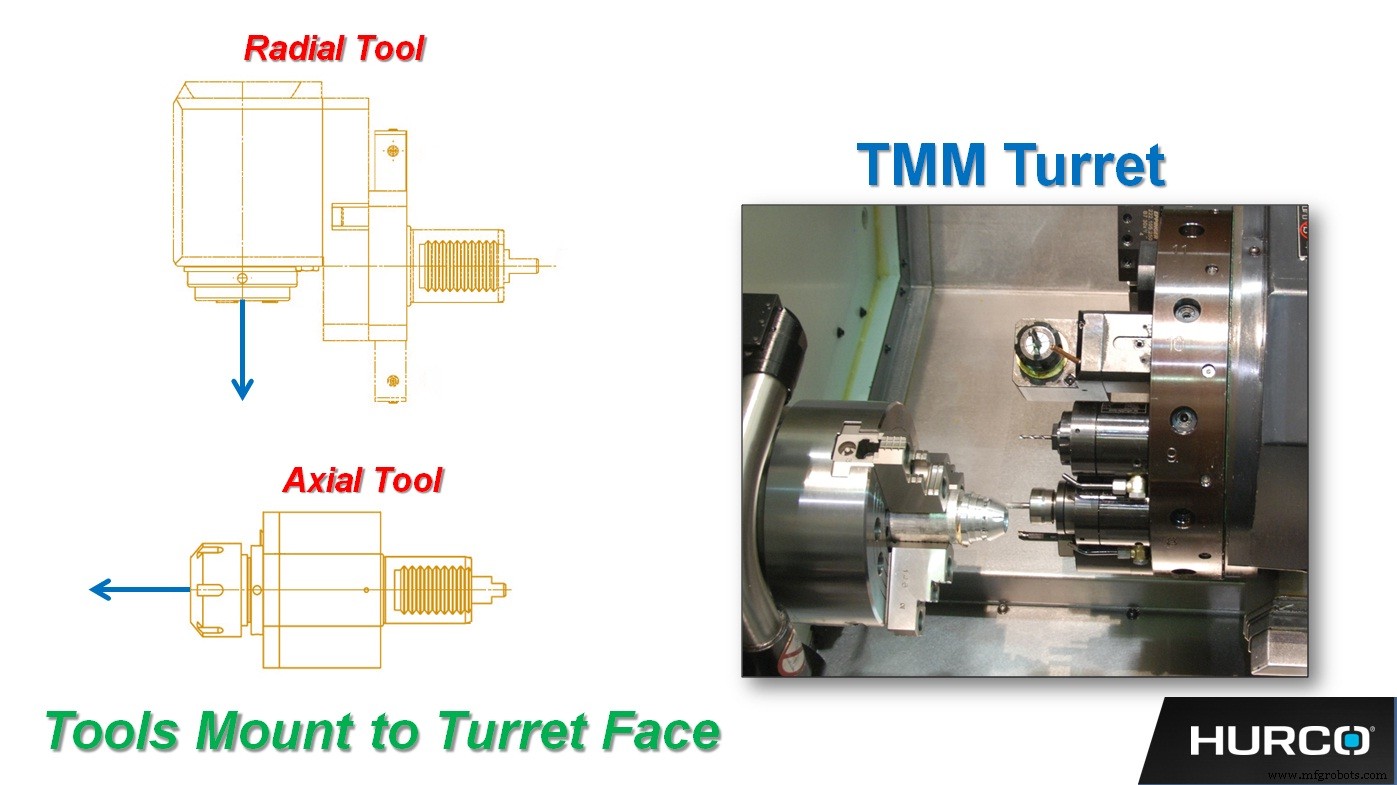
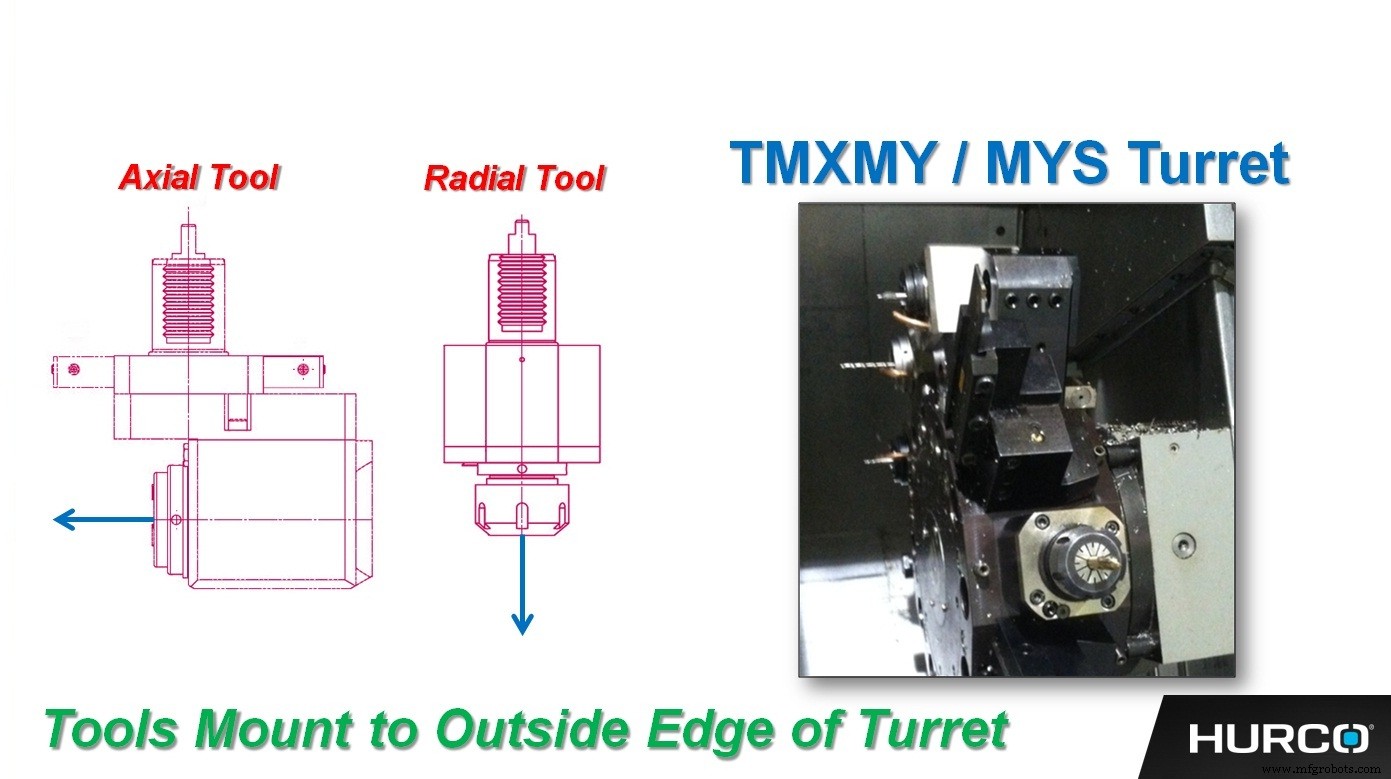
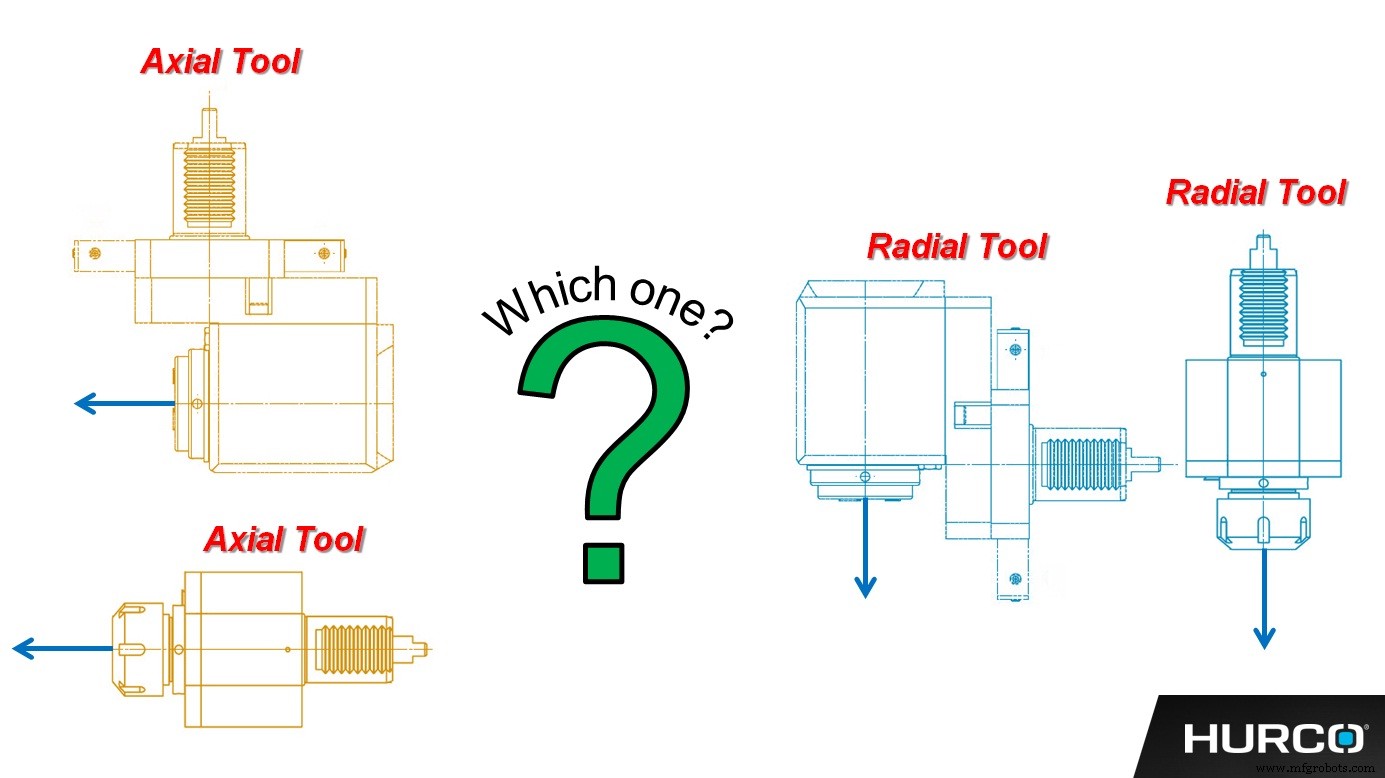
Um Live-Tools in der Hurco Steuerung zu programmieren, standardisieren wir den Unterschied: Anhand der Richtung, in die die Werkzeugspitze zeigt – UNABHÄNGIG von Haltertyp und Revolvertyp. Zeigt die Spitze entlang der Z-Achse = „Axialwerkzeug“. Zeigt sie entlang der X-Achse (steuert Teile-Radius) = „Radialwerkzeug“. Versteht man diese Standardisierung der Spitzenorientierung, wird Live-Tool-Programmierung – besonders mit Hurco Dialogsteuerung – zum Kinderspiel!
CNC-Maschine
- CNC-Fräsen meistern: Präzisions-Metallfertigung erklärt
- Was ist ein Zerspanungsmechaniker? Ausbildung, Werkzeuge und Bedeutung für die Industrie
- Druckguss erklärt: Präzision, Effizienz und Produktionsvorteile
- Live-Tool MD Serie Drehzentren: Kompakt, Flexibel, Hochpräzise Lösungen
- Laserschneiden: Präzision, Vielseitigkeit und Hauptvorteile für die moderne Fertigung
- Mill-Turn und Turn-Mill verstehen: Ein detaillierter Leitfaden
- Warum Dreh-Fräsmaschinen für die moderne Fertigung unverzichtbar sind
- Dreh-Fräs-Maschinen: Maximale Produktivität entfesseln
- Vorteile der CNC-Drehfräsbearbeitung (Mill-Turn) entdecken
- Fräs-Drehzentren verstehen: Funktionsweise & Anwendungen