



CNC-Effizienz maximieren mit fortschrittlichen dynamischen Werkzeugbahnstrategien
Dynamische Werkzeugbahnen sind keineswegs ein neues Konzept. Es gibt einen sehr guten Grund, warum viele Zerspaner seit langem leichte Tiefen- (axial) Schnitte mit starken Seiten- (radial) Schnitten nutzen, um ihre Bearbeitungsziele zu erreichen. Jeder Zerspaner, der seit mehr als 25 Jahren in der Branche ist, erinnert sich an Zeiten, als CNC die Minderheit war. Heutige CAM-Software ermöglicht deutlich komplexere und längere Programme und Präzision. Wenn Sie an einer Bridgeport per Handkurbel einen 10 %igen Schnittradius oder eine bestimmte Spanlast bei dynamischer Bewegung halten wollten – unmöglich. Können Sie sich vorstellen, ein 600.000-Zeilen-G-Code-Programm von Hand zu schreiben und auf Lochstreifen zu lochen? Es wurde gemacht, aber effizient kann man das nicht nennen. Also liegt es nicht an mangelndem Wissen, sondern an mangelnder Technologie, dass dynamische Werkzeugbahnen noch nicht Standardpraxis sind … noch.
Werkzeug- und Spindellebensdauer maximieren mit dynamischen Werkzeugbahnen
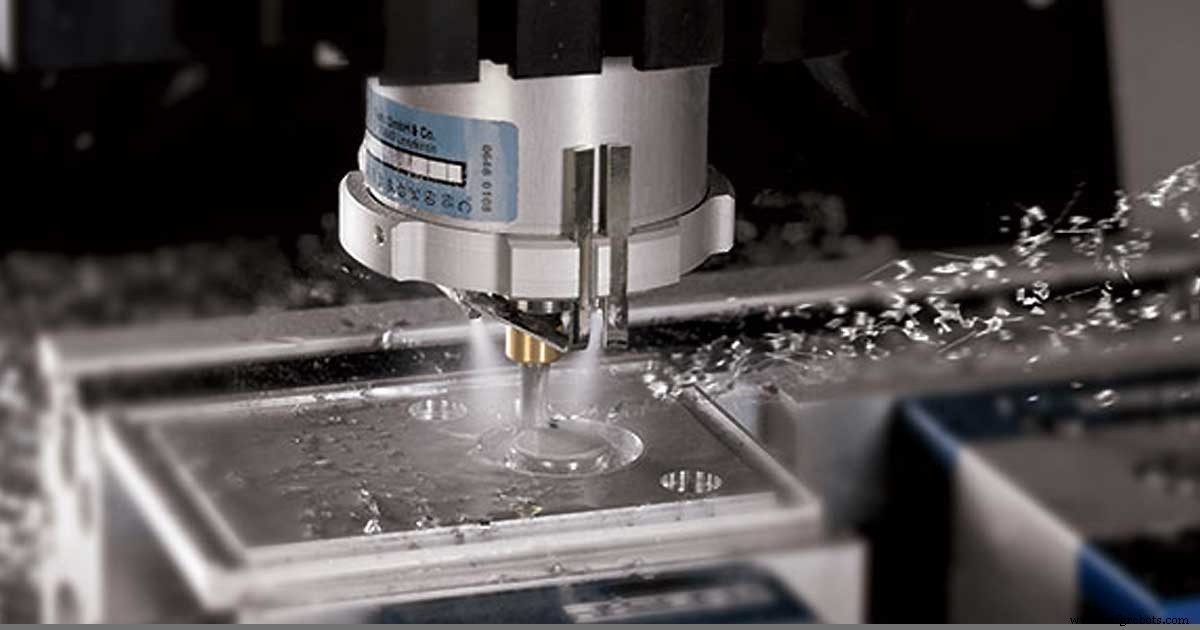
Dynamische Strategien folgen einem einfachen Prinzip: konstante Spanlast über den gesamten Schnitt hinweg bei vollem Tiefen- (axial) Schnitt und sehr leichtem Seiten- (radial) Schnitt. Die Vorteile: längere Werkzeugstandzeit, längere Spindellebensdauer, verbesserte Oberflächenqualität, höhere Effizienz und beeindruckende Spanfahnen („Rooster Tails“). Nein, wirklich – ich scherze nicht. Sie werden Leute sehen, die der Maschine nur zuschauen, weil die Späne so spektakulär wegfliegen.
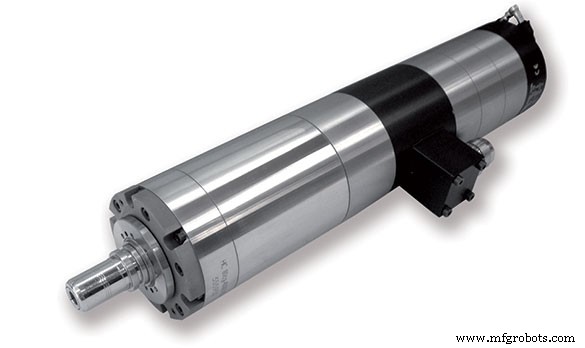
An erster Stelle steht die Werkzeugstandzeit. Ich werfe die Spindellebensdauer gleich mit dazu, weil sie Hand in Hand gehen. Sie erhalten mehrere Vorteile für Werkzeug und Spindel, wenn Sie dynamische Strategien richtig anwenden. Wenn Sie eine Tasche oder ein internes Feature schneiden, das keinen Außenanschnitt erlaubt, ist der Eintritt in den Schnitt nicht nur die erste Überlegung, sondern eine der wichtigsten. Ich nutze immer eine Helix-Eintauchbewegung mit 1–3 % Helixwinkel bzw. Eintauchwinkel. Der Eintrittsdurchmesser sollte zwischen 120 % und 150 % Ihres Werkzeugdurchmessers liegen – Vorsicht: Manchmal fragt die CAM-Software nach Radius statt Durchmesser, was einen riesigen Unterschied macht. Einmal auf Tiefe, beginnt der eigentliche Spaß. Durch den leichten Radialschnitt können Sie beim Vorschub richtig aggressiv sein. Je nach Spindeldrehzahlgrenzen nutzen Sie die Werkzeughersteller-Spezifikationen zu Spanlast und Schnittgeschwindigkeit (siehe meinen Blog zur Werkstattmathematik).
Bei meiner ersten Erfahrung mit einer dynamischen Werkzeugbahn fuhr ich einen 3-schneidigen 0,500″-Fräser mit 1,5″ Schneidenlänge. Der Schnitt war 1,375″ tief, mit 10 % (0,05″) Radialschritt und 144 inch/min Vorschub. Ich nutzte einen Hochhelix-Fräser zur Spanabfuhr, was einen „Rooster Tail“ aus Spänen hinter dem Schnitt erzeugte. Ein Anblick von Schönheit. Obwohl der Schnitt so schnell und scheinbar aggressiv tief war, hielt das Werkzeug 32 Teile durch und lieferte am 32. Teil dieselbe Oberfläche wie am 1. Der volle Tiefenschnitt bedeutet, dass Sie die gesamte Schneidenlänge gleichmäßig abnutzen – daher keine Linien im Finish. Der leichte Radialschnitt reduziert die Schneidkräfte, wodurch der Gesamtverschleiß an Werkzeug und Spindel sinkt.
Effizienz ist ein weiterer signifikanter Vorteil. Stellen Sie sich vor, Sie fräsen eine 1,375″ tiefe Tasche mit Features in 4 verschiedenen Tiefen. Mit einer Standard-Werkzeugbahn und leichter Tiefe, aber starkem Radialschritt fräsen Sie von oben nach unten. Je nach Aggressivität Ihres Schritts nach unten machen Sie viele Bahnen pro Tiefe, wobei die tiefste am zeitaufwändigsten ist. Mit einer dynamischen Strategie fräsen Sie von unten nach oben – jede Tiefe besteht aus einem einzigen Durchgang, da alle vorherigen Bahnen das Material an dieser Tiefe bereits geräumt haben. Sie schneiden also an jeder Tiefe nur das verbleibende Material, im Grunde eine „Restruhm“-Werkzeugbahn, die die Gesamtbearbeitungszeit minimiert.
Mit dynamischen Werkzeugbahnstrategien verbessern Sie nicht nur Werkzeugstandzeit, Spindellebensdauer und Oberflächenqualität, sondern auch Gesamtzykluszeit und Kosteneffizienz. Ganz zu schweigen davon, dass Sie den Chef und jeden Vorbeigehenden beeindrucken. Tun Sie mir einen Gefallen und probieren Sie es aus. Sie werden es nicht bereuen.
CNC-Maschine
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- CNC-Bearbeitungskosten senken mit Gebrauchtmaschinen – Expertentipps
- CNC-Bearbeitungseffizienz maximieren mit fortgeschrittenen dynamischen Werkzeugbahnstrategien
- Maßgeschneiderte CNC-Zerspanung: Präzision & Zuverlässigkeit aus einer Hand
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- CNC-Bearbeitung vs. Spritzguss: Das richtige Verfahren für Ihr Projekt wählen
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung