



Gewindeschneiden meistern: Expertenwissen zu Gewindebohren & Gewindefräsen
Hey Leute, heute reden wir über Gewindeschneiden in verschiedenen Formen. Ich werde mostly meine Erfahrungen mit den verschiedenen Gewindeschneid-/Formverfahren schildern – wer tiefere technische Infos sucht, dem muss ich entschuldigen, aber beim Gewindeschneiden gibt es so viele Variablen – vielleicht schreibe ich später einen technischen Blog zu jeder Art. Für jetzt geben wir einen allgemeinen Überblick basierend auf meinen Erfahrungen und Meinungen. Ich weiß, Meinungen sind wie… naja, Sie wissen schon, bleiben Sie dran und hoffentlich gewinne ich einige Einsichten.
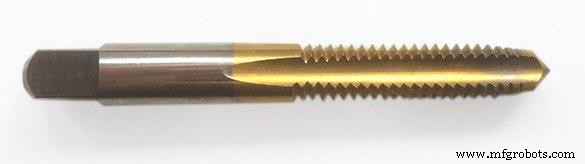
Zuerst einmal haben wir Schneidgewindebohrer (Cut Taps). In meiner Erfahrung sind sie die am weitesten verbreiteten in den meisten Branchen. Schneidgewindebohrer sind relativ günstig und sehr vielseitig. Sie alle kennen die Bohrertabellen, die die Kernlochgrößen für verschiedene Gewinde angeben. Ziemlich geradlinig: Loch auf richtige Größe und Tiefe bohren, ansenken, dann gewindeschneiden. Schneidgewindebohrer können von Hand, auf einer Säulenbohrmaschine mit Gewindebohrfutter, auf einer Kniehebelmaschine oder per Starrgewindeschneiden auf einer CNC-Maschine verwendet werden.
Gewinde in Durchgangslöchern mit Schneidgewindebohrer
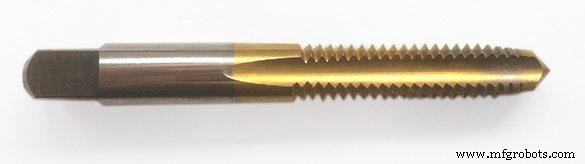
Bei der Wahl des Gewindebohrers müssen Sie auf die Art des Lochs achten. Beim Durchgangsloch können Sie einen Standard-Schneidgewindebohrer mit Anschnitt verwenden. Der Anschnitt ist der konische Teil am Ende des Gewindebohrers, der den Bohrer beim Eingreifen im Loch zentriert.
Beim Durchgangsloch müssen Sie tief genug gehen, um das Gewinde durch das gesamte Loch zu schneiden – die Länge des Anschnitts hängt von der Gewindegröße ab. Je größer das Gewinde, desto länger der Anschnitt.
Gewindeschneiden in Sacklöchern mit Bodenbohrer
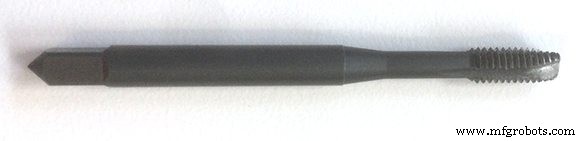
Wenn Sie jedoch ein Sackloch gewindeschneiden, sollten Sie einen Bodenbohrer in Betracht ziehen. Ein Bodenbohrer hat den Anschnitt fast vollständig abgetragen. Das ermöglicht ein tieferes Eingreifen in das Sackloch. Diese werden verwendet, wenn es engere Toleranzen bei der Loochtiefe gibt, wo ein zu tiefes Loch in ein anderes Feature durchbrechen würde. Das Hauptproblem bei Schneidgewindebohrern … sind die SPÄNE. Beim Schneidgewindebohren in Sacklöchern, egal ob Standard- oder Bodenbohrer, müssen Sie Platz für Späne schaffen. Während der Gewindebohrer eingreift, schneidet er die Gewindegeometrie aus dem Material – also entstehen Späne. Da Sie von oben eingreifen, werden die Späne zusammen mit dem Gewindebohrer nach unten in das Loch gedrückt. Wenn Sie am Lochgrund nicht genug Platz lassen, brechen Sie Ihren Gewindebohrer. Ganz einfach. Deshalb sind Bodenbohrer in Sacklöchern so hilfreich – mit ihrem sehr kurzen Anschnitt müssen Sie nicht so tief bohren, um volle Gewinde bis zu einer bestimmten Tiefe zu formen. Beachten Sie: Es gibt Gewindebohrer mit Spiralnut, die Späne nach oben aus dem Loch befördern sollen. Meine Erfahrungen damit sind gemischt. Die komplexe Geometrie schwächt den Gewindebohrer letztlich, also seien Sie bei zähen Materialien vorsichtig. Machen Sie einfach Ihre Hausaufgaben.
Die Stärke des Rollformgewindebohrers
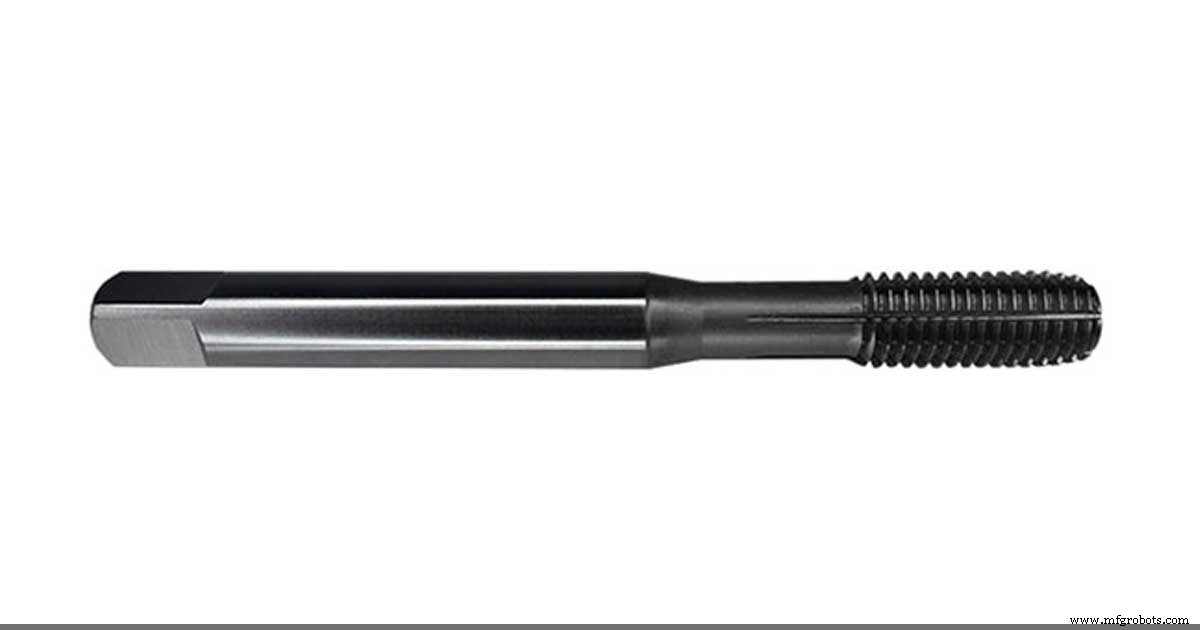
Als Nächstes kommen Rollformgewindebohrer. Als ich sie entdeckte, war ich im Himmel. Das war nach einer besonders frustrierenden Woche mit gebrochenen Gewindebohrern und Ausschuss. Wahrscheinlich haben Sie, wenn Sie das hier lesen, ähnliche Wochen erlebt. Wir alle. Rollformgewindebohrer sind viel stärker als Schneidgewindebohrer, und die Geometrie ist komplett anders. Der eine Nachteil – und der Hauptgrund, warum die meisten Werkstätten, in denen ich gearbeitet habe, sie nie vollständig übernommen haben – ist, dass die Standard-Kernlochgröße nicht mehr gilt. Die meisten Standard-Bohrertafeln (die großen an der Werkstattwand) führen jetzt Schneidgewindebohrer, Rollformgewindebohrer, Metrisch und STI-Gewindebohrer getrennt auf. Nach Jahren der Nutzung von Standardgewindebohrern schauen viele von uns nicht so oft in die Tabelle, wie sie sollten, und da das Loch für einen Rollformgewindebohrer deutlich größer ist als für einen Schneidgewindebohrer, können schlimme Dinge passieren. Ein Rollformgewindebohrer macht genau das, was der Name andeutet – er formt das Gewinde statt es zu schneiden. Beim Eingreifen schneidet er kein Material weg, sondern verändert dessen Form und prägt die Gewindegeometrie ein. Wenn Sie je für einen Rüstungsbetrieb gearbeitet haben, wissen Sie, warum die meisten Zeichnungen den Vermerk tragen, dass alle Gewinde durch Schneidgewindebohrer geformt werden müssen. Das Militär sieht Operationen, die die Materialstruktur verändern, generell ungern – zumindest in meiner Erfahrung. Auch Guss gegenüber Vollmaterial bei komplexen Teilen wird ungern gesehen – zu viel Unbekanntes im Unsichtbaren. Jedenfalls: Rollformgewindebohrer sind toll. Sie brechen schwer (nein, das ist keine Herausforderung), benötigen aber etwas mehr Drehmoment. Ich habe sie wirklich nur in Aluminium und anderen weichen Materialien eingesetzt, selten in kaltgewalztem Stahl. Ich weiß nicht, wie sie in härteren Materialien performen, aber die meisten Werkstätten mögen die Idee nicht, zwei Bohrersätze für dieselbe Gewindegröße vorzuhalten – deshalb sind sie nicht weiter verbreitet.
Die Vielseitigkeit des Gewindefräsen
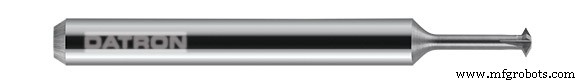
Die letzte Art des Gewindeschneidens ist das Gewindefräsen. Das ist ein großartiger Vorgang, der anfangs einschüchternd wirkt, aber einmal verstanden, wirklich erstaunlich ist. Es gibt viele verschiedene Arten von Gewindefräsern, auf die ich in einem anderen Blog eingehen werde. Hier bespreche ich einen Einzelschneiden-Gewindefräser. Mit einem Einzelschneiden-Gewindefräser haben Sie große Vielseitigkeit – die meisten decken einen weiten Gewindebereich ab. Sie können Sondersteigungen, Rechts- oder Linksgewinde, Innen- oder Außengewinde alles mit einem Werkzeug erzeugen. Da ich kürzlich begonnen habe, für meine Löcher Helixbohren statt Bohren zu nutzen, können Sie mit zwei Werkzeugen viele verschiedene Löcher mit vielen verschiedenen Gewinden herstellen. Sie bohren das Loch auf den Kerndurchmesser des Gewindes, fahren den Gewindefräser ein, um das Gewinde zu schneiden, und können den Gewindefräser selbst nutzen, um die Lochoberfläche anzufasen – solange es kein 90°-Ansenken sein muss, da die meisten Gewindefräser zwischen 30° und 60° liegen. Durch die Werkzeuggeometrie müssen Sie nur den Abstand vom Außenrand (Schneidkante oder Spitze) des Werkzeugs zur flachen Spitze ausgleichen, was bei kleineren Gewindefräsern meist unter 0,02 Zoll liegt. Der eigentliche Vorteil: Sobald Sie das Loch gefräst haben, können Sie den Gewindefräser auf den Lochgrund fahren und von unten nach oben fräsen, statt von oben nach unten. Damit vermeiden Sie jede Sorge, dass das Werkzeug auf Späne am Lochgrund aufläuft, da Sie sich vom Lochgrund wegbewegen. Beim Anblick der Gewindefräser glauben Sie vielleicht zunächst nicht, dass sie tun, was sie sollen. Ich war beim ersten Einsatz sicher, er würde brechen – aber er tat es nicht. Gewindefräsen ist die vielseitigste und effizienteste Gewindestrategie und wird ab jetzt mein Standard sein, es sei denn, es gibt einen guten Grund, es nicht zu tun.
Loch fräsen und gewindeschneiden mit demselben Werkzeug
Mehr Infos zu Gewindefräsen vs. Gewindebohren
Machen Sie Ihre Hausaufgaben, kennen Sie Ihre Werkzeuge und Materialien und gehen Sie alles in der Werkstatt mit gutem Verständnis und klarem Kopf an. Das ändert sich nicht beim Gewindeschneiden. Vertrauen Sie den Zahlen und scheuen Sie sich nicht, Neues auszuprobieren. Ich habe Gewindefräsen immer belächelt – ich wünschte nur, ich hätte es früher entdeckt. Bleiben Sie sicher, Leute.
CNC-Maschine
- C++ Multithreading meistern: Effiziente nebenläufige Programmierung mit POSIX Threads
- Gewindefräsen vs. Gewindeschneiden: Welche Gewindemethode passt zu Ihren Teilen?
- Stufen-Schablonen-Fräsen: Überlegen gegenüber Laserschneiden & Chemischem Ätzen für PCB-Fertigung
- Inhouse-Prototyping: Generatives Design, CNC-Fräsen und Labor-Setup meistern
- Fräsmaschinen: Typen, Funktionen und Anwendungen in der CNC-Fertigung
- Hochofen-Abstichloch-Betrieb: Effiziente Entfernung von Roheisen und Schlacke
- Fortschrittliche Fräs-Drehmaschinen & Drehzentren – HT, FTC, FT Serie
- CNC- vs. manuelles Fräsen: Unterschiede & Entscheidungshilfe
- CNC-Drehen vs. CNC-Fräsen: Unterschiede, Gemeinsamkeiten & Entscheidungshilfe
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen