



Hurco Drehmaschine M-Codes: Komplette Referenzliste
Vollständige Liste der Hurco Drehmaschine M-Codes. CNC-Maschinen M-Codes steuern Maschinenfunktionen wie Spindeldrehrichtung, Kühlmittel ein/aus etc.
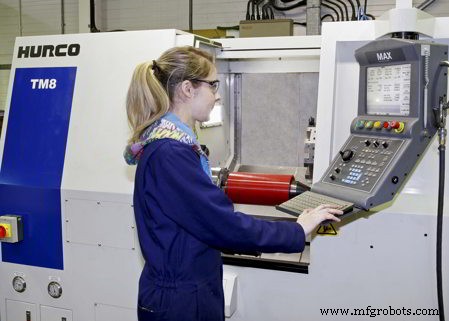
Hurco CNC-Drehmaschine
Hurco Drehmaschine M-Codes
| Code | Funktion | Kategorie |
|---|---|---|
| M00 | Programmstopp | Programmsteuerung |
| M01 | Wahlweiser Stopp | Programmsteuerung |
| M02 | Programmende (kein Zurückspulen) | Programmsteuerung |
| M03 | Spindel rechts | Spindel |
| M04 | Spindel links | Spindel |
| M05 | Spindel aus | Spindel |
| M07 | Sekundäres Kühlmittel ein | Kühlmittel |
| M08 | Primäres Kühlmittel ein | Kühlmittel |
| M09 | Kühlmittel aus | Kühlmittel |
| M10 | Spannfuttersdruck hoch | Spannfutter |
| M11 | Spannfuttersdruck niedrig | Spannfutter |
| M12 | Revolver Index rückwärts | Revolver |
| M13 | Revolver Index vorwärts | Revolver |
| M14 | Spannfutter öffnen | Spannfutter |
| M15 | Spannfutter schließen | Spannfutter |
| M16 | Spannfutter Luftblasen ein | Spannfutter |
| M17 | Spannfutter Luftblasen aus | Spannfutter |
| M18 | Hauptspannfutter Kühlmittel ein | Kühlmittel |
| M19 | Spindel orientieren | Spindel |
| M20 | Spannfutter für Stangenlader öffnen | Stangenlader |
| M21 | Stangenlader fertig, Spannfutter schließen | Stangenlader |
| M22 | Stangenlader starten (Stange laden) | Stangenlader |
| M23 | Stangenlader für Z-geführte Zufuhr starten | Stangenlader |
| M24 | Teileförderer ein | Förderer |
| M25 | Teileförderer aus | Förderer |
| M28 | Gegenlaufspindel Quill vorwärts | Gegenlaufspindel |
| M29 | Gegenlaufspindel Quill zurück | Gegenlaufspindel |
| M30 | Programmende (mit Zurückspulen) | Programmsteuerung |
| M31 | Zykluszähler inkrementieren | Zähler |
| M32 | Einrichtzykluszähler inkrementieren | Zähler |
| M38 | Steady Rest spannen | Steady Rest |
| M39 | Steady Rest lösen | Steady Rest |
| M41 | Spindelgang 1 / Niedriggang | Spindelgetriebe |
| M42 | Spindelgang 2 / Hochgang | Spindelgetriebe |
| M48 | Vorschubübernahme nutzen | Vorschub |
| M49 | Vorschubübernahme ignorieren | Vorschub |
| M50 | Förderer ein | Förderer |
| M51 | Förderer aus | Förderer |
| M52-55 | Hilfsausgang 1-4 ein | Ausgänge |
| M57 | Teilefänger mit Stangenendeauswurf nutzen | Teilefänger |
| M58 | Teilefänger vorwärts | Teilefänger |
| M59 | Teilefänger zurück | Teilefänger |
| M60 | Externes Spannen wählen | Spannfutter |
| M61 | Internes Spannen wählen | Spannfutter |
| M62-65 | Hilfsausgang 1-4 aus | Ausgänge |
| M71 | Werkzeugmesstaster zurück | Werkzeugmesstaster |
| M72 | Werkzeugmesstaster vorwärts | Werkzeugmesstaster |
| M74 | Starrgewinden aktivieren | Gewinden |
| M85 | Automatiktür öffnen | Tür |
| M86 | Automatiktür schließen | Tür |
| M91 | Einzelblock inaktiv | Betriebsart |
| M94 | Max. Eilgangsrate programmieren | Eilgang |
| M114 | Spannfutter öffnen – Gegenspindel | Gegenspindel |
| M115 | Spannfutter schließen – Gegenspindel | Gegenspindel |
| M118 | Gegenspindel Spannfutter Kühlmittel ein | Kühlmittel |
| M128 | Z-Achse an Gegenlaufspindel andocken | Gegenlaufspindel |
| M129 | Z-Achse von Gegenlaufspindel lösen | Gegenlaufspindel |
| M130 | Drehmodus | Modus |
| M131 | Fräsmodus | Modus |
| M132 | "C"-Achse Klemmung aktivieren | C-Achse |
| M133 | "C"-Achse Halteunterstützung aktivieren | C-Achse |
| M134 | Beide "C"-Achse Klemmungen lösen | C-Achse |
| M160 | Externes Spannen – Gegenspindel | Gegenspindel |
| M161 | Internes Spannen – Gegenspindel | Gegenspindel |
| M186 | Drehmomentüberwachung W aktivieren | Überwachung |
| M187 | Drehmomentüberwachung W deaktivieren | Überwachung |
| M200 | Blocküberspringen Synchronisation | Synchronisation |
| M203 | Spindeln synchron Vorwärtsmodus | Synchronisation |
| M204 | Spindeln synchron Rückwärtsmodus | Synchronisation |
| M205 | Spindelsynchronisation löschen | Synchronisation |
| M231 | Spannfutter-Öffnen-Interlock umgehen – Hauptspindel | Sicherheit |
| M232 | "C3"-Achse Klemmung aktivieren | C-Achse |
| M234 | "C3"-Achse Klemmung lösen | C-Achse |
| M241 | Gegenspindel Öffnen während Lauf für Teileübergabe erlauben | Teileübergabe |
Hinweis: M-Codes können maschinenspezifisch variieren. Immer die herstellerspezifische Dokumentation der jeweiligen Hurco-Maschine konsultieren.
Yaskawa Yasnac J50 Alarm-Codes: Vollständiger Leitfaden
CNC-Fräsen meistern: G02 & G03 Kreisinterpolation Programmierleitfaden
CNC-Maschine
- Hochpräzises Ein-Spindel Vertikales CNC-Drehmaschine – V420 Modell
- BX-26S Zweispindel-Gangwerkzeug-Drehmaschine – Präzision, Geschwindigkeit und Vielseitigkeit
- Haas GT-10 Drehmaschine – Kompakt & vielseitig für Sekundäroperationen
- Fuji ANW-3500S In-Line Zwillingspindel-Drehmaschine – Dual 20/25 PS Spindeln für Präzisionswellen-Drehen
- Fuji ANW-3500S Zwillingspindel-Drehmaschine: Präzisionswellendrehen mit Dual 20/25 PS Spindeln
- HL-55/2000 CNC-Drehmaschine: Präzisionsdrehen für grosse Werkstücke
- Grizzly G0750G 12″×36″ Büchsenmacher-Drehmaschine: Leises Getriebe & präzise Laufmontage
- Drehbankspindel (Lathe Spindle): Der „Arbeitskopf“ der Drehbank
- Drehmaschinenspindel-Performance maximieren für präzise Zerspanung
- Metalldrehfutter selbst bauen: Professionelle Anleitung