



Vollständige G- & M-Codes für Citizen Cincom E32 IV CNC-Bearbeitung
Citizen Cincom E32 IV G-Codes & M-Codes für CNC-Fachkräfte und Programmierer.
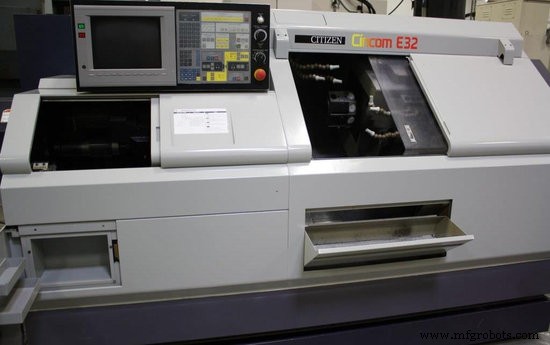
G-Codes
| G-Code | Funktion |
|---|---|
| G00 | Eilgang |
| G01 | Lineare Interpolation |
| G02 | Kreisinterpolation (Im Uhrzeigersinn) |
| G03 | Kreisinterpolation (Gegen Uhrzeigersinn) |
| G04 | Verweilzeit (Dwell) |
| G28 | Referenzpunktanfahrt |
| G32 | Gewindeschneiden |
| G50 | Koordinatensystem-Einstellung |
| G90 | Längsdrehzyklus |
| G92 | Gewindeschneidezyklus |
| G94 | Plandrehzyklus |
| G96 | Konstante Schnittgeschwindigkeitssteuerung |
| G97 | Konstante Schnittgeschwindigkeitssteuerung Aus |
| G98 | Vorschub pro Minute |
| G99 | Vorschub pro Umdrehung |
G-Code Makros
| G-Code | Funktion |
|---|---|
| G201 | Werkstücktrenn-Befehl |
| G210 | Y-Achsen Bearbeitungsmodus EIN (nur E32IV) |
| G211 | Y-Achsen Bearbeitungsmodus AUS (nur E32IV) |
| G500 | Koordinatensystem-Versatz AUS |
| G501 | Koordinatensystem-Versatz EIN |
| G710 | Doppelrevolver-Befehl |
| G711 | Revolver Nr. 1 wählen |
| G712 | Revolver Nr. 2 wählen |
| G720 | Zwei-Schlitten-Bearbeitungsbefehl |
| G721 | C-Achse Kreuzung Aus |
| G722 | C-Achse Kreuzung Ein |
| G730 | Hinter-/Vorderseiten-Simultanbearbeitung |
| G740 | 3-Leitungen-Simultanbearbeitung |
| G750 | Abschneiden, Mittenstütze Bearbeitungsbefehl |
| G999 | Letztes Programm ausführen |
Spezielle G-Codes
| G-Code | Funktion |
|---|---|
| G12.1 | Fräsinternpolation (Option) |
| G13.1 | Fräsinternpolation Aus (Option) |
| G113 | Spindel- & Werkzeugspindel-Synchronisation Aus (Option außer E32IV) |
| G114.1 | Spindelsynchronisation (Option) |
| G114.2 | Werkzeugspindelsynchronisation I (Option außer E32IV) |
| G114.3 | Werkzeugspindelsynchronisation II (Option außer E32IV) |
| G115 | Startposition anstehen (Typ 1) |
| G116 | Startposition anstehen (Typ 2) |
| G117 | Sonderbefehl-Ausgabe während Achsbewegung |
| G125 | Steuerachsensynchronisation |
| G700 | Bearbeitungsbefehl abbrechen |
M-Codes
| M-Code | Funktion |
|---|---|
| M00 | Programmstopp |
| M01 | Optionaler Stopp |
| M02 | 1 Zyklus Stopp (Maschine stoppen im 1-Zyklus-Modus) |
| M03 | Spindel Vorwärtsdrehung |
| M04 | Spindel Rückwärtsdrehung |
| M05 | Spindel Stopp |
| M06 | Spannfutter schließen |
| M07 | Spannfutter öffnen |
| M08 | Kurzprogramm-Einzug EIN (Startet Endbearbeitungsprogramm Stangenmaterial) |
| M09 | Kurzprogramm-Einzug AUS (Endet Endbearbeitungsprogramm Stangenmaterial) |
| M10 | Auswerfer EIN (Vorwärtsbewegung hinterer Auswerfer) |
| M11 | Auswerfer AUS (Rückwärtsbewegung hinterer Auswerfer) |
| M13 | Langes Werkstückspannfutter schließen |
| M14 | Langes Werkstückspannfutter öffnen |
| M15 | Hinterspannfutter schließen |
| M16 | Hinterspannfutter öffnen |
| M18 | Spindelnullpunktanfahrt & C-Achse Getriebe EIN (Vorbereitung C-Achsensteuerung) |
| M20 | C-Achsenwahl zurücksetzen (Ende C-Achsensteuerung) |
| M23 | Gegenspindel Vorwärtsdrehung |
| M24 | Gegenspindel Rückwärtsdrehung |
| M25 | Gegenspindel Stopp |
| M31 | Revolvergeschwindigkeit Wahl (niedriges Schwenken) |
| M32 | Werkstücktrenner Vorwärts (hinten) |
| M33 | Werkstücktrenner Rückwärts (hinten) |
| M46 | Y-Achse Kupplung AUS (Erlaubt Achsbewegung) |
| M47 | Y-Achse Kupplung EIN (Darf nur bei Y=0 verwendet werden) |
| M50 | Gegenspindel-Abschneiden-Erkennung (Spindel niedrig drehen, M50 nach Abschneiden setzen) |
| M51 | Werkzeugbruch-Erkennung (Erkennt Werkzeug über Schalter) |
| M52 | Kühlmittel EIN |
| M53 | Kühlmittel AUS |
| M54 | Stangenzuführung Stopp (Bei Materialwechsel) |
| M55 | Stangenzuführung Materialwechsel Start |
| M56 | Werkstückzähler |
| M61 | Externer M-Code 1 |
| M62 | Externer M-Code 2 |
| M63 | Externer M-Code 2 |
| M64 | Externer M-Code 4 |
| M65 | Externer M-Code 5 |
| M72 | Gegenspindel Luftblas EIN |
| M73 | Gegenspindel Luftblas AUS |
| M74 | C-Achse Nullpunkt-Verzögerungs-Dummy-Timer (mit M74G28H1; verwenden) |
| M75 | Gegenspindel Drehmomentbegrenzung (L) EIN (25% Nenndrehmoment = M123) |
| M77 | Warten auf Ende Spindelsynchronisation |
| M78 | Gegenspindel Indexierung |
| M79 | Gegenspindel Indexierung AUS |
| M80 | Werkzeug #1 Spindel Vorwärts |
| M81 | Werkzeug #1 Spindel Rückwärts |
| M82 | Werkzeug #1 Spindel Stopp |
| M83 | Werkzeug #2 Spindel Vorwärts |
| M84 | Werkzeug #2 Spindel Rückwärts |
| M85 | Werkzeug #2 Spindel Stopp |
| M88 | Interferenzprüfung AUS (Reset) |
| M89 | Interferenzprüfung EIN |
| M94 | Gegenspindel Schwankungserkennung EIN |
| M95 | Gegenspindel Schwankungserkennung AUS |
| M96 | Spindel Schwankungserkennung EIN |
| M97 | Spindel Schwankungserkennung AUS |
| M98 | Unterprogramm-Aufruf |
| M99 | Programm-Rückkehr |
| M123 | Gegenspindel Drehmomentbegrenzung (H) EIN (Beim Abschneiden mit Spindel-/Gegenspindel-Sync. Verhindert Werkstückrutschen im Futter durch Drehfehler.) |
| M124 | Gegenspindel Drehmomentbegrenzung AUS |
| M125 | Citizen-seitig im Makro verwendet. |
| M126 | Citizen-seitig im Makro verwendet. |
| M127 | Citizen-seitig im Makro verwendet. |
Besonderheiten der Citizen Cincom E32 IV
- Doppelrevolver (G710-G712): Gleichzeitige Bearbeitung mit zwei Revolvern.
- Y-Achse (G210/G211): Exklusiv für E32IV – ermöglicht Off-Center-Bearbeitung.
- Simultanbearbeitung (G730-G750): Vorder-/Hinterseite, 3-Systeme, Abschneiden mit Mittenstütze.
- Spindelsynchronisation (G114.x, M77, M123): Kritisch für Abschneidvorgänge (Cut-off) ohne Werkstückrutschen.
- Stangenbearbeitung (M08/M09, M54/M55): Automatischer Stangenmaterialwechsel.
Hinweis: Viele M-Codes sind maschinen-/herstellerspezifisch. Prüfen Sie immer die zugehörige Maschinenbedienungsanleitung.
Haas CNC Adresscodes: Vollständige Referenz für 4. & 5. Achsen-Bewegung
GSK 980 TDc CNC-Programmierung: Nahtloses Verbinden von G02 & G03 Kreisbögen
CNC-Maschine
- 3-, 4- oder 5-Achs CNC-Fräse: Welche Achszahl brauchen Sie wirklich?
- Die richtige Spindel wählen: Umfassender Leitfaden für CNC-Zerspaner
- Französischer Partner vertraut 1530-3S 4-Achs Pneumatik-CNC mit Drehachse
- 3-Achs vs. 4-Achs CNC-Router: Unterschiede & Anwendungen
- Citizen Cincom – Weltweiter Marktführer bei CNC-Schweizer-Drehautomaten & Drehzentren
- CNC-Steuercodes meistern: M-Codes und G-Codes erklärt
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung
- Spindel-Aufwärmverfahren für optimale Leistung
- Umfassender Leitfaden zu Mach3 M-Codes für CNC-Bearbeitung
- Fagor 8055/8055i G-Codes & M-Codes: Kompletter Programmierleitfaden