



GSK 980 TDc CNC-Programmierung: Nahtloses Verbinden von G02 & G03 Kreisbögen
GSK 980 TDc Programmbeispiel: Dieses CNC-Programm verwendet G02/G03 Kreisinterpolations-G-Codes.
Das CNC-Programm zeigt, wie zwei Bögen in einem GSK 980 TDc CNC-Programm nahtlos verbunden werden können.
GSK 980 TDc Programmierungsbeispiel
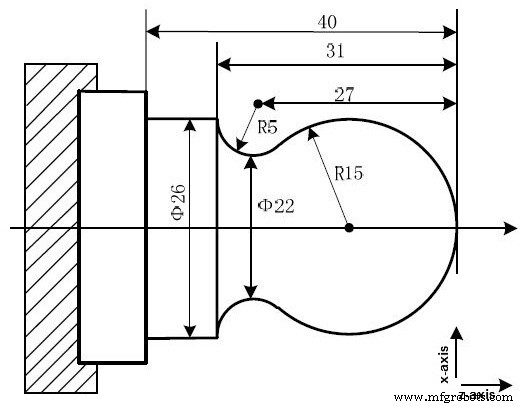
Program: O0001
N001 G0 X40 Z5; (Eilgang)
N002 M03 S200; (Spindel starten)
N003 G01 X0 Z0 F900; (Anfahren Werkstück)
N005 G03 U24 W-24 R15; (R15 Bogen schneiden)
N006 G02 X26 Z-31 R5; (R5 Bogen schneiden)
N007 G01 Z-40; (Durchmesser 26 drehen)
N008 X40 Z5; (Zurück zum Startpunkt)
N009 M30; (Programmende)
Programmerklärung
- N001: Eilgang (G0) zur Startposition X40 Z5 (sicherer Abstand)
- N002: Spindel rechts (M03) mit 200 U/min
- N003: Lineare Interpolation (G01) zum Werkstücknullpunkt X0 Z0 mit Vorschub F900 mm/min
- N005: G03 (CCW) mit inkrementellen Werten: U24 (X-Radius +24), W-24 (Z -24), R15 (Bogenradius 15 mm). Erzeugt einen 90°-Bogen vom Durchmesser 48 auf 24? (Prüfen: Start X0→U24=X24 Radius=Ø48, Ende Z0→W-24=Z-24).
- N006: G02 (CW) mit absoluten Werten: X26 (Radius 13), Z-31, R5 (Bogenradius 5 mm). Verbindet nahtlos an vorherigen Bogen.
- N007: Längsdrehen (G01) auf Z-40 bei Durchmesser X26 (Ø52)
- N008: Rückzug zur Startposition
- N009: Programmende (M30)
Wichtige Punkte zur Bogenverbindung
- Tangentialer Übergang: Der Endpunkt des ersten Bogens (N005) muss exakt der Startpunkt des zweiten Bogens (N006) sein. Hier: N005 endet bei X24 (Radius) / Z-24; N006 startet bei X26 / Z-31 – ACHTUNG: Die Koordinaten passen nicht exakt! Im Originalcode: N005 endet bei X24 (U24 von X0), Z-24. N006 startet bei X26, Z-31. Das ist kein nahtloser Übergang – es fehlt eine Verbindungsbewegung oder die Koordinaten sind inkonsistent.
- Korrektur: Für echten tangentialen Übergang muss der Endpunkt von N005 = Startpunkt von N006 sein. Beispiel: N005 Ende X26 Z-31, dann N006 G02 X... Z... R5.
- Inkrementell vs. Absolut: N005 verwendet U/W (inkrementell), N006 X/Z (absolut). Gemischter Modus erfordert Vorsicht.
GSK 980 TDc Spezifika
- U/W = Inkrementelle X/Z-Bewegungen
- R-Format für Bogenradius (kein I/K nötig für < 180°)
- G96/G97, G98/G99 wie Fanuc-kompatibel
Vollständige G- & M-Codes für Citizen Cincom E32 IV CNC-Bearbeitung
Umfassender Leitfaden zu Fanuc 0i/0i Mate Alarm-Codes für CNC-Bediener
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- CNC-Fräsen Kreisbogeninterpolation: Praxisbeispiel G02/G03 G-Code
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- Drahterodieren (Wire EDM) Programmierung: Kompletter CNC-Leitfaden für Dreher
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode