



PVC-Kantenanleim-Defekte durch Experten-Maschinenoptimierung beseitigen
Beim Betrieb einer Kantenanleimmaschine können zwei der häufigsten Qualitätsprobleme – abblätternde Kanten und dicke Klebelinien – die Integrität fertiger Produkte schnell untergraben. Diese Defekte entstehen typischerweise, wenn Maschineneinstellungen nicht mit den Klebeeigenschaften synchron sind. Dieser Leitfaden erklärt fünf häufige Klebeprobleme, vergleicht EVA- und PUR-Kleber und liefert umsetzbare Maschinenabstimmungslösungen für fehlerfreies Kantenanleimen.
1. EVA vs. PUR Kantenanleim-Kleber
Heißschmelzkleber sind das Rückgrat des PVC-Kantenanleimens. EVA (Ethylen-Vinylacetat) und PUR (Polyurethan) sind die branchenweit meistgenutzten Optionen.
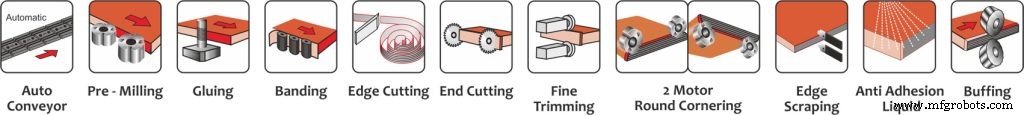
Nachfolgend ein knapper Vergleich der Schlüsselattribute:
| Merkmal | EVA-Kleber | PUR-Kleber | Was ist besser |
|---|---|---|---|
| Klebefestigkeit | Gut | Sehr stark | PUR |
| Hitzebeständigkeit | Mittel | Hoch | PUR |
| Feuchtigkeitsbeständigkeit | Mittel | Hoch | PUR |
| Klebelinien-Sichtbarkeit | Sichtbarer | Minimal (Zero-Glue-Line) | PUR |
| Kosten | Niedriger | Höher | EVA |
| Reparierbarkeit | Physikalisches Abkühlen; kann aufgeschmolzen werden | Chemische Vernetzung; irreversibel | EVA |
| Maschinenanforderung | Standardmaschinen | PUR-Kantenanleimer | EVA |
| Anwendung | Standardmöbel (Schränke, Kleiderschränke), Massenproduktion | High-End-Möbel (Küchen, Bäder), feuchte/heiße Klimazonen | Je nach Einsatzfall |
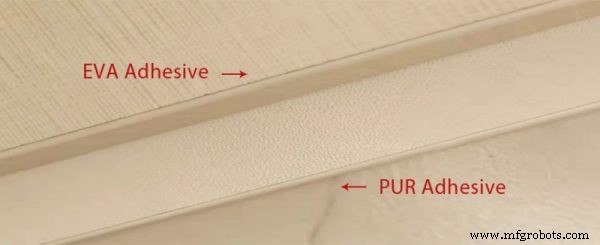
2. Fünf häufige Klebeprobleme & Maschinenlösungen
Abblätternde Kanten, sichtbare Klebelinien, schwache Bindungen, hitzeinduzierte Delamination und Feuchtigkeitsschäden sind Symptome falscher Maschineneinstellungen oder Kleberwahl. Die folgenden Abschnitte zerlegen jedes Problem, seine Ursache und Korrektur durch präzise Maschinenanpassungen.
2.1 Kantenanleimer blättert ab
Warum es passiert: Schwache Klebeverbindung durch unzureichende Temperatur oder kontaminierte Platten.
Maschinenkorrekturen:
- Klebstofftopf-Temperatur stabilisieren: EVA bei 170–200 °C oder PUR bei 110–130 °C halten. Konstante Hitze gewährleistet gleichmäßigen Fluss und Auftrag.
- Plattenkanten reinigen: Staubgebläse oder Vorfräser nutzen für flache, staubfreie Oberfläche. Restfeuchtigkeit oder Staub schwächen Haftung.
- Plattenfeuchtigkeit kontrollieren: Vorheizmodul aktivieren um Oberflächenfeuchtigkeit vor Verkleben zu trocknen.
2.2 Sichtbare Klebelinien
Warum es passiert: Übermäßiger oder ungleichmäßiger Kleberauftrag, besonders auffällig bei hellen oder hochglänzenden Platten.
Maschinenkorrekturen:
- Klebedicke reduzieren: 80–120 g/m² für EVA oder 60–90 g/m² für PUR anpeilen. Ausreichende Abdeckung ohne Überschuss verhindert Hautbildung und Abfall.
- Walzen-Druck justieren: Auf 4–6 bar (EVA) oder 5–7 bar (PUR) kalibrieren um Überschusskleber zu entfernen bei Erhalt vollem Kontakt.
- Fokus auf Hochsichtbarkeitsplatten: Extra Sorgfalt bei hellen Platten wo Klebelinien hervorstechen.
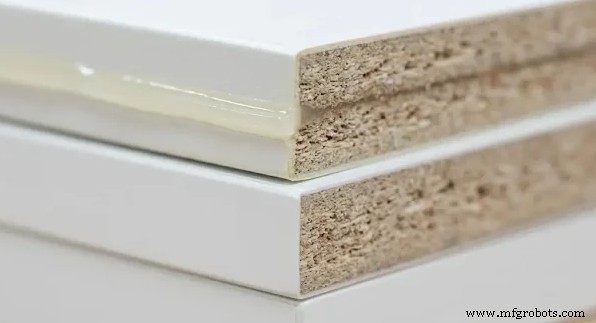
2.3 Schlechte Klebefestigkeit & Vorhärtung
Warum es passiert: Langsame Vorschubgeschwindigkeiten lassen Heißschmelzkleber abkühlen und härten vor Kontakt.
Maschinenkorrekturen:
- Fördergeschwindigkeit erhöhen: 12–23 m/min fahren um Kleber in optimalem klebrigen Fenster zu halten.
- Umgebungstemperatur anpassen: Fördergeschwindigkeit an Werkstattbedingungen angleichen um vorzeitiges Aushärten zu verhindern.
2.4 Kantendelamination bei heißem Wetter
Warum EVA versagt: Erhöhte Temperaturen erweichen EVA, reduzieren Klebefestigkeit und lassen PVC-Kanten anheben.
Maschinenkorrekturen:
- Auf PUR-Kleber umsteigen: PURs vernetzte Chemie widersteht hohen Sommertemperaturen.
- Geschlossenes Schmelzsystem nutzen: Spezialisierte PUR-Kantenanleimer verhindern Luft-Feuchtigkeits-Interaktion vor Auftrag.
2.5 Wasserschäden & Quellung an Kanten
Warum es passiert: Dicke oder poröse Klebeschichten lassen Feuchtigkeit ins Holz eindringen, verursachen Quellung.
Maschinenkorrekturen:
- PUR für Küchen & Bäder nutzen: PURs wasserdichte Barriere blockiert Feuchtigkeitseintritt.
- Vorheizer aktivieren: Plattenoberfläche vor Verkleben trocknen für stärkere Bindung.
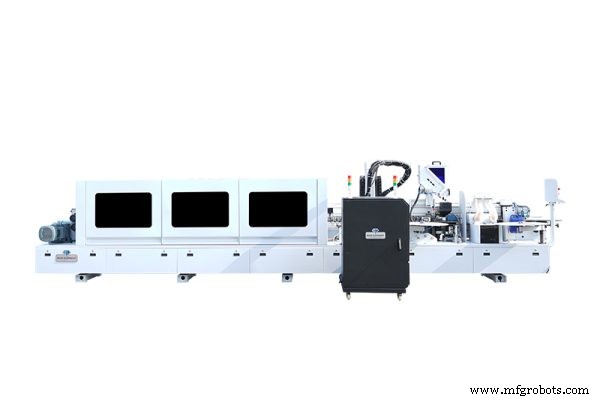
- Auf Dual-Klebstofftopf-System upgraden: Maschinen wie E-70JDSR Automatischer PUR-Kantenanleimer erlauben Wechsel zwischen EVA und PUR auf Abruf.
3. Schnellreferenz: Parameter-Tabelle & FAQs
3.1 Empfohlene Maschineneinstellungen
Optimale Werte variieren nach Maschine, Plattentyp, Produktionszielen. Untenstehende Tabelle als Baseline nutzen.
| Maschineneinstellung | Funktion | EVA Referenz | PUR Referenz | Bediener-Tipp |
|---|---|---|---|---|
| Klebstofftopf-Temperatur | Steuert Kleberfluss | 170–200 °C | 110–130 °C (Vor-schmelze) | Temperatur stabil halten; große Schwankungen degradieren Bindungsqualität. |
| Kleberauftrag | Steuert Abdeckung & Dicke | 80–120 g/m² | 60–90 g/m² | PUR benötigt meist dünnere Schicht für sauberere Kanten. |
| Andruckwalzen-Druck | Gewährleistet Kontakt | 4–6 bar | 5–7 bar | Druck erhöhen für dickes PVC oder Hochglanzplatten. |
| Vorschubgeschwindigkeit | Steuert Bindungsfenster | 12–23 m/min | 10–23 m/min | Geschwindigkeit mit Kleber, Plattenmaterial, Kantendicke abstimmen. |
3.2 FAQ
F1. Wie justiere ich den Kleberwalzen-Spalt?
Mit Maschinenstandard-Spalt starten, dann inkrementell anpassen bis volle Kantenabdeckung ohne Überschuss-Auspressen erreicht ist.
F2. Welcher Kleber für MDF, PET oder Acrylkanten?
MDF-Kanten: EVA für Standardmöbel; in Küchen/Bädern auf PUR wechseln um Quellung zu verhindern. PET & Acryl-Kanten: Diese glatten Oberflächen erfordern PUR; sicherstellen dass Maschine Flachschabereinheit hat um Glanzkratzer zu vermeiden.
F3. Wie PUR-System warten?
Im warmen Zustand mit kompatiblem Reiniger spülen, ausgehärtete Rückstände entfernen, Feuchtigkeit fernhalten. Regelmäßige Reinigung verhindert Verstopfungen.
F4. Wie Haftfestigkeit testen?
90°-Abreißtest oder Zugtest durchführen. Starke Bindung reißt Holzfasern aus Platte; bleibt Oberfläche sauber, ist Bindung fehlgeschlagen.
F5. Beste Methoden für Zero-Glue-Line-Kanten?
Klebemenge, Temperatur, Walzendruck, Vorschubgeschwindigkeit balancieren. PUR ideal für nahtlose Kanten an hellen oder hochglänzenden Platten.
F6. Warum heben sich PVC-Kanten bei Hitze oder Feuchtigkeit?
Hitze erweicht EVA, Feuchtigkeit schwächt Bindung. In solchen Umgebungen auf PUR umsteigen für überlegene Haftung.
4. Fazit
Effektives PVC-Kantenanleimen basiert auf richtiger Kleberwahl, kalibrierten Maschineneinstellungen und sauberen Platten. Indem Sie Ihren Prozess an Klebereigenschaften und Produktionsumgebung anpassen, eliminieren Sie Abblättern, sichtbare Klebelinien und feuchtigkeitsinduzierte Defekte. Wenn Sie Übergang von EVA zu PUR erwägen, investieren Sie in Maschine mit stabiler Temperaturkontrolle und geschlossenem Klebesystem für sorgenfreien Betrieb.
Weiterlesen mit diesen empfohlenen Beiträgen:
- PVC vs ABS Kantenanleimer – Was sollten Sie wählen?
- Wie Möbelfabriken Sperrholz effizient kantenanleimen
- 8 Wege, mit Kantenanleimmaschine Geld zu verdienen
CNC-Maschine
- Israelsche Kunden willkommen: Erkundung unserer Mehrspindel-Holzbearbeitungslösungen
- Den richtigen CNC-Hersteller für Ihr Prototypen-Design auswählen
- Umfassender Osai CNC GTL Programmierleitfaden: Schritt-für-Schritt-Beispiel
- Kostenlose Laserschnitt-Dateien für Metall & Non-Metall – Faser- & CO₂-Laser bereit
- Omni 3-Achsen-CNC-Fräser: Design und Produktion für Holz- & Metallhandwerk transformieren
- Haas M00 Programmstopp Befehl – Anwendung & Beispiel
- CNC-Drehprogrammierung: Bogenradius-Beispiel mit G02 & G03 Codes
- Haas CNC-Drehzentrum: Effizientes automatisches Werkzeugvoreinstellen erklärt
- Rapid Tooling: Schnelle, kosteneffektive Lösungen für die industrielle Fertigung
- Nahtloser Betriebswiederanlauf nach Breakpoint in Mach3 CNC-Steuerung