



CNC-Kunststoffbearbeitung meistern: Ein Nischen-Vorteil
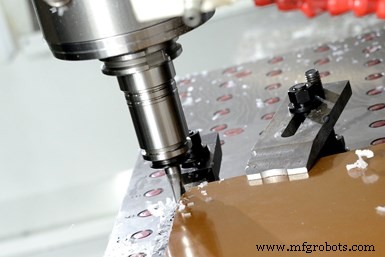
Die Bearbeitung von Kunststoffen stellt Herausforderungen in Bezug auf Werkzeuge, Spannen und Span- (und Staub-) Management dar. (Bildnachweis: K&E Plastics.)
Während es Vorteile hat, ein Nischen-CNC-Fertigungsbetrieb zu sein, kann es auch besondere Herausforderungen geben. K&E Plastics in Bennington, Vermont, ist ein Paradebeispiel.
Wie der Name des Lohnfertigers andeutet, konzentriert er sich ausschließlich auf die Bearbeitung von technischen Kunststoffen – sowohl Thermoplaste als auch Duroplaste – und tut dies seit der Gründung von K&E durch Peter Broderson 1966. Sein Sohn Eric ist nun Unternehmenspräsident.
Da nicht allzu viele Betriebe auf die Bearbeitung von Kunststoffen spezialisiert sind, einschließlich Duroplasten wie G7 und G10 mit abrasivem Glas gefüllt, gibt es weniger Wettbewerb im Vergleich zu denen, die Aluminium, Stahl und andere konventionelle Metalle bearbeiten. Allerdings hat Unkenntnis über Kunststoffe bei Ausrüstungs- und Werkzeuglieferanten bedeutet, dass K&E manchmal auf sich allein gestellt war, um Strategien für die effektive Bearbeitung dieser Materialien zu entwickeln.
Ich erfuhr einige dieser Herausforderungen, als ich K&E 2013 besuchte, um meine erste Story über den Betrieb zu schreiben. Die Notwendigkeit der Staubabsaugung. Die Schwierigkeiten beim Spannen von Kunststoffen. Die Werkzeugprobleme, die mit der Bearbeitung glasgefüllter Duroplaste einhergehen. Die Liste geht weiter…
Obwohl ich K&E für diese Story nicht physisch wieder besuchen konnte, schätze ich das Wiedersehen und das Hören über neue Technologien und Prozesse, die der Betrieb hinzugefügt hat, um fähiger und effektiver bei der Kunststoffbearbeitung zu werden. Dazu gehören ein anderer Blick auf Werkzeuge und Spannen sowie die Anschaffung des ersten Swiss-Type-Drehautomaten für engere Toleranzen und schnellere Produktion komplexer Teile aus Thermoplasten wie Polyetheretherketon (PEEK), die zuvor auf traditionellen Gangwerkzeug-Drehautomaten liefen. Diese Maschine ermöglichte es dem Betrieb auch, zuvor ausgelagerte Arbeit ins Haus zu holen.
Neue Chancen, neue Ansätze
Zunächst konzentrierte sich K&E auf Kunststoffteile ausschließlich für elektrische Anwendungen, gegeben die ausgezeichneten elektrischen Isoliereigenschaften der Materialien (siehe Sidebar unten). Als Broderson vor 27 Jahren die Geschäftsführung von seinem Vater übernahm, suchte er, das Unternehmen durch den Einstieg in nicht-elektrische Anwendungen in der Medizintechnik und Luft- und Raumfahrt zu diversifizieren. Heute verfolgt es auch Chancen in neuen Energietechnologien wie Elektrofahrzeugen, Brennstoffzellen und Energiespeicherung. Der Betrieb ist nach ISO 9001:2015 zertifiziert, verfügt über International Traffic in Arms Regulations (ITAR) Registrierung und ist als Teil des Joint Certification Program (JCP) zertifiziert, was es befähigt, geheime Rüstungsaufträge zu gewinnen. Er besitzt auch Zertifizierung im Historically Underutilized Business Zones (HUBZone) Programm, das kleinen Unternehmen in städtischen und ländlichen Gemeinden bevorzugten Zugang zu Bundesbeschaffungsmöglichkeiten verschafft.
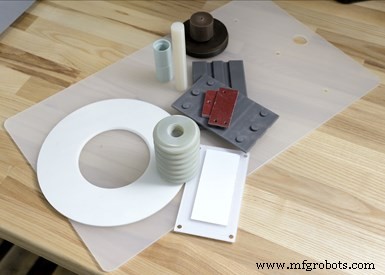
K&E bearbeitet ausschließlich Kunststoffe (einschließlich Thermoplaste und Duroplaste) für Branchen wie Elektronik, Luft- und Raumfahrt und Medizintechnik. Es sieht auch Chancen in neuen Energieanwendungen wie Brennstoffzellen, Elektrofahrzeugen und Energiespeicherung.
Die 30.000 Quadratfuß große Anlage des Betriebs umfasst eine Reihe von CNC-Fräsmaschinen, BAZ und Drehautomaten – insgesamt 28. Die Mehrheit davon sind Haas Automation Modelle. Der 2018 angeschaffte Swiss-Type-Drehautomat ist ein Tsugami S205 Modell (mehr dazu später). Je nach Material bearbeiten diese Teile mit Kühlmittel oder trocken mit Unterstützung von Kaltluftpistolen zum Kühlen der Schneidoperationen und zum Brechen der Späne.
Kühlmittel werden manchmal für ungefüllte Thermoplaste verwendet. Ölbasierte Kühlmittel können nicht verwendet werden, da sie den Kunststoff oft degradieren. Stattdessen verwendet K&E wasserbasierte Kühlmittel wie Trim Microsol 585XT von Master Fluid Solutions. Dies soll ein hochschmierfähiges, semisynthetisches Mikroemulsions-Kühlmittel mit verlängerter Sumpf-Lebensdauer und besserer Schaumkontrolle im Vergleich zu vorherigen Generationen Semisynthetika sein.
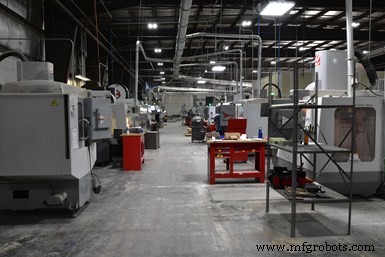
K&Es Werkstatt ist darin einzigartig, dass sie Kanäle hat, die Ausrüstung, die Kunststoffe trocken bearbeitet, mit einem von zwei zentralen Staubabsaugsystemen verbindet.
Viele Duroplaste werden jedoch trocken bearbeitet. Diese Materialien sind oft mit Glas oder anderen abrasiven Materialien gefüllt, die beim Bearbeiten Staub erzeugen. Effektive Staubabsaugung ist unerlässlich, um eine saubere Arbeitsumgebung zu erhalten und die Lebensdauer der Werkzeugmaschinen zu verlängern. Tatsächlich verleiht die für die Staubabsaugung verwendete Kanalisation dem Betrieb ein charakteristisches Aussehen.
Kanäle werden in den Arbeitsbereich jedes Geräts geführt, das Kunststoffteile trocken bearbeitet. Der Betrieb hat kürzlich sein zweites 18.000-cfm Staubabsaugsystem hinzugefügt, das es ermöglicht, bis zu 12 weitere Bearbeitungszentren für die Trockenbearbeitung hinzuzufügen.
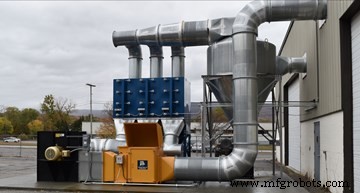
Der Betrieb installierte kürzlich sein zweites 18.000-cfm Staubabsaugsystem, das es ermöglicht, bis zu 12 weitere Bearbeitungszentren für die Trockenbearbeitung von Kunststoffen hinzuzufügen.
Hitze ist das große Thema beim Bearbeiten jeglicher Kunststoffe. Materialverbrennung ist möglich, wenn Werkzeuge zu schnell laufen. Zudem kann bearbeitetes Material ohne effektive Spanabfuhr wieder an das Werkstück anschweißen. Werkzeugnut-Geometrie spielt eine Schlüsselrolle dabei, Späne heraus und weg vom Werkstück zu bekommen, ebenso wie Kaltluftdüsen. Allerdings neigen Duroplast-Laminate wie G7 und G10 auch zu Delamination, abhängig von der Bindungsfestigkeit des Harzes und der Bearbeitungsweise der Teile.
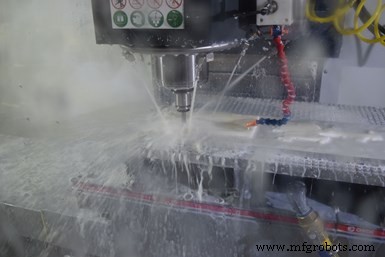
Thermoplaste werden häufig mit wasserbasierten Kühlmitteln bearbeitet. Petroleum-basierte Kühlmittel können das Kunststoffmaterial degradieren.
Der Betrieb hat kürzlich begonnen, Schneidwerkzeuge von Datron Dynamics einzusetzen. Ein Beispiel ist ein 6-mm Durchmesser, polierter, einzelnutiger Hartmetallschaftfräser. Laut Unternehmen liefert ein mehrstufiger Schleifprozess scharfe, polierte Kanten für gratfreies Bearbeiten, was die Notwendigkeit manueller Nachbearbeitung reduziert oder eliminiert.
Ein weiteres sind Hartmetallschaftfräser mit amorphem Diamantbeschichtung für Verbundwerkstoffe von Harvey Tool. Diese sollen sich gut für Schruppen und Halbleichtbearbeitung von Verbundwerkstoffen mit hohem Faser- oder Füllgrad eignen, wie G10 und FR4, aufgrund optimierter Geometrie mit Spanbrechern, die Fasern effizient scheren und Späne verkürzen für verbesserte Spanabfuhr.
Zusätzlich verwendet K&E jetzt Gundrills von Sterling, wenn erforderlich, um wiederholt präzise, tiefe Bohrungen mit qualitativ hochwertigen Oberflächen zu fertigen.
Der Betrieb beginnt auch, das PowRgrip Werkzeugspannsystem von Rego-Fix für seine Bearbeitungszentren zu standardisieren. Der Grund ist, dass konventionelle Werkzeughaltersysteme zu Auslaufungen von bis zu 0,002 Zoll führten, was für Teilmerkmale mit sehr engen Toleranzen nicht akzeptabel war. „Jetzt sind wir bei 4 Zehnteln Auslauf“, sagt Broderson, „was uns bessere Oberflächen und weniger Werkzeugverschleiß bei Erreichung der erforderlichen Bearbeitungstoleranzen gibt.“
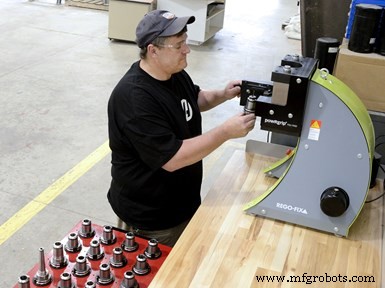
Der Betrieb hat begonnen, Werkzeugspannsysteme zu standardisieren, bei denen eine hydraulische Presse Spannzangen in die Halter einsetzt oder entfernt. Jede Spannzange hat einen flachen, selbstsichernden Kegel und wird mit 9 Tonnen Kraft in den Werkzeughalter gepresst. Broderson sagt, diese Halter bieten besseren Auslauf und Steifigkeit im Vergleich zu traditionellen Modellen.
Dieses System besteht aus präzisen, spannzangenartigen Werkzeughaltern und einer Tischhydraulikpresse zum Einsetzen oder Entfernen von Spannzangen aus den Haltern. Die Spannzange hat einen flachen, selbstsichernden Kegel und wird mit 9 Tonnen Kraft in den Werkzeughalter gepresst. Sie hat auch eine quadratische Schulter, die beim Einpressen den Werkzeughalter kontaktiert. Dieser positive Anschlag ermöglicht die Verwendung einer eingebauten Sicherungsschraube zur präzisen Einstellung der Werkzeuglänge. Diese Werkzeughalter bieten hohe Spannkräfte und Schwingungsdämpfung, und eine Gesamtauslaufanzeige (TIR) von ≤ 3 Mikrometer bei einem Länge-zu-Durchmesser-Verhältnis von 3:1. Rego-Fix sagt, dieses Werkzeugspannsystem ermögliche auch schnellere, sicherere Werkzeugwechsel als Schrumpf-Systeme. Die Montage eines neuen Werkzeugs soll weniger als 10 Sekunden dauern. „Unser Betrieb hat derzeit etwa 800 dieser Werkzeughalter, aber wir fügen weiter hinzu“, sagt Broderson.
Für das Spannen verwenden einige Maschinen Vakuumspannfutter, um Rüstvorgänge zu beschleunigen und Werkzeugen den Zugang zu fünf Seiten eines Teils zu ermöglichen. Ähnlich hat K&E begonnen, gemeinsame Grundplatten mit Chick-Spannstöcken zu nutzen. Broderson sagt, dass die Chick-Spannstöcke bessere Positionier-Wiederholgenauigkeit bieten und Platten an einem gemeinsamen Ort installiert werden, ist beim Einrichten kein Antasten erforderlich im Vergleich zu dem Zeitpunkt, als der Betrieb einfach Spannstöcke auf die Maschinentische schraubte. Der Betrieb bewahrt und lagert auch Spannstockbacken für den Einsatz bei wiederholten Aufträgen.
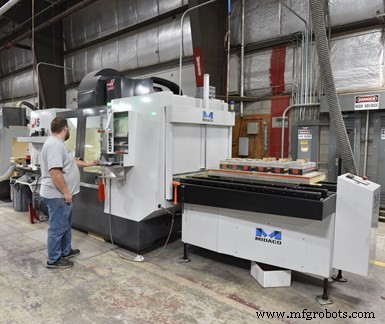
Um die Spindel-Auslastung für dieses BAZ zu erhöhen, fügte K&E ein Palettenwechselsystem hinzu, damit Aufträge offline eingerichtet werden können, während ein anderer noch in der Maschine läuft. Dasselbe wurde für zwei weitere BAZ getan.
Um die Spindel-Auslastung für drei seiner BAZ zu maximieren, fügte K&E jedem einen Midaco-Palettenwechsler hinzu. Dies ermöglicht es jeder Maschine, einen Auftrag weiterlaufen zu lassen, während neues Material außerhalb der Maschine auf die Palette gespannt wird. Sobald ein Auftrag abgeschlossen ist, fährt seine Palette aus und eine neue mit dem nächsten Auftrag fährt ein.
Warum einen Swiss-Type hinzufügen?
Broderson sagt, dass vor Hinzufügen der S205 vor ein paar Jahren K&E Aufträge an Drehautomatenbetriebe für ausgewählte Jobs ausgelagert hatte. Im Laufe der Zeit nahm die Menge dieser ausgelagerten Arbeit weiter zu. Zudem waren Ausschussraten oder Nacharbeit für eng tolerierte Jobs, die auf einigen seiner Gangwerkzeug-Drehautomaten liefen, manchmal höher als gewünscht. Der Betrieb stellte fest, dass ein Swiss-Type mit charakteristischer Führungsbüchsen-Konstruktion und Multifunktionsfähigkeit die erforderlichen Genauigkeiten liefern und den Betrieb befähigen würde, diese Arbeit im Haus zu behalten.
Der Tsugami S205 mit 20-mm Stangendurchmesser-Kapazität und Edge Technologies Minuteman 320 SE Stangenvorschub wurde über den Tsugami/REM Sales-Händler, The Robert E. Morris Company, gekauft. John Ricardi, Firmenkundenbetreuer, sagt, die Maschine beinhaltete ein 1.000-psi Kühlmittellieferungssystem (primär für Spankontrolle) sowie eine Nebelabsauganlage, Spanförderer, spezieller Schacht für den Empfang langer Teile aus der Gegenspindel und Umrüst-/Spannfutter-Umrüst-Fähigkeit.
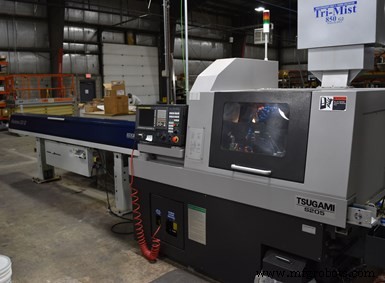
Der Stangenvorschub für 10-Fuß-lange Stangen ermöglicht es dem ersten Swiss-Type des Betriebs, längere unbeaufsichtigte Laufzeiten als die Stangenvorschübe an den Gang-Typ-Drehautomaten mit 4-Fuß-Stangen zu fahren.
Vielleicht der größte Verkaufsargument für diese Maschine ist, dass sie für den Betrieb mit wasserbasiertem Kühlmittel ausgelegt ist, um die Kunststoffwerkstücke nicht zu degradieren, wie es ölbasiertes Kühlmittel tun würde. Ricardi sagt, positiver Luftdruck für Werkzeugaufnahmen und Spindeln verhindere, dass Kühlmittel in Lager eindringt und deren Schmieröl auswäscht. Zusätzlich wird wasserbasierte Schmierung in den Stangenvorschub-Kanalsätzen verwendet.
Der Swiss-Type wird für Teile eingesetzt, die sehr enge Toleranzen erfordern. Broderson sagt, Werkzeugdruck könne Konizitäten verursachen, wenn Kunststoffteile auf konventionellen Drehautomaten laufen. Die charakteristische Führungsbüchse des Swiss-Typs bietet die Unterstützung am Schnitt, um dieses Problem zu eliminieren. Zudem wiederhole die Maschine sehr gut, sagt er. Einmal ein Prozess eingestellt, gibt es keinen Cut-Mess-Wiederhol-Prozess mehr. Zudem hat der Stangenvorschub die Kapazität, 12-Fuß-lange Stangen zu fahren. K&E fährt üblicherweise 10-Fuß-lange Stangen, was längere unbeaufsichtigte Bearbeitungszeiten im Vergleich zu konventionellen Drehautomaten mit 4-Fuß-Stangenvorschüben ermöglicht. Für Material wie PEEK bestellt man typischerweise Stangenmaterial geschliffen auf +0,002" / -0".
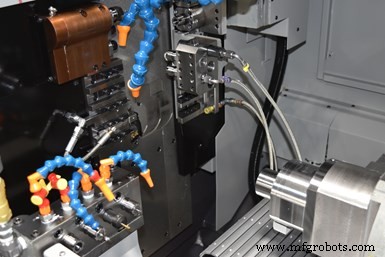
Der Swiss-Type-Drehautomat, der mit wasserbasiertem Kühlmittel läuft, soll engere Toleranzen und verbesserte Produktion für Thermoplast-Teile erreichen, die der Betrieb zuvor auf traditionellen Gangwerkzeug-CNC-Drehautomaten lief. Die Maschine ermöglichte auch, zuvor ausgelagerte Arbeit ins Haus zu holen.
Doch der Betrieb kann die Führungsbüchse entfernen und die Maschine als konventionellen Spannfutter-Drehautomaten betreiben, einen Auftrag mit demselben Bearbeitungsansatz wie eine Standard-Drehmaschine fahren.
Broderson sagt, eine der größten Lernkurven war die Bestimmung, wie viel Druck auf die Hochvolumen-Kühlmittelpumpe zu verwenden sei, um Späne zu entfernen und das Teil zu fluten, ohne die Abmessungen des bearbeiteten Teils zu verändern. Wenn der Druck zu hoch ist, kann der Kühlmittelstrom die Dimension von Kunststoffteilen verändern. Der Betrieb stieß auch auf Verdrehungen manchen Stangenmaterials, weil die Maschinenspindel so schnell auf Drehzahl hochfuhr. Die Lösung war, langsamer hochzufahren. Eine weitere Herausforderung war zu lernen, welche Merkmale am Teil bearbeitet werden konnten und wann diese sequenziert werden sollten.
Materialprobleme
Eine generelle Herausforderung, mit der Broderson sagt, sein Betrieb kürzlich konfrontiert ist, ist Kunststoffmaterial-Variabilität. Obwohl er versucht, von US-basierten Lieferanten zu kaufen, verkaufen sogar einige von denen Material, das im Ausland produziert wird. „Wir müssen sehr spezifisch beim Bestellen sein“, sagt er.
In einem Beispiel bestellte der Betrieb FR4-Material für einen Auftrag und justierte seinen Bearbeitungsprozess für diese Materialcharge ein. Dann bestellte er eine weitere Charge, als der Auftrag zurückkam. Doch obwohl diese zweite Charge dieselbe NEMA-Klassifizierung für elektrische Gehäuse erfüllte, war die Variation beim Harz und Glasfüllstoff ausreichend, dass die Schnittdaten und Werkzeuge der vorherigen FR4-Charge mit der neuen Charge nicht kompatibel waren. „Zwei Tausendstel in einem solchen Material zu halten ist schon schwer genug, aber Chargen-Varianz macht es noch schwerer.“
Grundlagen von Duroplasten, Thermoplasten
K&E hat 54 Jahre Erfahrung mit technischen Kunststoffen. Der Betrieb sagt, Duroplaste seien gut geeignet für Anwendungen, die hohe Hitzebeständigkeit und elektrische Isolierung erfordern. Die vernetzten Polymere in Duroplasten bilden irreversible Bindungen, was das Risiko des Schmelzens bei erneuter Wärmezufuhr eliminiert. Sie bieten auch ausgezeichnete Verschleiß- und Dimensionsstabilitätseigenschaften, während sie leichter als Metalle sind.
Da Thermoplast-Pellets beim Erhitzen weich werden und bei weiterer Wärmezufuhr verflüssigen, ist der Aushärtungsprozess vollständig reversibel, da keine chemische Bindung stattfindet. Dies ermöglicht Thermoplasten, umgeformt und recycelt zu werden, ohne die physikalischen Eigenschaften der Materialien negativ zu beeinflussen. Thermoplaste bieten Vorteile, einschließlich chemischer Beständigkeit, Schlagfestigkeit, elektrischer Isolierung, geringer Feuchtigkeitsaufnahme, geringem Reibungskoeffizienten, reduziertem Verschleiß an Gegenlaufteilen und Eliminierung von Schmierung während des Produktbetriebs.
Industrielle Ausrüstung
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- Maßgeschneiderte CNC-Zerspanung: Präzision & Zuverlässigkeit aus einer Hand
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- CNC-Bearbeitung vs. Spritzguss: Das richtige Verfahren für Ihr Projekt wählen
- CNC-Bearbeitung: Materialauswahl für optimale Leistung
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- Präzisions-CNC-Bearbeitung für Polymere: Fortgeschrittene Techniken & Tipps