



Gewindewirbeln revolutionieren: Hochmoderne Werkzeuge und Oberflächenbeschichtungen
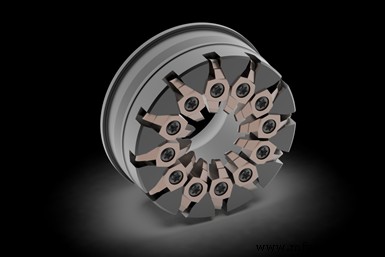
Neue Beschichtungstechnologie für Wendeschneidplatten mit fehlerfreier, submikroskopischer Oberflächenqualität eignet sich hervorragend für die Art von Schneidbelastung, der die Wendeschneidplatten beim Gewindewirbeln ausgesetzt sind. Bildnachweis: GenSwiss
Als Leser des Production Machining Magazins besteht eine sehr gute Chance, dass Sie bereits in CNC Swiss-Drehautomaten-Technologie investiert haben oder ein großes Interesse daran haben, dies in Zukunft zu tun. Vielleicht ist es der Präzisionsgrad, zu dem diese Maschinen fähig sind, oder vielleicht gibt es einen langlaufenden, hochvolumigen Produktionsauftrag, den Sie in Betracht ziehen und die Art von Fähigkeit benötigen, die diese Ausrüstung bietet.
Eines ist sicher: Gewindeoperationen sind etwas, dem fast jeder Swiss-Betrieb begegnen wird, und jeder Swiss-Zerspaner sollte sich der neuesten Fortschritte in diesem Bereich bewusst sein. Schließlich ist ein anderer Name für einen CNC Swiss-Drehautomat, wenn auch etwas „old school“, eine „Schraubenmaschine“. Obwohl es nicht der Ursprung des Spitznamens ist, ist das Herstellen von Gewinden etwas, worin sie wirklich hervorragend sind.
Insbesondere Gewindewirbeln ist ein Gewindeprozess, der häufig an Swiss-Typen durchgeführt wird, bei dem kürzlich Fortschritte erzielt wurden. Neue Wendeschneidplatten-Technologie und Werkzeugdesigns haben diese Alternative zum konventionellen Einzelschneiden-Gewinden noch produktiver gemacht.
Bevor wir uns die Fortschritte in der Gewindewirbel-Werkzeugtechnologie ansehen, machen wir einen Schritt zurück und geben etwas Orientierung für alle „Führungsbüchsen-Greenhorns“ da draußen, indem wir einen Aspekt des charakteristischen Designelements von Schweizer Drehautomaten im Zusammenhang mit der Gewindefracht überprüfen. Beim Gewindeschneiden mit einer traditionellen Einzelschneiden-Methode an einer Schweizer Maschine (oder jeder Drehmaschine) sind mehrere Durchgänge mit dem Werkzeug erforderlich, um die volle Tiefe der Gewindeform zu erreichen. Dies ist tendenziell keine allzu große Sorge bei großen Schrauben, die 60-Grad-Einschlussgewindeformen verwenden, da die Metallabtragsrate niedrig und die Werkstückablenkung minimal ist. Daher ist der erforderliche Werkzeugdruck, um diese Art von Gewinden zu schneiden, ebenfalls relativ gering.
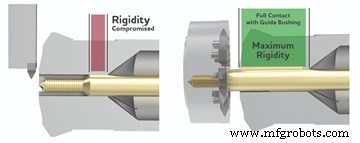
Die Unterstützung durch die Führungsbüchse eines Swiss-Typs kann beim Einzelschneiden-Gewinden unwirksam sein. Dies ist beim Gewindewirbeln nicht der Fall.
Durch den Schiebespindelstock und die Führungsbüchsen-Anordnung von Swiss-Type-Drehautomaten und die Merkmale oder Anforderungen des zu bearbeitenden Werkstücks kann dies jedoch eine Gelegenheit für das Werkstück schaffen, „aus der Führungsbüchse zu fallen“, während es hin und her durch das Gewindeschneidwerkzeug geführt wird, was zu Ablenkung und Steifigkeitsverlust führt. Diese Phänomene werden noch häufiger, wenn der Gewinde-Außendurchmesser kleiner als der Stangendurchmesser ist. Die Unterstützung durch die Führungsbüchse ist unwirksam. Dann bedenken Sie einige der Metallabtrag, der erforderlich ist, um aggressivere „Sägezahn“-Stil-Gewinde wie jene herzustellen, die häufig an orthopädischen und Traumareparatur-Chirurgieimplantaten zu finden sind, die dazu dienen, Knochen zu fixieren. Einzelschneiden-Gewinden wird zu einem weniger effektiven Mittel, um die Arbeit kosteneffektiv zu erledigen. Einige dieser tiefen Gewinde können je nach Gewinde-Features 40-50 Durchgänge erfordern, um abgeschlossen zu werden.
Hier kann Gewindewirbeln angewendet werden, um die Produktionsfähigkeiten für diese Art von Gewinde zu erhöhen. Aber wie funktioniert Gewindewirbeln? Vier Komponenten sind nötig: Ein CNC Swiss/Schiebespindelstock-Drehautomat; ein dediziertes Lebendwerkzeug-Gewindewirbel-Aufsatz, speziell für diesen Prozess konstruiert; ein Schneidring/Körper; und mehrere Hartmetall-Schneidwerkzeug-Wendeschneidplatten mit der erforderlichen Gewindeform-Präzision in sie geschliffen. Diese Werkzeugkomponenten arbeiten zusammen, um Stangenmaterial vom Stangendurchmesser zu einem fertigen Standard- oder kundenspezifischen Gewindeform in einem einzigen Durchgang zu „wirbeln“.
Wie wird das erreicht? Die Schneidaktion ist ein Fräsprozess, ähnlich dem Innendurchmesser-Gewindefräsen, aber am Außendurchmesser des Werkstücks. Dies gibt enge Kontrolle über Finish-Qualität und Geschwindigkeit, indem sichergestellt wird, dass das Material starr in der Führungsbüchse bleibt, aber auch durch Modulation der Spanlast pro Zahn und C-Achsen-Drehzahl. Im Vergleich zum Einzelschneiden-Gewinden können höhere Metallabtragsraten und bessere Oberflächen durch Verwendung so vieler Schneiden im Schneidkörper wie möglich erreicht werden. Gepaart mit Hochdruckkühlmittelfähigkeit, die heutzutage auf den meisten Maschinen üblich ist, kann die Schneidzone frei von Spänen gehalten werden. Als Resultat sind sehr hohe Geschwindigkeiten erreichbar, was zu gratfreien fertigen Gewinden in einem einzigen Durchgang führt.
Fortgeschrittene Gewindefertigung ist ein „Plus“
Nun werfen wir einen Blick auf die Fortschritte bei diesem Prozess. In einer Welt fortschreitender Fertigungstechnologie sind Hartmetallbeschichtungen ein Hauptakteur, um höheren Durchsatz zu erreichen. Utilis AG aus der Schweiz hat kürzlich seine proprietäre UHM10 TX+ Werkzeugtechnik eingeführt, die einen Hartmetallsubstrat und eine Beschichtung kombiniert, die nicht nur für Titan und medizinische Edelstahleanwendungen, sondern auch Hochtemperaturlegierungen entwickelt wurde. Diese neue Beschichtungstechnologie bietet eine fehlerfreie, submikroskopische Oberflächenqualität, die sich sehr gut für die Art von Schneidbelastung eignet, der das Hartmetall beim Gewindewirbeln ausgesetzt ist. Schneidkantenqualität ist ein wichtiger Aspekt der Gewindeform-Genauigkeit, und das TX+ Angebot stärkt den Kanten-Zustand, ohne die Form der Geometrie zu verformen. Dies ist vital, wenn Einstellwinkel-Anpassung, Werkzeugmittenposition und Wendeschneidplatten-Genauigkeit kritisch sind, um perfekte Gewinde am Werkstück zu produzieren, besonders bei Gewinde-Hauptdurchmessern unter 3 mm, wo die Gewindegipfel-Schärfe eine Hauptanforderung sein könnte.
Etwas Reichweite hinzufügen
Bei kleinen Durchmessern spezieller Gewindeformen können Steifigkeit des Setups und Abstand zur Führungsbüchse zum Problem werden. Dies wurde traditionell durch den Erwerb einer verlängerten Führungsbüchse adressiert, um das Stangenmaterial und Werkstück näher an den Gewindewirbel-Einsatz „Flugkreis“ zu halten, um finish- und einsatzzerstörende Harmonische zu verhindern. Wie jeder, der eine verlängerte Führungsbüchse gefahren hat, bezeugen kann, kann dies manchmal umständlich werden, da all Ihre traditionellen Drehwerkzeuge nun nach außen vom Werkzeugträger verschoben werden müssen, um den Führungsbüchsen-Versatz zu kompensieren. Viel zusätzliche Einrichtungsarbeit ist daher erforderlich, um den Wirbelvorgang mit diesen kleineren Werkstücken arbeiten zu lassen. Eine Alternative ist, den Einsatz-Flugkreis näher an das Werkstück zu bringen. Für eine breite Auswahl kommerziell verfügbarer Wirbelaufsätze (entweder von Werkzeugmaschinenhersteller-OEMs oder im Aftermarket von Unternehmen wie GenSwiss) gibt es jetzt Schneidringe mit eingebauten positiven Verschiebungen in der Einsatz-Flugkreis-Positionierung.
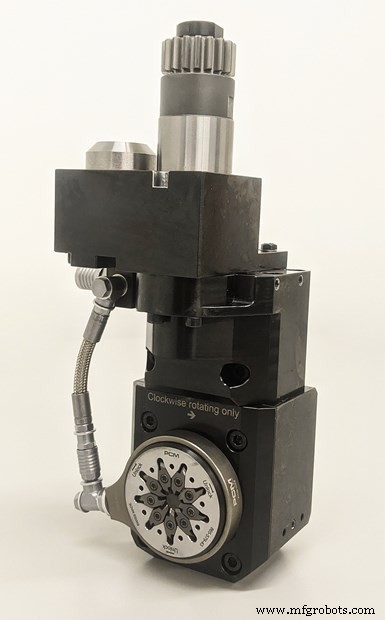
Obwohl Lebendwerkzeugantriebe Drehzahlen von 5.000 bis 10.000 U/min bieten können, benötigt Gewindewirbeln tendenziell nur 2.000 bis 3.000 U/min.
Nehmen wir an, die Lebendwerkzeug-Positionierung einer Drehmaschine hat einen 15-mm Abstand von der Standard-Führungsbüchse zur Mittellinie des Hartmetall-Einsatzes. Der Auftrag erfordert das Wirbeln eines 2,5-mm Hauptdurchmessers, doppelgängigen Sägezahn-Gewindeform in 6AL-4V Titan. Der Betrieb hat kleine Stangendurchmesser bereits vorrätig, um diese Gewindeteile zu produzieren. Während dieses Gewinde gut für Wirbeln geeignet ist, bedeutet der Durchmesser, dass besondere Sorgfalt walten muss, um die Vibration zu kontrollieren, die beim Schneiden zweier Gänge gleichzeitig vom Stangendurchmesser entstehen kann. Hier glänzt ein verschobener Ring, der den Einsatz-Flugkreis näher an die Standard-Länge Führungsbüchse vorrückt, um etwas von dieser Distanz wettzumachen. Eine einfache Y-Achsen-Verschiebungskorrektur kann vorgenommen werden, um die Einsatzform auf der Schneidposition des Stangenmaterials neu zu zentrieren. Oft ist es möglich, Erfolg mit einem verschobenen Ring ohne verlängerte Führungsbüchse zu erzielen.
Beschleunigen und Abkühlen
Viele moderne Schweizer Drehautomaten bieten jetzt Lebendwerkzeugantriebe, die deutlich höhere Geschwindigkeiten direkt ab Werk ermöglichen, weitgehend aufgrund von Fortschritten in der Smart-Motor-Technologie, aber auch getrieben von der Notwendigkeit höherer Drehzahlen für den Einsatz mit Mikrowerkzeugen. Zahlreiche Modelle bieten Lebendwerkzeug-Drehzahlen von 5.000 bis 10.000 U/min am Lebendwerkzeugantrieb. Eine Überlegung, die bei der Implementierung von Wirbeln auf einem Auftrag gemacht werden sollte, ist jede Mikro-Endfräs- oder Bohrarbeit, die zusätzlich zum Gewindewirbeln durchgeführt werden muss. Wirbel-Jobs benötigen tendenziell nur 2.000 bis 3.000 U/min am Lebendwerkzeug für die meisten Anwendungen, während zusätzliche Mikrobearbeitung den Motor erfordern könnte, mit voller verfügbarer Geschwindigkeit zu fahren, was den Wirbelspindel Geschwindigkeiten aussetzt, bei denen sie ansonsten nicht betrieben werden müsste.
Wenn Sie dies lesen und die Signifikanz nicht verstehen, beachten Sie, dass die meisten Schweizer Maschinenmodelle alle Lebendwerkzeuge an den Werkzeugpositionen von einem einzigen Motor antreiben. Daher wird beim Fahren eines Bohrers oder Endfräsers die Wirbelspindel auch mit dieser höheren Geschwindigkeit rotieren, während sie nicht im Schnitt ist, was sie zusätzlicher Laufleistung auf ihrem Tacho aussetzt, obwohl sie während dieser höheren U/min-Operationen keine Späne macht. Ein sehr guter Weg, das Setup zu optimieren, um nicht nur die beste Produktivität aus der Maschine herauszuholen, sondern auch größere Langlebigkeit aus Ihrer Wirbelspindel und anderen Lebendwerkzeugen zu erhalten, ist, sie mit einer Hochgeschwindigkeitsspindel-Einheit zu paaren, die helfen kann, die Gesamtmotordrehzahl, die das Lebendwerkzeug antreibt, zu reduzieren, während die optimale Schnittgeschwindigkeit für den Mikrowerkzeug-Betrieb beibehalten wird. Getriebegeschwindigkeits-Multiplikator-Spindeln sind für viele Marken und Modelle von Schweizer Maschinen erhältlich.
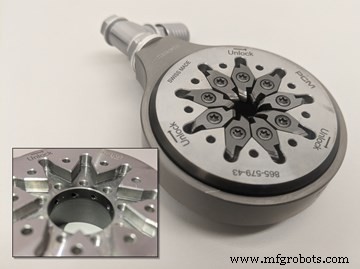
Kühlmittel-durch-Wirbelaufsätze und Schneidringe können zuverlässige Kühlmittelzufuhr direkt in die Schneidzone sicherstellen, um Späne zu evakuieren und Schmierfähigkeit und Werkzeugstandzeit zu erhalten. (Das Einblendbild zeigt den Schneidring mit entfernten Einsätzen und offenbart die Anschlüsse am inneren Durchmesser des Rings.)
Eine weitere Setup-Überlegung, die nie übersehen werden sollte, ist die Fähigkeit, ausreichende Kühlung und Späneevakuierung aus der Schneidzone bereitzustellen. Bisher wurde dies oft durch Führen einer Hochdruckkühlmittelleitung zur Schneidzone und sorgfältiges Ausrichten des Strahls mit biegsamem Schlauch erreicht. Dies ist effektiv beim Freimachen der granularen Späne, die durch die Wirbelaktion erzeugt werden, kann aber umständlich zu justieren und perfekt auszurichten sein, was kostbare Einrichtungszeit zum Auftrag hinzufügt. Hier kommen Kühlmittel-durch-, düsengestützte Wirbelaufsätze und Schneidringe, entwickelt von PCM Willen SA aus der Schweiz für seine Linie von Wirbelaufsätzen.
Dieses neue und straffe Setup kann zuverlässige Kühlmittellieferung sicherstellen und die Schneidflüssigkeit direkt in die Schneidzone leiten, um Späne zu evakuieren und Schmierfähigkeit und Werkzeugstandzeit zu erhalten. Kühlmittel/Hochdrucköl wird durch den Schneidring selbst und in interne Kühlmittelkanäle des Schneidrings gedrückt. Die Hochdrucköl-Düsen sind leicht angewinkelt und kalibriert, um mit der Einsatz-Messlänge zu arbeiten, was jede Frage eliminiert, ob Schmierfähigkeit und optimale Kühlung erreicht werden. Der zusätzliche Vorteil des neuen Kühlmittelring-Designs ist, dass er auch von der Rückseite des Wirbelaufsatzes über kleine Feder-Schnappverschlussschrauben befestigt werden kann, was noch mehr Zeit spart, wenn ein Indexieren der Hartmetall-Wendeschneidplatte auf eine frische Kante erforderlich ist. Hochdruck-Schnellkupplungen machen das Wechseln oder Indexieren von Einsätzen einfacher als je zuvor.
Vorne bleiben
Machen Sie keinen Fehler, aggressive Schraubengewinde werden weiterhin ein Grundpfeiler in der medizinischen Orthopädie-Industrie sein, und es gibt keinen besseren Weg, sie zuverlässig mit der Geschwindigkeit, dem Finish-Niveau und der Qualitätskontrolle zu produzieren als durch Gewindewirbeln. Kosteneinsparungen können auch durch Upgrade auf Wirbeln für grundlegendere Gewinde wie UNC/UNF an langen Teilen realisiert werden, besonders bei der Arbeit mit Materialien, die fadenförmige duktile Späne produzieren oder Anwendungen, die eine Segmentierung des Gewindes erfordern, um ein Herausfallen aus der Führungsbüchse zu verhindern. Indem Sie sicherstellen, dass Ihre Prozesse die führende Werkzeugtechnologie nutzen, wird Ihr Betrieb in der Lage sein, wettbewerbsfähig und vor der Kurve zu bleiben für die kommenden Jahre.
Industrielle Ausrüstung
- Kern- vs. Außendurchmesser bei Schraubengewinden: Die richtige Schraubengröße wählen
- Formel-1-Teams nutzen fortschrittliche Tooling-Block-Technologie für unübertroffene Performance
- Drei Schlüsselin revolutionieren smarte Logistik
- C# Multithreading meistern: Performance & Effizienz steigern
- Industrien revolutionieren: Die Auswirkungen der Nanotechnologie auf das moderne Leben
- Präzisions-Gewindewirbel-Aufsatz für Schweizer Schraubendrehautomaten
- Fortschrittliche Werkzeuglösungen für Schweizer Maschinen & Kleinteilefertigung
- Lineare Motionstechnologie: Präzisionslösungen für Automatisierung
- Innovationen im Gabelstapler-Design: Moderne Fertigung & Spitzentechnologie
- Laserschneiden: Fortschrittliche Technologie & Geschäftsmöglichkeiten