



Autoklaven- vs. Out-of-Autoclave-Aushärtung: Welche Methode liefert überlegene Verbundwerkstoff-Performance?
Kohlefaser, 1958 entdeckt, fasziniert Ingenieure seit langem mit ihrer außergewöhnlichen Kombination aus Festigkeit, Leichtigkeit und Steifigkeit. Sie bietet zehnfache Zugfestigkeit von Stahl bei nur einem Bruchteil der Masse – unverzichtbar in Automobil- und Luftfahrtdesign.
1981 pionierte der McLaren MP4/1 ein Kohlefaser-Verbundchassis, heute besteht über 60 % des Team McLaren Mercedes Formel-1-Autos aus diesen fortschrittlichen Verbundwerkstoffen.
Trotz Performancevorteilen treiben hohe Produktionskosten Wissenschaftler und Ingenieure zu effizienteren, kosteneffektiveren Fertigungswegen. Zwei weit verbreitete Ansätze: Autoklavenaushärtung und Out-of-Autoclave (OOA) Aushärtung. Welche ist die bessere Wahl?
Kernunterschiede
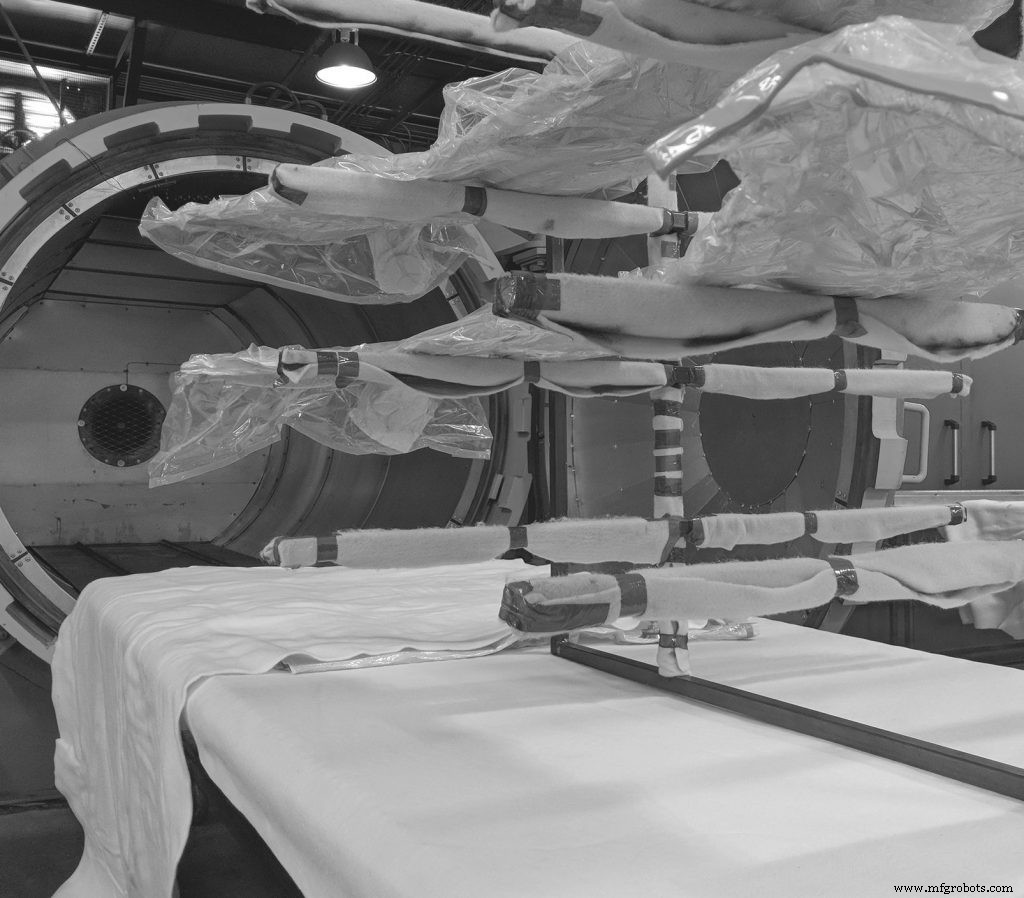
Autoklaven sind das traditionelle Arbeitstier: Druckbehälter, die Verbundwerkstoffe unter hohem Druck und Temperatur aushärten. Sie erfordern signifikanten Kapitaleinsatz, verbrauchen große Energiemengen und limitieren Komponentengröße. Zudem bieten Autoklaven begrenzte In-Prozess-Anpassung von Vakuumbeuteln oder Werkzeugen, und langsame Zykluszeiten deckeln Produktionsvolumen.
OOA-Aushärtung repliziert Autoklavqualität, indem der Lay-up in geschlossener Form versiegelt wird und Vakuum, Druck und Wärme durch alternative Mittel appliziert werden – eliminiert Lunker und erreicht gewünschten Faseranteil ohne Autoklav.
Out-of-Autoclave Prepreg Kohlefaser
Prepreg Kohlefaser ist eine der sophistiziertesten Techniken für Verbundwerkstofffertigung. OOA-Prepregs weisen niedrigen Harzgehalt und überlegene Oberflächenqualität auf, liefern herausragende strukturelle Performance.
OOA-Prepregs härten bei deutlich niedrigeren Temperaturen aus – typisch 93 °C oder 121 °C – verglichen mit 177 °C bei konventionellen Autoklavprozessen. Der unausgehärtete Prepreg ist auch leichter handhabbar; er kann von Hand geschnitten und präzise in komplexe Formen gelegt werden, ideal für kleinere, komplexe Teile.
OOA in der Luftfahrt
NASA evaluierte einst Machbarkeit eines massiven 40-ft × 80-ft (12 m × 24 m) Autoklaven für 10-m-Durchmesser-Trägerraketenfässer. Projektierter Baukosten: über 40 Mio. $, plus 60 Mio. $ Installation, ganz zu schweigen von laufenden Stickstoff- und Stromkosten.
Solche finanziellen Barrieren trieben Erforschung von OOA-Methoden für Großverbundwerkstoffe voran. Lockheeds Martin X-55 Advanced Composite Cargo Aircraft (ACCA) exemplifiziert diesen Shift: 18 m langer Rumpf, vollständig gefertigt mit fortschrittlichem Verbundmaterial mittels acht VBO-gehärteter MTM-45-Paneele.
Wahl zwischen Autoklav und OOA
Durch Kombination innovativer OOA-Techniken mit traditioneller Autoklavaushärtung liefert SMI hochanpassbare, hochqualitative Verbundkomponenten. Unser Bekenntnis zu Spitzentechnologie sichert, dass die Zukunft der Verbundwerkstofffertigung sowohl skalierbar als auch kosteneffektiv bleibt.
Neugierig, was die Fertigung Ihrer Verbundteile mit SMI kosten würde? Kontaktieren Sie uns heute für mehr Informationen.
Faser
- Singlemode vs. Multimode Glasfaserkabel: Wichtige Unterschiede erklärt
- Vorhand- vs. Rückhandschweißen: Wesentliche Unterschiede und Anwendung
- Eisen vs. Stahl: Wesentliche Unterschiede erklärt
- Nägel: Stanznägel vs. Drahtnägel – Wesentliche Unterschiede für den Bau
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- Drehen vs. Fräsen beim Planen: Die wichtigsten Unterschiede verstehen
- Fräsen vs. Schleifen: Wesentliche Unterschiede erklärt
- Pressformen vs. Spritzgießen: Wesentliche Unterschiede & Auswahl des richtigen Verfahrens
- 3D-Druck vs. Additive Fertigung: Die wesentlichen Unterschiede verstehen
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt