



Der ultimative Guide zum Kleben von 3D-Drucken: Beste Kleber für jedes Filament
Kleben von 3D-Druckteilen ist wichtiger, als man denkt: Reparatur gebrochener Modelle, Montage großer Objekte aus Einzelteilen – die richtige Verbindung entscheidet über Festigkeit & Optik.
Übersicht der Klebstoffe:
| Klebstoff | Festigkeit | Funktioniert mit | Sicherheit |
|---|---|---|---|
| Acrylkleber (Acrylic Cement) | Extrem hoch | Alle starren Filamente: ABS, PLA, PETG, … | Entzündlich, Giftig (Methylenchlorid), Lüftung, Augen-/Hautschutz, Atemschutz |
| Sekundenkleber (Cyanacrylat, CA) | Extrem hoch | Alle starren Filamente: ABS, PLA, PETG, … | Sofortige Aushärtung, Hautkontakt vermeiden, Lüftung, nicht bei Kindern/Tieren |
| Aceton | Hoch | In Aceton löslich: ABS, HIPS, PLA (teilweise) | Entzündlich, giftige Dämpfe, Lüftung |
| Kontaktkleber (Contact Cement) | Hoch | ABS, HIPS, PLA | Entzündlich, flüchtig, Lüftung, keine offene Flamme |
| Epoxidharz (2K) | Mittel | Alle außer flexible Filamente | Relativ sicher, Allergien möglich, Wärme bei Mischung |
| Heißkleber | Mittel | Alle starren Filamente | Verbrennungsgefahr |
1. Acrylkleber (Acrylic Cement)
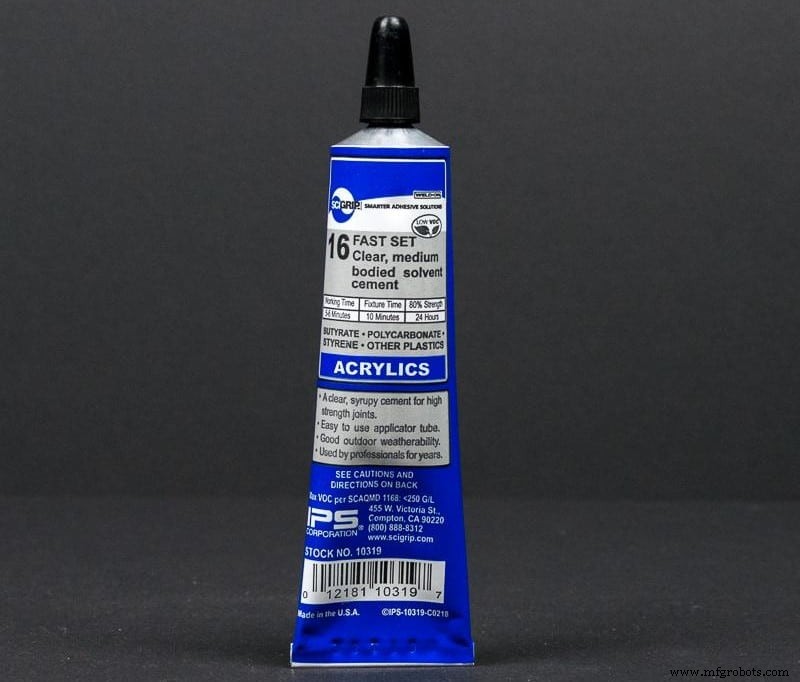
Der „Geheimtipp“: Erzeugt Verbindungen, die stärker sind als das Druckteil selbst – bricht woanders, nicht an der Klebefuge. Auftragen primär auf Kanten/Perimeter (nicht auf Infill, außer hoher Infill%).
Für: ABS, PLA, PETG (alle starren).
Vorbereitung: Fettfrei (Alkohol), trocken, unebene Flächen schleifen.
Sicherheit: Gefährlichster Kleber hier. Methylenchlorid = krebserregend. Explosionsgefahr. Vollschutz: Atemschutz (Aktivkohle), Chemikalienhandschuhe, Schutzbrille, zwingende Lüftung / Absaugung.
2. Sekundenkleber (Super Glue / CA)
Fast unsichtbare Naht, extrem schnell, sehr fest. ABS, PLA, PETG – top Ergebnisse. Achtung: Sekundenentscheidung – ausrichten & drücken, bevor er härtet.
Vorbereitung: Glätten (Feinschleifpapier), entfetten (Alkohol), trocknen, staubfrei.
Sicherheit: Hautkontakt = sofort verklebt (ursprünglich Kriegsmedizin). Handschuhe! Unterlage (Zeitung). Baumwolle/Wolle + CA = exotherm → Brandgefahr, giftiger Rauch. Lüftung! Nicht für Kinder zugänglich.
3. Aceton
Löst Oberfläche an → „Schweißnaht“ beim Zusammenfügen. Nur dünn auftragen (Pinsel/Tuch), Teile fixieren (Klemmen/Tape), Minuten bis Stunden aushärten lassen. Bei dünnen Wänden: sehr sparsam dosieren.
Für: ABS, HIPS, PLA (teilweise), alle acetonlöslichen Materialien.
Vorbereitung: Schleifen, entfetten.
Sicherheit: Hochentzündlich! Keine Zündquellen. Schnell verdunstend, giftig → Freiluft oder starke Absaugung. Bei Schwindel: sofort raus, tief atmen.
4. Kontaktkleber
Lösemittelbasis – ähnlich Aceton: löst an, „verschweißt“. Dünn auf beide Seiten, zusammenpressen (Tape/Klemmen). Nachteil: Nicht transparent → sichtbare Naht.
Für: ABS, HIPS, PLA, acetonlösliche Materialien.
Vorbereitung: Wie Aceton.
Sicherheit: Entzündlich, flüchtig. Nicht bei Hitzequellen. Lüftung, bei Übelkeit: Frischluft.
5. Epoxidharz (2-Komponenten)
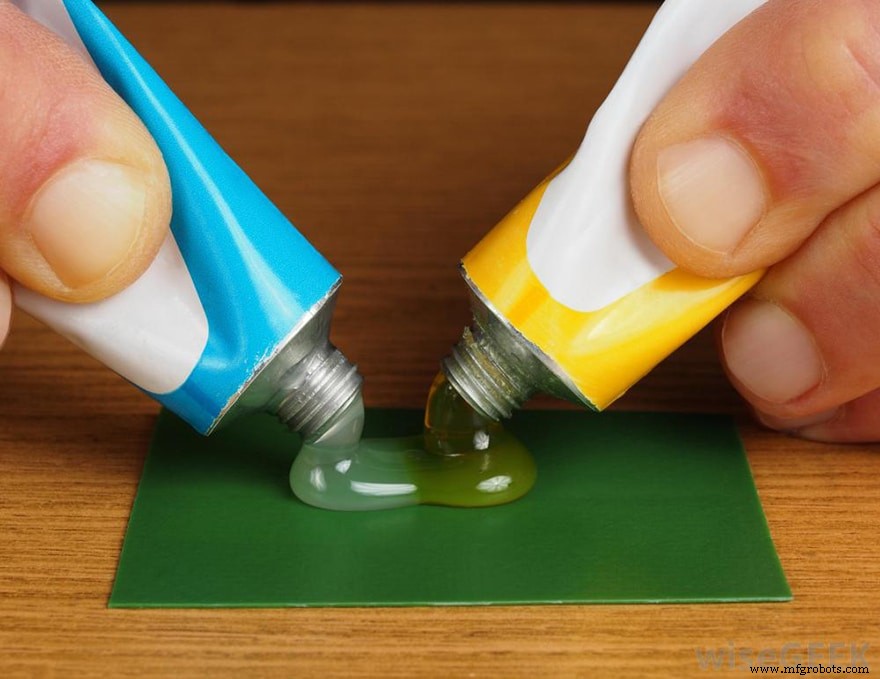
Vielseitig: Kleben, Füllen (Lücken, Löcher), Nahtabdeckung (schleifbar). Aber: härtet starr aus → nicht für flexible Filamente. Festigkeit geringer als CA/Acryl – bricht oft an der Klebefuge.
Für: Fast alle starren Filamente. Nicht flexibel.
Vorbereitung: Muss nicht perfekt plan sein (füllt Unebenheiten).
Sicherheit: Gering toxisch, aber Allergiepotenzial. Beim Mischen Wärmeentwicklung (exotherm) – Vorsicht. Etikett prüfen (Füllstoffe).
6. Heißkleber
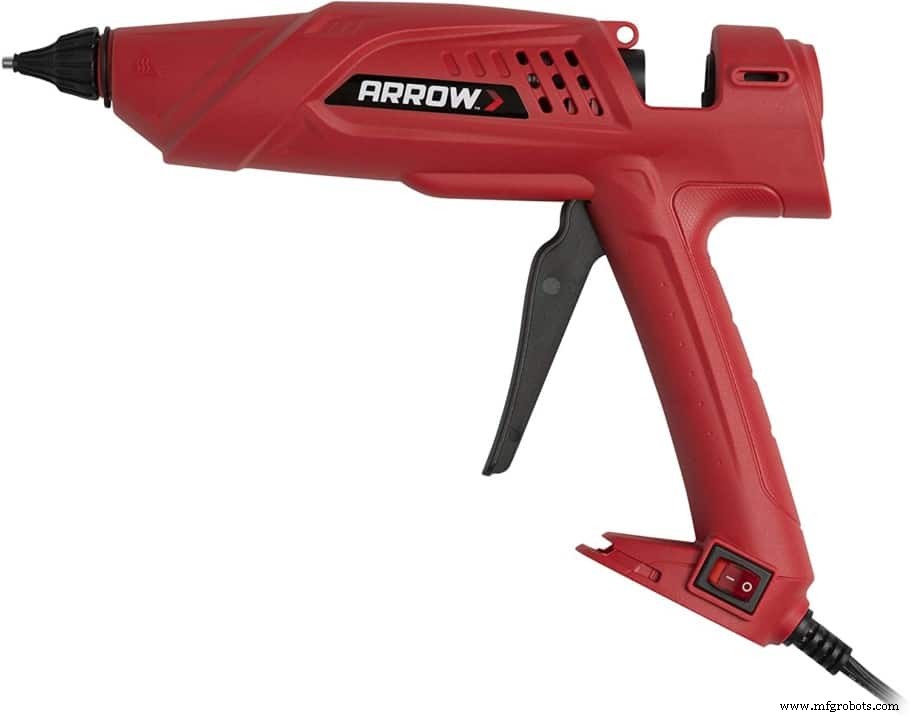
Schnell, füllt Lücken, aber sichtbare Naht. Nicht erste Wahl für Optik. Für starre Filamente (ABS, PLA, PETG) okay.
Vorbereitung: Tiefenreinigung, lose Partikel entfernen. Nutzt Fülleigenschaft bei Unebenheiten.
Sicherheit: Sehr heiß – Verbrennungsgefahr!
7. Thermisches / Reibschweißen (Friction Welding)
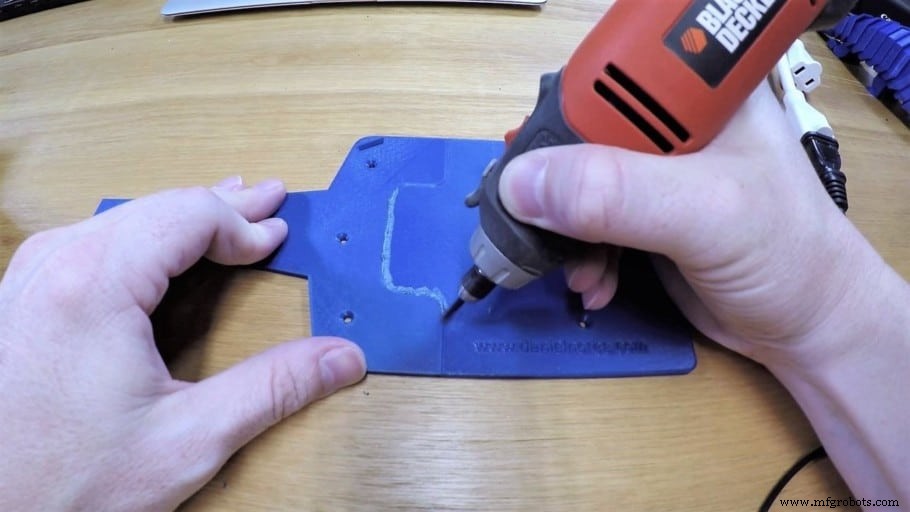
Kein Kleber: Rotierendes Filamentstück im Dremel/Bohrer schmilzt Fugen durch Reibungswärme → materialsicherer Verbund. Ideal für tragende Verbindungen großer Teile.
Technik: Filamentrest in Bohrer spannen, Naht entlangfahren. Geschwindigkeit: Balance aus Kontrolle & Wärme. Schichtweise auftragen (abkühlen lassen bei großen Lücken). Nachbearbeitung: Schleifen (grob → fein), Lackieren/Polieren für nahtloses Finish.
Zusatzfaktoren für optimale Klebung
- Oberflächenvorbereitung: Fettfrei, trocken, plan (außer Epoxid/Heißkleber).
- Materialsteifigkeit: Starre Filamente (PLA, ABS, PETG) kleben gut; flexible fast nie dauerhaft.
3D-Druckteile stärker machen (Bonus)
Tempern (Annealing): Langsam auf Tg (Glasübergangstemperatur) oder leicht darüber erhitzen, halten, langsam abkühlen. Mikrostruktur: amorphe → mehr Kristallinität → Spannungsverteilung, höhere Festigkeit & Hitzebeständigkeit. Details in separatem Artikel.
Fazit
Acrylkleber & Sekundenkleber sind die stärksten – die Klebefuge hält mehr aus als das Bauteil selbst. Acryl für Profis (mit Schutz), CA für schnelle, starke Reparaturen. Epoxid für Füllen & Brücken. Thermisches Schweißen für maximale mechanische Festigkeit ohne Chemie.
Unsere Produktempfehlungen
Getestete Klebstoffe, Applikatoren, Schutzausrüstung – für jede Anwendung das richtige Mittel.
3d Drucken
- Jenseits von Prototypen: Reale Innovationen durch 3D-Druck
- Metall-3D-Druck: Produktion revolutionieren mit Geschwindigkeit, Kosteneinsparung & Designfreiheit
- Additive Fertigung / 3D-Druck: Einsteiger-Leitfaden vom Design zum Bauteil
- Die besten 3D-Filamente für Outdoor-Einsatz & Haltbarkeit
- Die besten 3D-Druck-Filamente für langlebige, hochleistungsfähige Zahnräder
- Filamentwechsel am Ender 3: Schritt-für-Schritt-Anleitung mit Bildern
- Optimales 3D-Drucken: Geschwindigkeit und Temperatur perfekt einstellen
- Mauermörtel-Zement: Zusammensetzung, Verwendung & Vorteile
- Zementsilos (Cement Silos) erklärt: Typen, Verwendung und Vorteile für Baustellen
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing