



Benötigen Resin-3D-Drucker Stützen? Die Antwort
Die meisten 3D-Druck-Enthusiasten entdeckten diese Welt zuerst über Fused Deposition Modeling (FDM). Diese Technologie ist derzeit zweifellos die marktbeherrschende und wird es vermutlich noch Jahre bleiben.
Dennoch ist es wichtig, den Unterschied zwischen beiden Verfahren zu kennen und ein grundlegendes Verständnis ihrer Funktionsweise zu haben. Eine der häufigsten Fragen zu Resin-Druckern betrifft die Notwendigkeit (oder Nicht-Notwendigkeit) von Stützstrukturen.
Ich gehe tiefer auf Resin-Drucker und die Hauptunterschiede zu FDM ein. Zuerst aber die direkte Antwort auf Ihre Frage: Brauchen Resin-Drucker Stützen?
Resin-3D-Drucker benötigen fast immer Stützstrukturen, um die meisten Modelle erfolgreich zu drucken, da diese für Bereiche nötig sind, die keine vorherige Schicht zur Haftung haben. Zusätzlich wird eine der Raft ähnliche Stützstruktur (PAD genannt) verwendet, um zu verhindern, dass sich das Teil von der Bauplatte löst.
Warum braucht ein Resin-3D-Drucker Stützen?
Es gibt viel Fehlinformation über Resin-3D-Drucker. Da sie teurer sind als FDM-Geräte, scheuen viele Neulinge den Kauf. Zudem ist die Bedienung komplexer. Für den Betrieb eines Resin-3D-Druckers benötigen Sie:
- Einen belüfteten Raum, aufgrund der Toxizität der emittierten Gase.
- Handschuhe und Schutzbrille, da Resin die Haut reizt und der Laserstrahl die Augen schädigen kann.
- Tieferes Recherche- und Technikverständnis des Prozesses.
Der letzte Punkt ist der wichtigste – daher die Zweifel an der Notwendigkeit von Stützen. Manche glauben, der Laser härtet das Resin so punktgenau und instantan aus, dass Stützen überflüssig seien.
Tatsächlich sind Stützen im Resin-3D-Druck genauso notwendig wie im FDM-3D-Druck. Das Prinzip ist dasselbe: Man kann keine Schicht erzeugen, ohne Material, das sie an Ort und Stelle hält.
Der technologische Unterschied bewirkt, dass Stützen unterschiedliche Funktionen haben:
- Beim klassischen FDM-Druck „fällt“ das Filament durch die Schwerkraft – bestimmte Objektbereiche würden in der Luft schweben, ohne Basis.
- Beim Resin-Druck beginnt der Druck in entgegengesetzter Richtung: Das „Bett“ zeigt nach unten, und mit jeder Schicht hebt sich diese Fläche. Am Ende erhalten wir ein auf dem Kopf stehendes Objekt.
Zur Verdeutlichung ein Beispiel: Wir wollen eine stehende Person drucken, Arme hängend, Finger nach unten zeigend. Der Resin-Drucker (wie FDM) druckt zuerst die Schuhsohlen. Dann hebt sich die Platte, an der das ausgehärtete Resin haftet, leicht an, und der Schuhdruck geht weiter. Anschließend folgen die Beine – der einzige Unterschied zu FDM: Die gedruckte Person ist um 180° an der Vertikalen gedreht.
Irgendwo zwischen Knien und Taille sollten die ersten Fingerspitzen-Schichten gedruckt werden. Während die Platte steigt, ist nichts zwischen ihr und der neu gedruckten Schicht – kein Material, das diese Schicht „nach oben zieht“. Die Fingerspitzen bleiben am Film haften, auf dem die Schichten gebildet werden, und das wiederholt sich in den Folgeschichten.
Das Ergebnis: Hoffentlich ein Mann ohne Arme und ein riesiges Durcheinander. Viel teures Material geht verloren, und ein brandneuer Resin-3D-Drucker fliegt vielleicht durchs nächste Fenster – Frustration und Wut inklusive.
Nun, da wir die Notwendigkeit von Stützen im Resin-3D-Druck besser verstehen, tauchen wir tiefer in die verschiedenen Stützstrukturen und Grundregeln ein, die jeder 3D-Druck-Enthusiast kennen sollte.
Wie funktioniert ein Resin-3D-Drucker?
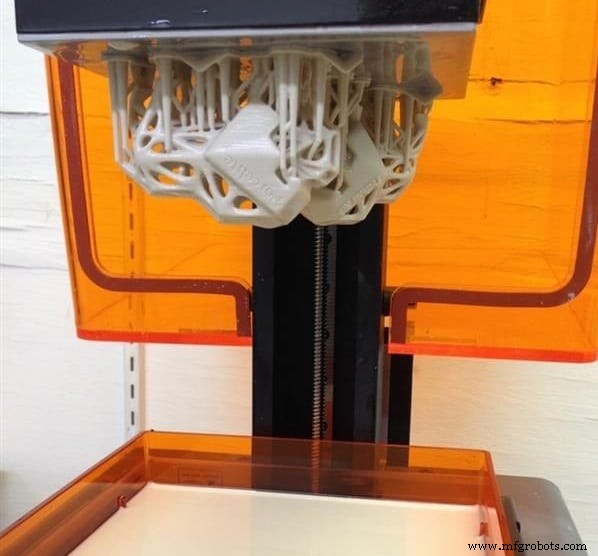
Wenn Sie die vorherige Erklärung verstanden haben, wissen Sie bereits, warum Stützen auch im Resin-3D-Druck nötig sind. Doch ich denke, es ist auch nützlich, mehr über die Funktionsweise zu wissen – nicht nur interessant, sondern fehlervermeidend beim Drucken.
Resin-3D-Drucker basieren auf Photopolymerisation: der Aushärtung von Flüssigharz durch direkte Lichtbestrahlung. Die Präzision der Schichtbildung übertrifft FDM-Drucker durch die extrem kleine Größe des projizierten Lichtstrahls (meist Laser) und den Verzicht auf mechanische Komponenten wie Extruder oder Hotend.
Ohne bewegte Massen (Extruder/Hotend bei FDM) entstehen keine Vibrationen, die aufs Objekt übertragen werden – die Schichten sind immer wieder gleich präzise. Der Laser wird von Spiegeln geführt, die das Licht zum exakten Ort reflektieren, der die Schicht formt.
Die Schichtverbindung erfolgt durch chemische Bindungen – daher sind die Teile vollständig dicht und wasserdicht. Doch sie brauchen trotzdem eine Struktur unter jeder Schicht, da sie nicht auf dünner Luft (oder Resin) gedruckt werden können. Deshalb müssen Stützen für fast jedes Objekt platziert werden.
Grundlagen der Stützen für Resin-3D-Drucker
Zunächst müssen Sie sicherstellen, dass die erste Schicht korrekt druckt und die Haftung auf der Bauplatte stark genug ist, um das gesamte Objekt zu ziehen.
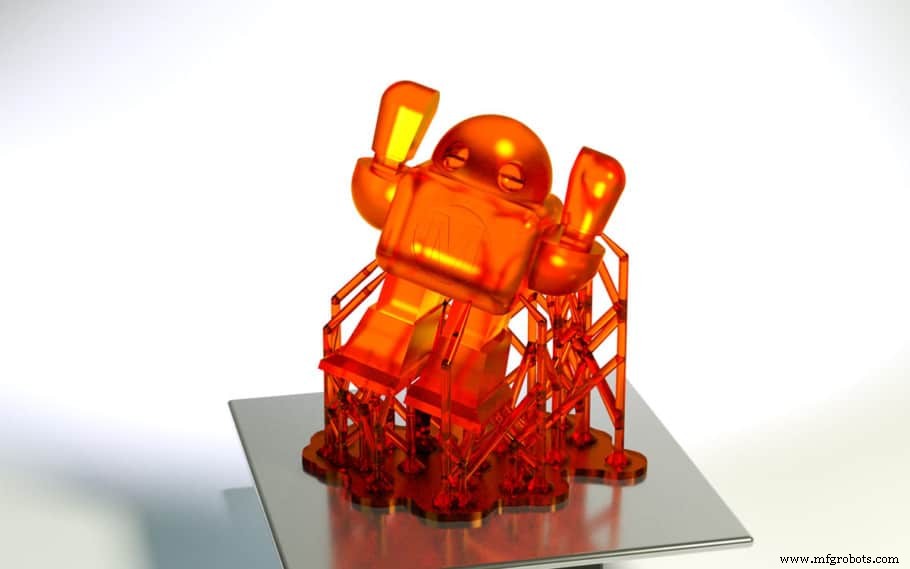
Für ordnungsgemäße Bauplattenhaftung beinhalten PrusaSlicer (und fast alle Resin-Slicer) eine Funktion namens PAD. Im Grunde ein Raft, der die Stützen des Teils enthält. Ohne PAD zu drucken ist nicht ratsam – es erhöht das Ablöse-Risiko erheblich. Zudem beschädigt man beim Entfernen des fertigen Objekts nur Stützen und PAD (Raft), nicht die Objektfläche.
Eine weitere wichtige Einstellung ist die Objektorientierung. Beim FDM-Druck platziert man so viel Material wie möglich auf der Basis (für bessere Schichthaftung). Bei Resin-Druckern muss das Objekt um 10–30 Grad gekippt werden, um die Anzahl der Stützen zu minimieren und Schichten zu erzeugen, die sich leichter vom FEP-Film lösen.
Große Schichten parallel zur Bauplatte vermeiden. Wenn Sie noch unerfahren in der optimalen Orientierung für Resin-Druck sind: PrusaSlicer bietet automatische Orientierung, die aber oft suboptimal ist und die Druckzeit unnötig erhöht.
Versuchen Sie nicht, Material durch weniger Stützen zu sparen (Resin ist teurer als Filament). Lieber etwas mehr Material für Stützen verschwenden als einen kompletten Fehldruck. Beachten Sie auch: Resin-Drucker sind anfälliger für Überhang-Fehler als Filament-Drucker – behalten Sie kritische Stellen im Auge.
Ist Resin-Druck ohne Stützen möglich?
Wie gesehen, wird das Objekt vom Boden aus gedruckt, mit Aufwärtsbewegungen der Bauplatte. Jede Schicht härtet auf einem FEP-Film (Fluoriertes Ethylen Propylen) mit Antihaft-Eigenschaften aus.
Beim Anheben der Z-Achse löst sich die zwischen FEP-Film und vorheriger Schicht gebildete Schicht vom Film. Entscheidend: Die Haftkraft der Bauplatte muss höher sein als die des FEP, sonst löst sich das Teil und der Druck ist ruiniert. Deshalb dauert die Aushärtung der ersten Schichten länger.
Beim FDM vermeidet man Stützen so weit wie möglich – sie sehen schlecht aus, können beim Druck brechen und hinterlassen Spuren.
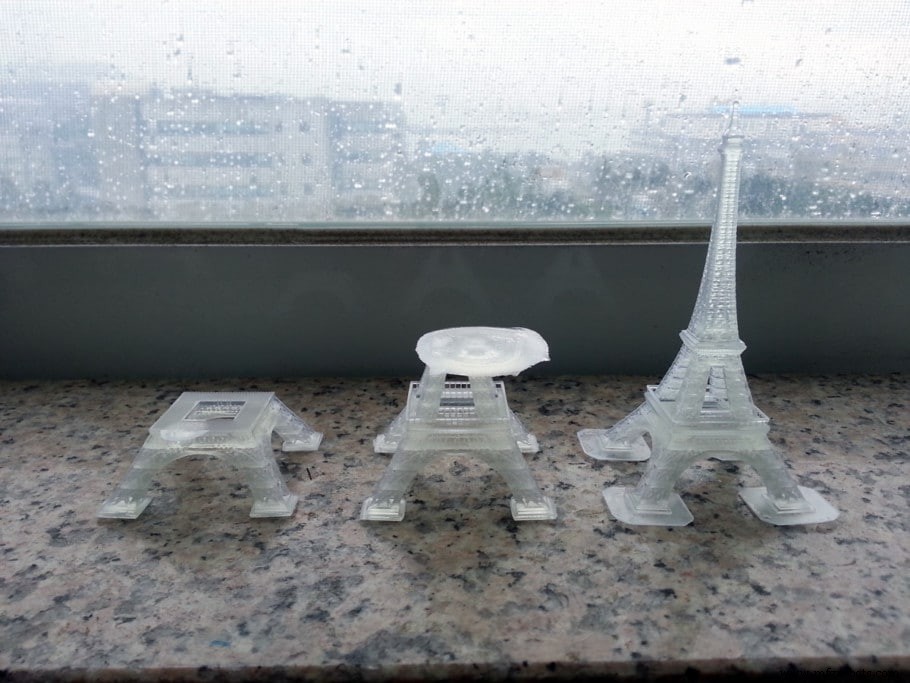
Mit diesem Gedanken könnte man bei einem Teil mit großem Basismaterial und geeigneter Geometrie auf Stützen verzichten, ohne Haftungsprobleme am beheizten Bett. Bei SLA-Druckern ist dieselbe Logik nicht ratsam: Wenn die ersten Schichten am größten sind, die längste Aushärtung brauchen und zu stark am FEP-Film haften, können sie sich von der Bauplatte lösen – gleiche Folge wie beim FDM: Druck ruiniert.
Stützen dienen nicht nur dazu, das Drucken ohne Unterlage zu vermeiden. Sie reduzieren auch die Größe der ersten Schichten und verhindern so das Haftungsproblem.
Schließlich müssen – wie bei FDM – die Winkel der Überhänge beim Slicing berücksichtigt werden. Ausreichende Schichtüberlappung muss gewährleistet sein für Haftung und Delaminationsschutz. Fazit: Ich rate, beim SLA-Druck fast immer Stützen zu verwenden.
Häufige Fragen
Unterscheiden sich Stützen bei Resin- und Filament-Druckern?
Wenn Sie wie ich Zeit mit 3D-Druck-Time-Lapse-Videos auf YouTube verbracht haben, fiel Ihnen auf: Die Stützstrukturen unterscheiden sich stark zwischen FDM und SLA. Slicer für Filamentdrucker (Cura, Simplify3D) erzeugen Linien- oder Gitterstützen – schnell und effizient.
Resin-Drucker nutzen verzweigte Strukturen, „Tree Supports“ genannt, die ebenfalls ausreichend starr sind, um das Gewicht nachfolgender Schichten zu tragen. Sie berühren das Objekt nur an kleinen Stellen, um Unvollkommenheiten nach Stützenentfernung zu minimieren.
Warum werden Tree Supports im FDM-Druck nicht weit verbreitet genutzt?
Cura bietet „Tree-Style“-Stützen als Feature. Zwar sehen sie auf den ersten Blick den Resin-Pendants ähnlich, sind aber nicht identisch. Resin-Stützen sind dünner und durch „kleine Äste“ verbunden – für größere Steifigkeit und Festigkeit. Da Filament andere mechanische Eigenschaften hat, braucht es mehr Dicke für dieselbe Belastung.
Zudem müssen Resin-Stützen das Modellgewicht ohne Bruch tragen – sie werden generiert, um Zugfestigkeit zu maximieren. FDM-Drucker müssen Strukturen erzeugen, die Vibrationen und Beschleunigungen des mechanischen Prozesses widerstehen – was zu Tree-Support-Strukturen mit größerem Volumen führt. Mehr Druckzeit, mehr Materialverbrauch – der Hauptgrund, warum Tree Supports im FDM weniger beliebt sind.
Fazit
Sie sollten nun die inneren Abläufe einer SLA-Maschine und den Grund für die fast immer nötigen Stützen gut verstehen. Kurz: Stützen sind nötig, um sich vom FEP-Film zu lösen – dem Material, auf dem die Schicht ausgehärtet wird. Zudem sind sie für Druckbereiche erforderlich, die sonst keine vorherige Schicht zur Haftung hätten.
Unsere Produktempfehlungen
Wir haben eine Empfehlungssektion erstellt, die Ihnen die Recherche nach Drucker, Filament oder Upgrades erleichtert – wir wissen, wie überwältigend und verwirrend das sein kann.
Wir haben eine Handvoll 3D-Drucker ausgewählt, die für Einsteiger, Fortgeschrittene und Experten geeignet sind. Die aufgeführten Filamente und Upgrades wurden von uns getestet und sorgfältig selektiert, damit Sie sicher sein können: Was Sie wählen, funktioniert wie vorgesehen.
3d Drucken
- FFF 3D-Drucker: 5 Schlüssel-Fakten, die Sie kennen müssen
- 3D-Druck: Vom Rapid Prototyping zur On-Demand-Fertigung
- Hobby- vs. professionelle 3D-Drucker: Die richtige Maschine für Ihre Bedürfnisse wählen
- Epoxidharz‑Basteln: Günstiges, familienfreundliches Hobby
- Python Überblick: Hochlevel, lesbar, interaktiv & objektorientiert
- Servoradar: Arduino-basiertes Ultraschall-Radar-System
- Grundlagen des 3D-Drucks: Prozess, Anwendungen und Vorteile
- Portalkräne verstehen: Typen, Anwendungen & Umzugstipps
- PVC-Harz: Eigenschaften, Zusätze und Anwendungen
- Resin-3D-Druck (SLA): Prozess, Anwendungen & Vor- und Nachteile