



3D-Druck verbessern: Stützstrukturen für komplexe Bauten meistern
Eine der großen Einschränkungen der FFF-3D-Drucktechnologie ist die Notwendigkeit, jede Schicht auf der vorherigen zu drucken, ohne Brücken, Kragarme oder Wände mit großen Überhängen produzieren zu können.
Um dies zu überwinden, werden gedruckte Stützstrukturen als Stützbasis für diese Elemente eingesetzt. Diese Strukturen heißen Supports (Stützen).
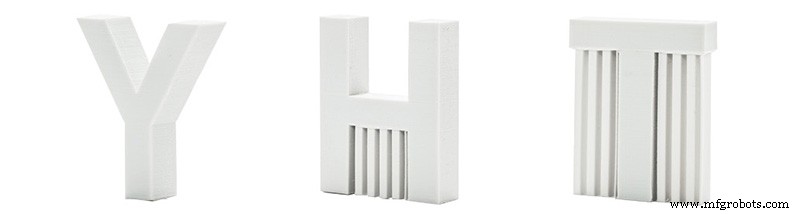
Bild 1: Supports an 3D-gedruckten Teilen. Quelle: 3DHubs
Teile der Stützen
Stützen bestehen hauptsächlich aus vier Teilen:
- Support (Stützstruktur): Die Struktur, die die kragenden Schichten trägt.
- Dichter Support (Dense Support): Die letzten Supportschichten in Kontakt mit dem Teil. Höhere Dichte als restlicher Support → größere Kontaktfläche, bessere Unterstützung, ohne Materialkosten signifikant zu erhöhen. Optional.
- Horizontale Trennung: Abstand zwischen Seitenwänden von Support und Teil. Verhindert seitliche Haftung des Werkstücks an den Stützen.
- Vertikaler Abstand (Z-Gap): Abstand zwischen oberer Supportfläche und Werkstück.
Support-Typen
Je nach Material: lösliche und nicht-lösliche Supports. Bei Single-Extruder-Druckern: Supports immer im Teilmaterial. Bei Dual-Extruder: Supports in anderem Material als Teilmaterial möglich. Häufig: lösliches Material, in dem sich das Teil nicht löst (siehe lösliche Support-Filamente).
Medienkonfigurationsparameter
Lösliches vs. nicht-lösliches Material bedingt Supportkonfiguration – Parameter und deren Einfluss kennen ist wichtig.
Jeder Slicer kann eigene Parameter haben – Handbuch konsultieren. Aber gemeinsame Parameter für jede Supportart:
- Support-Schwellenwinkel (Overhang Threshold): Maximaler Wandwinkel, ab dem Supports generiert werden. Üblich: 30–60°. Kleine Schichthöhen erlauben steilere Überhänge ohne Support, große Schichthöhen erfordern Support schon bei geringen Überhängen.
- Infüll-Typ/Muster: Support als niedrigdichte Struktur konfiguriert. Muster ähnlich wie Teil-Infüll. Unidirektional (Linien): schneller, leichter zu entfernen, aber bei hohen Teilen weniger stabil. Bidirektional (Gitter): stabiler, aber schwerer zu entfernen, besonders in kleinen Löchern.
- Support-Dichte: Verhältnis Leerraum/Material in Supports. Höhere Dichte → stabilere Supports, aber höherer Materialverbrauch und schwierigere Entfernung. Meist < 30 %.
- Anzahl dichter Supportschichten: Schichten in Kontakt mit Teil mit höherer Dichte. Mindestens 3 empfohlen.
- Dichte dichter Support: Dichte der letzten Supportschichten am Teil. Nicht-löslich: > 30 %; Löslich: > 80 %.
- Vertikale Trennung: Abstand zwischen letzter Supportschicht und erster Teilschicht. Nicht-löslich: ca. 1 Schichthöhe; Löslich: 0.
Bei Dual-Extruder-Druckern: unterschiedliche Extruder für Support und dichten Support wählbar. Spart lösliches Material (teurer) und Lösungszeit. Empfehlung: gleichen Extruder wie für Teil für Support, lösliches Material nur für dichten Support. Dann löst sich Interface auf, restlicher Support löst sich leicht ohne Aufösung. Mindestens 5 dichte Supportschichten mit Trennung = 0 empfohlen.
Häufige Probleme mit löslichen Supports
Lösliche Materialien, besonders wasserlösliche, sind oft schwieriger zu drucken. Typische Probleme:
- Feuchtigkeit: Betrifft nur wasserlösliche Materialien. Sehr hygroskopisch → geeignete Lagerung nötig. Während Druck: luftdichte Boxen/Trockenmittel nutzen, da Hydratisierung in wenigen Stunden möglich. Häufigste Folge nassen Supportfilaments: Hotend-Verstopfung.
- Schlechte Haftung: Kompatibles Supportmaterial wählen – nicht nur temperatur-, auch haftungstechnisch. Beim Überhangdruck dient Support als Basis → schlechte Haftung = Fehler wie bei Betthaftungsproblemen. Bei wasserlöslichen Filamenten verursacht Feuchtigkeit auch Hafverlust, besonders bei PVA.
- Verstopfungen: Wie oben: nasses Filament → Verstopfung. Auch langes Halten des Hotends auf hoher Temperatur ohne Druck → Verstopfung. Bei seltenem Extruderwechsel: inaktiven Extruder um 30 °C reduzieren.
Hinweis: Allgemeine Konzepte, keine spezifische Marke/Modell. Verfahren können abweichen – Herstellerhandbuch konsultieren.
3d Drucken
- Das richtige Plastik für 3D-Druck wählen: Umfassender Leitfaden
- Silikon-3D-Druck: Die nächste Grenze in der additiven Fertigung
- Praktischer Leitfaden zu keramischem 3D-Druck: Techniken, Materialien, Design-Tipps
- Metall-3D-Druck vereinfachen: Expertentipps zum Management von Stützstrukturen
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices
- 3D-Druck mit Harzen: Umfassender Leitfaden zu Technologien, Materialien & Anwendungen
- Wie 3D-Druck Fertigungskosten senkt: 6 bewährte Strategien
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- KUHMUTE revolutioniert Mikromobilität mit SLS-3D-gedruckten Ladeadaptern
- High-Speed-3D-Druck mit dem AION500 MK3 – Unübertroffene Geschwindigkeit, Präzision und Festigkeit