



SLA vs. SLS für Rapid Prototyping: Was passt zu Ihrem Projekt?
Veröffentlicht: 20. Juli 2018 | Von Candy, WayKen Marketing Manager
Es gibt etwa 10 große Rapid-Prototyping-Technologien, je nach Gruppierung. Welche wählen Sie für das von Ihnen designte Medizinprodukt? Oder für Auto-, Flugzeug- oder Küchengerätekomponenten? Jede Branche und jedes Produkt hat eigene Prototypenanforderungen. Und Sie haben eigene Vorstellungen: Soll es nur gut aussehen für Investoren? Oder Funktion prüfen, sodass Oberflächenfinish egal ist und man sich für günstigeres entscheidet? Oder Tests – das Teil bashen, erhitzen, in Wasser tauchen?
Jedes Produkt und jeder Use-Case hat eine Technologie, die am besten passt. Würde ich alle Methoden in einem Artikel vergleichen, wäre es eine Stunde Lesestoff. Niemand hat dafür Zeit. Also fokussieren wir zwei Techniken, die ~30 % des Prototyping-Markts abdecken: SLA und SLS für Kunststoffe. SLA 3D-Druck vs. SLS 3D-Druck – los geht's.
Entwicklung des SLA-Drucks
SLA (Stereolithografie) ist eine der ältesten Technologien im 3D-Druck. Entdeckt Anfang der 1980er in Japan. Dr. Kodama konzipierte ein Gerät mit flüssigem Polymertank und einzelner UV-Laser.
Der Laser härtete die Polymeroberflächenschicht aus, tauchte die Schicht etwas in den Tank – so diente der gehärtete Kunststoff als Basis für die nächste Schicht. Dr. Kodama hatte jedoch nicht genug Finanzierung für Forschung, verpasste sein Patent.
1984 (nicht 1884!) dachten französische Wissenschaftler über fraktale Teile (sehr komplexe Geometrien) nach und kamen auf Laser-härtende Polymere. Sie reichten Patent ein, kümmerten sich aber nicht genug um Kommerzialisierung – Idee wurde nicht ernst genommen.
Ebenfalls 1984 meldete Chuck Hull (nicht Bell), ein amerikanischer Erfinder, das Patent für Stereolithografie an. Er dachte alles durch und gründete 3D Systems zum Vertrieb. Heute ist 3D Systems einer der größten 3D-Druckerhersteller.
SLA-Drucktechnologie
Es gibt zwei SLA-Druckmethoden: direkten und umgekehrten (reverse) SLA.
Der direkte Prozess ist die ursprüngliche Erfindung. Der Drucker hat einen flüssigen Polymertank und eine Basisplatte, die eine Aushärteschicht unter der Polymeroberfläche liegt. Ein UV-Laser belichtet den aktuellen Querschnitt des Teils (das Programm schneidet das Teil in Schichten und generiert Laserpfad pro Slice) – erste gehärtete Schicht entsteht. Dann fährt die Platte um eine Schichthöhe runter, ein Spezialmesser fährt über die Tankoberfläche, um sicherzustellen, dass Polymer den Bereich über der Platte vollständig füllt. Dann wird die nächste Schicht gehärtet.
Die Reverse-Methode unterscheidet sich in Teileorientierung und Bewegung. Hier ist die Basisplatte transparent und umgekehrt zur direkten Methode orientiert. Der Laser härtet das Polymer durch die Platte, dann fährt die Platte hoch (statt runter). Vergleichbar mit langsamen Herausziehen eines Objekts aus Wasser – nur dass das Objekt hier aus der Flüssigkeit im Tank erschaffen wird.
Beschreibung und Geschichte von SLS
SLS ist ein ähnlicher 3D-Druckprozess. Entwickelt von Texas-Professor Carl Deckard. Als Ingenieur wollte er Gussanteile in der Serienproduktion reduzieren. Er verkaufte sein Patent an 3D Systems. 3D Systems nutzte SLS später auch für Metallpulver, was die Metallteileproduktion revolutionierte. Heute ist dies die verbreitetste Methode für Metallteile-Druck. Im Entwicklungsverlauf zeigte sich: Pulver ist gefährlich – sehr fein, leicht einatembar. Daher ist SLS nicht gut für Desktop-Hobby-Versionen, anders als SLA.
Der Prozess nutzt Kunststoffpulver als Hauptmaterial. Dieses wird mit einem Spezialmesser über die Basisplatte verteilt. Dann, wie bei SLA, belichtet der Laser den Querschnitt des Teils. Danach senkt sich die Basisplatte um eine Schicht, Pulver wird neu verteilt. Ähnlich wie SLA, nicht wahr?
Materialien
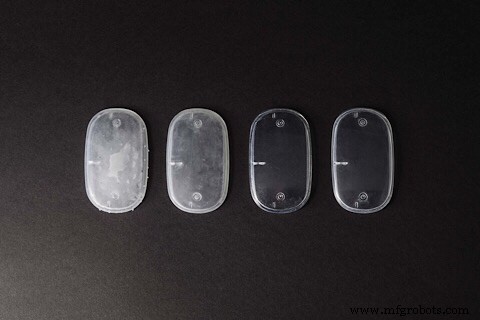
SLA. Nutzt Polymere, die durch UV-Licht härten – Photopolymere. Viele Harzkompositionen, meist nach Einsatzzweck getrennt:
- Standardharze. Günstigste, schlechteste mechanische Eigenschaften, aber Qualität vergleichbar mit Spritzguss. Einige transparent – für klare Prototypen, z. B. Autolichter.
- Engineering-Harze. Für funktionale Prototypen, in ABS-ähnlich, hitzebeständig, steif oder flexibel. Behalten gute Oberflächenqualität, etwas höhere Festigkeit.
- Medizinische Harze. Unter Photopolymeren für SLA entdeckt: Klasse I und II biokompatible. Langzeitkontakt mit menschlichem Gewebe möglich. Großer Vorteil.
SLS. Ursprünglich mit Nylon genutzt. Im Laufe der Jahre weitere Materialien adaptiert:
- Nylon. Weitverbreitetster Kunststoff im SLS. Deutlich haltbarer, hitzebeständiger, zäher als alle SLA-Materialien.
- Urethan. Einfacher flexibler Kunststoff, gut für Guss einfacher Polymerteile.
- Wachs. Ideal für Gussmodelle. Modell mit Formmischung überziehen, erhitzen bis Schmelze.
Nachbearbeitung
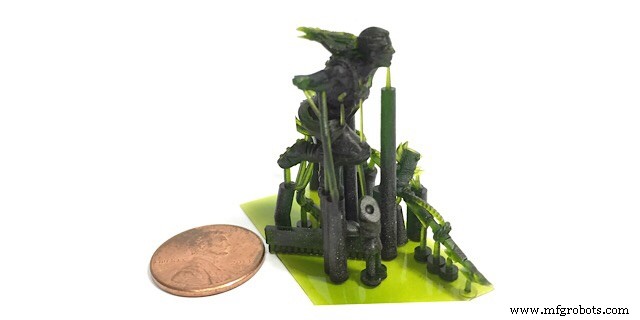
SLA. Hauptnachteil: viele Stützstrukturen aus demselben Material. Notwendig: Schneideoperationen zum Entfernen der Stützen. Auch Schnittbereiche von Stützenresten reinigen. Gesamter Prozess zeitaufwändig.
Zudem ist das gehärtete Teil nicht vollständig ausgehärtet. Einige Bereiche zwischen Schichten haben nur halb reagiert. UV-Lichtkammern zur Nachhärtung erhöhen Festigkeit. Nicht zwingend nötig, aber empfehlenswert.
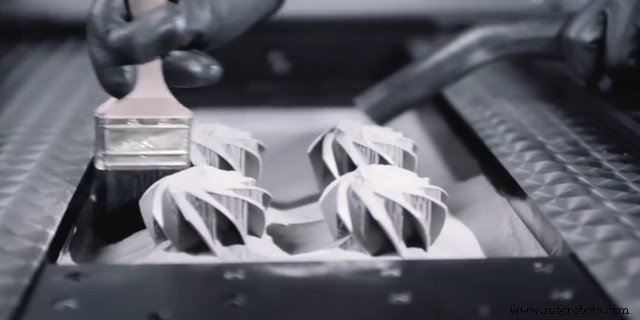
SLS. Teile haben nach SLS schlechteres Oberflächenfinish als nach SLA. Daher werden SLS-Teile geschliffen und mechanisch nachbearbeitet, wenn gutes Finish gefordert. Das dauert lange.
Fazit: Was wann nutzen?
Insgesamt liefert SLA großartige Qualitäts-Teile, ist aber deutlich teurer als SLS (bei direktem SLA kann Restflüssigkunststoff aus Tank nicht wiederverwendet werden, langfristige Lagerung unmöglich, besser Drucker beladen lassen) und erfordert Stützenentfernung. Vorteil: Fülle an implementierbaren Materialien.
SLA nutzen für: Medizingeräte, transparente Teile mit gutem Oberflächenfinish, Spritzguss-/Gussmodelle. Zum Präsentieren – Teile sehen sehr gut aus.
SLS liefert deutlich bessere Festigkeit und Eigenschaften als SLA. Aber Oberflächenfinish ist deutlich schlechter (ca. 2–3 Klassen niedriger). Prozess ist deutlich günstiger. Keine Stützstrukturen nötig (vorherige Pulverschichten stützen höhere Schichten) und Pulver aus vorheriger Nutzung wiederverwendbar.
SLS nutzen wenn: Teil höheren Lasten, Korrosion oder Vibration standhalten muss. Oberflächenfinish irrelevant, Budget niedrig. Für Eigenbedarf oder Tests.
3d Drucken
- Lebendige, langlebige Farben im SLS 3D-Druck erreichen
- 3D-gedruckte Teile Inhouse oder auslagern? Ein praktischer Leitfaden
- Warum SaaS CMMS die kluge Wahl für modernes Instandhaltungsmanagement ist
- Wichtige Faktoren bei der Bewertung einer vorgefertigten Roboterzelle (Pre-Engineered Workcell)
- Top 3 Essentials, die jeder Lagerbesitzer braucht
- CNC-Bearbeitung: Die erste Wahl für erfolgreichen Rapid Prototyping
- Warum Ihr Team Maschinenwartung beherrschen muss: Zuverlässigkeit steigern & Kosten senken
- Predictive-Maintenance-Tools für Kranzuverlässigkeit & Kostensenkung
- Intel Edison für IoT: Auswahl des richtigen Mini-Computers für Ihren Prototyp
- EDM vs. CNC-Fräsen: Die richtige Bearbeitungslösung wählen