



Das richtige Hotend wählen: Leitfaden für FDM-3D-Druck
Das Hotend ist eines der fundamentalen Bauteile eines FDM-Druckers – und trotz scheinbarer Einfachheit eines der komplexesten. Es bestimmt nicht nur die Druckauflösung, sondern auch die Fähigkeit, bestimmte Materialien zu drucken (abrasiv, hochtemperatur). Es gibt zahlreiche Hotend-Optionen samt Ersatzteilen & Zubehör. Kein perfektes Hotend für alles – die Wahl hängt von bevorzugtem Einsatzzweck & genutzten Materialien ab.
Um das passende Hotend auszuwählen & zu konfigurieren, muss man dessen Funktionsweise & Komponenten verstehen.
Funktionsweise des Hotends
Das Hotend ist die Baugruppe zum Schmelzen & Extrudieren des Filaments vor der Ablage im Bauraum. Es arbeitet immer mit dem Extruder zusammen (Direct Drive oder Bowden). Prinzip: Extruder schiebt Filament in kleine Kammer → schmilzt → durch Druck austritt geschmolzenes Material durch kleine Öffnung → erstarrt auf Bett/Teil. Da Filament geschoben wird, muss es maximale Steifigkeit bis zur Schmelzzone behalten. Deshalb: Zwei klar getrennte Zonen im Hotend: Kaltzone & Heißzone, mit möglichst kurzer Übergangszone.
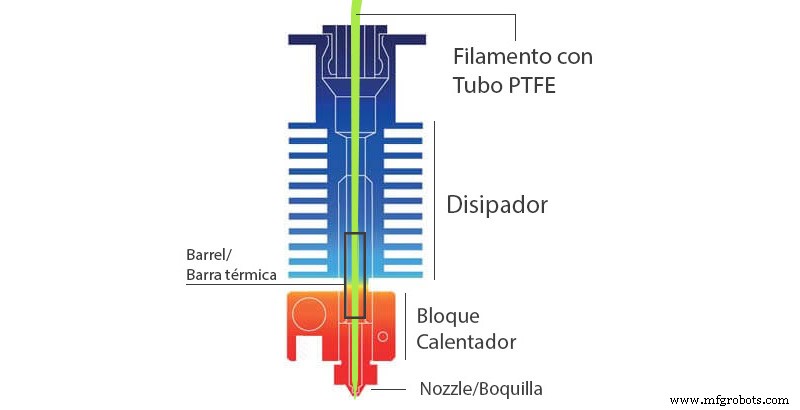
Bild 1: Hotend-Aufbau. Quelle: impresoras3d.com
Hotend-Komponenten
Hauptsächlich sechs Bauteile:
- Düse (Nozzle)
- Heizblock (Heating Block)
- Temperaturfühler (Thermistor/Thermoelement/PT100)
- Heizpatrone (Heating Cartridge)
- Heatbreak (Wärmebrücke)
- Kühlkörper (Heatsink)
Düse (Nozzle)
Letztes Hotend-Teil, bestimmt XY-Auflösung. Drei Auswahlkriterien: System, Durchmesser, Material.
System
Gängigste Systeme: V6 & MK8. Manche Marken (Ultimaker, BCN3D, Raise3D) haben proprietäre Systeme.
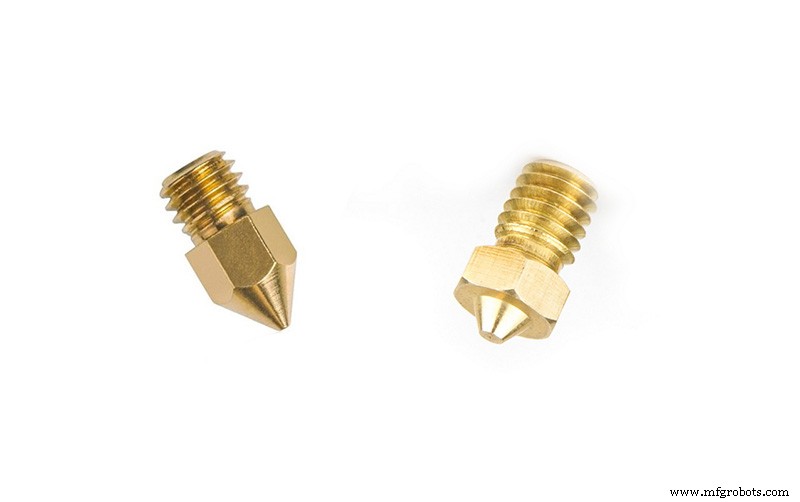
Bild 2: MK8- & V6-Düse.
Obwohl beide M6×1-Gewinde haben, sind sie NICHT kompatibel. Maße unterscheiden sich stark: MK8-Düsen 8 mm lang, V6-Düsen 5 mm lang. Bei Druckern mit Sensor am Kopf sitzt falsche Düse zu hoch → nicht druckbar. Anpassungen möglich, aber Empfehlung: im Originalsystem bleiben, keine Komponenten mischen. Aktuell kein Problem, da Hersteller (E3D, MicroSwiss, 3DSolex) für beide Systeme Top-Qualität liefern.
Durchmesser
Standard: 0,4 mm – idealer Kompromiss Auflösung/Druckzeit. Aber viele andere Durchmesser für spezifische Fälle besser.
Verfügbarer Bereich (system-/herstellerabhängig): 0,25 – 0,8 mm. Limitation der FDM-Technologie: Geschmolzenes Plastik behält hohe Viskosität → je kleiner der Durchmesser, desto höher der nötige Druck. Unter 0,25 mm Druck so hoch, dass hochviskose Kunststoffe nicht mehr druckbar sind. Ausnahmen: E3D experimentelle Düsen bis 0,15 mm – hervorragende Ergebnisse mit PLA bei niedriger Geschwindigkeit.
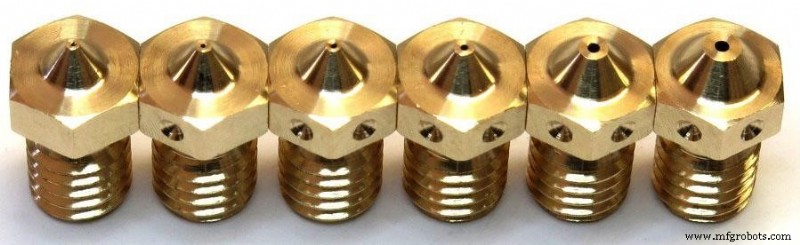
Bild 3: Düsen verschiedener Größen. Quelle: e3d-online.com
Über 0,8 mm limitiert die Schmelzkapazität des Hotends (volumetrischer Flow). Große Düse braucht so hohe Extrusionsgeschwindigkeit, dass Schmelzen nicht nachkommt. Zwei Top-Hersteller lösen dies unterschiedlich:
- E3D V6 Volcano & SuperVolcano: Verlängern die Heißzone → schmelzen deutlich größeren Plastik-Flow. Ermöglicht höhere Druckgeschwindigkeiten mit Standard-Düsen & Düsen bis 1,4 mm.
- 3DSolex „Core Heating Technology“: Innenraum in drei Kammern unterteilt → größere Heizfläche am Filament → schnelleres, homogeneres Schmelzen ohne Verlängerund der Heißzone. Düsen bis 2 mm (V6-kompatibel).
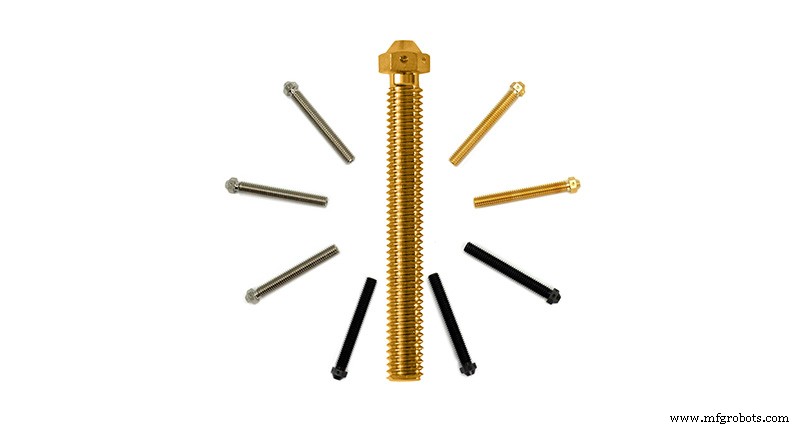
Bild 4: SuperVolcano-Düsen. Quelle: e3d-online.com
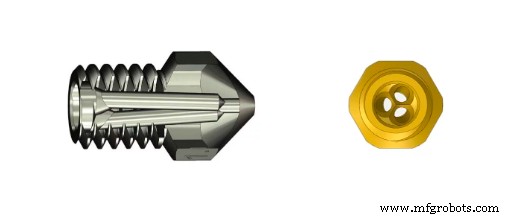
Bild 5: 3DSolex-Düse. Quelle: 3DSolex.com
Materialien
Neue High-Tech-Materialien erforderten neue Düsenwerkstoffe. Gängigste:
- Messing: Standard. Vorteile: günstig, leicht herstellbar, hohe Wärmeleitfähigkeit. Nachteile: geringe Verschleißfestigkeit, geringe Hitzebeständigkeit (≤300 °C). Ideal für PLA, ABS, ASA.
- Vernickeltes Messing: Wird Standard in Premium-Hotends. Feine Nickelbeschichtung → höhere Verschleißfestigkeit, niedrigerer Reibungskoeffizient, hohe Korrosionsbeständigkeit → längere Haltbarkeit.
- Vernickeltes Kupfer: Spezialmaterial für Hochtemperatur-Filamente. Muss mit gleichartigem Heizblock kombiniert werden. Ermöglicht bis 500 °C.
- Werkzeugstahl / Gehärteter Stahl: Hohe Abriebfestigkeit. Für hochabrasive Filamente (Faser-/Partikel-verstärkt: Carbon, Glasfaser, Metall) essenziell. Nachteil: oft geringere Oberflächenqualität. Ab 0,4 mm erhältlich, ≥0,5 mm empfohlen (Verstopfungsgefahr). Bis 500 °C hitzebeständig, aber bei abrasiven Materialien ≤350 °C empfohlen.
- Edelstahl: Ähnlich wie gehärteter Stahl, aber deutlich geringere Abriebfestigkeit → NICHT primär für abrasive Filamente. Hauptanwendung: Medizin & Lebensmittel (keine toxischen Partikel). Hitzebeständig bis 500 °C. Selten.
- Messing/Kupfer mit Rubinspitze (Olsson Ruby): Rubinspitze auf Metallkörper. Nicht ganz verschleißfrei: Spitze verschleißt nicht, hält Druckqualität über Lebensdauer, aber Messing/Kupfer-Körper verschleißt. Bei unbelasteten Filamenten extrem lange Haltbarkeit (oft > Druckerlebensdauer). Bei abrasiven Filamenten → Körperverschleiß löst Rubin irgendwann. Ideal für: abrasive Materialien mit höchster Qualität (begrenzte Lebensdauer) ODER unbelastete Materialien mit maximaler Haltbarkeit & konstanter Top-Qualität.
Bild 6: The Olsson Ruby Düse. Quelle: olssonruby.com
Heizblock (Heating Block)
Leitet Wärme an Düse & Heißzone der Heatbreak. Zwei Typen: Standard (Aluminium, ≤300 °C) & High-Temp (vernickeltes Kupfer, ≤500 °C). V6-Systeme oft mit Silikon-Socke (Sock) optional – schützt vor Strahlungswärme, besonders wichtig bei PLA.
Temperaturfühler
Misst Heizblocktemperatur. Viele Typen, Formfaktoren, Parameter. Austausch oft schwierig: evtl. Firmware-Änderung oder zusätzliche Elektronik nötig. Drei Haupttypen:
- Thermistor (NTC): Häufigster. Hohe Genauigkeit bei niedrigen Temps, sehr günstig. Nicht über 285 °C geeignet.
- Thermoelement: Misst sehr hohe Temps präzise, aber kalibriert für spezifischen Bereich → nicht gleichzeitig hoch & niedrig präzise. Günstig, aber zusätzliche Elektronik nötig (Signalwandler). Empfindlich gegen EM-Störungen → abgeschirmte Kabel, Abstand zu Netzteilen/Spulen.
- PT100 (RTD): Hat Thermoelemente weitgehend abgelöst. Misst bis 500 °C präzise, vereint Vorteile von Thermistor & Thermoelement. Nachteil: teuerster, braucht Zusatzelektronik.
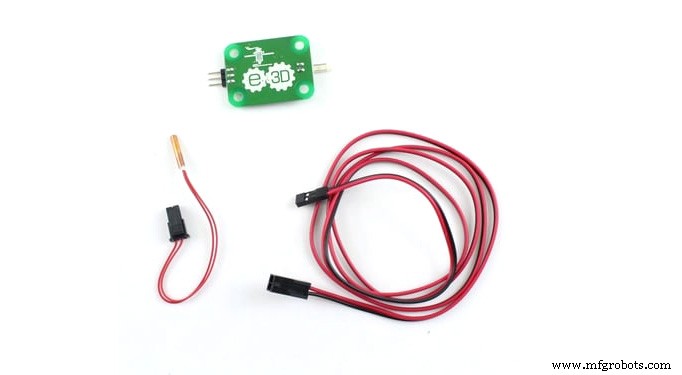
Bild 7: PT100-Fühler. Quelle: e3d-online.com
Heizpatrone (Heating Cartridge)
Widerstand, der bei Stromdurchfluss Heizblock erwärmt. Standard: 30 W oder 40 W. Meist universelle Abmessungen. 12 V & 24 V Versionen – Spannung passend zum Board wählen.
Heatbreak (Wärmebrücke / Thermal Barrier)
Eines der kritischsten Hotend-Elemente. Trennt Heiß- & Kaltzone; Qualität entscheidet über Verstopfungsgefahr. Bestimmt, ob Hotend All-Metal ist (Innenraum Teflon-beschichtet oder nicht). Gefertigt aus niedrig wärmeleitenden Materialien (Edelstahl) für starken Thermal Break. High-End: Titan oder bimetallisch (z. B. Slice Engineering).
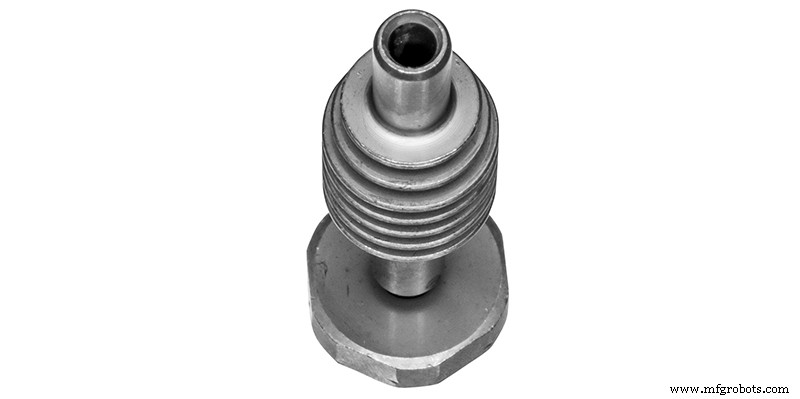
Bild 8: Bimetall-Heatbreak (Slice Mosquito). Quelle: sliceengineering.com
Kühlkörper (Heatsink)
Kühlt Kaltzone, verhindert vorzeitiges Erweichen des Filaments vor der Schmelzzone. Qualität & Leistung entscheidend – besonders bei Hochtemperatur- oder niedrig-erweichenden Polymeren (PLA). Bei Direct Drive: verhindert Wärmeübertragung zum Extruder (Ausnahme: kompakte Extruder wie E3D Aero/Hemera, wo Extruderkörper als Kühlkörper fungiert).
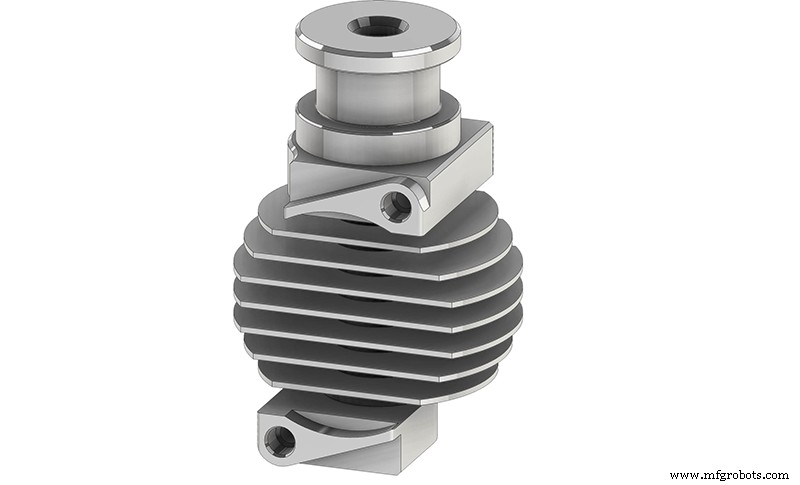
Bild 8: Kühlkörper für Slice Copperhead. Quelle: sliceengineering.com
Das richtige Hotend wählen
Kein ideales Hotend für alle Fälle mit Maximalleistung. Für jede Situation optimales Modell/Kombination. Standard-Hotends ok für Gelegenheitsdruck mit Basismaterialien. Bei anspruchsvolleren Fällen Hotend- oder Komponententausch nötig. Sechs häufigste Sonderfälle:
- Nicht-abrasive Hochtemperatur-Materialien
- Abrasive Hochtemperatur-Materialien
- Abrasive Materialien (normale Temp)
- Medizin & Lebensmittel
- Großformat-Druck
- High-Speed-Druck
Nicht-abrasive Materialien mit Hochtemperatur-Anforderung
Gängige Materialien < 280 °C, aber Engineering-Filamente (Polycarbonat, PEKK) teils deutlich drüber. Hotend-Komponenten müssen Hochtemperatur standhalten: Heizblock & Düse aus vernickeltem Kupfer. Dazu All-Metal-Heatbreak mit minimalem Wärmeleitkoeffizienten (Titan, bimetallisch). Wegen Thermistor-Limit: Thermoelement oder PT100 zwingend. Bei Direct Drive: hochwertiger, optimal gekühlter Kühlkörper. Top-Optionen: Slice Engineering Mosquito & Copperhead.
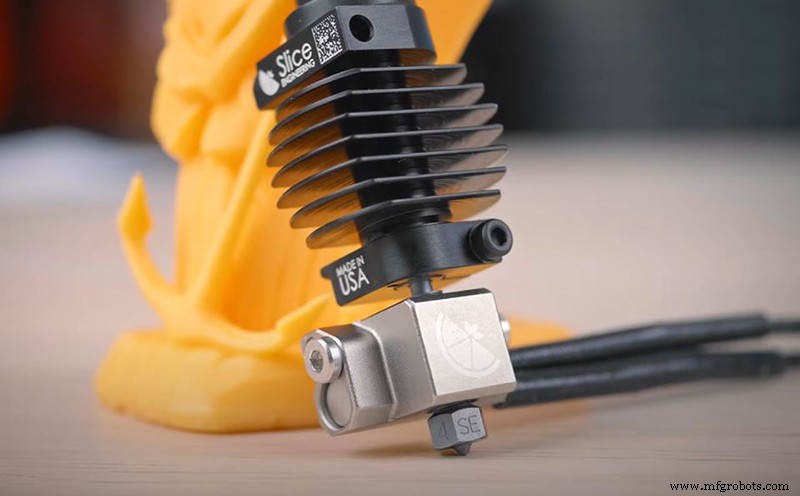
Bild 9: Slice Copperhead. Quelle: sliceengineering.com
Abrasive Materialien mit Hochtemperatur
Einer der anspruchsvollsten Fälle. Wie oben, aber vernickelte Kupferdüse tauschen gegen abrasionsgeeignete: Gehärteter Stahl oder E3D Nozzle X (0,6 mm) – beide kompatibel zu Slice Engineering.
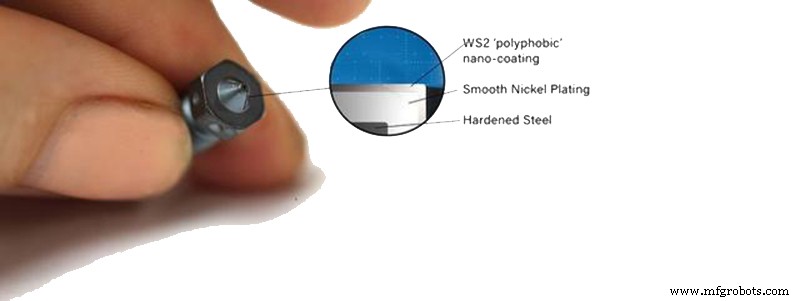
Bild 10: Nozzle X. Quelle: e3d-online.com
Abrasive Materialien (normale Temperatur ≤285 °C)
Wie vorher: abrasionsbeständige Düse + All-Metal-Heatbreak. Teflon-Heatbreak ginge auch, aber hoher Verschleiß → häufiger PTFE-Tausch. Bei Metall-Heatbreaks: Titan langlebiger bei Abrasion (Härte). Alu-Heizblock reicht völlig.
Medizin & Lebensmittel
Bei biokompatiblen / lebensmittelechten Drucken: Verunreinigung durch Metallabrieb vermeiden. Optimal: Alle filamentberührenden Komponenten aus Edelstahl oder Titan. Perfekt: E3D V6 mit Titan-Heatbreak & Edelstahldüse.
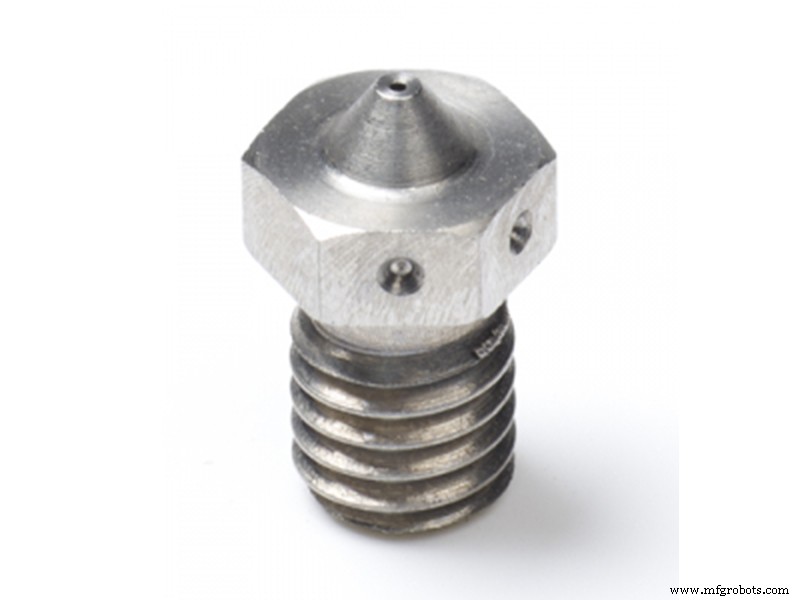
Bild 11: Edelstahldüse. Quelle: e3d-online.com
Großformat-Druck
Bei großen Volumen: Druckzeit vor Auflösung. Nützlich: Düsen > 1 mm. Erfordert Hotends, die große Filament-Flows bei vernünftiger Rate schmelzen. V6 Volcano / SuperVolcano Top-Optionen.
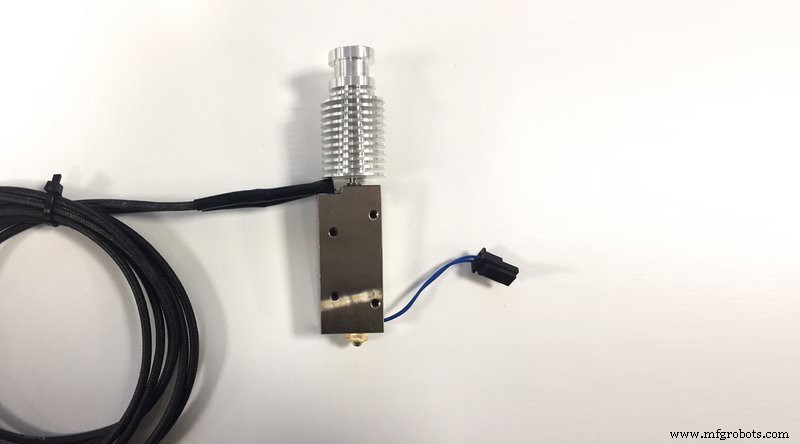
Bild 12: V6 SuperVolcano. Quelle: e3d-online.com
High-Speed-Druck
Limit: Schmelzgeschwindigkeit des Hotends. V6 Volcano/SuperVolcano gehen, aber optimal: 3DSolex-Düsen mit „Core Heating Technology“ – Flow-Rates bis 30 mm³/s, kompatibel mit E3D & Slice Engineering.
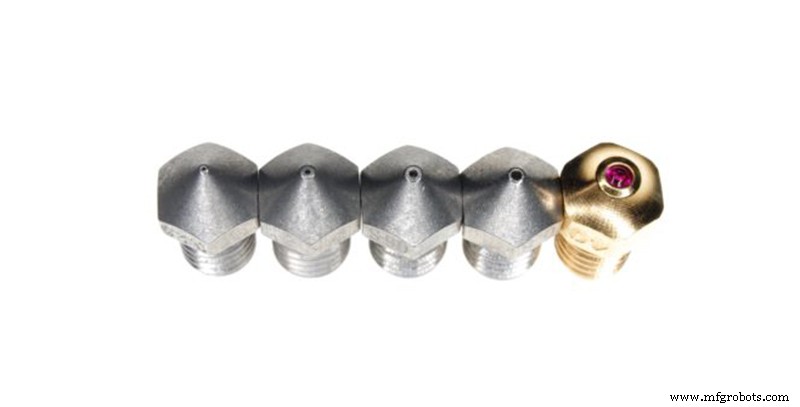
Bild 13: 3DSolex-Düsen. Quelle: 3dsolex.com
Oft decken Bedürfnisse nicht nur einen Fall ab → Kompromiss für mehrere Situationen suchen. Ideal: hochmodulares System wie E3D V6 oder Slice Engineering Copperhead – Hotend per Komponententausch für jede Situation optimal anpassbar.
3d Drucken
- Die idealen Nivellierfüße für Möbel und Maschinen auswählen
- Die richtigen Schubladenführungen wählen: Ein umfassender Leitfaden
- Die richtige CAD-Software für Schmuckdesign wählen: Umfassender Leitfaden
- Den richtigen Verdichter wählen: Leitfaden für effizientes Abfallmanagement
- Optimale Industriekupplungsbremse wählen: Praktischer Leitfaden
- Expertenleitfaden: Die ideale Kartoniermaschine für Ihre Produktionslinie wählen
- Die ideale Wasserstrahlschneidmaschine für Ihre Maschinenwerkstatt wählen
- Den idealen Rohrbiegeautomaten für Ihre Fertigungsanforderungen wählen
- Optimale Sägegeschwindigkeit für Bandsägen wählen: Praktischer Leitfaden
- Die richtige Tauchpumpe wählen: Expertentipps & Hauptmerkmale