



Optimale Werkzeugbahnwahl beim CNC-Fräsen: Praktischer Leitfaden
Mit der kontinuierlichen Entwicklung moderner Fertigungs- und Bearbeitungstechnologie werden CNC-Bearbeitungsausrüstungen und ihre unterstützenden CAM-Systeme breit eingesetzt und weiterentwickelt. Die vom CAM-System erzeugte Werkzeugbahn (Werkzeugbahnmodus) ist der Kern der Steuerungsausrüstung für den Bearbeitungsbetrieb. Sie beeinflusst direkt Genauigkeit, Oberflächenrauheit, Gesamtbearbeitungszeit, Maschinenstandzeit und letztendlich die Produktionseffizienz.
Dieser Artikel analysiert die verschiedenen Eigenschaften der Schneidmethoden und beeinflussenden Faktoren, vergleicht Verfahrensstrategien und Schneidmethoden beim Fräsen und gibt eine Referenz für die Wahl des geeigneten Werkzeugbahnmodus.
1. Werkzeugbahnmodus
Grundbegriff des Werkzeugbahnmodus
In der CNC-Bearbeitung bezeichnet der Werkzeugbahnmodus die Pfadplanungsmethode, wenn das Werkzeug die Werkstückbearbeitung abschließt. Bei der Bearbeitung desselben Teils können mehrere Schneidmethoden die Maß- und Genauigkeitsanforderungen erfüllen, aber die Bearbeitungseffizienz unterscheidet sich.
Klassifizierung des Werkzeugbahnmodus
Der Werkzeugbahnmodus lässt sich in 4 Typen unterteilen: Einwegvorschub, Hin- und Rückvorschub, Kreisschneidenvorschub und Kombinationsvorschub. Der Kombinationsvorschub mischt die ersten drei Typen. Einweg- oder Hin- und Rückvorschub sind linienförmige Schneidstrategien. Nach unterschiedlichen Bearbeitungsstrategien lässt sich die Schneidmethode in Linienschneiden, Kreisschneiden und andere Spezialmethoden unterteilen. Gängig sind Zeilenschnitt (Row Cut) und Ringschnitt (Ring Cut).
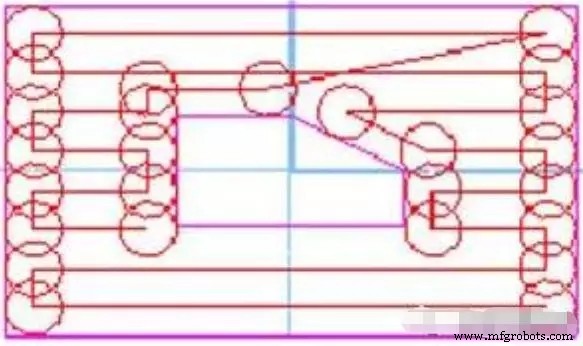
Linienschneiden begünstigt die maximale Vorschubgeschwindigkeit der Maschine, und die Schneidoberflächenqualität ist besser als beim Kreisschneiden. Wenn jedoch eine komplexe Ebene mehrere Erhebungen aufweist, die mehrere innere Konturen bilden, entstehen beim Linienschneiden oft zusätzliche Werkzeughubbewegungen: An manchen Stellen des Werkzeugpfads muss das Werkzeug angehoben werden, um Interferenz mit Erhebungen zu vermeiden, oder um in einen noch unbearbeiteten Bereich zurückzukehren. Dazu muss das Werkzeug von der Bearbeitungsebene auf eine gewisse Höhe angehoben, zum Anfang eines anderen Pfads verfahren und dann weitergeschnitten werden.
Der Zeilenschnitt-Werkzeugpfad besteht hauptsächlich aus einer Reihe von Geraden parallel zu einer festen Richtung, die Berechnung ist einfach. Geeignet für einfache Kavitäten-Finishbearbeitung oder Schruppbearbeitung mit großen Aufmaßen.
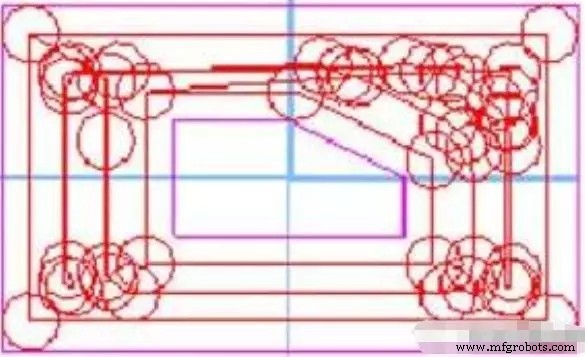
Beim Ringschnitt bewegt sich das Werkzeug entlang eines Pfads mit ähnlichen Randkonturen, bestehend aus einer Menge geschlossener Kurven. Dies gewährleistet, dass das Werkzeug beim Schneiden denselben Schneidzustand beibehält. Da der Ringschnittprozess die nächste Ringspur durch kontinuierliches Versetzen der aktuellen Ringspur berechnet, ist die Berechnung komplex und zeitaufwendig. Geeignet für komplexe Kavitäten und Freiformflächen.
2. Faktoren, die den Werkzeugbahnmodus beeinflussen
Form und geometrische Elemente des Werkstücks
Form und geometrische Elemente des Werkstücks umfassen die geometrische Form des Bearbeitungsbereichs, Größe und Lage von Inseln etc. Dies ist eine inhärente Eigenschaft des Werkstücks, ein unveränderlicher Faktor, aber der fundamentale Faktor, der die Vorschubart bestimmt.
Prozessroute (Routing)
Die Prozessroute ist der direkte Prozess zur Erreichung des Bearbeitungsziels und die direkte Basis für die Wahl des Werkzeugbahnmodus. Sie bestimmt die Bearbeitungsreihenfolge der Bereiche, Zusammenführung und Aufteilung von Inseln, Einteilung in Schruppen, Vorschlichten und Schlichten. Es gibt viele Prozessrouten zum Ziel, die unterschiedliche Werkzeugbahnmodi bestimmen.
Werkstückmaterial
Das Werkstückmaterial ist ebenfalls ein Faktor, der den Werkzeugbahnmodus bestimmt. Es ist das direkte Bearbeitungsobjekt und beeinflusst den Werkzeugvorschub nicht direkt, aber es beeinflusst Werkzeugwerkstoff, -größe, -verfahren etc., was indirekt die Vorschubart beeinflusst. Form und Größe des Werkstückrohlings bewirken eine gleichmäßige Verteilung der Bearbeitungszuschläge. Bei wählbaren Rohlingen ändern Größe und Form des Rohlings die Spannmethode und die Neuverteilung des Bearbeitungsbereichs, was die Bearbeitungsstrategien und damit den Werkzeugvorschub beeinflusst.
Werkstückspannung und -befestigung
Spann- und Befestigungsmethoden beeinflussen die Schneidart indirekt: Einfluss neuer „Inseln“ durch Spannplatten, Einfluss der Spannkraft auf Schnittwerte und Schneidartänderung, Einfluss von Vibrationen auf die Schneidart.
Werkzeugauswahl
Werkzeugauswahl umfasst Werkzeugwerkstoff, -geometrie, -länge, Schneidenanzahl etc. Diese Parameter bestimmen Kontaktfläche und -häufigkeit zwischen Werkzeug und Werkstück, damit Materialabtrag pro Zeiteinheit, Maschinenbelastung, Verschleißgrad. Werkzeugstandzeit bestimmt Schneidzeitdauer. Darunter hat die Werkzeuggröße (Durchmesser) direkten Einfluss auf die Schneidmethode. Unterschiedliche Werkzeugdurchmesser beeinflussen Restbereiche, ändern Bearbeitungspfade, führen zu unterschiedlichen Schneidmethoden.
Bearbeitungsbereichsauswahl
Beim Fräsen komplexer Ebenenkavitäten mit mehreren Erhebungen, die mehrere innere Konturen bilden, entstehen beim Linienschneiden oft zusätzliche Werkzeughubbewegungen, beim Kreisschneiden wird der Bearbeitungspfad verlängert. Diese zusätzlichen Hubbewegungen oder Pfadverlängerungen senken die Schneideffizienz erheblich. Daher ist die Minimierung solcher Situationen ein Hauptanliegen.
Den gesamten Schneidebereich in mehrere Teilbereiche nach Bearbeitungsbedarf unterteilen und jeden Teilbereich separat bearbeiten. Der Werkzeughub erfolgt zwischen den Teilbereichen. Gleichzeitig werden diese Teilbereiche nach Schneidmethode zusammengeführt, aufgeteilt oder sogar ignoriert. Diese Wahl unterschiedlicher Bearbeitungsbereiche reduziert nicht nur die Anzahl der Werkzeughübe, sondern verlängert den Bearbeitungspfad nicht unnötig. Gleichzeitig kann für den neuen Bereich die vernünftigste Schneidmethode gewählt werden, was die Bearbeitungseffizienz verbessert.
3. Vernünftige Wahl des Werkzeugbahnmodus
Grundlegendes Auswahlprinzip
Bei der Wahl der Vorschubart sind zwei Punkte zu beachten: Bearbeitungszeitlänge und Gleichmäßigkeit des Bearbeitungszuschlags. Allgemein ist Kreisschneiden eine an der Werkstückform orientierte Schneidmethode mit relativ gleichmäßigem Zuschlag. Beim Zeilenschnitt ist der Zuschlag ungleichmäßiger. Soll nach Zeilenschnitt ein gleichmäßigerer Zuschlag verbleiben, ist meist ein zusätzlicher Ringschnitt um den Rand nötig. Wenn Zuschlagungleichheit vernachlässigt wird, ist der Pfad des Linienschnitts meist kürzer. Wird Ungleichheit berücksichtigt und Ringschnitt hinzugefügt, hat der Ringschnitt um den Rand bei langer Bearbeitungsbereichsgrenze stärkeren Einfluss auf die Gesamtbearbeitungszeit; der horizontale Schnittpfad ist allgemein länger als der Ringschnittpfad. Der Werkzeugstandort beim Zeilenschnitt ist leicht zu berechnen, beansprucht weniger Speicher, aber es gibt mehr Werkzeughübe. Beim Ringschnitt müssen Ringkonturen mehrfach versetzt und sich selbst schneidende Schleifen bereinigt werden.
Auswahl nach Erscheinungsmerkmalen
Die Formmerkmale des Werkstücks bestimmen die Bearbeitungsart. Nach Bearbeitungsobjekten lässt sich das Werkstück grob in ebene Kavitätstypen und Freiformflächentypen unterteilen. Ebene Kavitäten werden allgemein mit Zeilenschnitt bearbeitet. Da die meisten dieser Werkstücke durch Schruppen und Fräsen geformt sind (z. B. Gehäuse, Basisteile), ist der Zuschlag groß. Zeilenschnitt begünstigt maximale Vorschubgeschwindigkeit, steigert Effizienz, und Schneidoberflächenqualität ist besser als Ringschnitt.
Freiformflächen nutzen allgemein Umfangsfräsen (Ringschnitt), weil die Oberfläche meist aus Guss oder Regularformen entsteht und der Zuschlag nicht gleichmäßig verteilt ist. Gleichzeitig stellt die Oberfläche höhere Genauigkeitsanforderungen. Ringschnitt nähert sich der wahren Flächenform besser und bietet gute Bearbeitungseigenschaften.
Auswahl nach Bearbeitungsstrategie
Die Teilebearbeitung wird oft in drei Stufen unterteilt: Schruppen, Vorschlichten, Schlichten, manchmal Feinschlichten. Eine vernünftige Stufeneinteilung ist notwendig für Bearbeitungsgenauigkeit. Konventionelle Bearbeitungsmethoden haben relativ einzelne Maschinenfunktionen, sodass Stufengrenzen im Prozessablauf klar erkennbar sind. Bei CNC-Fräsen sind die Grenzen relativ unscharf und können vermischt sein.
Hauptziel des Schruppens: Materialabtragsrate pro Zeiteinheit maximieren und geometrischen Kontur für Vorschlichten vorbereiten. Daher oft Zeilenschnitt oder Kombinationsmethode für Schichtschnitt. Hauptziel des Vorschlichtens: Werkstückkontur glätten und gleichmäßigen Schlichtzuschlag erzeugen. Daher oft Ringschnitt. Hauptziel des Schlichtens: Werkstücke mit geforderten geometrischen Abmessungen, Formgenauigkeit und Oberflächenqualität. Nach geometrischen Merkmalen: innere Bereiche Zeilenschnitt, Kanten und Übergänge Ringschnitt.
Auswahl nach Programmierstrategie
Hauptprinzipien für die Schneidartwahl bei der Programmierung: Bearbeitungsgenauigkeit und Oberflächenrauheit gewährleisten; Bearbeitungsweg so kurz wie möglich, Leerlaufzeit des Werkzeugs reduzieren, numerische Berechnung einfach, Programmsegmente wenige – Programmieraufwand reduzieren. Allgemein: bei ebenen Kavitäten Bearbeitungsbereich durch Zeilenschnitt unterteilen, um Werkzeughübe zu reduzieren; Freiformflächen durch Ringschnitt der Form annähern. Die gewählte Rohlingsgröße beeinflusst die Programmierung. Durch Vergrößerung der Rohlingsform kann schwer spannbare Formbearbeitung in leicht spannbaren Zeilenschnitt und Kavitätsbearbeitung umgewandelt werden, oder Ringschnitt-Freiformflächen in Zeilenschnitt mit großem Zuschlag für höhere Effizienz.
Herstellungsprozess
- Den richtigen CNC-Plasmaschneider für Ihre Werkstatt wählen: Praktischer Leitfaden
- Wesentliche Fähigkeiten für den Betrieb von CNC-Fräsmaschinen
- CNC-Werkzeuge auswählen: Professioneller Leitfaden zu Standzeit & Produktivität
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- Den idealen CNC-Fräser wählen: Umfassender Leitfaden
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Die ideale Wasserstrahlschneidmaschine für Ihre Maschinenwerkstatt wählen
- Den richtigen Kühlschmierstoff für Ihr Material wählen: Praktischer Leitfaden
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung
- Die beste Mini-CNC-Fräsmaschine für Ihre Werkstatt auswählen