



Effizienzmaximierung: Horizontale Bearbeitungszentren für die Großteilebearbeitung
Vielseitige Plattformen bewältigen die Bearbeitung mit maximaler Effizienz
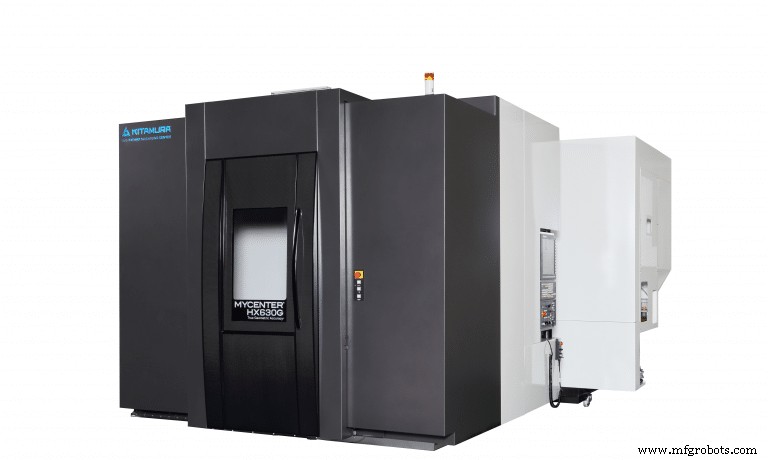
Horizontale Bearbeitungszentren (HMCs) sind vielseitige Vier-Achs- und zunehmend Fünf-Achs-Maschinenplattformen, die die Bearbeitung mehrseitiger Großteile durch Minimierung der Teilehandhabung maximieren. Sie werden in so unterschiedlichen Branchen wie Luft- und Raumfahrt, Automobilbau, Energieerzeugung und allgemeinem Maschinenbau eingesetzt.
Mit ihren nahezu universellen Produktionskapazitäten bieten HMCs Herstellern viele Optionen, was sie weniger anfällig für die zyklischen Schwankungen einzelner Branchen wie Öl und Gas macht. HMCs lassen sich leicht automatisieren. Sie sind typischerweise mit Zwillingspaletten für aufgespannte Teile auf Tombstones, ein einzelnes Werkstück oder sie können mit Palettenpools von sechs oder mehr Paletten automatisiert werden. Für unbeaufsichtigte "Lights-out"-Produktion sind lineare flexible Fertigungssysteme (gespeist von Lagern und bedient von schienen-geführten Portalrobotern oder sockelmontierten Sechs-Achs-Robotern) verfügbar. Einzelne große Werkstücke reichen von Motorblöcken über Ölfeld-Bohrkronen, Pumpengehäuse und Verteiler bis hin zu Familien von auf Tombstones gespannten Komponenten.
Maschinen und Großteile aufeinander abstimmen
Bei der Bearbeitung großer Teile sind die Steifigkeit der Maschine und ihre grundlegende Konstruktion entscheidend für Prozesseffizienz, Genauigkeit und Konsistenz, so Sal Swierczek, Assistant Sales Manager bei Kitamura USA Inc., Wheeling, Illinois.
"Kitamuras HXiG-Serie von HMCs reicht von 250 bis 1250 mm Tischgröße mit 8.000 oder 12.000 U/min Vier-Stufen-Getriebespindeln, die 430 bis 900 ft-lb Drehmoment für die Zerspanung exotischer Materialien liefern", sagte er. "Diese HMCs verfügen über ölgekühlte Doppelgewindespindeln auf Führungsbahnen, die im eigenen Haus induktiv gehärtet und geschliffen werden, gemäß Kitamuras patentiertem Verfahren auf unter 4 µm Oberflächengüte für überlegene Passgenauigkeit, Genauigkeit und langfristige Zuverlässigkeit. Handgeschabete Techniken ermöglichen konsistente Genauigkeiten von ±0,002 mm Volhub und ±0,001 mm Wiederholgenauigkeit."
Die erste Überlegung ist natürlich, dass das Werkstück in den Arbeitsraum der Maschine passt, ob ein Teil auf dem Tisch gespannt wird oder mehrere Teile zur Durchsatzsteigerung geladen werden, so Swierczek. "Wichtige Maschinenauswahlkriterien umfassen Maschinenkapazität (einschließlich Gesamtmaschinengröße), Spindelleistung, Steifigkeit, Werkzeuganzahl, Magazingrößenauswahl und Werkzeugkegel und -größen", sagte er. "Kitamura-Horizontalmaschinen haben einen Standard-Zweistationen-APC [automatischer Palettenwechsler] mit der Option, die Anzahl der Paletten durch Palettenpools vor Ort zu erhöhen."
Swierczek fügte hinzu, dass "die Automatisierungsfähigkeit eine der Herausforderungen beantwortet, vor denen Werkstätten heute stehen: die Schwierigkeit, qualifizierte Bediener und eine Belegschaft zu finden, die Lights-out-Bearbeitung bewältigen kann."
Horizontale Bearbeitungszentren bieten dringend benötigte Flexibilität in der Teilebearbeitung. "Im Vergleich zu einem Dreiachs-Bearbeitungszentrum minimieren vollwertige Vierachs-Bearbeitungszentren die Teilehandhabung, indem sie die Anzahl der Wendungen eines Teils von sechs auf zwei reduzieren", sagte Swierczek. "Mit der vierten Achse am Bearbeitungszentrum kann der Bediener das Teil von vorne und beiden Seiten anfahren und es dann für die Endbearbeitung neu positionieren."
Zusätzlich können Kitamura HMCs zu vollwertigen Fünf-Achs-Bearbeitungszentren erweitert werden, wenn das Geschäft des Betriebs wächst. Kitamura bietet seine eigene Arumatik-Mi, ikonengesteuerte CNC-Steuerung, die mit FANUC-Programmierung kompatibel ist. Die Arumatik-Mi-Steuerung erkennt Werkzeugverschleiß und steuert den Vorschub automatisch durch Überwachung der aktuellen Spindellast während der Bearbeitung. Die Standzeit wird maximiert und die Zykluszeit drastisch verkürzt, indem sie sich an veränderte Schnittbedingungen anpasst. Weitere Vorteile sind die Reduzierung von Nicht-Schneidezeiten und die Vermeidung von Maschinenkollisionen und/oder menschlichen Fehlern.
Maschinen für Großteile
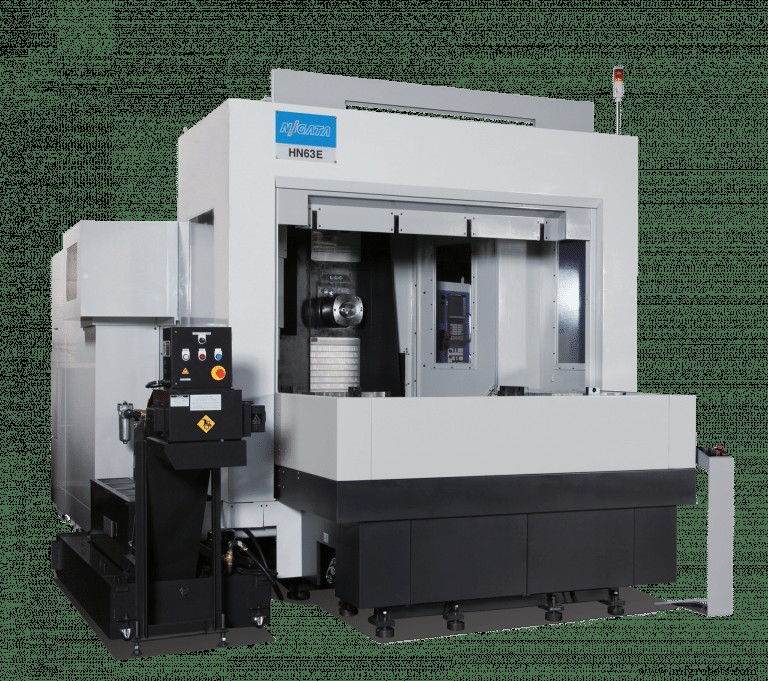
Für die Großteilebearbeitung bietet Methods Machine Tools Inc., Sudbury, Mass., zwei HMC-Baureihen an: Niigata und KIWA Japan. "Die KIWA Japan-Linie ist bekannt für hochgeschwindige, hochzuverlässige Bearbeitung typischerweise für Lohnfertiger und Tier-Eins- und Tier-Zwei-Automobilzulieferer", sagte Dale Hedberg, Vice President of Operations. "Die Niigata-Produktlinie ist für schwere Zerspanungsanwendungen konzipiert, bei denen niedrigfrequente Bearbeitung und hohe Spanabfuhrraten erforderlich sind."
Die Niigata-Produktlinie umfasst die Fünf-Achs-Modelle HN50E-5X und HN63E-5X, die Vier-Achs-Modelle HN50 bis HN1600, die HN800 bis HN1600-BAR sowie die HN800 und HN1000-FC Planschlicht- und Konturmaschinen. Maschinenplattformen reichen von 500 mm bis 1.600 mm Tischgröße. Spindelkegelgrößen sind CAT-50 BIG Plus, HSK100A, mit Spindeloptionen von 6.000, 8.000, 12.000 und 15.000 U/min.
"Die Industrie tendiert derzeit zu Fünf-Achs-Plattformen in horizontalen Bearbeitungszentren, die Niigata in den Größen 500 und 630 mm anbietet", sagte Hedberg. "In der Luft- und Raumfahrt- und Energieindustrie konzentriert sich Niigata auf niedrigfrequente Bearbeitungsanwendungen, die von den natürlichen Dämpfungseigenschaften der Maschinen profitieren. Niedrigfrequente Bearbeitung wird zu einem populären Begriff beim Hochdrehmoment-Zerspanen von Titan und Inconel für bessere Standzeit und Spindellebensdauer", erklärte er.
Die Fähigkeit, Vibrationen von Schnittkräften zu dämpfen, ist naturgemäß in den Maschinengusskörpern und den Metall-auf-Metall-Kontaktflächen inhärent, die für die Passflächen handgeschabt werden. Typische Anwendungen in den Bereichen Energie und Kraftwerkstechnik sind Flansche, Fracking-Köpfe und Blisks, so Hedberg.
Bei der Großteilebearbeitung mit HMCs sind der Durchmessergenauigkeit der Verfahrwege in jeder Achse und die Steifigkeit besonders wichtig, um Präzision und Wiederholgenauigkeit zu erreichen. Hedberg sagte: "Der Vorteil der Fünf-Achs-Bearbeitung ist, dass Sie keine aufwendige Vorrichtung oder kundenspezifische Spannvorrichtung benötigen, es sei denn, Sie bearbeiten ein einzigartiges Teil, das möglicherweise eine Fenster-Vorrichtung oder eine spezielle Spannmethode erfordert."
Anwendungsfokussierte HMCs
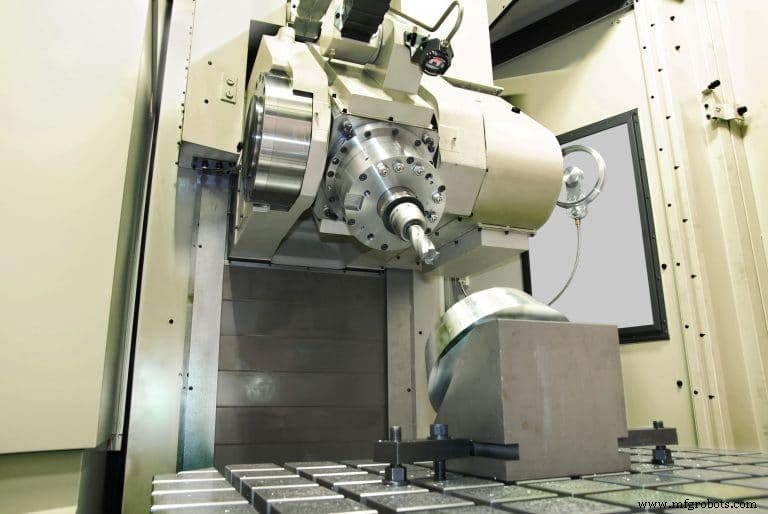
Mitsui Seiki USA Inc., Franklin Lakes, N.J., orientiert sich bei der Entwicklung neuer horizontaler Bearbeitungszentren an der Kundennachfrage – speziell an den aktuellen Modellen, die am meisten für Großteileanwendungen nachgefragt werden, so Robb Hudson, Präsident. "Heute kommt die Nachfrage nach Großteilen definitiv aus der Luft- und Raumfahrt, die derzeit ein großer Treiber ist, sowohl in der Triebwerksfamilie als auch bei Strukturkomponenten. Weitere Zielmärkte sind Formen- und Werkzeugbau, Weltraum und Verteidigung sowie Industrielle Gasturbinen", sagte er.
"Unsere horizontalen Bearbeitungszentren mit 1 m und größeren Paletten und Begleitertischkonfigurationen, die Gewichte von 1.000 bis 10.000 lb [453-4.535 kg] aufnehmen können, gelten als unsere Großteilemaschinen. Es ist wichtig zu beachten, dass unsere Maschinen in diesem Größenbereich alle von Kundenanforderungen getrieben wurden. Wir haben die Maschinen nicht erschaffen und dann nach Märkten gesucht. Sie alle leiten sich von einer spezifischen Kundenanforderung für eine bestimmte Anwendung ab."
Um für die Großteilefertigung in Frage zu kommen, teilen alle Mitsui Seiki Maschinen die gleichen technischen Hauptmerkmale. Hudson sagte: "Ich sehe zwei Kategorien – Großteile, die auch große Materialabtragsraten erfordern, und Teile, die einfach unhandlich sind und leichtere Schnitte erfordern. Mitsui Seiki operiert im Großteile-Sektor, der schwere Zerspanung zäher Materialien erfordert. Daher haben unsere Maschinen viel Masse, Steifigkeit, große Kastengeführungen, große Kugelgewindespindeln für ausreichend Schubkraft, robustes Axialdrehmoment und spezielle Servomotoren, um das Teil im Arbeitsraum zu bewegen und die notwendigen Schnittkräfte aufzunehmen."
All diese Merkmale plus Steuerungs- und Konstruktionsgenauigkeit sind erforderlich, um die richtige Leistung für die Anwendung zu liefern, so Hudson. Er fügte hinzu, dass die Vorrichtung ein wichtiges Element in der Großteilefertigung ist und oft genauso substanziell und schwer ist wie das Werkstück, das sie hält.
Automation wird einfacher
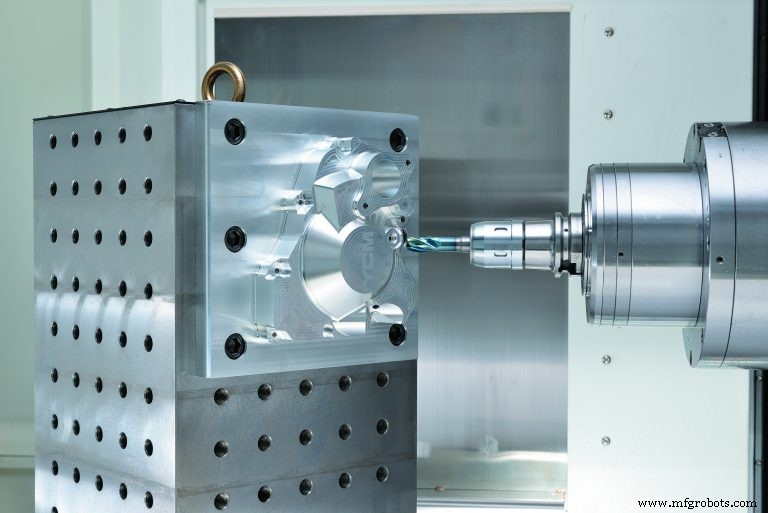
Während die Einrichtung von Automation bei jedem Maschinentyp kompliziert ist, scheinen HMCs aufgrund ihres Produktionsausstoßvolumens leichter zu automatisieren, so Mel Gay, Regional Sales Manager bei YCM Technology (USA) Inc., Carson, Calif.
"Die Geschwindigkeit der Amortisation der investierten Dollar ist immer das primäre Anliegen beim HMC-Kauf", sagte er. "Beliebte Größen sind 500/630 mm mit mindestens 60-120 Werkzeugkapazität für kleine Lohnfertiger und 240 Werkzeuge und mehr für Großfabriken. Größere Werkzeugkapazitäten ermöglichen komplexere Aufträge mit minimaler Rüstzeit, besonders bei der Mehrpaletten-Zellenkonfiguration."
Auf der IMTS stellte YCM den NH500A 6 APC aus, der Branchen wie die Automobilindustrie mit hohen Stückzahlen anspricht. Der NH500A hat eine 30 PS, 20.000 U/min Spindel und eine 500 x 500 mm Palette.
"Die Produktivität beginnt mit dem hochsteifen T-Basis-Fundament mit Rippenkonstruktion", sagte Gay. "YCM kombiniert dieses Fundament mit einem einteilig gegossenen Spindelstock und einem doppelwandigen Säulendesign. Der Direktantriebsspindel verfügt über präzise Keramikkugellager, was höhere Schneiddynamik und höhere Spindeldrehzahlen ermöglicht."
Hochpräzise Rollenführungen auf allen Achsen ermöglichen Eilgangsgeschwindigkeiten von 2.362 ipm (60 m/min) und Schnittvorschübe bis zu 1.575 ipm (40 m/min), so Gay. Das präzise Palettenindexiersystem nimmt einen Sechspaletten-APC für hohen Durchsatz eines einzelnen Bauteils oder Teilefamilien auf.
"All diese Merkmale ermöglichen die Nutzung der neuesten Schneidwerkzeugtechnologie, verbessern die Teilebearbeitung und senken die Gesamtbetriebskosten", sagte er.
In Amerika gebaute Großteile-HMCs
DMG Mori, Hoffman Estates, Illinois, fertigt vier Modelle horizontaler Bearbeitungszentren in seinem Werk in Davis, Kalifornien. Die NHX 4000 und NHX 5000 sind dritte Generation, 40-Kegel-Maschinen mit 400 und 500 mm Paletten; die NHX 5500 und NHX 6300 sind zweite Generation, 50-Kegel-Maschinen mit 500 und 630 mm Paletten.
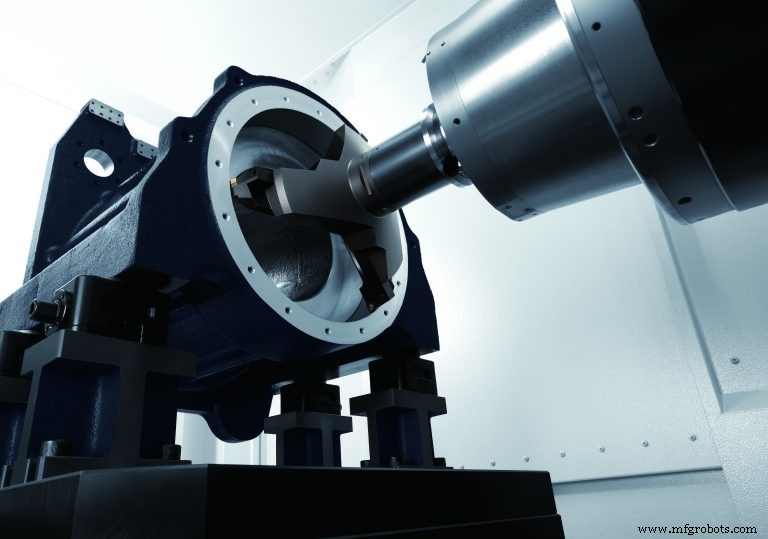
"Unsere Horizontalzentren sind für sowohl schwere Zerspanung als auch hohe Genauigkeitsanforderungen unserer Kunden in den Bereichen Energie, Luft- und Raumfahrt, Industrieanlagen und Lohnfertigung konzipiert", sagte John McDonald, Executive Vice President of Development and Product Management.
Typische Werkstücke sind große Ventile und Turbinenteile für die Energieindustrie; Motor-, Differential- und Getriebegehäuse in Industrieanlagen; und Strukturkomponenten in der Luft- und Raumfahrt. Materialien reichen von Titan oder Edelstahl bis Gusseisen oder Aluminium – alles abhängig von der Anwendung.
"Unsere Kunden erreichen hohe Produktivität durch Automation, indem sie Palettenpoolsysteme für High-Mix-Produktion oder dedizierte Roboterbeladung mit unseren integrierten, durch-Tisch-Vorrichtungshydrauliken nutzen, die serienmäßig an unseren horizontalen Bearbeitungszentren verbaut sind", sagte McDonald. "Großteilebearbeitung und schwere Zerspanung hängen von einer optimierten Maschinenstruktur ab. Alle unsere Horizontalmaschinen haben eine vollständig finiten-element-optimierte Struktur, einschließlich eines schwerlastigen Drei-Punkt-Stütz-Gusseisenbettgestells, powerMASTER-Spindel (50-Kegel-Maschinen) und Rollenlineführungen. Linearskalen sind serienmäßig an all unseren Maschinen, was unseren Kunden ermöglicht, höchste Genauigkeit über die lange Lebensdauer der Maschine zu erhalten."
Die serienmäßige 50-Kegel-powerMASTER-Spindel läuft mit 12.000 U/min, optional mit 16.000 U/min Hochgeschwindigkeitsversion. Die NHX 6300 hat auch eine optionale 8.000 U/min Hochdrehmoment-Spindel für schwere Zerspanung schwer zerspanbarer Metalle wie exotische Materialien und schweres Gusseisen.
DMG Moris CELOS-Steuerungsoberfläche bietet eine Auswahl an Applikationen für Prozessoptimierung. Im Einklang mit Industrie-4.0-Initiativen vereinfacht und beschleunigt die CELOS-Steuerungsoberfläche alle Phasen der Teilebearbeitung, von der Idee zum Fertigprodukt, sowohl für die Einzelteilfertigung bis hin zur Serienmassefertigung.
CELOS-Apps ermöglichen konsistentes Management, Dokumentation und Visualisierung von Auftrags-, Prozess- und Maschinendaten sowie die Vernetzung von Werkstatt und übergeordneten Unternehmensstrukturen, was die Basis für konsistente digitalisierte und papierlose Produktion schafft, so DMG Mori. Diese Funktionalität kann sogar von einem Büro-Computer mit der CELOS PC-Version erreicht werden.
"Wir bieten auch Technologiezyklen, die es unseren Kunden ermöglichen, komplexe Bearbeitungsprozesse einfach zu realisieren", sagte McDonald. "Zum Beispiel ermöglicht Machine Vibration Control (MVC) dem Bediener, stabile Schnittvorschübe und -geschwindigkeiten während schwerer Zerspanung zu finden. Machine Protection Control (MPC) hingegen bietet Spindelvibrationsüberwachung, Werkzeuglastüberwachung und Kollisionserkennung zur Verhinderung oder Reduzierung von Schäden. Durch das Sammeln und Analysieren dieser Daten hilft die CELOS-Steuerungsoberfläche Betrieben, ihre Produktivität zu maximieren, noch höhere Genauigkeit zu erreichen und Spindeln mehr Stunden am Tag laufen zu lassen."
Konstruktionskompetenz
Okumas horizontale Bearbeitungszentren wie die MA-600HII sind beliebte Wahl für Automobil, Formenbau, Energie und Luft- und Raumfahrt, so Errol Burrell, Machining Center Product Specialist bei Okuma America Corp., Charlotte, N.C.
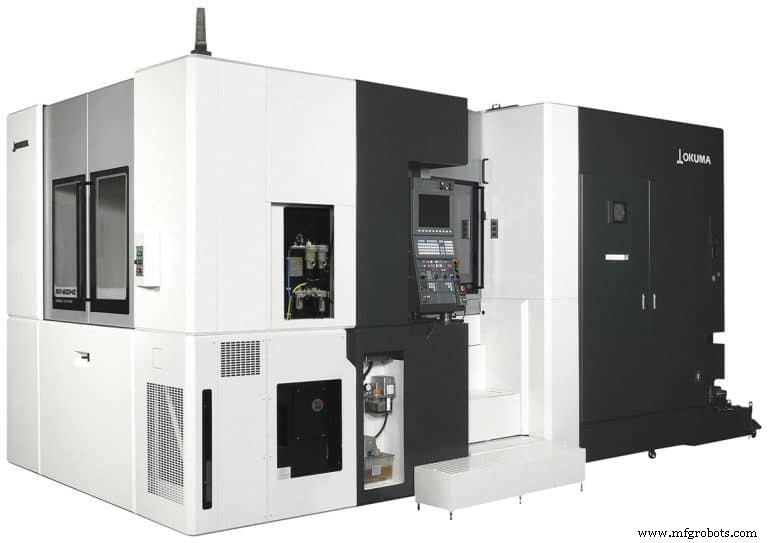
"Sie liefern Genauigkeit und Stabilität bei der Bearbeitung großer Teile aufgrund ihrer konsistenten thermischen Stabilität", sagte er. "Maschinen werden auf ihr thermisches Profil getestet und Daten über mögliche thermische Verformungen werden in Echtzeit in die Steuerung zurückgespielt, um gegebenenfalls Kompensationen über Okumas TAS (Thermal Axis Stabilizer) Software vorzunehmen."
Die MA-600HII ist eine 50-Kegel-Maschine mit 6.000 U/min Spindel und serienmäßigem 40-Werkzeug-Magazin, das auf 60-Werkzeug und sogar bis 285- oder 400-Werkzeug aufgerüstet werden kann, sodass sie ideal für Lohnfertigung oder Serienfertigung ist. Die MB-8000H ist praktisch die gleiche Plattform mit 800 mm Tisch, und die nächstgrößere ist die MB-10000H mit Box-in-Box-Design statt einer Säule.
Okuma-Maschinen werden an jeder Passfläche handgeschabt für erhöhte Genauigkeit und Produktivität über einen längeren Zeitraum für geringere Kosten und maximale Rentabilität, sagte Burrell.
Typische Ölfeldkomponenten wie Pumpengehäuse profitieren von Okumas einzigartiger Turn-Cut-Fähigkeit. "Für Pumpengehäuse ermöglicht unsere Turn-Cut-Fähigkeit, einen Flansch an Okuma horizontalen Bearbeitungszentren zu drehen", sagte Burrell. Turn-Cut ist eine Programmieroption, die an Okuma HMCs verfügbar ist und es der Maschine erlaubt, Bohrungen und Durchmesser zu erstellen, die kreisförmige und/oder winklige Merkmale umfassen. Dies ermöglicht Anwendern, Drehmerkmale an großen, unausgewuchteten Teilen auf der gleichen Plattform zu bearbeiten, auf der auch Standard-CNC-Bearbeitungsfunktionen ausgeführt werden. Turn-Cut eliminiert die Notwendigkeit, Spezialmaschinen, Werkzeuge, Vorrichtungen oder Zusatzkomponenten zu kaufen.
Turn-Cut beeinträchtigt nicht die Leistung oder Lebensdauer der Maschinen. Wenn schwere Fräsbearbeitung erforderlich ist, ist das mit Turn-Cut ausgestattete Okuma HMC immer noch genauso leistungsfähig wie eh und je, so Okuma. Am wichtigsten ermöglicht Turn-Cut die Bearbeitung von Werkstücken ohne die Notwendigkeit, eine Sekundärmaschine für eine Drehbearbeitung zu nutzen. Teile wie Ventile, Rohre oder Verteiler-typische Teile sind ideale Kandidaten für Turn-Cut.
Auf der IMTS präsentierte Okuma sein Tower Pallet automatisches vertikales Palettensystem. Es lagert zwölf 20 x 20" (500 x 500 mm) Paletten, jeweils mit maximaler Tragfähigkeit von 1.100 lb (500 kg) auf zwei Ebenen. Das integrierte APC-System liefert schnelle Be-/Entladezeiten mit einem servomotorgetriebenen Schwenksystem für Lights-out-Betrieb, so das Unternehmen.
Vollwertige vierte Achse, Automation
Mazak Corp., Florence, Ky., bietet eine vollständige HMC-Produktlinie zusätzlich zu seinen großen Brücken-Vertikalbearbeitungszentren, Fünf-Achs-Vertikalen mit Drehen (INTEGREX) und seiner VARIAXIS Fünf-Achs-Trunnion-Maschine, so Produktspezialist Jared Leick.
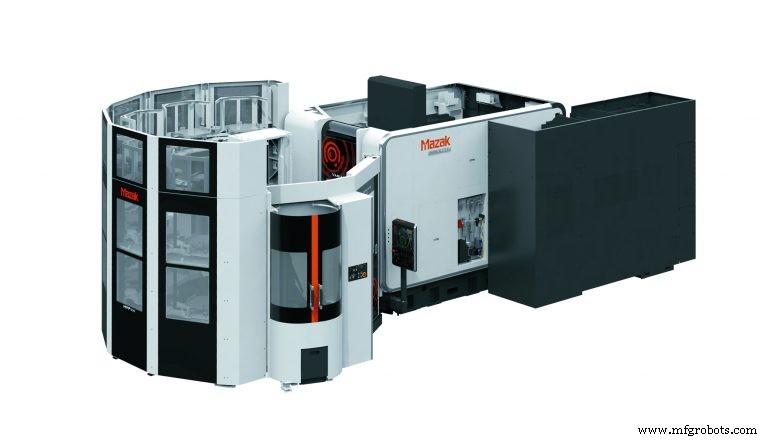
"Großteilebearbeitung mit 50-Kegel-Spindeln wird an Maschinen mit 800 bis 1.600 mm Tischen/Paletten durchgeführt, einschließlich unserer Quill-Serie HMC mit 1.250 bis 1.600 mm Tischen sowie unserem HCN-6800 mit 630 mm Tisch für große Motorblöcke für Automobil- und Energiekomponenten."
Die 50-Kegel-Linie umfasst drei weitere Modelle in der Serie (HCN-8800, HCN-10800 und HCN-12800), mit 10.000 U/min serienmäßig und optionalen 8.000 U/min und 6.000 U/min 50-PS-Spindeln für höhere Drehmomentzerspanung von Titan, Edelstahl und anderen exotischen Metallen. Für die Bearbeitung großer Aluminium-Strukturteile für die Luft- und Raumfahrt- und Halbleiterindustrie ist eine 16.000 U/min Spindel verfügbar, so Leick.
Mazak bietet vollwertige Vier-Achs-HMCs, die etwa 60 % aller von der verkauften HMCs ausmachen, sagte er. Vier-Achs-HMCs mit standardmäßiger 0,0001° Positionierung erlauben das Drehen eines zwei- oder vierseitigen Spannfutters für das Bohren von Verbundwinkeln, Indexieren um 90° und Zurückdrehen. Vollwertiger Vier-Achs-Betrieb ermöglicht Konturieren und kann zur Zykluszeitverkürzung genutzt werden, was die Bearbeitung erleichtert, besonders bei komplexen Teilen.
Verfügbare Automation umfasst Mazaks PALLETECH-System, das eine große Anzahl von Maschinen in einer FMS-Konfiguration und einen schienen-geführten Roboter aufnehmen kann, zusammen mit Mazaks neuem Multi-Pallet-Pool (MPP) Einzelmaschinen-Automationssystem für 400 und 500 mm Maschinen. "Wir haben HMCs mit Sechs-Achs-FANUC-Robotern auf einer Schiene automatisiert, die Teile in verschiedene Stationen für Lasermarkierung, Waschen und Entgraten positionieren", sagte Leick.
Der Mazak HCN-5000 HMC ist jetzt mit dem MPP-System des Unternehmens verfügbar, einer grundlegenden Automationslösung in kompaktem Footprint. Werkstätten, die nicht den nötigen Platz für einen konventionellen linearen horizontalen Palettenstocker haben, können nun für kontinuierliche Produktion automatisieren, so Leick.
MPP bietet den Komfort eines größeren Mazak PALLETECH-Systems, während es bis zu 30 % weniger Platz beansprucht. Servomotoren auf jeder Achse sowie eine zweistufige Palettenanordnung, die jede Palette auf gleicher Distanz zum Zentrum des Stockers hält, gewährleisten schnelles und stabiles Be-/Entladen, sagte er.
Entwickelt, um mit wachsenden Produktionsanforderungen zu expandieren, können Hersteller den standardmäßigen 10-Paletten-Stocker des Systems auf 16 Paletten umkonfigurieren für erhöhten Output. Mit den großen, schweren Teileoperationen des HCN-5000 im Blick machte Mazak dieses neueste MPP zur größten Version in Bezug auf Teilegrößenkapazität. Das System beherbergt 500 qmm Paletten, die Werkstücke bis 800 mm Durchmesser und 1.000 mm Höhe aufnehmen.
Automatisierungssteuerung System
- DMG DMF 55H DuoBlock Eco: Präzisionsbearbeitung eines Luftverteilerblocks – Video-Überblick
- Die 6 wesentlichen CNC-Bearbeitungsmaschinen-Typen im Überblick
- Fastems präsentiert vielseitige Automatisierungssysteme für CNC-Integration
- High-Performance-Zerspanung: Warum Werkzeughalter den Unterschied machen
- Niagara Gear baut eigene Fertigung auf: Kürzere Lieferzeiten, mehr Flexibilität
- September-Werkzeugmaschinenbestellungen sinken 1,1 % – Brancheninsights
- Fuji stellt GYROFLEX Ultimate vor: Vielseitige Multitasking-Automatisierungsmaschine
- Methods Machine Tools übernimmt Koch Machine Tool zur Erweiterung der Texas-Präsenz
- Horizontale Bohrwerke erklärt: Aufbau, Betrieb und Anwendungen
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen