



Kapitel 2: Drehmaschine meistern – Bauteile, Sicherheit & Einrichtung
Einheit 1: Die Drehbank (Engine Lathe)
Lernziele
Nach dieser Einheit können Sie:
- Die wichtigsten Drehmaschinenteile und ihre Funktionen benennen.
- Drehmaschinensicherheitsregeln verstehen.
- Einrichten eines Schneidwerkzeugs für die Bearbeitung beschreiben.
- Aufspannen eines Werkstücks in der Drehbank beschreiben.
- Einbau eines Schneidwerkzeugs erklären.
- Positionierung des Werkzeugs beschreiben.
- Zentrieren von Werkstück und Reitstockspitze beschreiben.
Beschreibung
Die Drehbank ist eine äußerst vielseitige und wichtige Maschine. Sie dreht ein zylindrisches Werkstück gegen ein vom Bediener geführtes Werkzeug. Die Drehbank ist der Urvater aller Werkzeugmaschinen. Das Werkstück wird auf seiner Achse gehalten und gedreht, während das Schneidwerkzeug entlang der gewünschten Schnittlinie vorgeschoben wird. Sie ist eines der vielseitigsten Werkzeugmaschinen in der Industrie. Mit passenden Aufsätzen ermöglicht sie Drehen, Konischdrehen, Formdrehen, Gewindeschneiden, Planen, Bohren, Ausdrehen, Spinnen, Schleifen, Polieren. Schneidoperationen erfolgen mit Werkzeugvorschub parallel oder rechtwinklig zur Werkstückachse. Auch schräger Vorschub für Konus und Winkel ist möglich. An der Drehbank dreht sich der Reitstock nicht; die Spindel, die das Werkstück hält, rotiert. Spannzangen, Spitzen, Dreibackenfutter und andere Spannmittel können in der Spindel gehalten werden. Der Reitstock kann Werkzeuge für Bohren, Gewindeschneiden, Reiben oder Konusdrehen aufnehmen. Zudem kann er das Werkstückende mit einer Spitze abstützen und sich an unterschiedliche Werkstücklängen anpassen.
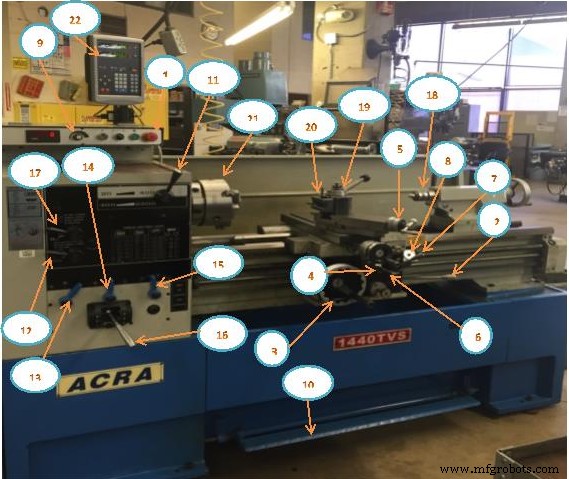
Abbildung 1. Teile einer Drehbank
1. Ein/Aus
2. Spindel Vorwärts/Rückwärts (Hebel hoch/runter)
3. Schlittenhandrad
4. Quervorschub-Handrad
5. Oberschlitten-Handrad
6. Schlitten/Quervorschub Einrücken
7. Gewinde-Halbmuttern
8. Gewindeeinstellanzeige (Threading Dial)
9. Spindeldrehzahl
10. Bremse
11. Spindel Hoch/Niedrig Bereich
12. Gewinde/Vorschub Umkehr (drücken/ziehen)
13. Vorschubbereiche (A, B, C)
14. Vorschubbereiche (R, S, T)
15. Vorschubbereiche (V, W, X, Y, Z) – V und Z für Gewindeschneiden
16. Getriebekasten (Gear Box)
17. Getriebekasten Niedrig/Hoch
18. Reitstock (Tailstock)
19. Werkzeughalter (Tool Post)
20. Werkzeughalter (Toolholder)
21. Dreibackenfutter (3-Jaw Chuck)
22. DRO (Digital Read Out) Gewinde/Vorschub-Wahl (siehe Pos. 15)
Drehmaschinensicherheit
Sicherheitsanforderungen beachten und Regeln befolgen, um schwere Verletzungen zu vermeiden.
Schutzbrille tragen, kurze Ärmel, keine Krawatte, keine Ringe, Werkstück nicht von Hand anhalten. Maschine vor Prüfung anhalten. Funktion unbekannt? – „Nicht laufen lassen.“ Keine Lappen bei laufender Maschine.
- Futterschlüssel (Chuck Key) sofort nach Gebrauch aus dem Futter entfernen. Maschine nicht starten, wenn Schlüssel noch im Futter steckt.
- Futter oder Spannplatte von Hand durchdrehen, sofern keine Klemm-/Freigängigkeitsprobleme bestehen.
- Futter oder Spannplatte muss fest auf der Spindel sitzen.
- Schneidewerkzeug beim Ein-/Ausbau des Werkstücks auf sicheren Abstand zu Futter, Spannzange oder Spannplatte bringen.
- Werkzeughalter links vom Oberschlitten positionieren → verhindert Kollision mit Spindel/Futteraufsätzen.
- Beim Ein-/Ausbau von Futtern, Spannplatten, Spitzen: Alle Anlageflächen sauber und gratfrei halten.
- Schneide scharf und mit korrekten Freiwinkeln.
- Schneide so kurz wie möglich im Halter spannen → verhindert Vibration und Bruch.
- Kühlschmierstoff gleichmäßig auftragen und halten → verhindert Verformung.
- Gewindespindel nicht im Rückwärtsgang laufen lassen.
- Nie schneller als empfohlene Drehzahl für das Material fahren.
- Festsitzendes Futter/Spannplatte an Spindelnase: Ausbilder kontaktieren.
- Feilen an rotierendem Werkstück: Linkshändig feilen, um Abrutschen in Futter zu vermeiden.
- Vor Messungen Maschine anhalten.
- Bei langen, schnurigen Spänen: Maschine anhalten, mit Zange entfernen.
- Reitstock muss fest arretiert sein; bei Spitzenarbeit korrekt einstellen.
- Bei Spitzenarbeit: Nicht vollständig durchschneiden.
- Keine Lappen bei laufender Maschine.
- Werkzeuge von Werkzeughalter und Reitstock vor Reinigung entfernen.
- Keine Druckluft zum Reinigen der Drehbank.
- Vorsicht beim Reinigen: Schneiden, Späne, Werkstück können scharf sein.
- Vor Verlassen: Maschine aus, sauber. Futterschlüssel immer entfernen, kein Herumalbern, Boden sauber halten. Vorsicht beim Reinigen – Schneiden, Späne, Werkstück scharf.
Wichtige Fragen beim Drehen:
• Warum ist die richtige Schnittgeschwindigkeit wichtig?
Zu hoch → Werkzeugverschleiß schnell, Zeitverlust durch Nachschärfen/Wechsel. Zu niedrig → geringe Produktion.
Wissen:
- Schnitttiefe für Schruppen.
- Schnitttiefe für Schlichten.
Größte Schruppschnitte: 0,010–0,030" (0,25–0,76 mm) je nach Material; Schlichtvorschub: 0,002–0,012" (0,05–0,3 mm).
- Vorschub für Schruppschnitt.
- Vorschub für Schlichtschnitt.
Schruppvorschub: 0,005–0,020" (0,13–0,5 mm) je nach Material; Schlichtvorschub: 0,002–0,004" (0,05–0,1 mm).
Schneidwerkzeug-Terminologie
Verschiedene Werkzeuge für Drehen, Planen, Abstechen. Meist Hartmetall (Carbide) als Basismaterial, aber auch andere Werkstoffe. Dieser Abschnitt deckt Erscheinungsbild und Einsatz der Drehwerkzeuge ab.
| Abbildung A: Standard-Drehmeißel für halbrunde Schulter. Bei genügend Material hinter Schneide auch für Schruppen nutzbar. | 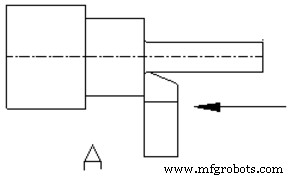 Abbildung A |
| Abbildung B: Standard-Drehmeißel mit Vorwinkel (Lead Angle). Ermöglicht schwere Schruppschnitte. Auch drehbar für halbrunde Schulter. | 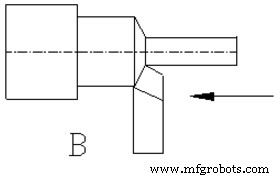 Abbildung B |
| Abbildung C: Sehr großer Eckenradius → feine Oberflächen bei leichten und schweren Schnitten. Auch für Eckenradien formbar. | 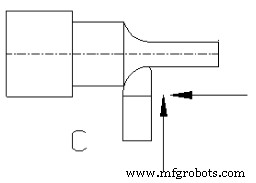 Abbildung C |
| Abbildung D: Gedrehter Standard-Drehmeißel. Schneide führt zum leichten Schlichtschnitt an Außendurchmesser und Planfläche der Schulter. | 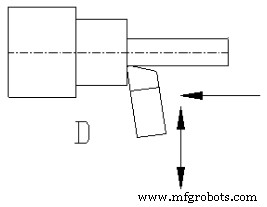 Abbildung D |
| Abbildung E: Formmeißel (Form Tool). Verschiedene Profile schleifbar, werden auf Werkstück reproduziert. | 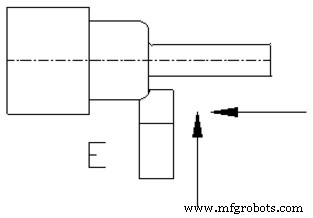 Abbildung E |
| Abbildung F: Planmeißel (Facing Tool). Für Planen der Werkstückstirnfläche – glatte, ebene Oberfläche. Bei mittiger Bohrung: Halbe Spitze (Half Center) zur Stabilisierung nutzen. | 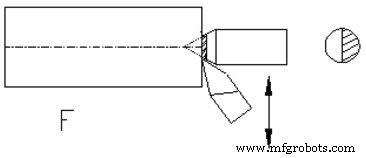 Abbildung F |
| Abbildung G: Nut-/Einstechmeißel (Grooving/Undercutting Tool). Zum Einschneiden von Nuten. Bei passendem Freiraum tief oder seitlich schneidbar. | 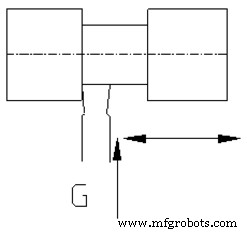 Abbildung G |
| Abbildung H: Abstechmeißel (Parting Tool). Trennt Werkstück auf bestimmte Länge. Erfordert vorgeformte Klinge und Halter. | 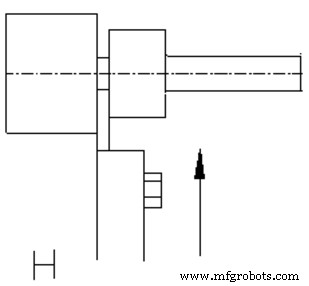 Abbildung H |
| Abbildung I: 60°-Gewindemeißel (Threading Tool) zum Gewindedrehen. | 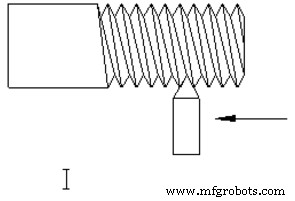 Abbildung I |
Schneidwerkzeug für die Bearbeitung einrichten
- Werkzeughalter (Toolpost) auf linke Seite des Oberschlittens (Compound Rest) bewegen.
- Werkzeughalter (Toolholder) im Werkzeughalter montieren, sodass die Madenschraube ca. 1 Zoll (25 mm) über den Werkzeughalter hinausragt.
- Passendes Schneidwerkzeug in den Halter einsetzen, Werkzeugspitze ca. 0,500" (12,7 mm) über Halter hinausragen lassen.
- Schneidspitze auf Spindelmittenhöhe einstellen. Mit Lineal oder Reitstock prüfen.
- Werkzeughalter fest anziehen, um Bewegung während des Schnitts zu verhindern.
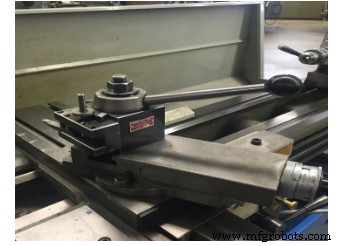
Abbildung 2: Werkzeughalter (Toolpost) und Werkzeughalter (Toolholder)
Werkstück in Drehbank spannen
- Prüfen, ob die Reitstockspitze (Tailstock Center) wahr läuft. Wenn nicht: Spitze entfernen, alle Flächen reinigen, wieder einsetzen, erneut prüfen.
- Drehbankspitzen und Werkstück-Mittelbohrungen reinigen.
- Reitstockspindel so einstellen, dass sie ca. 3" (76 mm) über Reitstock hinausragt.
- Reitstockklemmmutter oder -hebel lösen.
- Werkstückende in Futter legen, Reitstock heranfahren bis es das andere Ende abstützt.
- Reitstockklemmmutter oder -hebel festziehen.
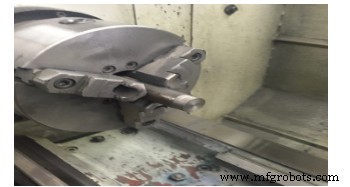
Abbildung 3: Werkstück in Drehbank
Schneidwerkzeug einbauen
- Werkzeughalter (Tool Holders) halten Drehmeißel.
- Zum Einbau: Halter reinigen, Schrauben festziehen.
- Drehbank-Werkzeughalter per Schnellspannhebel am Werkzeughalter befestigt.
- Werkzeughalter per T-Nutenschraube an der Maschine befestigt.
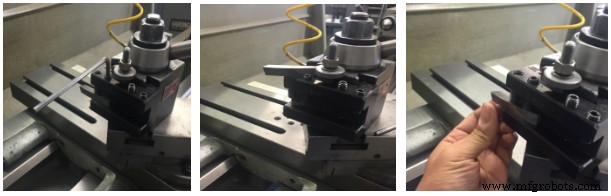
Abbildung 4: Schneidwerkzeug einbauen
Werkzeug positionieren (Positioning the Tool)
Zum Umpositionieren: Querschlitten (Cross Slide) und Drehbankschlitten (Saddle) von Hand bewegen. Kraftvorschub auch verfügbar. Genaues Verfahren maschinenabhängig. Oberschlitten (Compound) bietet dritte Bewegungsachse; Winkel verstellbar für Konus in jedem Winkel.
- Schrauben lösen, die Oberschlitten am Schlitten halten.
- Oberschlitten auf korrekten Winkel schwenken, Skala am Oberschlittenfuß nutzen.
- Schrauben wieder festziehen.
- Meißel kann von Hand entlang gewähltem Winkel vorgeschoben werden. Oberschlitten hat keinen Kraftvorschub.
- Für gleichmäßigeren Vorschub zwei Hände nutzen → feinere Oberfläche.
- Oberschlitten und Querschlitten haben Mikrometer-Einstellringe, Schlitten nicht.
- Für höhere Positioniergenauigkeit am Schlitten: Feinzeiger am Schlitten befestigen, gegen Anschlag drücken.
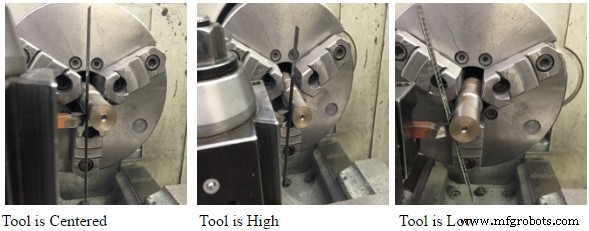
- Stahl-Lineal zwischen Werkstück und Werkzeug legen.
- Werkzeug ist zentriert, wenn Lineal senkrecht steht.
- Werkzeug steht hoch, wenn Lineal nach vorne kippt.
- Werkzeug steht tief, wenn Lineal nach hinten kippt.
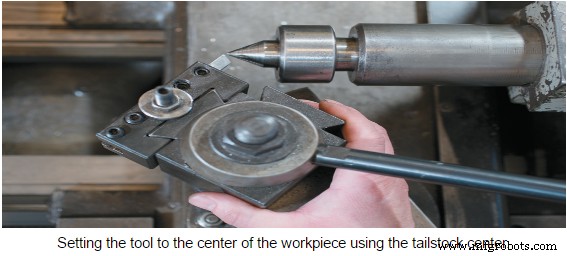
- Reitstockspitze als Referenz für Werkzeugeinstellung nutzen.
- Werkzeugspitze mit Reitstockspitze fluchten.
- Die zehn wichtigsten Teile der Drehbank nennen.
- Fünf Drehmaschinensicherheitsregeln nennen.
- Warum ist Schnittgeschwindigkeit wichtig?
- Was ist ein Werkzeughalter (Toolholder)?
- Wo wird ein Werkzeughalter montiert?
- Wie weit ragt das Schneidwerkzeug aus dem Werkzeughalter heraus?
- Drei verschiedene Schneidwerkzeuge nennen.
- Werkzeugpositionierung beschreiben.
- Werkstückzentrierung erklären.
- Welche zwei Methoden zum Zentrieren des Werkstücks?
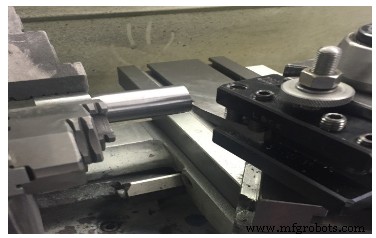
Abbildung 5: Werkzeug positionieren
Werkstück zentrieren (Centering the Workpiece)
Stahl-Lineal (Steel Rule)
Reitstockspitze (Tailstock Center)
EINHEITSTEST
Industrietechnik
- Drehmaschinen: Vor- & Nachteile, Anwendungen & moderne CNC-Drehtechnik
- Die Geschichte der Drehmaschine: Vom alten Ägypten zur modernen Fertigung
- CNC-Drehmaschinen: Umfassender Leitfaden zu Betrieb und Vorteilen
- Drehmaschinen verstehen: Aufbau, Funktionen und moderne CNC-Anwendungen
- Revolverdrehbänke (Capstan & Turret Lathes): Merkmale, Geschichte & Anwendungen
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- CNC-Grundlagen: Computerized Numerical Control meistern
- Was ist eine Drehmaschine? Grundlagen von Drehen und Bohren verstehen
- Schweizer Drehautomaten: Präzises CNC-Drehen für Kleinstbauteile
- Mini-Metall-Drehmaschine: Kompaktes Präzisionswerkzeug für Metallformung