



Binder Jetting erklärt: Umfassender Leitfaden
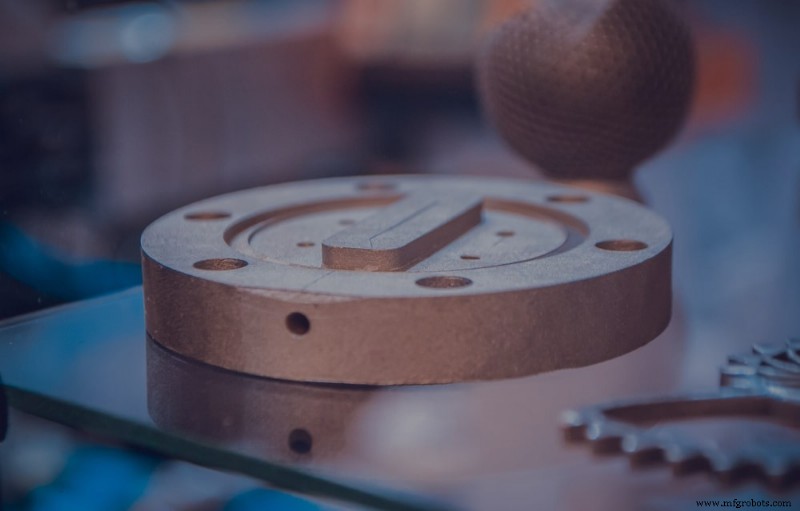
Was ist Binder Jetting? 1993 entwickelte das MIT diese Inkjet-in-Powder-Bed-Form des 3D-Drucks für komplexe Teile aus diversen Materialien. Heute: Binder-Jetting-Anwendungen in mehreren Branchen – Metallteile, große Sandgusskerne, Full-Color-Prototypen. Binder Jetting ist schnell, kosteneffizient, aber vielen Produktteams unbekannt. Hier das Wichtigste.
Was ist Binder Jetting?
Während viele 3D-Druckverfahren einzelne Düse/Laser für schichtweisen Aufbau nutzen, sprüht Binder Jetting flüssiges Bindemittel auf Pulverbett. Prozess ähnelt 2D-Tintenstrahldrucker, der Tinte auf Papier bringt. Hauptsächlich für Metall, Sand, Keramik – bekannt für Geschwindigkeit, Erschwinglichkeit, große Bauteile.
Prozessstart: Digitales Bauteilmodell erstellen, slicen, an Fertigungspartner senden. Dieser gibt es in Binder-Jetting-Drucker ein. Recoating-Blade/Roller verteilt dünne Pulverschicht auf Bauplattform, Wagen mit Inkjet-Düsen fährt über Pulverbett, tropft Bindemittel. Bei Full-Color: Maschine deponiert parallel farbige Tinte.
Bauplattform senkt sich gemäß Schichtdicke. Typisch: Full-Color 100 µm, Metall 50 µm, Sandguss 200–400 µm. Blade/Roller re-coatet, Prozess wiederholt bis Bauteil fertig. Ingenieur härtet Teil nach (Festigkeitssteigerung), löst es vorsichtig aus losem Pulver, reinigt per Bürste/Druckluft.
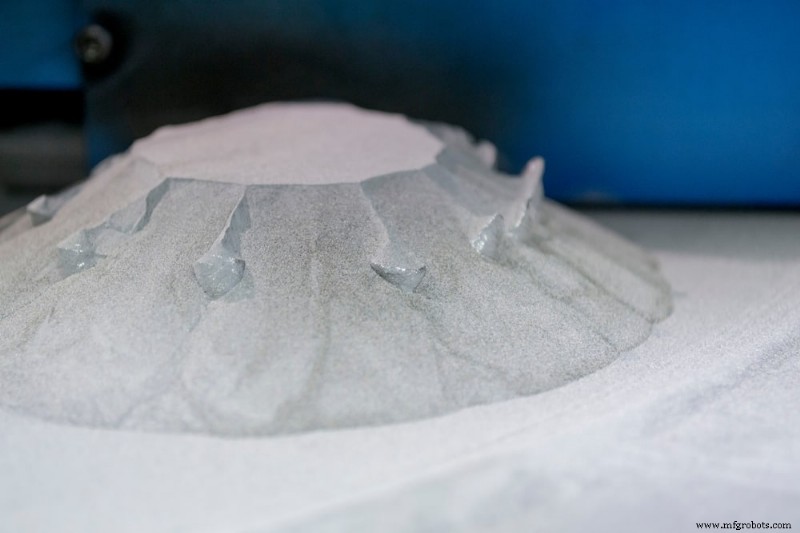
Frisch gefertigte Binder-Jetting-Teile befinden sich im „grünen Zustand“ – hohe Porosität, schlechte mechanische Eigenschaften. Ingenieur fügt oft Post-Processing-Schritte hinzu – materialabhängig. Beispiel Metall: Sintern mit niedrigschmelzendem Metall wie Bronze. Full-Color: Infiltration mit Acryl für Farbbrillanz. Sandgusskern/-form: keine Nachbearbeitung nötig.
Gängige Binder-Jetting-Materialien
Drei Kategorien: Pulver, Sand, Metall.
Sandstein- und PMMA-Pulver
Da Binder-Jetting-Maschinen oft sekundäre Druckköpfe für Farbe haben (primärer für Bindemittel), lassen sich Full-Color-Modelle via Sandstein oder Polymethylmethacrylat (PMMA) Pulver erstellen. Resultierende Teile sehr spröde – auch nach Processing – am besten für nicht-funktionale Modelle: topografische Karten, Figuren.
Sand
Sand/Quarzsand relativ günstig → ideal für Einmalformen/-kerne. Binder Jetting Sand ermöglicht komplexe Geometrien, schwierig/unmöglich mit traditionellen Methoden. Dimensionsgenauigkeit ±0,3 mm. Zudem:
- Keine zusätzliche Nachbearbeitung nötig.
- Schichtdicken Sandgusskerne/-formen: 200–400 µm.
- Bauraum bis 2200 × 1200 × 600 mm.
Metall
Binder Jetting beliebt für 3D-Metalldruck. Bis 10x ökonomischer als SLS/SLM, große Bauraume bis 800 × 500 × 400 mm. Erlaubt komplexe Geometrien, keine Stützstrukturen, Dimensionsgenauigkeit ±0,2 mm.
Kompatibel mit Stahl, Titan, Chromit, Kupfer u. a. – aber Post-Processing für Festigkeitssteigerung nötig, egal welches Metall. Optionen:
- Infiltration: Gehärtetes Teil in heißen Ofen. Nach Bindemittelausbrand Dichte ~60 %. Ingenieur füllt Hohlräume mit Bronze/anderem niedrigschmelzendem Metall bis ≥90 % Dichte. Infiltrierte Teile: relativ fest, gute mechanische Eigenschaften, aber ~2 % kleiner nach Infiltration.
- Sintern: Noch bessere mechanische Eigenschaften → Sintern. Teil im Ofen erhitzen, Bindemittel ausbacken, Metallpartikel verschmelzen. Gesinterte Teile: hohe Korrosionsbeständigkeit, 3 % Porosität. Nachteil: ~20 % Schrumpfung ab Initialgröße, oft nicht uniform → Post-Print-Ungenauigkeiten selbst bei 20 % Designkompensation.
Binder Jetting Vor- und Nachteile
Bei Binder Jetting können Sie:
- Relativ hohe Dimensionsgenauigkeit erreichen: Prozess bei Raumtemperatur → kein Warpage, Teil dimensionsstabil. Bei Metall: keine Residualspannungen bei sekundärem Post-Processing. Aber: Schrumpfung nach Sintern wahrscheinlich.
- Geld sparen: Metall-Binder-Jetting >10x ökonomischer als SLM/SLS. Weniger Energie (flüssiges Bindemittel vs. Laser). Keramik-/Metallpulver günstiger als SLS/SLM-Pulver. Full-Color-Prototyp via Binder Jetting für Bruchteil der SLS/SLM/Material-Jetting-Kosten.
- Auf Stützstrukturen verzichten: Ungebundenes Pulver stützt Teil vollständig → keine Stützstrukturen nötig, mehr Designfreiheit. Kürzere Post-Processing-Zeiten, weniger Materialverbrauch vs. andere 3D-Drucktechnologien.
- Abfall reduzieren: 100 % ungenutztes Pulver wiederverwendbar – Material/Geld sparen. SLS: nur 50 % Pulver wiederverwendbar.
- Großes Teil oder mehrere kleine simultan schnell produzieren: Bauraum bis 2200 × 1200 × 600 mm → große Teile oder parallel mehrere kleine.
Nachteile beachten:
- Metall-Binder-Jetting-Teile: geringere mechanische Eigenschaften als SLS-Pendants (höhere Porosität).
- Begrenzte Materialauswahl vs. andere 3D-Druckverfahren.
- Teile im grünen Zustand spröde → nur grobe Details druckbar.
- Meiste Binder-Jetting-Teile benötigen Post-Processing → Produktionszeit signifikant verlängert, Ungenauigkeiten möglich.
3D-Druck mit Fast Radius
Binder Jetting: schnelle, erschwingliche Technologie für große Drucke, Full-Color-Prototypen. Bestes Verfahren für Ihr nächstes Projekt? Erfahrenen Fertigungspartner hinzuziehen.
Bei Fast Radius: Profiteam mit jahrelanger Erfahrung in neuesten 3D-Drucktechnologien. Wir optimieren Design für 3D-Druck, wählen Material/Verfahren passend zu Ihren Bedürfnissen. Kontaktieren Sie uns noch heute.
Industrietechnik
- Präventive Instandhaltung: Wie proaktive Pflege Verlässlichkeit steigert & Kosten spart
- Java Programmiersprache: Evolution, Versionen und Anwendungen
- C-Programmiersprache: Umfassender Überblick
- C++ Programmiersprache: Überblick & Kernfeatures
- Java 10: Neue Features, Release-Modell & OpenJDK-Fokus im Überblick
- Java 9 (JDK 9): Wichtigste Features & Vorteile – Modularität, JShell, HTTP/2 & mehr
- Java 8 Überblick: Lambdas, Streams, Date-Time API & funktionale Programmierung
- MATLAB: Umfassender Überblick über die führende numerische Computing-Umgebung
- C#: Umfassender Überblick über Microsofts moderne Programmiersprache
- Python Überblick: Hochlevel, lesbar, interaktiv & objektorientiert