



Umfassender Leitfaden zum CNC-Fräsen: Techniken, Anwendungen & Best Practices
Computer Numerical Control (CNC) Fräsen ist ein modernes, effizientes und automatisiertes subtraktives Fertigungsverfahren, das Herstellern ermöglicht, wiederholbare Teile von konsistenter Qualität aus einer Vielzahl von Materialien – Kunststoffe, Metalle, Verbundwerkstoffe – zu fertigen. Heute finden sich CNC-gefräste Teile in diversen Branchen, von Luft- und Raumfahrt über Automobil bis Medizintechnik.
Die Anfänge der CNC-Technologie lassen sich auf verschiedene historische Punkte zurückverfolgen. Die ersten modernen Bearbeitungswerkzeuge erschienen 1775, als Industrielle ein Bohrwerkzeug entwickelten, das die Herstellung von Dampfmaschinenzylindern mit höherer Genauigkeit und Präzision ermöglichte.
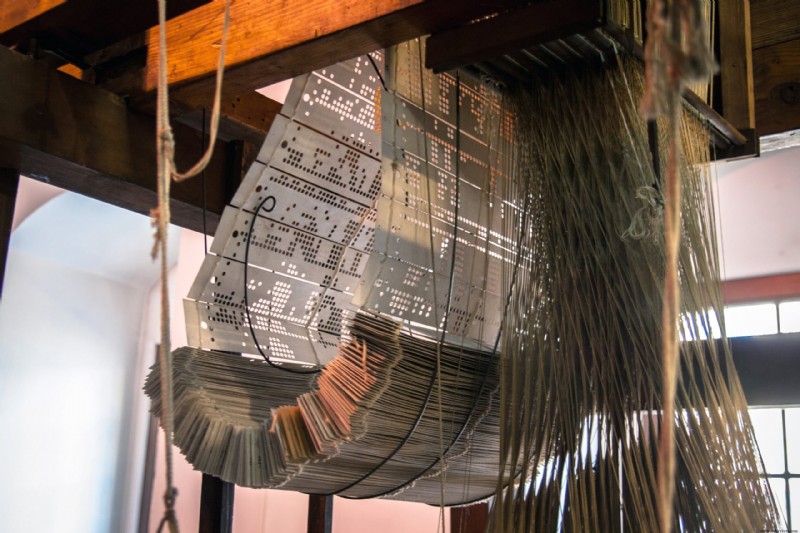
Die technologischen Vorläufer moderner Computing erschienen früher im Jahrhundert, aus der Textilindustrie. 1725 begann Basile Bouchon, ein System aus Lochkarten in Papierbändern zur Datencodierung zu nutzen. Jahrzehnte später, 1805, verfeinerte Joseph Marie Jacquard den Prozess, ersetzte das Papierband durch stabile Lochkarten. In Sequenz gebunden, steuerten die Lochkarten, wie der Stoff zum Webstuhl hinzugefügt wurde, vereinfachten den Prozess und lieferten eines der ersten Programmierbeispiele. Diese Maschine, der Jacquard-Webstuhl, ist gewissermaßen der Vorfahr unserer modernen Computing- und Automatisierungslösungen.
Dieser Leitfaden zu allen Aspekten des CNC-Fräsens führt durch moderne CNC-Prozesse, einschließlich Materialoptionen, Designüberlegungen, Kostentreiber und mehr. Weiterlesen oder hier klicken, um das PDF herunterzuladen.
Arten des CNC-Fräsens
Heute gibt es mehrere technische Prozesse unter dem Dach des CNC-Fräsens.
3-Achs-Fräsen: Fräsen und Drehen
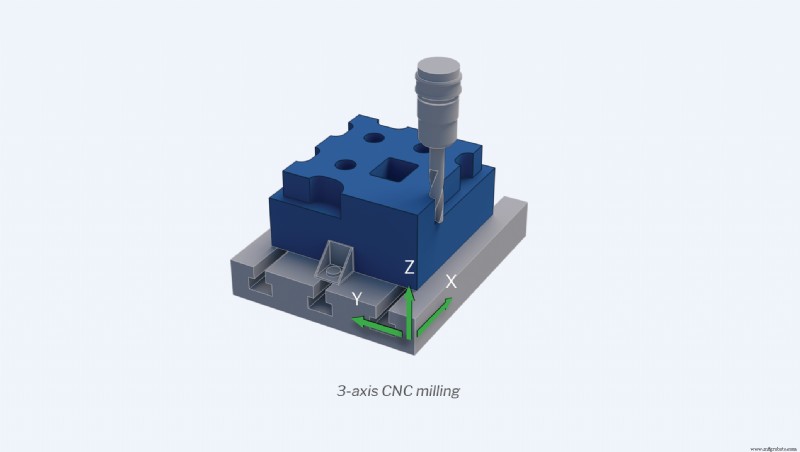
Nach Eingabe der Bearbeitungsanweisungen führen 3-Achs-CNC-Maschinen die Operationen aus, indem sie Schneidwerkzeuge entlang drei Achsen bewegen: X (links-rechts), Y (vorne-hinten), Z (auf-ab). CNC-Fräsen und CNC-Drehen sind zwei gängige Beispiele.
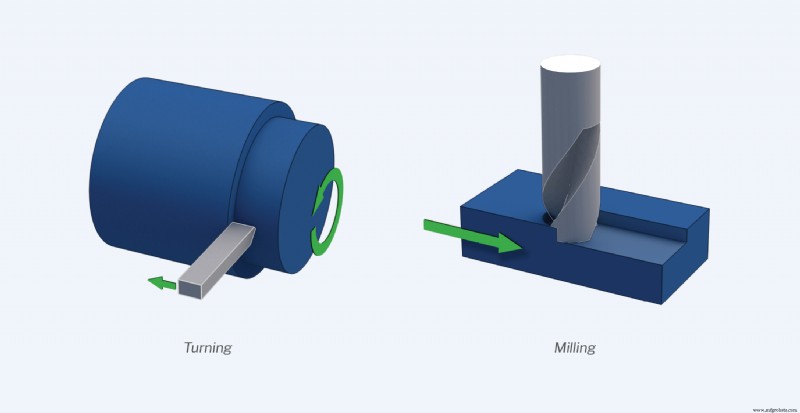
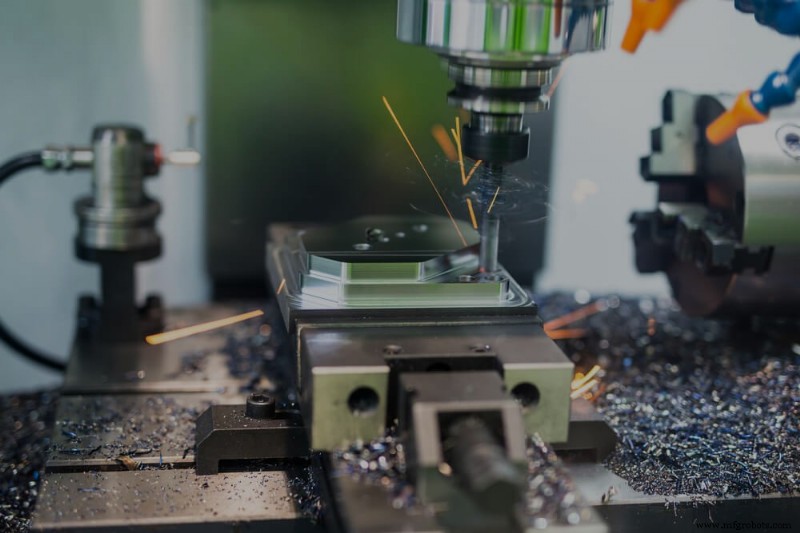
Beim 3-Achs-CNC-Fräsen wird der Materialblock (Werkstück oder „Rohling“) mit einem Schraubstock oder Maschinentisch fixiert. Das Werkstück bleibt stationär, während Schneidwerkzeuge und rotierende Bohrer, an einer zentralen Spindel befestigt, Material abtragen und das finale Bauteil formen. 3-Achs-CNC-Fräsmaschinen sind einfach zu programmieren und zu bedienen und können die meisten Teile mit einfachen geometrischen Designs erstellen.
Da Schneidwerkzeuge und Bohrer auf drei Achsen beschränkt sind, können einige Designelemente oder Bereiche des Rohlings schwer zu erreichen sein (z. B. unkonventionelle Formen oder tiefe, schmale Kavitäten). Mehrere Aufspannungen können helfen, das Werkstück für die Maschinen zugänglich zu machen. Zwar hat fast jeder 3-Achs-Auftrag mehr als eine Aufspannung pro Teil, aber zu viele Aufspannungen erhöhen schnell die Produktionskosten. Die Bearbeitung geometrisch komplexer Teile kann z. B. manuelles Umpositionieren der Werkstücke erfordern, was Bearbeitungsgeschwindigkeit, Arbeitskosten und menschliche Fehler erhöht.
Der CNC-Drehprozess funktioniert anders. Der Rohling wird auf eine rotierende Spindel gespannt, und ein Drehmeißel formt die inneren und äußeren Perimeter oder bohrt Löcher um die Mittelachse des Werkstücks. Die bedeutendste Designbeschränkung bei CNC-Drehmaschinen: Sie produzieren immer rotationssymmetrische Teile. Daher ideal für Teile wie Schrauben, Schalen oder Stuhlbeine. Für solche runden Teile können Drehmaschinen schneller und kostengünstiger produzieren als CNC-Fräsmaschinen, besonders bei Großserien.
5-Achs- oder Mehrachsenbearbeitung
Mehrachsenbearbeitung gibt den Schneidwerkzeugen größere Bewegungsfreiheit während das Werkstück gefräst oder gedreht wird. 3-Achs-Prozesse erlauben entweder dem Rohling oder dem Werkzeug zu rotieren, nicht beides. Im Gegensatz dazu erlauben 5-Achs-Prozesse sowohl Werkstück als auch Werkzeug, sich gleichzeitig entlang X, Y, Z zu drehen und zu bewegen. 5-Achs-CNC-Fräsen spart Zeit und ist ideal für komplexe, präzise Teile wie in Medizintechnik, Öl & Gas, Luft- und Raumfahrt.
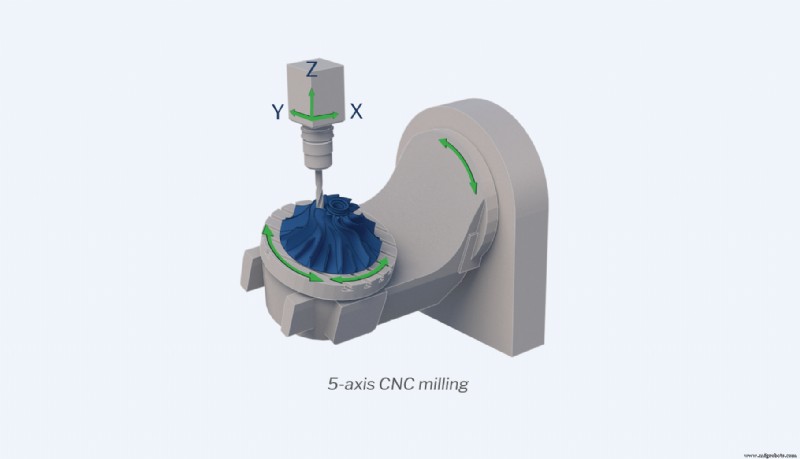
Die Mehrachsen-CNC-Familie umfasst drei Prozesse:
- Indexiertes 5-Achs-CNC-Fräsen: Zwischen den Operationen können Maschinentisch und Werkzeugkopf in zwei Richtungen schwenken. Der Hauptvorteil: Rohlinge müssen nicht mehr manuell zwischen Schneidoperationen angepasst werden, was komplexe Geometrien präziser und effizienter ermöglicht. Ideal für Gehäuse, Vorrichtungen, Spannzeuge. Liegt in Geschwindigkeit, Präzision und Geometriefähigkeit zwischen 3-Achs und kontinuierlichem 5-Achs-Fräsen.
- Kontinuierliches 5-Achs-CNC-Fräsen: Werkzeug und Werkstück bewegen und rotieren simultan während jeder Operation, was extrem komplexe Geometrien und glatte Oberflächen ermöglicht. Teuerste Form pro Teil, aber oft durch verbesserte Oberflächenqualität, Geschwindigkeit und Dimensionsstabilität ausgeglichen.
- Drehfräsen mit angetriebenen Werkzeugen: Kombiniert CNC-Drehmaschinen mit Fräswerkzeugen. Werkstück auf rotierender Spindel, Schneidwerkzeuge tragen Material ab. Hohe Genauigkeit und geometrische Vielseitigkeit – ideal für Teile mit loser Rotationssymmetrie wie Nockenwellen oder Zentrifugalkompressoren.
Die richtige CNC-Fräsart wählen
Bei der Prozessauswahl für Ihr Teil bewerten Sie, ob 3-Achs oder 5-Achs besser passt. Generell: Einfachere Designs schnell und kostengünstig mit 3-Achs; komplexe Geometrien mit höherer Geschwindigkeit und Genauigkeit mit 5-Achs.
Bei Budgetbeschränkungen oder nur flachen Flächen: 3-Achs. Günstiger, simpler zu programmieren, kürzere Rüstzeiten.
Bei tiefen Teilen oder komplexer Geometrie: 5-Achs. Bearbeitung von allen Seiten ohne manuelle Rotation. Höhere Ausbeute, größere Genauigkeit, mehr Bewegungsfreiheit, größere Teile schneller.
Gängige CNC-Materialien
Ein Vorteil des CNC-Fräsens: Kompatibilität mit vielen Materialien – Kunststoffe und Metalle sind die zwei häufigsten Familien. Hier einige davon:
Hochleistungspolymere
- Acrylnitril-Butadien-Styrol (ABS): Schlagzähes Engineering-Thermoplast mit hervorragenden mechanischen Eigenschaften. Stark, steif, dabei flexibel. Mechanisch fest, gute Isolierung, beständig gegen Abrieb und Dehnung.
- High-Density Polyethylen (HDPE): Eines der vielseitigsten Thermoplaste. Flexibel, leicht zu verarbeiten, hoch beständig gegen Spannungsrissbildung, Chemikalien, Korrosive – auch bei niedrigen Temperaturen. Exzellente Schlagfestigkeit. Flaschen, Stopfen, Dichtungen, Isolatoren, Rohre u.v.m.
- Low-Density Polyethylen (LDPE): Hauptsächlich für Orthesen und Prothesen. Zäh, flexibel, leicht zu schweißen und heißzusiegeln. Gute Chemikalienbeständigkeit, aber nicht ideal für Anwendungen mit Steifigkeit, hoher Strukturfestigkeit oder Hitzebeständigkeit.
- Polyamid (PA) / Nylon: Familie von Reibungsarmen Kunststoffen, gut zum Ersetzen von Metallkomponenten (Lager, Buchsen) durch einzigartige Kombination aus Elastizität, Steifigkeit, Härte. Verstärkbar mit Additiven für spezifische Eigenschaften oder kombinierbar mit anderen Kunststoffen für erhöhte Performance.
- Polyamid (PA) / Nylon 30 % GF: Glasfasern erhöhen Festigkeit und Steifigkeit von Nylon drastisch, aber auch Sprödigkeit – empfohlen nur für Anwendungen ohne hohe Schlagbelastung oder Durchbiegung.
- Polycarbonat (PC): Zäh, leicht, guter Elektroisolator, von Natur aus hitzebeständig. Inherent transparent/transluzent, nimmt Pigmente gut an. Beständig gegen verdünnte Säuren, Öle, Fette; anfällig für Kohlenwasserstoffverschleiß und UV-Strahlung.
- Polyetheretherketon (PEEK): Hochleistungspolymer mit einzigartiger mechanischer Eigenschaften-Kombination: chemisch-, verschleiß-, kriech-, ermüdungs-, flüssigkeits- und temperaturbeständig. Recycelbar, biokompatibel, leicht, stark, in gängigen Lösungsmitteln unlöslich. Kann wie Nylon Metall ersetzen. Anwendungen: Kolbeneinheiten, kritische Flugzeugmotorenteile, Dentalspritzen. Eines der teureren CNC-Kunststoffe.
- Polyetherimid (PEI): Bekannt als ULTEM®. Hochleistungskunststoff, Fertigungsstandard. Stark, einfach zu verarbeiten, beständig gegen Chemikalien und Flamme, hält extrem hohe Temperaturen ohne Verlust stabiler elektrischer Eigenschaften. Für Leiterplatten, Brillen, Lebensmittelzubereitungs-/Sterilisationsgeräte, Flugzeugteile. Eines der wenigen kommerziell verfügbaren amorphen Thermoplaste, das bei hohen Temperaturen mechanische Integrität behält.
- Polymethylmethacrylat (PMMA): Hartes Thermoplast, oft Acryl oder Acrylglas genannt. Extrem bruchfest, zäh, leicht, transluzent, beständig gegen Witterung und UV – ideal für niedrig beanspruchte Anwendungen: Gewächshäuser, Auto-Leuchtenabdeckungen, Blinker, Solarpaneele. Anfällig für hohe Hitze, Schlag, Verschleiß, Abrieb, neigt zum Reißen unter hoher Last.
- Polyoxymethylen (POM): Bekannt als Acetal oder Delrin®. Halbkristallines Engineering-Thermoplast mit exzellenter Dimensionsstabilität, Steifigkeit, niedriger Reibung. Für hochpräzise Teile in Anwendungen mit hoher Festigkeit, Haltbarkeit, breitem Temperaturbereich (-40 °C bis 120 °C).
- Polypropylen (PP): Kosteneffizient, leicht, hoch beständig gegen Chemikalien in korrosiven Umgebungen, beständig gegen die meisten organischen Lösungsmittel, Entfettungsmittel, Elektrolyte. Geringere Schlagfestigkeit als LDPE/HDPE, aber bessere Zugfestigkeit.
- Polytetrafluorethylen (PTFE): Bekannt als Teflon®. Vielseitiges Polymer, geschätzt für mechanische Eigenschaften. Beständig gegen Chemikalien, Temperatur, Licht, UV, Wasser, Witterung, Ermüdung, Haftung. Antihaft-Pfannenbeschichtungen, Halbleiter, Dichtungen, Medizin. Eines der korrosionsbeständigsten Kunststoffe, aber empfindlich gegen Kriechen und Abrieb.
- Polyvinylchlorid (PVC): Eines der ältesten Kunststoffe der Welt. Stark weiß, steif, günstige Gummi-Alternative, jahrzehntelang hoch nachgefragt. Starke Beständigkeit gegen Licht, Chemikalien, Korrosion. Beliebt in Healthcare, IT, Transport, Textil, Bau.
- Ultra-High Molecular Weight Polyethylen (UHMW): Zäh, vielseitig, hoch zerspanbar. Hohe Abrieb- und Verschleißfestigkeit, Haltbarkeit, niedrige Reibungskoeffizienten. Nicht typisch für hohe Lastanwendungen oder Bedingungen über 80–100 °C.
Metalle
Stähle und Edelstähle, Aluminium, Weichmetalle wie Messing, Bronze, Titan, Kupfer gehören zu den beliebtesten zerspanbaren Metallen. Während Stähle und Aluminium am häufigsten zerspant werden, bietet jede Metallfamilie unterschiedliche physikalische Eigenschaften und Preispunkte.
- Aluminium: Weich, niedrige Dichte, unmagnetisch, leichter zu zerspanen als Stahl. Aufgrund niedriger Zugfestigkeit oft legiert, um gewünschte Eigenschaften zu betonen. ~1/3 Gewicht von Stahl – besseres Festigkeits-Gewichts-Verhältnis, nützlich für Leichtbau. Bessere thermische/elektrische Leiter als Stähle.
- Stähle: Eisenbasis, legiert mit Kohlenstoff und anderen Metallen (Mn, P, S). Stärker, haltbarer als Aluminium. Schwerer, härter zu zerspanen ohne Hartmetall/Spezialwerkzeuge – höhere Produktionskosten.
- Edelstähle: Primärer Unterschied: legiert mit Chrom statt Kohlenstoff. Chrom bildet passive Chromoxid-Schicht, verhindert weitere Oxidation des Eisens. Hemmt elektrische Leitfähigkeit. Weiter legierbar (Mo, Ni, Ti) für höhere Korrosions- und Hitzebeständigkeit.
- Weichmetalle: Messing, Bronze, Titan, Kupfer bieten breite physikalische Eigenschaften für spezifische Anwendungen. Hoher Kupfergehalt kann Zerspanbarkeit erschweren (hohe Duktilität). Erhöhte Wärme am Schneidort, höherer Werkzeugverschleiß, Aufbauschneiden. Titan weniger steif – erfordert festes Spannen für Präzision. Alles führt zu höheren Zerspanungskosten.
CNC-Oberflächenveredelung und Nachbearbeitung
Nach der Bearbeitung können Teile ein oder mehrere Veredelungsprozesse durchlaufen: Entfernung ästhetischer Mängel, Verbesserung der Optik, zusätzliche Festigkeit/Beständigkeit, Anpassung der elektrischen Leitfähigkeit. Gängige Verfahren: Eloxieren, Pulverbeschichten, Perlenstrahlen. Auch „as-machined“ (unbearbeitet) belassen, wenn keine Veredelung nötig.
Gängige CNC-Veredelungsoptionen
- Eloxieren (Aluminium): Elektrochemischer Prozess: Aluminium/Titan-Legierungen in elektrolytischem Bad, um natürliche Oxidschicht zu verdicken – dichter, elektrisch nicht leitend, haltbarer. Gute Dimensionskontrolle, ideal für Hochleistungsanwendungen, innere Kavitäten, Kleinteile. Ästhetisch ansprechend, aber teurer.
- Perlenstrahlen (Metall/Kunststoff): Druckluft beschießt Teil mit Millionen Glasperlen – entfernt Werkzeugspuren, erzeugt gleichmäßiges mattes/satiniertes Finish. Fügt keine chemischen/mechanischen Eigenschaften hinzu, ist reduktiv (entfernt Material) – wichtig bei engen Toleranzen. Günstig, aber manuelle Ausführung. Perlengröße/-qualität beeinflusst Finish.
- Schwärzen (Stahl, Edelstahl, Kupfer): Elektrochemisch/chemisch: Erzeugt schwarzes Eisenoxid auf Eisenmetallen. Auch Brünieren, Oxidieren, Schwarze Passivierung. Keine bloße Ablagerung, sondern chemische Reaktion zwischen Eisen und Oxidationssalzlösung bildet Magnetit (mattschwarz). Verbessert Dimensionsstabilität & Optik, reduziert Lichtreflexion – wichtig für Strahlungsanwendungen. Kann Werkzeuge (Schraubendreher, Bohrer) schärfen.
- Pulverbeschichtung (alle Metalle): Ähnlich Spritzlackieren. Grundierung gegen Korrosion, dann trockenes Pulver per Elektrostatikpistole, Einbrennen bei ≥200 °C. Mehrere Schichten möglich für dickere, schützende, verschleißfeste, ästhetische Schicht. Kombinierbar mit Perlenstrahlen für höhere Korrosionsbeständigkeit & einheitliche Textur. Im Gegensatz zu Eloxieren mit allen Metallen kompatibel, weniger spröde, höhere Schlagfestigkeit. Weniger Dimensionskontrolle als anodisch, nicht für Kleinteile/Innenflächen empfohlen. Höherer Preis bei Großserien.
- As-machined (Metall/Kunststoff): Keine Nachbearbeitung. Kleine sichtbare Werkzeugspuren. Engste Dimensionstoleranzen, extrem kostengünstig (keine Nachbearbeitung). Ideal wenn Dimensionsintegrität > Ästhetik. Ohne Schutzbeschichtung anfälliger für Kerben, Kratzer.
Richtige Material- und Veredelungswahl
Die Auswahl hängt stark davon ab, wie und wo das Teil eingesetzt wird. Wichtige Endverwendungsaspekte:
- Umweltfaktoren: Hitze, Kälte, Flamme, UV, Chemikalien, Autoklavieren etc. müssen berücksichtigt werden, um Teilüberlebensfähigkeit zu sichern.
- Elektrische Faktoren: Leitfähigkeit oder Isolierung? Kupfer für Leitung, Nylon 66 für Isolation.
- Mechanische Faktoren: Teile unter hoher Last, Verschleiß, externen Kräften benötigen Materialien, die diesen standhalten. Gewünschte Eigenschaften (Flexibilität, Schlagfestigkeit, Zug-/Druckfestigkeit) eingrenzen.
- Kosmetische Aspekte: Für Konsumgüter oft prioritär: Farbe, Transparenz, Oberflächenfinish.
- Toleranzen: Erwartete Variation. Engere Toleranzen = aufwändiger/teurer, aber nötig je nach Komponentennutzung.
Design für CNC-Fräsen
Ein hochwertiges Teil zu designen, das wie erwartet performt, ist nur die halbe Herausforderung. Es muss auch effizient und kosteneffektiv gefertigt werden können. Design for Manufacturability (DFM) integriert Fertigungsaspekte in das Teildesign. DFM ist kritisch für Fertigung – beeinflusst Produktionszeitpläne, Kosten, operative Effizienz, Teilqualität. Häufigste Designüberlegungen:
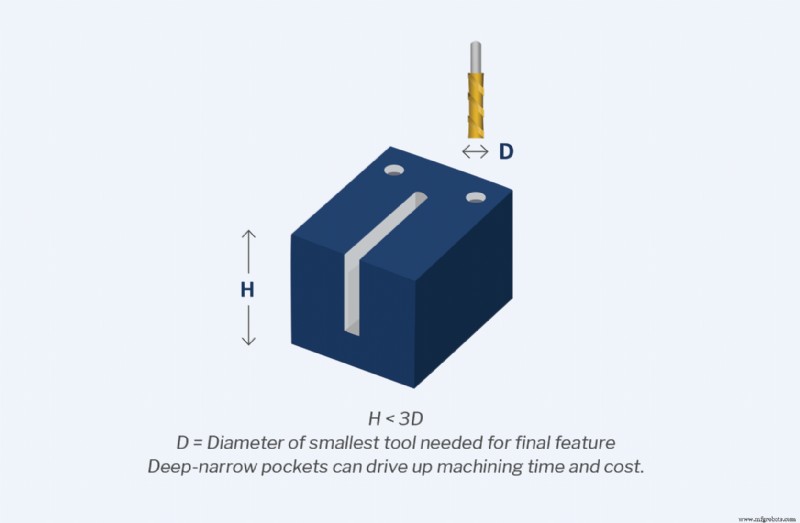
Tiefe Taschen:
Merkmale wie tiefe/schmale Taschen und Nuten erfordern lange Werkzeuge. Diese brechen leichter, sind weniger präzise durch Vibrationen (Chatter). Tiefe Merkmale erfordern mehrere Schnitte – erhöht Bearbeitungszeit & Kosten, besonders da kleinere Werkzeuge für Finish-Pässe nötig. Wenn Taschen/Nuten gefräst werden müssen: Tiefe reduzieren oder Querschnittsfläche erhöhen. Taschentiefe ≤ 3× Durchmesser des kleinsten benötigten Werkzeugs.
Schmale Bereiche:
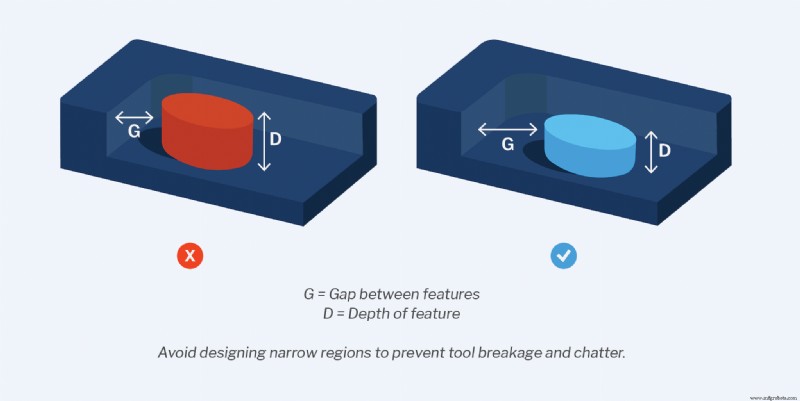
Schmale Merkmale limitieren Werkzeuggröße. Lange, kleine Werkzeuge sind chatter- und bruchanfällig. Wie bei tiefen Merkmalen: Breite ≥ 3× kleinstem Werkzeugdurchmesser. Tiefe minimieren → kürzere, größere Werkzeuge → weniger Chatter.
Scharfe innere Ecken:
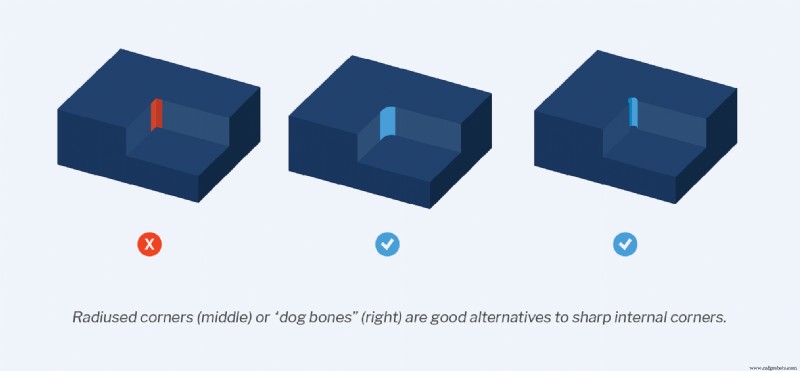
CNC-Fräser sind rund – scharfe innere Ecken schwer zu zerspanen, da Bits einen Eckenradius hinterlassen. Methoden für scharfe Ecken existieren, sind aber kostspielig. Generell vermeiden. Inneneckenradien > Werkzeugradius. Größere Radien ermöglichen sanften Wandübergang. Gleicher Radius wie Werkzeug → plötzliche Richtungsänderung → schlechteres Finish.
Unzugängliche Merkmale:
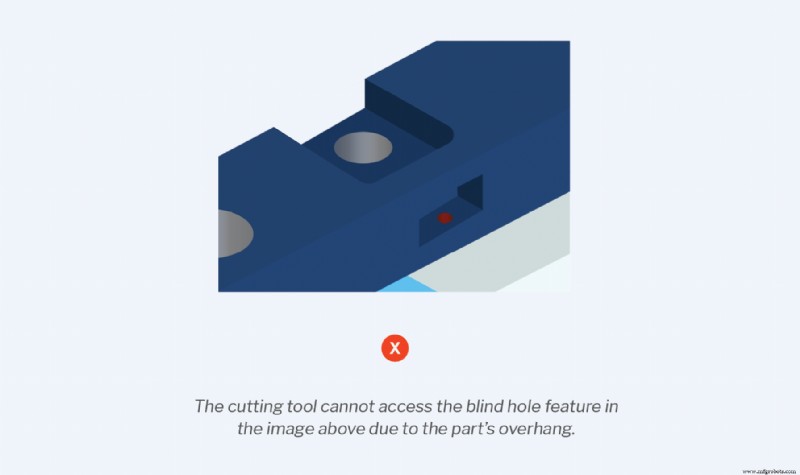
Gegenbohrungen – die sich in einer anderen Tasche öffnen oder negative Entformungsschrägen haben – stellen große Herausforderung dar. Erheblich mehr Bearbeitungszeit, da Werkzeugzugang schwierig. Kritisch: Schneidwerkzeuge müssen alle Merkmale frei erreichen können, ohne von anderen blockiert zu werden.
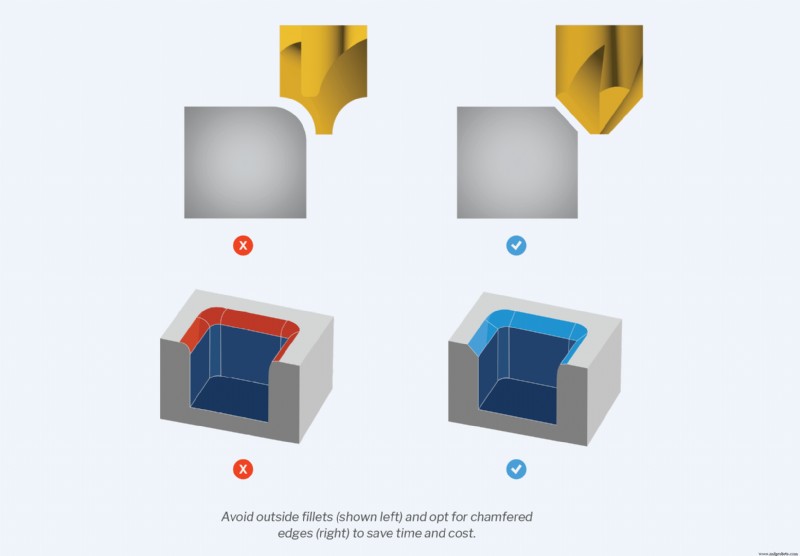
Außenrundungen:
Außenrundungen an Taschenkanten, Stegen, Nuten erfordern Sonderwerkzeuge mit präzisem Setup – schnell teuer. Abfasen oder Anfasen der Außenkanten vermeidet diese Kosten.
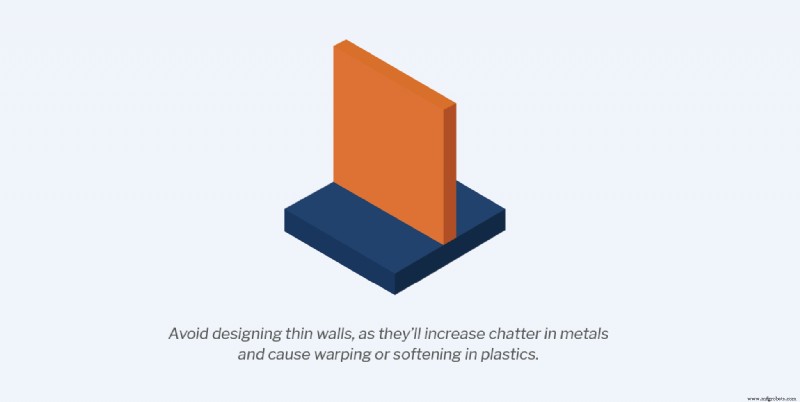
Wandstärke:
Dünne Wände problematisch für Metall & Kunststoff – vermeiden wo möglich. Dünne Metallwände → Chatter → Genauigkeit & Finish leiden. Dünne Kunststoffwände → Verzug/Erweichen. Mindestwandstärke: Metall 0,03" (0,762 mm), Kunststoff 0,06" (1,524 mm).
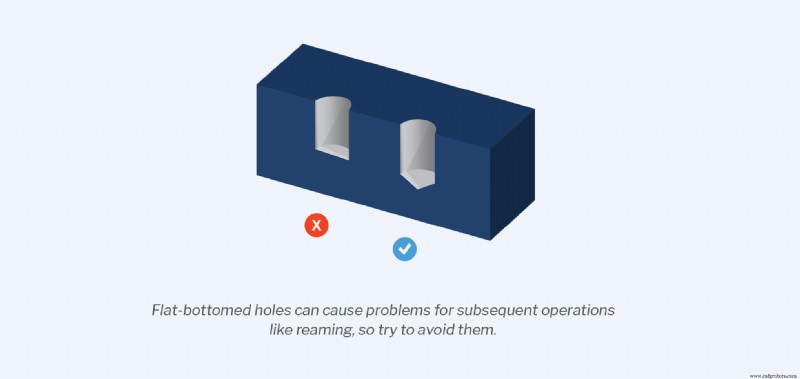
Flachbodige Bohrungen:
Schwer zu zerspanen, schaffen Probleme für Folgeoperationen. Vermeiden Sie Sacklöcher mit flachem Boden – Standard-Spiralbohrer (kegelförmiger Boden) bevorzugen.
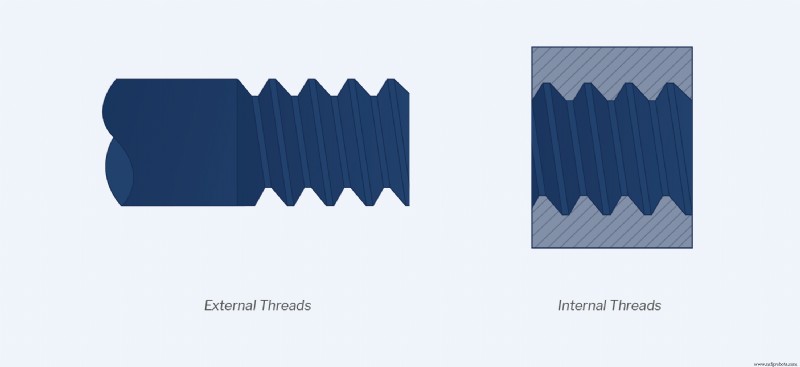
Gewindeteile:
Bei Innen- und Außengewinde gibt es Designüberlegungen.
Innengewinde:
- Senkung am Ende der Innengewinde.
- Anzahl der Gewinde reduzieren. Meiste Spannung liegt auf ersten drei Gewinden – mehr Gewinde = diminishing returns.
- Standardformen und -größen nutzen.
- Grobe Gewinde für niedrige Kosten.
Außengewinde:
- Fase in alle Schraubendesigns.
- Nicht nahe Schulter bei großen Durchmessern enden lassen.
- Gedrehte Außengewinde benötigen Auslaufnut.
- Kürzere Außengewinde, außer bei geforderter hoher Gewindefestigkeit.
Bohrungsein- und -austritte:
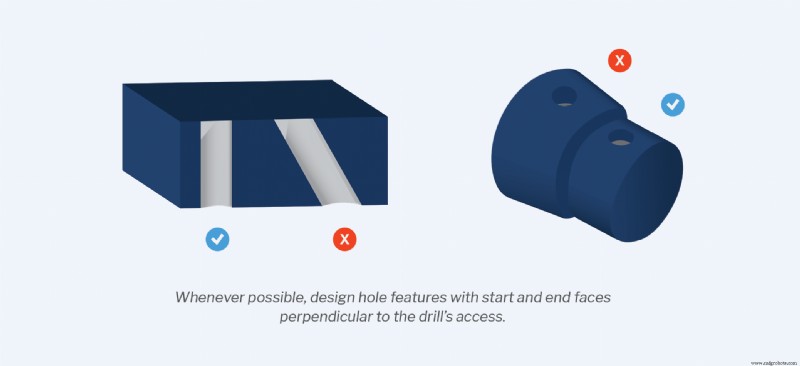
Wenn Werkstückoberfläche nicht senkrecht zur Bohrachse steht, wandert Bohrspitze beim Kontakt. Um ungleichmäßige Austrittsgrate zu minimieren und Gratentfernung zu straffen: Start- und Endflächen von Bohrungen senkrecht zur Bohrachse ausrichten.
Checkliste zur Kostensenkung
1. Teile einfach halten
Komplexe Designs/Prozesse haben nachgelagerte Effekte: höhere Bearbeitungszeit/-kosten, Fehlerrisiko, schwierigere Verständlichkeit für Endanwender. Trennen Sie vitale von wünschenswerten, aber nicht kritischen Merkmalen – entfernt unnötige Komplexität.
2. Werkzeuggeometrie & Aufspannorientierung im Design berücksichtigen
Die meisten CNC-Aufträge erfordern >1 Aufspannung, aber Anzahl pro Teil minimieren. Beispiel: Werkstück 3× wenden → höhere Kosten (je Aufspannung: Neumounten, Nullen, neues G-Code-Programm). 5-Achs-Maschinen erreichen mehr Merkmale ohne Mehrfachaufspannungen (geometrieabhängig).
Anzahl der Schneidwerkzeuge minimieren. Radien konsistent halten → weniger Werkzeuge für Innenecken. Sehr kleine Details vermeiden. Kleine Werkzeuge schneiden nicht so tief, brechen leichter. Typisch kleinste interne Merkmale: 0,0394" (1 mm), Bohrungen bis 0,0197" (0,5 mm).
3. Toleranzen ausbalancieren
Kritische Dimensionen bedacht wählen. Nicht jede Dimension erfordert Inspektion oder ist kritisch. Fokus auf wesentliche. Präzisionsanforderungen bestimmen → Toleranzen anpassen → Kosten senken, Prozess straffen. Toleranzen innerhalb maschinenfähiger Grenzen, Standards einhalten, Toleranzketten beachten.
Überdimensionierung vermeiden. Unklare Zeichnungen vereiteln Zweck von Geometrischer Produktspezifikation (GPS). Fast Radius empfiehlt: Zeichnungsdatum mit CNC-Koordinatensystem ausrichten – konsistente Referenzrahmen zwischen Fertigung & Messung sichern genaue Lage.
Möglichst alle Datums (Punkte, Flächen, Achsen als Messreferenz) auf gleiche Aufspannung beziehen. Wenn Datum in vorheriger Aufspannung bearbeitet wurde, wird enge Toleranz nach Aufspannwechsel schwieriger. Referenzdatums wählen, die leicht zu messen sind.
4. Inspektionslevel anpassen
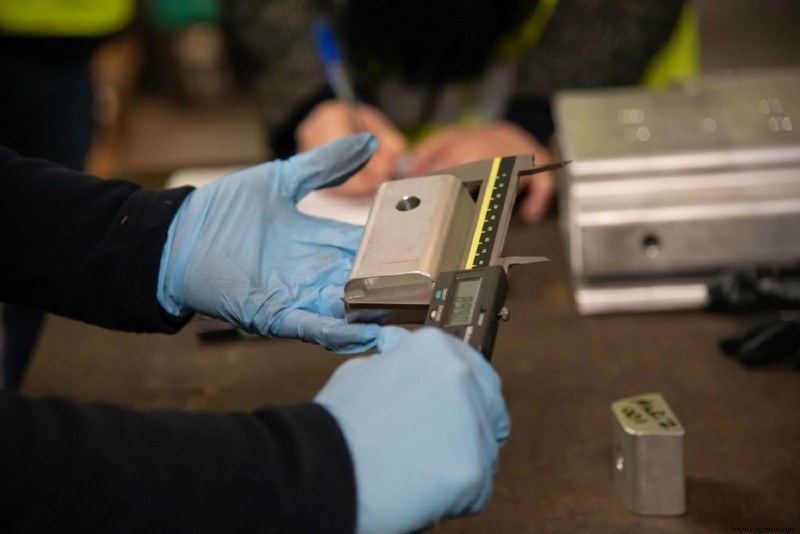
Wie bei Toleranzen: strategisch richtige Inspektionslevel anwenden → Kosten senken, Produktion optimieren. Typische Optionen: Sichtprüfung, Handmessung, Erstmusterprüfung (FAI). Tiefere Inspektionen = mehr Zeit/Arbeit = höhere Kosten.
Mehr Teile prüfen = höhere Kosten. Richtigen Stichprobenplan wählen für Vertrauen über gesamten Auftrag. Fast Radius Standard: ANSI ASQ Z1.4 Level 2.
5. Auf gängige Rohmaterialgrößen designen
Design auf Standard-Rohgrößen → Fertigung straffen, indem Materialabtrag minimiert wird. Beispiel: Wenn Oberflächenrauheit > 125 µin Ra akzeptabel ist und nicht bearbeitet werden muss → Bearbeitungszeit reduzieren ohne Qualitätsverlust.
Deshalb: Gängige Rohgrößen für verschiedene Materialien kennen. Metalle: Bleche, Stäbe, Rohre – kaufbar nach Länge, Breite, Dicke, Durchmesser.
Beachten: Metrische Größen in Asien gängiger, Zollgrößen in USA.
6. Verformungsrisiko minimieren
Großer Materialabtrag → Werkstückverformung → zusätzliche Bearbeitungsschritte → höhere Kosten. Kunststoffe höheres Verformungsrisiko als Metalle.
7. Material sorgfältig wählen
Materialwahl hat signifikanten Einfluss auf Gesamtkosten. Metalle generell teurer als Kunststoffe. Überdimensionierung vermeiden. Prüfen, ob spezifische Güte/Zertifikat nötig. Wenn generisches Material reicht oder mehrere Materialien möglich → günstigeres wählen.
Zerspanbarkeit beachten. Stähle z. B. schwerer zu zerspanen → längere Bearbeitungszeit, höherer Werkzeugverschleiß → höhere Kosten.
Gängige Anwendungen für CNC-Fräsen
Viele Branchen nutzen CNC-Fräsen für zuverlässige, präzise Teile mit engen Spezifikationen und regulatorischen Anforderungen: Luft- & Raumfahrt, Automobil, Medizintechnik, Elektronik, kommerzielle Teilefertigung.
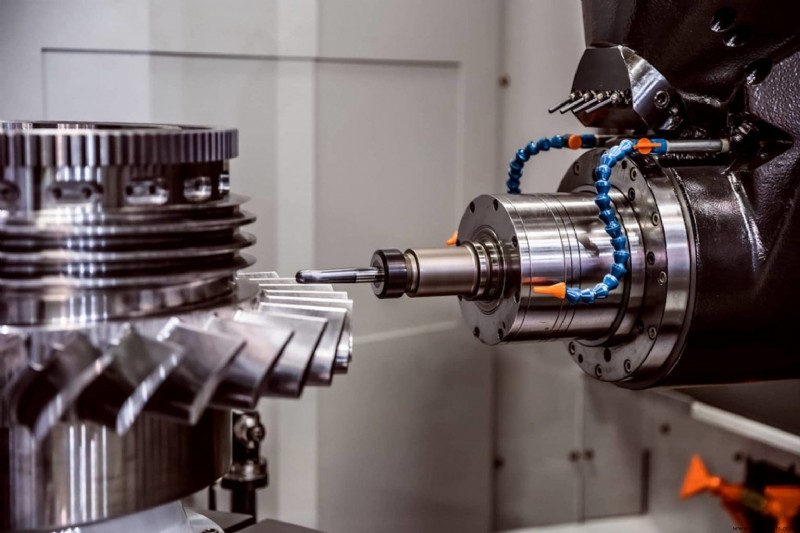
Luftfahrtteile: hohe Qualitäts-, Prüf- & Regulierungsstandards für Funktion, Passung, Sicherheit. CNC-Fräsen ideal für Kunststoff-/Metallteile mit extrem engen Toleranzen, hoher Präzision, spezialisierten Teilen. Gleiches für Automobilkomponenten.
Medizintechnik: Implantate, chirurgische Instrumente, Komponenten für Medizinelektronik. Sorgfalt & Präzision kritisch – zusätzliche Sicherheitsstandards.
Halbleiter & Elektronik: extrem strenge Präzisions- & Toleranzanforderungen durch Größe & Komplexität. CNC-Fräsen hat wenige Materialbeschränkungen – leitfähige Materialien wie Silizium nutzbar.
Kommerzielle Teile: Aluminiumguss/Strangpressprofile, Stahl- & Kunststoffteile.
Weitere Anwendung: Werkzeugbau – Formen, Vorrichtungen, Spannzeuge, Master Patterns für Produktion. Integral für jeden Fertigungs-/Formprozess.
CNC-Fräsen-Projekt mit Fast Radius starten
Bei Fast Radius machen wir es einfach, Qualitäts-Teile über unseren CNC-Fräsdienst zu erhalten. Starten Sie unter os.fastradius.com, laden Sie Teildesigns hoch, erhalten Sie sofortiges DFM-Feedback. Einheitliche, intuitive Oberfläche für Design- & Auftragsmanagement.
Mit Fast Radius wählen Sie erfahrene Experten: Vollständige Unterstützung durch Ingenieure, Customer Success Manager, Account Executives & mehr. Wir nutzen Optionen für Inlands- & Ausland-CNC-Fräsen, um Ihr Projekt so effizient wie möglich ohne Qualitätsverlust abzuwickeln.
Kontaktieren Sie uns noch heute für den Fast Radius Unterschied oder klicken Sie hier, um unseren umfassenden Leitfaden als PDF herunterzuladen.
Bereit, Ihre Teile mit Fast Radius zu fertigen?
Angebot anfordern
Industrietechnik
- 5-Achs-CNC-Bearbeitung meistern: Umfassender Leitfaden & Branchenvorteile
- CNC-Bearbeitung: Präzisionslösungen für die Automobilindustrie
- Die besten CNC-Bearbeitungsmaterialien für optimale Leistung wählen
- AIaaS entmystifiziert: Der definitive Leitfaden zu AI as a Service
- Kalte Elektrizität erklärt: LC-Schaltungs-Grundlagen
- Leiterbahn-Design (PCB Traces): Der definitive Guide für Layout & Berechnung
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- 5-Achs-CNC-Fräsen meistern: Umfassender Leitfaden für Profis
- Morgen gestalten: Innovationen, die die Zukunft der CNC-Bearbeitung antreiben
- 5-Achs-CNC-Bearbeitung meistern: Expertenleitfaden für Präzisionsfertigung