



Vielseitiges Gewebeband (Duct Tape): Stärke, Flexibilität und Alltagsanwendungen
Hintergrund
Gewebeband (Duct Tape) ist ein Stoffband, das auf einer Seite mit Polyethylenharz beschichtet und auf der anderen mit sehr klebrigem Kautschuk-basiertem Klebstoff versehen ist. Im Gegensatz zu anderen Bändern verleiht der Stoffträger Gewebeband Festigkeit, erlaubt aber einfaches Reißen. Es ist auch sehr formbar und haftet auf einer Vielzahl von Oberflächen. Obwohl primär für Luftkanäle und ähnliche Anwendungen konzipiert, haben Verbraucher ein breites Spektrum an Nutzungen für dieses populäre Produkt gefunden. Es kann für diverse Hausreparaturen, als Befestigung statt Schrauben oder Nägel und in der Auto-Wartung eingesetzt werden. Snowmobiler kleben sich Gewebeband sogar auf die Nase, um Frostbeulen und Sonnenbrand abzuwehren. Das Produkt hat so viel Interesse geweckt, dass Bücher und Websites seinen unkonventionellen, oft humorvollen Anwendungen gewidmet sind. Beispielsweise beschreibt The Duct Tape Book, wie man mit Gewebeband Schürzen und Trampolinabdeckungen herstellt.
Geschichte
Es gibt widersprüchliche Darstellungen zur Geschichte von Gewebeband. Laut Manco, Inc. (Hersteller von Duck™-Markenband) wurde es von Permacell – einer Division von Johnson & Johnson – während des Zweiten Weltkriegs in den 1940ern entwickelt. Andere Experten behaupten, das Bandprodukt sei in den 1920ern von Forschern der 3M Company unter Leitung von Richard Drew erfunden worden. Die meisten Berichte stimmen jedoch darin überein, dass Permacell Gewebeband während des Krieges perfektionierte. Mit modernster Technologie entwickelte ihr Forschungsteam einen Prozess, um mehrere Klebeschichten auf ein Polyethylen-beschichtetes Stoffträgermaterial zu kombinieren. Manche sagen, dieses frühe Produkt wurde „Duck Tape“ genannt, weil es Wasser wie Entenfedern abwies oder weil das Stoffgewebe aus Entenstoff (Duck Cloth) bestand.
Unabhängig vom Ursprung fand das Militär vielfältige Nutzungen für Gewebeband. Eine der frühesten Anwendungen war das Zusammenhalten von Munitionskisten. Deshalb bezeichneten Soldaten es als „Gun Tape“. Die Luftwaffe fand weitere Verwendungen und deckte Kanonenluken an Flugzeugen mit Gewebeband ab, um Luftwiderstand beim Start zu reduzieren. Wie viele Militärprodukte war Gewebeband ursprünglich olivgrün, wurde nach dem Krieg aber in die bekanntere Silberfarbe geändert. Hersteller begannen, es an Haushaltsverbraucher zu vermarkten, die vielfältige neue Anwendungen fanden. Das Band ist einfacher zu handhaben und genauso effektiv wie Schrauben und Bolzen, wenn es um das Zusammenhalten der Art von Lüftungskanälen geht, die in Neubauten mit Warmluftheizung vorkommen.
Mit wachsender Konsumentennachfrage begannen Vermarkter, ihre Bänder verbraucherfreundlicher zu verpacken. Laut Manco waren sie das erste Unternehmen, das Gewebeband schrumpfverpackte und etikettierte, sodass es leicht in Regalen gestapelt werden konnte. Diese Verpackungsverbesserung erleichterte Käufern die Unterscheidung zwischen Qualitätsstufen. 1999 verkaufte Manco jährlich ca. 5.352 Tonnen (5.900 Short Tons) oder 396.240 km Band.
Design
Gewebeband ist für unterschiedliche Anwendungen basierend auf seiner Güteklasse konzipiert. Die Güteklasse wird durch die Kombination von Klebstofftyp und Trägermaterialstärke bestimmt. Die Festigkeit des Stoffgewebes hängt von der Fadenzahl ab; diese bestimmt die Reißfestigkeit des Stoffs. Beispielsweise hat Militärband eine Reißfestigkeit von 18 kg (40 lb), während günstigere Bänder im 9 kg (20 lb) Bereich liegen. Für Behördenzwecke konzipiertes Band muss einem umfangreichen 12-seitigen Spezifikationsleitfaden entsprechen, der Festigkeit und andere Faktoren diktiert. Kommerzielle Güteklassen sind weniger anspruchsvoll und typischerweise als Utility, General Purpose oder Premium klassifiziert. Weitere Spezialklassen umfassen „Nuclear Tape“ für Reaktoren und „200 mph (322 km/h) Tape“ speziell für Rennwagen.
Rohmaterialien
Baumwollgewebe
Baumwolle bildet das Rückgrat von Gewebeband. Sie bietet Zugfestigkeit und erlaubt Reißen in beide Richtungen. Gewebe mit dichterer Webart und höherer Fadenzahl ist hochwertiger, bietet größere Festigkeit und saubereren Riss. Premium-Band kann eine Fadenzahl von 44 × 28 Fäden pro Quadratzoll haben. Entsprechend ist Band mit diesem Gewebe teurer. Der Baumwollstoff wird „Web“ genannt, wenn er über die Beschichtungsmaschinerie gespannt ist.
Polyethylen-Beschichtung
Der Baumwollstoff wird mit Polyethylen beschichtet, einem Kunststoff, der ihn vor Feuchtigkeit und Abrieb schützt. Diese Kunststoffbeschichtung ist flexibel und verbessert die Haftung auf unregelmäßigen Oberflächen. Polyethylen wird geschmolzen und in einem vorläufigen Beschichtungsvorgang auf den Stoff aufgebracht. Der beschichtete Stoff wird dann auf Rollen gelagert, bis der Hersteller bereit ist, den Klebstoff aufzutragen.
Klebstoffverbindung
Der in Gewebeband verwendete Klebstoff ist aus zwei Gründen einzigartig. Erstens ist der Klebstoff selbst mit Kautschukverbindungen formuliert, die langfristige Bindung sichern. Andere Bänder nutzen typischerweise Klebstoffpolymere, die weniger bindend sind. Zweitens wird der Klebstoff in einer viel dickeren Schicht auf das Substrat aufgebracht als bei Zellophan- oder Malerbändern. Dies erhöht ebenfalls die Klebeeigenschaften des Bandes.
Der Herstellungsprozess
Klebstoffmischung (Compounding)
- 1 Der kautschukbasierte Klebstoff für Gewebeband wird in einem mehrstufigen Prozess hergestellt. Im ersten Schritt wird der Klebstoff in einem Banbury-Mischer kompoundiert – ein Edelstahltank mit Dampfmantel zum Erhitzen der Mischung und einem Hochdrehmoment-Mischer. Die Kautschukverbindungen werden in Pelletform zugegeben, dann erhitzt und gemischt, bis sie geschmolzen und homogen sind. Weitere Zutaten werden gemäß Formulierung dem Mischertank zugegeben. Dazu gehören Tackifizierer, Viskositätsmodifizierer, Antioxidantien und andere Additive. Die finale Mischung ist dick, aber glatt genug, um in einen Vorlagentank gepumpt zu werden, der mit der Beschichtungsausrüstung verbunden ist.
Klebstoffauftrag
- 2 Klebstoff und Stoff werden mit hochentwickelter Beschichtungsausrüstung kombiniert. Zunächst wird der Klebstoff auf einer Walzenstraße weiter erweicht. Eine Walzenstraße besteht aus eng beieinanderliegenden hohlen Walzen aus schwerem Edelstahl. Die Walzen sind an Hochdrehmoment-Getriebe und einen Motor angeschlossen, der sie mit festgelegter Geschwindigkeit rotiert. Die Walzentemperatur wird durch kontinuierliches Wasserpumpen kontrolliert. Die obere Walze wird auf 127 °C (260 °F) und die mittlere auf 38 °C (100 °F) gehalten. Die Zylinder sind fixiert, sodass nur ein kleiner Spalt zwischen ihnen besteht. Während sich die Walzen drehen, wird die Kautschukmischung in diesen Spalt gefördert. Die erzeugte Reibung erhitzt und erweicht den Kautschuk. Diese Anordnung ermöglicht, dass der geschmolzene Klebstoff einen dünnen Film über die Walzenoberfläche bildet.
- 3 Der Stoff wird dann durch einen weiteren Walzensatz in die Beschichtungsmaschine geführt. Er läuft gegen die dritte Walze (gehalten bei 93 °C / 199 °F), die mit dem Klebstoff in Kontakt steht. Während dieses Prozesses, bekannt als Kalanderbeschichtung, wird der Klebstoff auf den Stoff übertragen. Durch Kontrolle der Walzenspalte kann der Maschinenbedien bestimmen, wie viel Klebstoff auf den Stoff aufgebracht wird. Wenn der Klebstoff bereit ist, wird das Trägermaterial – das mit Polyethylen vorbehandelt wurde – von seiner Lagerrolle abgewickelt und auf die Beschichtungswalzen geführt. Beim Kontakt mit der dritten Walze nimmt es
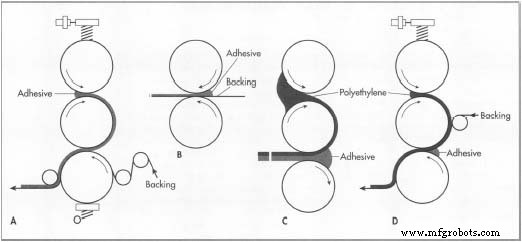 A. Dreirollen-Druckempfindliches Band-Kalander. B. Zweirollen-Klebstoff-Kalander. C. Polyethylen- und Klebstoff-Kalander. D. Kalander für Stoffband mit Polyethylen-Beschichtung. etwas Klebstoff von der Transferwalze auf. Dieses Verfahren zum Auftragen schwerer Klebstoffe nennt man Kalandern. Beschichtungen von 0,05 mm (0,002 in) sind möglich, werden aber unter 0,1 mm (0,004 in) weniger gleichmäßig. Diese Schwankungen entstehen, weil die Walzen beim Rotieren leicht durchbiegen. Dies erzeugt ungleichmäßige Spalten zwischen den Walzen, was Variationen im Beschichtungsgewicht über das Web verursacht.
- 4 Nach der Beschichtung wird das Bandgewebe auf große Pappkernen aufgewickelt. Wenn genug Band beschichtet und die Rolle voll ist, wird sie von ihrer Spindel entfernt und in einen anderen Bereich bewegt, wo sie auf die richtige Größe geschnitten werden kann. Diese Lagerrollen sind ca. 152 cm breit und 91 cm im Durchmesser.
Umspulen und Schlitzen (Slitting)
- 5 Nach Abschluss des Beschichtungsprozesses können die Rollen auf ihre Endgröße geschnitten werden. Dies geschieht durch „Abspulen“ der großen Rollen auf eine mit einer Messerserie ausgestattete Maschine. Die Messer schneiden das Web in schmalere Segmente, die dann auf kleinere Pappkerne aufgewickelt werden. Dieser Prozess heißt „Schlitzen“ (Slitting).
Verpackungsoperationen
- 6 In dieser finalen Phase werden die Gewebeband-Rollen für den Verkauf verpackt. Sie werden typischerweise einzeln oder in 2er- oder 3er-Packs schrumpfverpackt. Diese Pakete werden dann in Kartons verpackt und für den Versand vermarktet.
Abhängig vom Hersteller können die oben beschriebenen Schritte durch Automatisierung in weniger Schritte kombiniert werden. Beispielsweise nutzt Permacell ein eigenständiges Gerät, das mischt, erhitzt und den Klebstoff auf das Trägermaterial aufbringt. Diese Methode erlaubt Klebstoffherstellung ohne lösungsmittelbedingte Umweltbelastung.
Qualitätskontrolle
Gewebeband muss eine Reihe von Standardtests erfüllen, beschrieben von der American Society for Testing and Materials. Diese Methoden messen zwei Schlüsseleigenschaften des Klebstoffs: seine Klebkraft (bestimmt, wie gut das Band an einer anderen Oberfläche haftet) und Kohäsionsfestigkeit (zeigt, wie gut der Klebstoff am Stoffträger haftet). Eine gängige Evaluierungsmethode besteht darin, das Band auf eine standardisierte Edelstahlplatte aufzubringen und dann die Kraft zu messen, die zum Abreißen erforderlich ist. Die Platte wird dann untersucht, um festzustellen, wie viel, falls überhaupt, Klebstoffrückstand zurückbleibt. Die Klebstoffbeschichtung selbst wird überwacht, um zu bewerten, wie gut sie am Träger haftet. Zustände, bei denen der Klebstoff Rückstände hinterlässt, werden als Kriechen, Rissbildung, Auslaufen und Bluten bezeichnet. Qualitätskontrolltechniker achten auch auf Fischaugen (Fisheyes), der Begriff für ungleichmäßigen Klebstoffauftrag.
Zusätzlich zu Standardtests hat jeder Hersteller eigene proprietäre Methoden zur Produktbewertung. Beispielsweise messen Unternehmen den Bruchpunkt des Gewebebands. Andere evaluieren das „Knister“-Geräusch beim Abwickeln, da Verbraucher lautes Abreißen als Stärkezeichen werten. Weitere Tests messen „Quick Stick“. Eine Methode: Ping-Pong-Bälle werden auf Bandstreifen mit klebriger Seite nach oben geschossen, um zu messen, wie weit sie rollen, bevor das Band sie stoppt.
Trotz Gewebebands Ruf für überlegene Haftung fanden unabhängige Forscher 1998, dass das Band nicht so gut funktioniert wie beabsichtigt. Forscher Max Sherman und Iain Walker vom Lawrence Berkeley National Laboratory des Energieministeriums evaluierten 12 verschiedene Gewebeband-Typen. Sie entwarfen einen beschleunigten Alterungstest, der Temperaturbedingungen eines Wohn- oder Bürogebäudes von Tag zu Nacht und Winter zu Sommer nachahmte. Sie nutzten standardisierte Fingerverbindungen, die einen kleineren an einen größeren Kanal anschlossen. Jede Testverbindung wurde mit einer anderen Gewebeband-Marke umwickelt, und die Dichtung wurde unter Temperatur- und Feuchtigkeitsbedingungen evaluiert, die denen in Hausheizungs- und Klimaanlagen ähneln. Die Forscher führten auch einen Backtest durch, bei dem Proben bei höheren Temperaturen gebacken wurden. Die meisten getesteten Verbindungen wiesen laut Forschern Leckagen von 50 % oder mehr auf. Ihre Testergebnisse zeigten auch, dass ein großer Anteil der Bänder bei Temperaturen unter 0 °C (32 °F) oder über 93 °C (200 °F) nicht funktionierte. Die Bandindustrie bestritt diese Ergebnisse jedoch und behauptete, für optimale Effizienz sollten ihre Bandprodukte durch Manschetten oder Klemmen unterstützt werden.
Die Zukunft
Umwelt- und Preisüberlegungen treiben Forschung zu neuen Klebstoffformulierungen bei geringeren Kosten an – der allgemeine Preis für eine 5 cm breite, 46 m lange Rolle Allzweck-Gewebeband liegt bei ca. 3 Dollar –, die hohe Funktionalität ohne Umweltschädigung bewahren. Zusätzlich treiben Marketingüberlegungen Produktverbesserungen an. Als Reaktion auf Kritik, dass Gewebeband bei Extremtemperaturen nicht gut funktioniert, entwickeln Hersteller fortschrittlichere Formulierungen, speziell designed für schwere Hitze- und Kältewechsel. Erstmals werden formale Standards speziell für Gewebeband an flexiblen Luftkanälen erstellt. Bandhersteller unterstützen diesen Plan, da sie glauben, dass Zertifizierung durch Underwriters Laboratories (eine Produktsicherheits-Prüforganisation) ihren Umsatz steigern wird.
Herstellungsprozess
- Warum digitaler Speicher wichtig ist
- Tesafilm: Geschichte, Produktion und Umweltauswirkungen
- Addcomposites führt fortschrittliche Bandwickel-Fähigkeit in Finnland ein
- Fiberglas-Klebeband – Unübertroffen –40°C bis 260°C Hitzebeständigkeit für Industrieanwendungen
- Fiberglas-Klebeband: Hochtemperaturbeständigkeit & vielseitige Anwendungen
- Hochtemperatur-Glasfasergewebeband: Überlegener Hitzeschutz für Elektronik- und Autoanwendungen
- Tenax PPS Kohlefaser TPUD – Hochleistungs-, kostengünstiges unidirektionales Tape
- INOMETA erweitert Portfolio um laserunterstütztes Tape-Winding-System
- 5 Expertentipps für effektiven Einsatz von Bodenmarkierungsband auf Baustellen
- T26 Strukturelles Epoxidharz mit EP-UD-Tape – Hochleistung, niedrige Viskosität RTM-Lösung