



Segelboote: Freiheit, Luxus und Innovation auf dem Wasser
Hintergrund
Für Menschen, die das Wasser lieben, bieten Segelboote die Möglichkeit, über dessen Oberfläche zu gleiten. Selbst bei gefrorenem Wasser ermöglichen Eisboote (Segelboote mit Kufen oder Klingen am Rumpf) das Gleiten über das Eis. Das Segelboot ist Fortbewegungsmittel, Freizeitvergnügen – von einfachen Booten bis zu aufwendigen Regattayachten – und sogar Wohnform. Eine riesige Yacht mit Sonderausstattung und Crew ist Statussymbol. Ein Einhandboot mit kleinem Segel verkörpert Freiheit. Ein majestätischer alter Klipper erinnert an historische Seeschlachten, Gewürz- und Teehandel und Legenden wie den „Fliegenden Holländer“. Eine Bucht oder ein See voller Segelboote und Weißkappen unter gewelltem Himmel ist ein perfektes Motiv für Maler und bleibende Erinnerung.
Segeln war einst Hobby der Reichen, doch mehr Freizeit und Einkommen beim „Durchschnittsbürger“ machten es zu einer der beliebtesten Freizeitaktivitäten. Segelboote werden handgefertigt oder in Serie gebaut in allen Größen: von Daysailern und Booten unter 3,4 m bis zu Dinghis, größeren Einmastbooten, Zweimastern (Yawls) und großen Yachten. Yachten orientieren sich an historischen Schiffstypen wie Brigantinen, Kutter, Klipper und Schoner. Rennboote sind auf Geschwindigkeit und Wendigkeit optimiert, Boote mit Kabinen für Passagiere und Crew robuster und komfortabler. Viele Segelboote führen auch Diesel-Außen- oder Innenborder für Flauten oder schnellere Hafenrückkehr.
Unverkennbares Merkmal ist das Segel. Ein Segel ist schlicht ein Stoffstück, das Wind einfängt, um das Boot voranzutreiben. Moderne Segel bestehen meist aus Dacron, einer Polyesterfaser. Durch Erhitzen verschmelzen die Fasern, sodass Wind nicht durch Poren wie bei Gewebe entweicht und die Oberfläche extrem niedrige Reibung aufweist. Polyestersegel sind leicht und dehnen sich kaum.
Segel lassen sich in zwei Hauptkategorien und viele Unterklassen einteilen: quadratische und dreieckige Segel. Quadratsegel quer zur Schiffsachse nutzen Winddruck für Vortrieb; Wind trifft nur die Rückseite (Lee). Dreiecksegel folgen der Schiffsachse, mit Vorsegeln am Bug und Achtersegeln am Heck. Beide Seiten dreieckiger Segel erzeugen Vortrieb und lassen sich optimal auf die Windkraft einstellen.
Unterklassen benennen sich nach Takelage-Teilen oder Nachbargegenständen. Masten sind wichtige Identifikatoren: Ein Dreimaster hat Fockmast, Großmast und Besanmast (richtung Heck). Einmaster nur Großmast. Zweimaster können Fock- und Großmast oder Groß- und Besanmast haben, wobei der Besanmast der kürzere ist. Nach Schiffsteilen benannte Segel: Gaffelsegel, Focksegel, Spritssegel, Lateiner- und Luggersegel. Nach Spezialzweck: Sommersiegel für Tropen, Sturmsegel für Schlechtwetter, Regattasegel für Rennen, Fahrtensegel als Standard für Alltagsbedingungen. Ein dreimastiger Vollschiffer kann bis zu 20 Segel mit einzigartigen Namen und Funktionen führen.
Geschichte
Tierhäute dienten als Segel für früheste Boote und Flöße. Ägypter und andere antike Völker flochten Rohrmatten zu Segeln, doch Ägypter fertigten schon 3300 v. Chr. die ersten Stoffsegel. Große Seefahrer des Mittelmeers wie Phönizier segelten unter Stoffsegeln. Über Jahrhunderte waren Segel aus Hanf, Flachs, Ramie und Jute beliebt; Flachs war das Hauptmaterial im Zeitalter der Entdeckungen (ca. 1450–1650). Baumwolle verdrängte Flachs allmählich mit steigendem Anbau und Verarbeitung. Der Sieg der Rennjacht America 1851 krönte das Baumwollsegel zur Spitze. Diese US-Yacht besiegte 14 britische Schiffe in einem Rennen um die Isle of Wight vor Englands Südküste und gab dem America's Cup, der größten Yachtregatta der Welt, seinen Namen.
Segelboote begannen als Einbaumstämme und einfache Flöße. Raffiniertere Rumpfformen, die das Wasser durchschneiden, entstanden aus militärischer Nutzung, aber auch von Kaufleuten, die Handelsnetze quer durchs Mittelmeer knüpften. Als Daysailer für Fischerei und Freizeit gebaut wurden, waren sie im Wesentlichen Miniaturausgaben von Marineschiffen wie Schoner und Kutter. Die prunkvollen Yachten königlicher Familien und Reicher kopierten ebenfalls Marineschiffe. Um 1850 entstand mit der Schiffsbauarchitektur eine neue Ingenieurdisziplin, um effiziente Rümpfe und Segelbootteile nach physikalischen, ingenieurtechnischen und architektonischen Prinzipien zu entwerfen. Segel und Takelage und ihre Auswirkungen auf Geschwindigkeit wurden im Wesentlichen ignoriert bis 1920. Seitdem fließen Aerodynamik in ihr Design ein. Heute basieren Modifikationen komplexer Boote wie der America's-Cup-Teilnehmer auf Windkanaltests und vielen anderen anspruchsvollen Analysen an Booten, Wasser, Wind und Segeln.
In Regionen mit ganzjährig gefrorenen Gewässern entwickelten sich Eisboote, die Segelboote auf Kufen oder Klingen über das Eis gleiten lassen. Archäologen fanden Belege für Eisboote in Skandinavien bis 2000 v. Chr. Augenzeugenberichte aus Skandinavien, den Niederlanden und baltischen Küstenländern wie Lettland und Russland sind jünger, früheste aus dem 17. Jahrhundert. In den USA befuhr das erste bekannte Eisboot der Neuen Welt 1790 den Hudson River in New York. Wie ihre Warmwasser-Pendants heißen Renn-Eisboote Eisyachten, und Eissegeln als anerkannter Sport datiert aus dem 19. Jahrhundert.
Rohmaterialien
Segelboothersteller fertigen Teile selbst oder bestellen sie, je nach geplanter Stückzahl. Spezialzulieferer liefern meist Masten, Segel, Motoren und Metallbeschläge. Bootsbauer fertigen ihre eigenen Fiberglasrümpfe; Materialien für verstärktes Fiberglas: Gelcoat-Polyesterharz, Härter, gewebtes Fiberglas-Roving und Fiberglas. Wer Rümpfe aus Holz baut, bestellt, lagert und formt eigenes Holz.
Roving ist strangförmiges Material, das an Jute erinnert. Es kann mit biaxialen, triaxialen oder gestrickten Strängen gewebt werden; der Designer spezifiziert die Roving-Art je nach geplantem Design und Gewicht des fertigen Segelboots; Segelboote reichen von leicht und sehr schnell bis stark und hochseetauglich.
Design
Hersteller fertigen meist mehrere spezifische Segelbootlinien. Designs werden auf Blaupausen gezeichnet oder per CAD erstellt. Bei neuem Design wird ein Holzmodell (Plug) nach Blaupausen gebaut, das exakt die Außenseite des leeren Rumpfs abbildet. Der Plug wird geschliffen, poliert und mit einer glatten Beschichtung – etwa Bootsbau-Teflon – überzogen, von der sich andere Materialien lösen lassen.
Auf dem Plug wird eine Form (Mold) aufgebaut; deren Innenseite ist dann das Modell für die Außenseite des künftigen Segelboots. Diese Form wird aus Fiberglas gegossen und muss 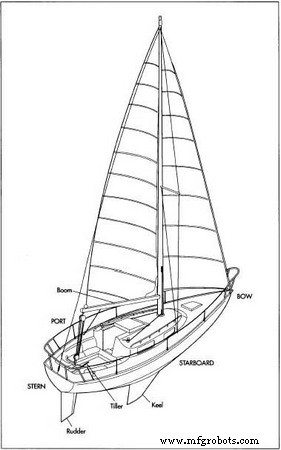 Ein Segelboot. perfekt sein. Der Prozess der Plug- und Formenherstellung ist sehr teuer, daher müssen Designer den Plan auf Papier sicher beherrschen, bevor sie zum Plugbau schreiten.
Nach Fertigstellung und Freigabe der Form ist sie bereit zur Vervielfältigung von Segelbooten dieses Designs. Blaupause, Plug und Form dienen zur Berechnung von Anzahl und 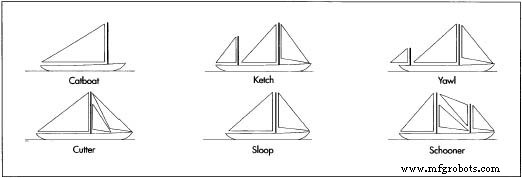 Beispiele verschiedener Takelarten. Typen der Beschläge an Boot und Deck, Motoren, Segeln und Innenausstattung. Diese werden vorab bei Spezialzulieferern bestellt.
Der Herstellungsprozess
Industriell gefertigte Segelboote reichen typischerweise von 3,4 m langen Daysailern bis zu 8,5 m und länger für Luxusboote mit Dieselmotoren und Wohnkabinen. Der folgende Prozess beschreibt den Bau kleiner Fiberglasboote, mit Anmerkungen zu größeren Varianten.
Der Rumpf
Der Rumpfbau beginnt von außen nach innen. Die Kontaktfläche an der Forminnenseite wird die Rumpfaußenseite. Die Form wird mit Trennmittel – einer Antihaftbeschichtung – ausgekleidet, die das Herauslösen des fertigen Rumpfs erleichtert. Farbpigment wird an die Forminnenseite aufgebracht; effektiv ist der „Anstrich“ der erste Teil des Segelboots, obwohl das Pigment in die äußerste Fiberglas-Harz-Schicht einbindet. Segelboote können in allen Farben gefärbt werden, dank der Pigmentvielfalt.
Die Hautschicht (Skin Coat) besteht aus 124–156 g geblasenem Fiberglas, das an Watte erinnert. Anders als das folgende Roving ist es Zufallsfaser-Fiberglas, das eingeblasen und von Hand verteilt wird. Die Hautschicht ist ca. 0,13 mm dick, reicht aber, um das Roving-Muster am Außenfinish unsichtbar zu machen. Gelcoat wird aufgetragen, um das Fiberglas zu härten. Dieses Chemikalienharz reagiert mit einem Härter, der eine chemische Reaktion auslöst, die das formbare Fiberglas in hartes Material wandelt.
- Gewebtes, 746 g schweres Fiberglas-Roving wird gegen die Hautschicht gelegt. Roving-Lagen werden von Hand ausgerollt, zur Verstärkung verbunden und für Dicke und Festigkeit aufgebaut. Es wird auch in Form gepresst und an die äußeren Lagen und die Form selbst angepasst. Erneut wird Gelcoat aufgetragen, um die Aushärtung zu starten. Harz und Härter werden mit präzise dosiertem Sprühnebel aufgebracht, bis das Roving gesättigt ist. Nach Gelcoat-Auftrag haben die Fiberglas-Arbeiter 30–40 Minuten, das Material zu formen, solange es einen keksteigartigen Zustand hat, bevor es aushärtet. Der Aufbau aus Fiberglas und Aufsprühen von Harz/Härter erfolgt in einem temperaturkontrollierten Raum bei 22,2 °C. Arbeiter laminieren eine Rumpfhälfte (eine Bootsseite) pro Durchgang. Jede Hälfte härtet 24 Stunden aus, damit der Härter die chemische Umwandlung abschließen kann.
- Die ersten Lagen der anderen Rumpfhälfte werden laminiert und ausgehärtet, dann kehren die Arbeiter zur ersten Seite zurück, um weitere Lagen für Rumpfdicke aufzubauen. Boote von 5,5–7,3 m haben typischerweise drei Roving-Lagen. Während des „Glasierens“ werden auch Steifiger in den Rumpf eingebaut. Vorgefertigte Marine-Sperrholzabschnitte werden in den leeren Rumpfboden gelegt. Mit weiteren Roving-Schichten wird das Sperrholz eingeglast; Harz und Härter härten das Sperrholz als strukturelle Komponenten des Fiberglases ein. Je nach Design und Größe können die Sperrholzbestandteile aus Stringern, Spanten und Schotten bestehen, die das Boot gegen Wellenstoß und Biegekräfte stärken.
- In einem anderen Teil der Glasierhalle wird das Deck gebaut. Eine passende Deckform wird gefertigt. Wie ein Schuhkartondeckel passt sie über den offenen Rumpf und wird mechanisch befestigt. Der Fiberglas-Deckbau folgt exakt dem gleichen Prozess. Trennmittel wird auf die Unterseite der Deckform (die Deckoberseite) aufgebracht, Pigment platziert, Hautschicht aus geblasenem Fiberglas aufgesprüht, gefolgt von Harz und Härter. Die Decklagen werden aus Fiberglas-Roving aufgebaut, versteifende Marine-Sperrholzteile eingeglast, und spezielle Verstärkungen dort laminiert, wo Hardware oder Befestigungen das Deck durchdringen. Verstärkungsstücke bestehen aus Marine-Sperrholz oder Aluminium.
- Wenn die Fiberglas-Laminierung an Rumpf und passendem Deck abgeschlossen und vollständig ausgehärtet ist, werden die Sektionen aus den Formen gelöst. Ein Holzkeil wird zwischen Form und Fiberglas getrieben, und die Sektion löst sich. Alternativ werden Form und Sektion in Wasser getaucht, und der Wasserdruck zwischen beiden löst die Fiberglas-Sektion. Ein Kettenzug hebt die Sektion aus der Form, und sie wird auf einen Montagewagen gesetzt, damit Arbeiter sie leicht bewegen und erreichen können.
Die Montagephase beginnt mit „Green Trimming“ – Abschneiden von Grat (Fiberglas- und Harzüberstand). Deck und Rumpf werden geschliffen und gereinigt, alle Kanten auf Glätte, alle Fugen auf präzisen Sitz geprüft. Offensichtlich erfordern größere Boote viele weitere Montageschritte als Daysailer. Ist das Boot länger als 6,7 m, erhält es ein Cockpit-Liner, Innenliner, Kajüten, Sitzbereiche, Toiletten (an Bord „Heads“ genannt) und Schlafbereiche. Meist sind größere Boote Custom-Builds, diese Systeme aus Holz gefertigt.
 Ein America's-Cup-Teilnehmer.
John Cox Stevens, wohlhabender New-Jersey-Immobilienmakler und Sportpromoter, gründete 1844 den New York Yacht Club. Als Commodore organisierte er 1850 ein Syndikat von fünf Clubmitgliedern, das William H. Brown mit dem Bau einer Rennjacht beauftragte. Nach Design von George Steers fertigstellte Brown America 1851, rechtzeitig für Stevens, eine Einladung des britischen Royal Yacht Squadron zum Rennen um die Isle of Wight anzunehmen. Gegen 17 erfahrene britische Boote startete America schlecht, aber siegte mit deutlichem Vorsprung und gewann den Preis, einen 100-Guinea-Silberpokal. Stevens nahm den Pokal an und stellte ihn auf seinem Landsitz aus. Nach seinem Tod 1857 wurde der Cup zum Treuhandvermögen des NYYC.
Die erste Herausforderung kam 1870 durch den 34-m-englischen Schoner Cambria, der 26-m-US-Verteidiger Magic gewann das 56-km-Rennen. 132 Jahre blieb der America's Cup in den USA. 1983 ging er an Australien verloren. Australia II forderte Liberty mit Dennis Connor als Skipper. 1986 holte Connor den Cup für die USA an Bord von Stars and Stripes zurück. 1995 ging er wieder verloren, an Neuseeland, das 2000 als einziges Land neben den USA den Cup zweimal gewann. Die nächste America's-Cup-Herausforderung ist für 2003 angesetzt.
- Als Nächstes wird die Sanitärinstallation eingebaut. Flexible Rohre werden verwendet. Schläuche führen von Frischwassertanks für Toiletten und Duschen (wieder bei größeren Schiffen), Rücklaufschläuche leiten Abwasser in den bordeigenen Fäkalientank. Elektrische Leitungen werden gemäß Vorschriften verlegt. Motoren (falls vorhanden) und mechanische Ausrüstung werden als Nächstes eingebaut. Bei bordeigenem Motor wird dieser auf Motorbefestigungen montiert, die auf Stringern – strukturellen Rumpfteilen – sitzen. Propellerwelle und Propeller werden befestigt, Motorsteuerung angeschlossen.
- Der grün-gesäuberte und polierte Deckel wird umgedreht und auf den Rumpf gesetzt. Zunächst ein „Dry Fit“, um sicherzustellen, dass das Deck noch passgenau auf dem Rumpf sitzt. Mechanische Befestigungen aus Edelstahl werden durch passende verstärkte Deck- und Rumpfbereiche geführt. Bevor das Deck fest verriegelt wird, wird ein leckdichtes Dichtmittel speziell für Marinebau aufgebracht. Die Befestigungen werden dann mechanisch angezogen. Deckbeschläge werden montiert. Beschläge können Winschen und Umlenkblöcke für Leinen und Segel, Relingen, Wanten und andere Features umfassen. Die Installation der Beschläge ist ein wichtiger Qualitätsindikator; die Beschläge selbst sowie Unterlegplatten und Kontermuttern und -schrauben müssen schwerer Belastung und intensiver Wasserwirkung standhalten. Beschläge sind ein sehr teurer Teil des Segelbootsbaus; eine einzelne Winse für eine America's-Cup-Yacht kann 20.000 $ kosten.
- Der Mast ist das letzte große Beschlagstück. Im Rumpf wird ein Holzblock oder -schuh, Tabernakel genannt, als Mastfuß eingebaut. Masten bestehen meist aus Aluminium für geringes Gewicht. Wenn der Mast im Tabernakel sitzt, halten Wanten (Stays) aus Edelstahldraht ihn in Position. Wanten werden für jedes Boot individuell angepasst; Hersteller fertigen sie meist selbst, um korrekte Spannung zur Maststabilisierung zu gewährleisten.
- Alle Kabel (falls vorhanden) für Elektrik und Schläuche für Sanitär (falls vorhanden) werden angeschlossen und getestet. Wenn das Boot Fenster in der Kajüte hat, werden Schablonen auf den Rumpf gelegt, Lukenausschnitte ausgeschnitten. Dichtmittel wird an die Kanten der Öffnungen gegeben, Fenster aus Rahmen und Glas eingesetzt. Zusätzlicher Dichtmittelauftrag sichert die Abdichtung. Der Außenanstrich wird auf Beschädigungen geprüft und nachgebessert. Akzente werden aufgemalt, Zierband für Streifen und Dekorationen aufgeklebt. Aufkleber, Nummern und Herstellerinformationen werden angebracht.
Die Segel
- Segel werden von Segelmachern gefertigt, die in Design und Materialeigenschaften hochqualifiziert sind. Ein Segelboothersteller kann dem Segelmacher einen Plan geben oder der Segelmacher vermisst die Takelage des Bootes und entwirft die Segel daraus. Mathematik fließt in Segeldesign bei der Schätzung der Segeldehnung unter Winddruck, und die Krümmung jeder Segelfläche wird berechnet. Diese Krümmung heißt Segelbauch (Draft) und erzeugt Vortrieb aus Wind genau wie gekrümmte Flugzeugflügel Auftrieb. Die Segelmacherwerkstatt (Sail Loft) ist kritisch, weil die Pläne für jedes Segel in Originalgröße mit Kreide auf den Boden gezeichnet werden. Der Stoff, meist Polyester, wird über den Plan gelegt, und die Umrisse werden auf den Stoff übertragen. Jede Segelform wird nummeriert.
- Die Segel werden nach den aufgezeichneten Maßen ausgeschnitten. Segel bestehen aus mehreren Stücken, die mit Segelzwirn – einer spezialisierten, stärkeren Faser als normaler Faden – vernäht werden. Wenn die Nähnadel mit Segelzwirn bestückt ist, wird der Zwirn verdreht für Festigkeit, und Wachs wird aufgetragen, damit der Zwirn die Verdrehung hält.
- Nachdem alle Stücke jedes Segels vernäht sind, wird Verstärkung an den Partien angebracht, die die meiste Belastung tragen. Patches (Verstärkungen) an jede Ecke und Tabling (verdickter Saum) am Vorliek (Luff) und am Fuß des Segels. Wenn das Tabling fertig ist, werden Seile auch in das Vorliek und die Fußkante eingenäht, um diese Segelteile gegen Dehnung zu verstärken.
- Schließlich werden Beschläge und Fittings an jedes Segel angebracht. Dazu können Metallschieber, Ösen und Reffpunkte gehören, je nach Bootdesign und Segelzweck. Die Segel werden an den Segelboothersteller geliefert, und Sets werden auf den zugehörigen Booten gelagert.
Qualitätskontrolle
Qualitätskontrolle ist ein fortlaufender Prozess. Alle Fittings und Materialien von externen Zulieferern werden bei Wareneingang geprüft. Artikel wie Elektroverkabelung werden vor Einbau am Prüfstand getestet, sofort nach Einbau und erneut bei der finalen Qualitätskontrolle.
Spezialbereiche wie das Glasieren des Fiberglasrumpfs haben kritische Anforderungen an Temperatur und Platzierung. Gelcoat wird an einem Indexmaß aufgetragen, da es weder zu dick noch zu dünn sein darf. Überhärtung des Harzes erzeugt extreme Innentemperaturen im Material, es wird unbrauchbar. Misslingt die Härtung, muss das Harz ausgemeißelt werden – teuer und zeitaufwendig. Fehler im Design von Fiberglasstärken und Beschlagplatzierung sowie Konstruktionsfehler beeinflussen Gewicht und Trimmung des Segelboots und wie es im Wasser liegt; ist die Balance falsch, ist die statische Krängung falsch.
Details sind wichtig, und Qualitätskontrollen sind so terminiert, dass sie sofort korrigiert werden. Ein unkorrigierter Fehler im Rumpf ist nach Deckverschraubung schwer erreichbar. Die finale Qualitätskontrolle sollte nur geringfügige Probleme wie winzige Außenfehler offenbaren, die schnell behoben werden.
Nebenprodukte/Abfall
Segelboothersteller produzieren typischerweise keine Nebenprodukte und spezialisieren sich auf eng verwandte Linien. Nur die größten Unternehmen haben breitere Sortimente; ihre größere Produktion erlaubt Skaleneffekte beim Einkauf von Beschlägen und anderen Zulieferteilen, was ihnen einen Vorteil gegenüber kleineren Bauern verschafft. Kleinebauer wissen jedoch, dass ein liebevoll gefertigtes Produkt ihr Stolz ist, und sie kaufen lieber kleinere Mengen (und verschwenden weniger) zugunsten von Custom-Qualität.
Abfall ist ein geringes Problem. Die meisten Materialien können recycelt werden, und das Geschäft erfordert so strenge Qualitätskontrolle, dass Abfall durch sorgfältige Handwerkskunst minimiert wird. Sicherheit ist dagegen ein Hauptanliegen. Vor 30 Jahren war Segelbootsbau unreguliert, viele Bootsbauer betrieben „Hinterhofindustrien“. Regulierungen machten dies fast unmöglich. Arbeiter werden in Sicherheitsfragen geschult, besonders Luftqualität, und müssen während des Fiberglasrumpfbaus Atemschutz tragen wegen der Dämpfe aus dem Härtungsprozess. Abluft aus dem Gebäude muss gemäß US-EPA-Vorschriften kontrolliert werden. Arbeiter tragen Tyvek-Anzüge gegen Spritzgefahr, Chemikalien werden vorschriftsmäßig gelagert und entsorgt.
Die Zukunft
Segelboote sind Symbole von Schönheit und Freiheit. Sie sind begehrte Freizeitformen und Symbole für Erfolg, Unabhängigkeit und Freizeit. Starke Wirtschaftsphasen führen zu mehr Segelbootproduktion und mehr Segeln auf lokalen Gewässern. Ein Segelboot als Altersruhesitz ist der Traum vieler. Die Vielfalt der Segelbootgrößen passt zu einer ähnlichen Vielfalt an Lebensstilen. All diese Aspekte scheinen die Zukunft des Segelboots zu sichern. Sie sind eine einfache, elegante und alte Fortbewegungsform, modern gemacht; sie bieten auch Gelegenheit, die einzigartige Umgebung zu genießen, wo Wind auf Wasser trifft.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- IoT-Innovationen treiben die Zukunft der Windenergie