



Die Evolution, Materialien und Fertigung moderner Toiletten
Die Evolution, Materialien und Fertigung moderner Toiletten
Hintergrund
Ein System zur Bewältigung menschlicher Abfälle ist für jede Gemeinschaft essenziell, und der Bedarf steigt mit der Bevölkerungsdichte stark an. Während Grubenlatrinen in ländlichen Gebieten verbreitet sind, existieren anspruchsvolle Toilettenkonstruktionen seit Jahrtausenden.
Das Alte Testament enthält Gesetze zur Abdeckung von Abfällen im Freien und erwähnt eine innere Toilette für König Eglon von Moab. Belege für Spültoiletten im Indus-Tal datieren auf ca. 2000 v. Chr. Noch früher wies Mohenjo-Daro (ca. 2750 v. Chr.) Toiletten mit Entwässerungssystem auf. Die neolithischen Steinhütten von Skara Brae auf den Orkneyinseln (ca. 4000 v. Chr.) und die sumerische Stadt Ashnunna (ca. 4000 v. Chr.) verfügten ebenfalls über innere Sanitäranlagen. Um 2000 v. Chr. besaß König Minos' Palast auf Kreta Marmortoiletten, die mit Wasser aus einem angrenzenden Gefäß gespült wurden.
Die römische Architektur hinterließ ein bleibendes Erbe öffentlicher Latrinen. Private römische Häuser hatten oft einen Sitz über einer Grube, während öffentliche Anlagen elaborierter waren, neben Bädern errichtet. Reihen aus Stein- oder Marmorsitzen über einem Graben erhielten überschüssiges Badewasser, das Abfälle in den Hauptkanal spülte. Ein zweiter Graben lieferte Frischwasser zum Spülen. Römische Kastelle wie Housesteads (122 n. Chr.) leiteten einen nahegelegenen Fluss unter der Latrine hindurch, um Abfälle aus dem Fort abzuleiten. Die Latrine war ein großer Raum mit Bänken an drei Wänden, jeweils mit etwa 20 Öffnungen und ohne Trennwände. Straßen wiesen große Gefäße für Reisende auf, um Straßen sauber zu halten.
Im Mittelalter installierten viele britische Abteien fließende-Wasser-Latrinen für große Mönchs-Gemeinschaften. Steinschlösser nutzten vertikale Schächte, die Abfälle in Burggraben leiteten. Innentoiletten waren oft hölzerne Kammern, die einen Nachttopf verbargen, der von Dienern in den Graben geleert wurde.
Europäische Städte leerten Nachttöpfe traditionell direkt auf Straßen, was unhygienische Zustände förderte. Die erste Spültoiletten entstand in England Ende des 16. Jahrhunderts. Sir John Harringtons „Water Closet“ (1596) wurde in Königin Elisabeth I. Palast installiert und setzte einen Trend unter dem Adel. Doch breite Akzeptanz verzögerte sich bis ins 18. Jahrhundert. Alexander Cumming erhielt 1775 das erste britische Wasserklosett-Patent mit einer Schale mit Schiebertür und Hebel, der Abfall freigab und die Schale mit Frischwasser nachfüllte. Joseph Bramahs Modell von 1778 spülte etwa 15 Sekunden. Bis 1815 waren solche Toiletten in Londoner Haushalten üblich. Londons modernes Kanalsystem, 1853 fertiggestellt, beflügelte eine aufstrebende Toilettenherstellerindustrie.
Rohmaterialien
Toilettenschalen und -tanks bestehen aus vitreous china – einer Mischung aus Ballen-Ton, Kaolin, Quarz und einem Flussmittel. Das Gemisch wird zuerst getrocknet, dann im Ofen gebrannt. Im Gegensatz zu typischer Keramik, die einen separaten Glasurbrand erfordert, vitrifiziert vitreous china (wird glasartig) in einem einzigen Brand, was das gesamte Stück wasserdicht und fleckenresistent macht.
Sitze bestehen meist aus zwei Materialien. Kunststoffsitze sind aus Polystyrol, einem Thermoplast. Die häufigere Holz-Kunststoff-Mischung nutzt Hartholzmehl (Ahorn oder Birke) gemischt mit Melaminharz; Zinkstearat verhindert Anhaften beim Formen. Metallarmaturen sind typischerweise Edelstahl oder Kupfer, und Sitz-zu-Schale-Verbindungen nutzen gummiartigen Kunststoff.
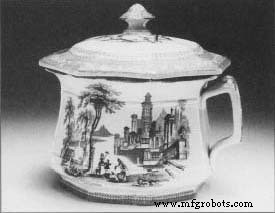 Ein Nachttopf.
Viktorianer lehnten Innentoiletten oft wegen Geruchs- und „unreiner Gase“-Bedenken ab. Heute ist ein Leben ohne Inneninstallation kaum vorstellbar. Statt zum Plumpsklo zu gehen, nutzten viele einen keramischen Nachttopf – eine nicht-spülende Innentoilette. Diese waren manchmal mit Spitzendeckeln, sogenannten „Silencern“, verziert, um nächtliche Geräusche zu dämpfen.
Der gezeigte Nachttopf ist Teil eines größeren Sets persönlicher Hygienekeramik, die vor Inneninstallation üblich waren. Schlafzimmer enthielten typischerweise einen Krug für Frischwasser, ein Waschbecken, eine Seifenschale und einen Nachttopf, alle modisch dekoriert, um den Raum auch für diese Aufgaben einladend zu gestalten.
Der Herstellungsprozess
Kunststoffsitz
- 1. Kunststoffsitze beginnen als Polystyrol-Granulat, das in einen Trichter einer Spritzgussmaschine gefüttert wird. Das Granulat schmilzt in einer beheizten Kammer und wird in ein verchromtes, zweiteiliges Werkzeug gepresst. Das Werkzeug, versiegelt durch eine Hydraulikpresse mit 10.000 lb/in², erhitzt das Material auf 204 °C.
- 2. Während das Kunststoff erstarrt, zirkuliert Kühlwasser um das Werkzeug zur Temperatursenkung. Die Hydraulikspannung löst sich, die Werkzeughälften trennen sich, und der Sitz wird entnommen, überschüssiges Material wird getrimmt. Sitz und Deckel werden dann in ein Wasserbad zur endgültigen Abkühlung getaucht.
- 3. In der Endbearbeitung bohren Arbeiter Scharnierlöcher, schleifen raue Kanten mit Schleifscheiben und polieren die Oberfläche. Rückstände vom Bohren oder Formen werden vor dem Endanstrich entfernt.
Holzsitz
- 4. Die Holz-Kunststoff-Mischung startet mit Holzmehl und 15 % pulverisiertem Melaminharz, plus wenig Zinkstearat. Arbeiter mahlen die Mischung in einer Attritionsmühle und dosieren sie in Kisten für das Formen.
- 5. Die Mischung wird in die untere Werkzeughälfte gegossen, gleichmäßig verteilt. Die obere Hälfte schließt, und die Einheit erhitzt auf 149 °C unter 150 Tonnen Kraft. Nach 6,5 Minuten verschmelzen die Komponenten zu einem festen Sitz und Deckel. Das Stück wird auf ein Überkopf-Förderband zur Endbearbeitung gehoben.
- 6. Holzsitze durchlaufen dieselben Endbearbeitungsschritte wie Kunststoffsitze: Bohren, Schleifen, Lackieren und Trocknen. Ein Förderband taucht die Sitze automatisch in Farbe, dann in eine Dampfkammer, wo Lösungsmitteldämpfe überschüssige Farbe entfernen. Mehrere Schichten – Grundierung gefolgt von Email – werden aufgetragen und getrocknet, ergeben harten, glatten Finish.
- 7. Beide Sitzarten werden montiert, mit Befestigungsmaterial bestückt, in Kartons verpackt und an Lager oder Vertriebszentren versandt.
Schale und Tank
- 8. Schalen- und Tankproduktion erfolgt in einer Töpferfabrik. Die Fabrik erhält vitreous china als flüssigen Schlicker, der verdünnt, gefiltert und zum Gießen gelagert wird.
- 9. Der Schlicker füllt Gipsformen, die 12 % größer sind, um Schwindung zu kompensieren. Nach etwa einer Stunde wird überschüssiger Schlicker abgelassen und recycelt. Der Ton trocknet zu einem halbfesten Zustand – Grünling – noch in der Form. Handwerkzeuge glätten Kanten und schaffen Ablauf- und Armaturlochungen.
- 10. Grünlinge trocknen mehrere Tage an der Luft, dann 20 Stunden im Trockner bei 93 °C. Nach dem Trocknen werden die Stücke glasiert.
- 11. Industrielle Töpferöfen sind tunnelartig. Produkte bewegen sich auf Förderwagen durch Temperaturzonen: 204 °C bis 1.204 °C, dann Abkühlung auf 93 °C. Der vollständige Brandzyklus dauert ca. 40 Stunden.
- 12. Nach Abkühlung wird jedes Stück geprüft. Der Spülmechanismus – werkseigen oder von Sanitärzulieferer – wird eingebaut, und Sitze können vor dem Versand montiert oder separat für spätere Montage verkauft werden.
Qualitätskontrolle
Qualitätssicherung erfolgt in mehreren Stufen. Ton wird vor dem Gießen gesiebt und gereinigt. Handbearbeitete Gussteile werden auf Risse und Verformungen geprüft. Nach dem Brand wird jede Toilette einzeln getestet; eine einfache Methode: Anschlagen mit einem Gummiball – eine intakte Toilette klingt klar, eine gerissene dumpf.
Nebenprodukte / Abfall
Töpferfabriken können einen großen Teil ungebrannten Tons recyceln. Grünlinge, die nicht gebrannt wurden, können aufgeweicht und zu Schlicker reprozessiert werden, was Materialabfall reduziert.
Herstellungsprozess
- Funktionsweise von Rasensprengern: Design, Geschichte und moderne Fertigung
- Geschirrspüler-Technologie: Geschichte, Design und zukünftige Innovationen
- Toilettenpapier: Von der Geschichte zur nachhaltigen Produktion
- Arduino Auto-Temperaturmonitor – Hitzschlag bei Kindern verhindern
- Walabot-gestützter Toiletten-Hygienemonitor
- Automatisiertes Pool-Befüllungs- und Überwachungssystem
- Veolia Water schließt exklusiven RCM-Support-Vertrag mit Branchenführer Anthony M. Smith
- Meerwasserpumpen verstehen: Funktion, Anwendungen & Korrosionsschutz
- Heißwasserpumpen: Funktionsweise, Einsatzgebiete & Energiesparpotenzial
- Mehrstufige Wasserpumpen: Funktion, Vorteile und Anwendungen