



Frozen Yogurt: Geschichte, Zutaten und Herstellungs-Einblicke
Hintergrund
Frozen Yogurt ist ein erfrischendes, säuerliches Dessert, das die cremige Textur von Eiscreme mit der fruchtigen Säure von Sorbet verbindet. Obwohl es die moderne Dessertlandschaft erst in der zweiten Hälfte des 20. Jahrhunderts betrat, reichen seine Wurzeln tausende Jahre zurück bis ins alte Asien, wo erste Versionen von Wassereis hergestellt wurden. Römische Berichte beschreiben Kaiser Neros gekühlte Fruchtsäfte, und im 13. Jahrhundert brachte Marco Polo diese eisigen Leckereien nach Italien, was eine europäische Begeisterung auslöste, die schließlich mit den Kolonisten nach Nordamerika gelangte.
Technologische Durchbrüche im 19. Jahrhundert vereinfachten die Herstellung gefrorener Speisen. 1848 wurde die erste Hand-Eismaschine patentiert, und Jacob Fussell aus Baltimore gründete den ersten Großhandels-Eiscremehersteller der USA. Die Jahrhundertwende brachte Pasteurisiermaschinen und Homogenisatoren, die Sicherheit und Textur verbesserten. Spätere Innovationen – Direkt-Expansions-Gefrierer, kontinuierliches Gefrieren und Tieftemperatur-Kühlung in den 1940ern – eröffneten neue Märkte und praktische Mitnahmeverpackungen. High-Tech-Hochleistungsmaschinen der späten 1960er und 1970er Jahre trieben die Branche auf neue Höhen.
In den 1970er Jahren hatte Frozen Yogurt mit Akzeptanzproblemen zu kämpfen; frühe Verbraucher beklagten, es schmecke zu sehr nach Naturjoghurt. Hersteller verfeinerten die Rezepturen, und die gesundheitsbewusste Welle der 1980er Jahre nahm das kalorienarme Dessert begeistert auf. Frozen Yogurt diversifizierte sich schnell in unzählige Geschmacksrichtungen und konnte in Waffeln, Bechern, auf Crêpes, Waffeln oder als Teil eines Banana Splits serviert werden. Sein säuerlicheres Profil und die reichere Textur grenzen es sowohl von Eiscreme als auch von Sorbet ab.
1986 erreichte der Frozen-Yogurt-Markt 25 Millionen Dollar Umsatz mit dreistelligem Wachstum. Große Eiscremehersteller starteten umgehend eigene Marken, da sie das Potenzial der Kategorie erkannten. Anfang der 1990er Jahre machte Frozen Yogurt etwa 10 % des gesamten Frozen-Dessert-Marktes aus, generierte 330 Millionen Dollar Umsatz und produzierte 135 Millionen Gallonen.
Rohstoffe
Der charakteristische säuerliche Geschmack von Frozen Yogurt stammt von zwei wichtigen Bakterienkulturen: Lactobacillus bulgaricus und Streptococcus thermophilus. Diese Kulturen machen etwa 1 % der Endmischung aus, sind aber für Geschmack und Textur essenziell.
Die Produktion ähnelt stark der von Eiscreme, abgesehen von der Zugabe der Joghurtkulturen. Zwei Kernkomponenten – Wasser und Luft – spielen entscheidende Rollen. Luft wird aufgeschlagen, um Volumen zu erzeugen, während Wasser als kontinuierliche Phase dient, die von flüssig in einen teilweise festen Zustand übergeht, ohne das Produkt vollständig gefrieren zu lassen. Frozen Yogurt enthält immer kleine Eiskristalle, die für ein geschmeidiges Mundgefühl sorgen.
Milch und Milchprodukte bilden den Hauptanteil der Mischung. Der Milchfettgehalt liegt typischerweise zwischen 0,5 % und 6 %, je nach gewünschtem Fettgehalt. Milchfeststoffe ohne Fett (MSNF) machen 8 %–14 % der Mischung aus und liefern Laktose (55 %), Protein (37 %) und Mineralstoffe (8 %). Das Protein trägt zu einer seidigen Textur bei und verbessert die Schmelzbeständigkeit.
Zucker macht 15 %–17 % der Zutaten aus, wobei Saccharose (Rohr- oder Rübenzucker) der Hauptsüßstoff ist. Er verbessert Geschmack, Körper und Viskosität und erhöht den Gesamtfeststoffgehalt, der Wasser ersetzt und den Nährwert steigert. Eifester werden manchmal zugesetzt, um die Gefrierzeit zu verkürzen und die Mischung weiter anzureichern.
Stabilisatoren – Gelatine tierischen oder pflanzlichen Ursprungs – sorgen für eine glatte Konsistenz in Verkaufsumgebungen, wo Temperaturschwankungen die Textur vergröbern können. Sie reduzieren Kristallisation, verlangsamen das Schmelzen und verbessern die Handhabung. Emulgatoren, oft Fettsäuren, erzeugen kleinere Luftzellen, erhöhen die Festigkeit und verkürzen die Schlagzeit. Obwohl natürlicherweise in Milch vorhanden, machen zugesetzte Stabilisatoren und Emulgatoren nur 0,5 %–0,6 % der Gesamtmischung aus.
Zu den geringfügigen Zutaten zählen Eifester, Farbstoffe, Mineralsalze, Caseinat-Derivate (Citrate, Phosphate) und eine Vielzahl von Aromen – Früchte, Extrakte, Nüsse, Kakao, Vanille und Gewürze wie Piment, Zimt, Nelken, Muskat und Ingwer.
Der Herstellungsprozess
Verarbeitung der Mischung
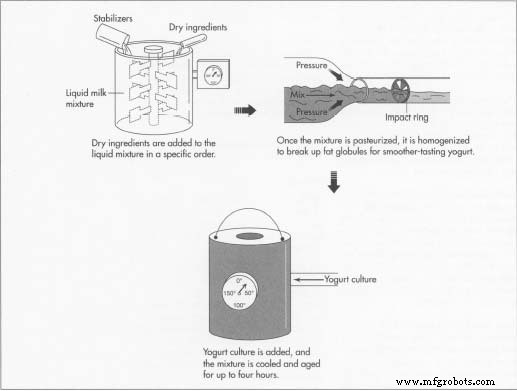
- 1. Frische, hochwertige Zutaten werden präzise abgewogen. Flüssige und trockene Komponenten werden separat gemischt, bevor sie in einem Bottich vereint werden.
- 2. Die Flüssigkeiten werden vermischt, erhitzt und die trockenen Zutaten in kontrollierter Reihenfolge zugegeben. Die Charge wird temperiert und allmählich auf 120 °F (49 °C) erhitzt, um Klumpenbildung zu vermeiden und vollständige Auflösung zu gewährleisten.
Pasteurisieren der Mischung
- 3. Die Pasteurisierung eliminiert Krankheitserreger und erhält das Produkt. Der Industriestandard sieht heute Erhitzen auf 175 °F (79 °C) für 25–40 Sekunden vor, wobei höhere Temperaturen von 210–220 °F (99–104 °C) verwendet werden, um Geschmack und Integration weiter zu verfeinern.
Homogenisieren der Mischung
- 4. Die Homogenisierung reduziert die Fettglobulengröße auf unter 2 µm, um Cremetrennung zu verhindern. Der Prozess umfasst Hochgeschwindigkeitspumpen, Aufprallzertrümmerung und Kavitation, um eine gleichmäßige Mikrostruktur zu gewährleisten.
Impfen mit Joghurtkultur
- 5. Bei 90 °F (32 °C) wird die Charge mit 1 % Kultur geimpft und bis zum Festwerden gehalten, dann gekühlt.
Kühlen und Reifen
- 6. Die Mischung wird allmählich von 90 °F (32 °C) auf 40 °F (4 °C) abgekühlt. Zwischen 32 °F (0 °C) und 40 °F (4 °C) reift sie in Tanks bis zu vier Stunden, um optimale Textur zu entwickeln.
Aromatisieren, Färben und Gefrieren
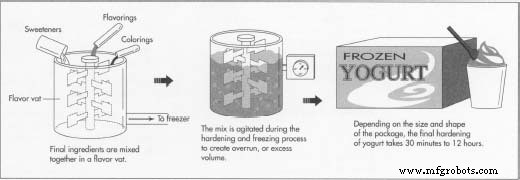
- 7. Süßstoffe, Aromen und Farbstoffe werden in einem Aromatank vermischt und dann bei 20 °F (-6 °C) bis 28 °F (-2 °C) in den Gefrierer gepumpt.
- 8. Während der Härtung wird die Mischung gerührt, um Luft einzuschlagen und einen Überzug (Overrun) von ca. 50 % zu erzeugen. Die Luftzugabe glättet die Konsistenz und verbessert die Schmackhaftigkeit. Innerhalb von drei Minuten beginnt das Produkt zu gefrieren; nach wenigen weiteren Minuten ist der angestrebte Overrun erreicht, und zwei Drittel des Wassers haben sich verfestigt.
Verpackung und Härtung
- 9. Sobald der gewünschte Overrun erreicht ist, wird die Mischung verpackt und auf –15 °F (–26 °C) oder tiefer gefroren. Schnelles Gefrieren verhindert große, grobe Eiskristalle und ergibt eine feine Textur. Kontinuierliche oder Chargen-Gefrierer werden eingesetzt, wobei die finale Härtung je nach Verpackungsgröße und Gefrierertyp zwischen 30 Minuten und 12 Stunden dauert.
Versand
- 10. Behälter werden eng in Kühlfahrzeugen gestapelt, um Temperaturschwankungen zu minimieren. Die Fahrzeuge halten –15 °F (–26 °C) oder kälter, passend zu den Lagerbedingungen im Werk. Trockeneis kann verwendet werden, aber seine –109 °F (–78 °C) können Hitzeschock verursachen und wird daher vorsichtig eingesetzt. Produkte werden an Einzelhandelsfilialen, Gastronomiebetriebe oder andere Hersteller geliefert.
Qualitätskontrolle
Alle Phasen – von Produktion und Verpackung bis Distribution – unterliegen strengen Hygieneprotokollen zur Vermeidung von Kontamination. Automatisierte CIP-Systeme (Clean-in-Place) desinfizieren Pumpen, Tanks und Geräte schnell und schützen vor pathogenen Bakterien.
Hersteller müssen öffentliche Pasteurisierungsstandards einhalten und regelmäßig auf Gesamtkeimzahl, Coliforme, Schimmelpilze und Hefen testen. Fermentationsrisiken werden durch Kontrolle von Säuregehalt und Farbe gemindert, um Gerinnung und Fehlaromen zu verhindern.
Die korrekte Kennzeichnung von Zutaten und Kaloriengehalt bleibt gesetzliche Vorschrift und gewährleistet Transparenz für gesundheitsbewusste Verbraucher.
Zukunftsaussichten
Der Frozen-Yogurt-Sektor zeigt starkes Wachstumspotenzial, da die Nachfrage nach fettarmen, geschmackvollen Optionen anhält. Fortschritte in der Verarbeitungstechnologie steigern weiterhin Effizienz und Produktqualität und eröffnen neue Märkte und innovative Variationen.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Die Wissenschaft und Industrie von Tiefkühlgemüse: Von der Ernte auf den Tisch