



Die Evolution, Design und Fertigung von Rasenmähern
Hintergrund
Der Rasenmäher ist eine mechanische Vorrichtung, die Gras durch Rotieren einer oder mehrerer Klingen mit hoher Geschwindigkeit schneidet. Während frühe Arbeiter Rasen mit Sensen mähten – langsam, anstrengend und nur auf nassem Gras effektiv – begann die mechanisierte Schnitttechnik mit Edwin Buddings Prototyp von 1830, inspiriert von Textilschermaschinen. Buddings Zylindermäher, angetrieben von einer kettengetriebenen Hinterwalze, konnte von Pferden gezogen oder von Hand bedient werden. Obwohl die ersten kommerziellen Modelle schwer und ineffizient waren, legten sie den Grundstein für zukünftige Innovationen.
Ende des 19. Jahrhunderts erschienen dampfbetriebene und später gasbetriebene Mäher. Die Benz Company (Deutschland) und Coldwell Lawn Mower Company (New York) führten 1897 die ersten gasbetriebenen Designs ein, aber Massenproduktion begann 1902 mit James Edward Ransomes kommerziell tragfähigem Mäher mit Fahrersitz. Nachfolgende Verfeinerungen – leichtere Rahmen, Seitenrad-Layouts und Selbstantrieb – ermöglichten breite Adoption in Großbritannien und darüber hinaus.
Motorrasenmäher-Varianten
Heutige Motorrasenmäher fallen in vier Hauptkategorien: Sichelmäher (Rotary), Spindelmäher (Power-Reel), Aufsitzmäher (Riding) und Rasentraktoren (Tractor). Sichelmäher dominieren den Markt mit ca. 80 % der 40 Millionen Geräte, die an einem typischen Sommersamstag im Einsatz sind. Sie verfügen über ein einzelnes rotierendes Messer in einem Gehäuse, das mit bis zu 3.000 U/min dreht – ca. 19.000 ft (5.800 m) pro Minute an der Messerspitze. Die Messerform, oft horn- oder windkanalartig, leitet Schnittgut in einen Auswurfschacht. Selbstfahrende Modelle nutzen Kette oder Riemen zum Radantrieb, während Schiebe-Modelle auf manuelle Lenkung setzen. Spindelmäher hingegen verwenden mehrere feste Klingen auf einer rotierenden Walze. Diese Klingen schneiden über ihre gesamte Länge und bieten höhere Effizienz auf dichtem Rasen. Zwar komplexer in der Fertigung, bleiben sie für ihre überlegene Schnittqualität bei bestimmten Grasarten beliebt.
Rohstoffe
Ein typischer benzinbetriebener Handmäher umfasst bis zu 270 Teile, darunter Zwei- oder Viertaktmotor, bearbeitete Metallkomponenten und einige Kunststoffzubehörteile wie Seitenauswurfschächte und Abdeckungen. Der Großteil der Struktur – Mähwerkwanne, Lenker, Motor und Messer – wird aus Stahl gefertigt, während Kunststoffelemente leichte und korrosionsbeständige Lösungen bieten.
Fertigungsprozess
Die Produktion eines konventionellen Sichelmähers erfordert sorgfältige Bestandsführung, präzise Teileplatzierung und synchronisierte Arbeit. Roboterzellen arbeiten oft neben qualifizierten Technikern, um Qualität und Effizienz zu sichern.
Entladen und Verteilung
- Komponenten treffen per LKW am Werkseingang ein und werden via Gabelstapler oder Deckenkrane zu Stationen für Umformen, Bearbeiten, Lackieren oder Direktmontage transportiert.
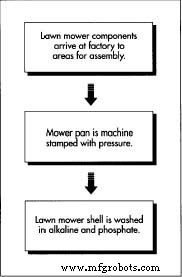
Im Werk durchlaufen Teile Maschinenstanzen, Plasmaschneiden, Schweißen und elektrostatische Pulverbeschichtung. Die Stahl-Mähwerkwanne – unter intensivem Druck erhitzt – erhält präzise Öffnungen via Plasmaschneider, bevor sie mit anderen Strukturelementen verschweißt und für eine dauerhafte Oberfläche gebacken wird.
Die Mähwerkwanne
- 1. Die Wanne wird gestanzt, dann in eine Roboterzelle bewegt, wo Plasmaschneiden nötige Öffnungen erstellt. Plasma – ein hochionisiertes Gas – liefert saubere Schnitte und kann auch zum Schweißen genutzt werden.
- 2. Prallbleche und andere Komponenten werden auf die Wanne geschweißt, die dann pulverbeschichtet wird. Der Prozess umfasst chemische Reinigung, elektrostatisches Spritzen und Ofenhärtung für eine harte, emailleartige Beschichtung, die korrosiven Gräsersäften und Schmutz standhält.
- 3. Der Lenker wird gebogen, gelocht und mit Steuermechanismen in einer Roboterzelle montiert, bevor die finale Integration erfolgt.
Lenkerformung
- 4. Der Lenker durchläuft einen dreistufigen Roboterprozess: Biegen an mehreren Punkten, Abflachen der Enden und Lochen für Anlassmechanismus, Messersteuerung und Wannenbefestigung.
Unterbaugruppen- und Endmontage
- 5. Wichtige Unterbaugruppen – Motor, Reifen, Schaltmechanismen, Kabelbäume, Lager – werden von Spezialzulieferern bezogen. Spritzgegossene Kunststoffe liefern Seitenauswurfschächte und Abdeckungen.
- 6. Montageteams bauen Hauptunterbaugruppen auf einer bewegten Linie. Der Motor wird montiert, die Mähwerkwanne verschraubt, Schaltsteuerungen installiert, und das Messer mit Drehmomentschlüsseln geklemmt. Nach Hinzufügen von Rädern und Hardware wird das Gerät auf die Räder gekippt, der Lenker angebracht und Kabel verlegt. Jeder Mäher durchläuft Leistungstests vor dem Versand.
Qualitätssicherung
Während der Produktion prüfen Inspektoren Passform, Naht, Toleranz und Finish. Lackqualität ist kritisch; Proben unterliegen Ultraschalltests, die 450 Stunden Umwelteinwirkung simulieren. Lackfehler werden durch Anpassung von Beschichtung oder Reinigungszyklen behoben. Endleistungstests – Motorstart, Drehzahlverifikation, Sicherheitsabschaltprüfung – stellen sicher, dass jeder Mäher Consumer Product Safety Commission Standards entspricht, einschließlich Messerstopp innerhalb von drei Sekunden nach Loslassen des Griffs.
Zukunftsaussichten
Neue Energiequellen – wie solarbetriebene Mäher – versprechen leiseren Betrieb und Null Emissionen. Aktuelle Modelle bieten nur ca. zwei Stunden Schnitt vor dreitägiger Nachladung, doch Fortschritte in der Batterietechnologie erweitern die Laufzeit rasant. Mit wachsender Speicherkapazität werden Solarmäher zu einer tragfähigen, nachhaltigen Alternative zu Benzinmotoren.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Expertenratgeber für Aluminium-Lasermarkierung: Präzision, Langlebigkeit und Industrieanwendungen
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- Umfassender Leitfaden zur Lasermarkierung: Arten, Vorteile und Anwendungen
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Faserlaser-Markierung: Präzision, Geschwindigkeit und Vielseitigkeit für moderne Industrien
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern