



Schleifpapier & Beschichtete Schleifmittel: Industrielle & DIY-Lösungen
Hintergrund
Obwohl die bekanntesten Formen beschichteter Schleifmittel wahrscheinlich die einzelnen Schleifpapierbögen sind, mit denen Heimwerker Möbel oder Bastelarbeiten für den Anstrich vorbereiten, umfasst der Fachbegriff „beschichtete Schleifmittel“ tatsächlich eine viel breitere Produktpalette für sowohl individuelle als auch industrielle Anwendungen. Obwohl diese Produkte viele Formen annehmen, bestehen sie im Wesentlichen alle aus einer einzelnen Schicht Schleifkorn, die auf einem flexiblen Träger befestigt ist. Neben ihrer bekanntesten Form sind Schleifpapiere für Verbraucher auch als Bänder, Rollen und Scheiben erhältlich. Die größten Anwender beschichteter Schleifmittel sind jedoch Hersteller, die großformatige Schleifmittel in verschiedenen Phasen der industriellen Produktion einsetzen. Beispielsweise sind beschichtete Schleifmittel sowohl in der Möbel- als auch in der Automobilindustrie unverzichtbar.
Beschichtete Schleifmittel reichen bis ins 13. Jahrhundert zurück, als Chinesen zerkleinerte Muscheln und Samen mit Naturharz auf Pergament klebten. 1769 wurde beschichtetes Schleifpapier auf den Straßen von Paris verkauft. Ein Artikel von 1808 beschreibt einen Herstellungsprozess für beschichtete Schleifmittel, und 1835 wurde in den USA ein Patent für eine Maschine erteilt, die beschichtete Schleifmittel produzierte.
Nicht immer ein vielseitiges Werkzeug, waren beschichtete Schleifmittel ursprünglich auf Veredelungsanwendungen wie Polieren oder Vorbereiten von Oberflächen für Lackierung oder Beschichtung beschränkt. Durch Verbesserungen der Trägerfestigkeit und der Eigenschaften von Schleifmineralien können beschichtete Schleifmittel heute auch für schwere Anwendungen eingesetzt werden. Heute reichen industrielle Anwendungen von Handpolieren mit Schleifpapierbögen bis zum Schleifen von Stahl mit großen Maschinen, die 300-PS-Elektromotoren nutzen, um mehrere Fuß breite Bänder anzutreiben.
Derzeit stellen oder importieren etwa vierzig Unternehmen Jumbo-Rollen in den USA. Die Branchengröße ist begrenzt, da sie erhebliche Investitionen in Ausrüstung, Rohstoffe, Energie und Arbeit erfordert. Eine größere Anzahl von Unternehmen wandelt die Jumbo-Rollen in nutzbare Produkte wie Scheiben und Bänder um.
Rohmaterialien
Der Name „Schleifpapier“ ist eigentlich ein Fehlbegriff, da die meisten beschichteten Klebeprodukte weder Sand noch Papier enthalten. Im Allgemeinen bestehen sie aus einer Art Schleifmineral – organisch oder synthetisch –, flexiblen Trägern und Klebstoffen. Andere Materialien können für Spezialanwendungen hinzugefügt werden. Die meisten Unternehmen, die Jumbo-Rollen beschichteter Schleifmittel herstellen, beziehen Mineralien und Trägermaterialien von unabhängigen Unternehmen, die auf diese spezialisiert sind. Natürliche Mineralien kommen von Unternehmen, die Mineralien abbauen und verarbeiten, synthetische Mineralien von Unternehmen, die sich auf feuerfeste Materialien spezialisiert haben, und die meisten Träger kommen von Stoffherstellern.
Das Schleifkorn, der Schlüsselbestandteil beschichteter Schleifprodukte, kann entweder ein natürliches oder synthetisches Mineral sein. Aufgrund ihrer extremen Härte finden natürliche Mineralien wie Granat oder Emery (Korund mit Eiseneinschlüssen) begrenzte Verwendung in Produkten für Holz-Anwendungen, während Krokus-Mineral (natürliches Eisenoxid) aufgrund seiner Weichheit auf Polieranwendungen beschränkt ist. Solche natürlichen Mineralien machen jedoch weniger als ein Prozent des Schleifmittelmarktes aus. Metallbearbeitungsanwendungen erfordern ausschließlich synthetische Mineralien, da diese konsistente Qualität bieten und speziell mit einer langgestreckten Struktur hergestellt werden können, die gut an flexible Träger haftet.
Der Verwendungszweck eines bestimmten beschichteten Schleifprodukts bestimmt das verwendete Mineral. Aluminiumoxid ist das häufigste Schleifmittel, gefolgt von Siliziumkarbid. Da Siliziumkarbid härter und schärfer ist, wird es für Anwendungen mit Glas und anderen Nichtmetallmaterialien verwendet. Aluminiumoxid, das zähere Schleifmittel, wird für Metallbearbeitungsanwendungen eingesetzt, wo hohe Kräfte üblich sind. Mineralien mit Zirkoniumaluminiumoxid und Aluminiumoxid werden typischerweise dort eingesetzt, wo extrem robuste Schleifmittel benötigt werden, wie in Gießereien. Teure und extrem harte Mineralien wie Diamant oder kubisches Bornitrid sind auf spezielle Polierprozesse beschränkt.
Die Korngrößen reichen von feinen Partikeln, die wie Mehl aussehen (2000er Körnung), bis zu großen Partikeln, die wie granulierter Zucker aussehen (60er Körnung). Feinere Körner werden für Oberflächenveredelung und größere für Formgebung und Materialabtrag verwendet. Jüngste Entwicklungen in der Herstellung einheitlicher und extrem kleiner Kornschleifmittel mit Partikelgrößen wie luftgetragene Rauchpartikel haben Anwendungen in der Feinpolitur geschaffen, bekannt als Superfinishing. Weitere Verbesserungen umfassen patentierte Technologien zur Clusterung feiner Minerale zu kleinen Hohlkugeln oder Konglomeraten in Größe konventioneller Körner. Solche Verfeinerungen haben die Schneidfähigkeit und die Nutzungsdauer beschichteter Schleifprodukte verbessert.
Der Träger ist die flexible Plattform, an der das Schleifmineral befestigt wird. Die Entwicklung beschichteter Schleifmittel als vielseitiges Fertigungswerkzeug ist teilweise auf Verbesserungen der Trägermaterialien zurückzuführen. Ohne einen starken und flexiblen Träger könnten beschichtete Schleifmittel rauer Handhabung oder den Auswirkungen von Flüssigkeiten, die oft als Schleifhilfen dienen, nicht standhalten.
Träger gibt es in vier Grundmaterialien, jedes mit einzigartigen Eigenschaften. Papier ist das leichteste und schwächste Trägermaterial. Obwohl sein Mangel an Materialfestigkeit die Nützlichkeit für Handanwendungen begrenzt, macht seine Flexibilität es ideal für Anwendungen, bei denen das beschichtete Schleifmittel eng an die Kontur eines Werkstücks anliegen muss. Nach einer Skala bewertet, die mit dem physischen Gewicht eines Ries steigt, gibt es Papierträger in Gewichten von A bis F. Sofern nicht speziell behandelt, kann Papier nicht mit Wasser oder anderen Flüssigkeiten verwendet werden.
Träger aus gewebten Fasern gibt es in progressiv schwereren Gewichtsbezeichnungen J, X, Y, M und H und bestehen typischerweise aus Baumwolle, Polyester oder Viskose. Das Webmuster variiert von Fasern in 90-Grad-Winkeln bis zu Fasern, die in 90-Grad-Winkeln überlagert und zusammengenäht sind. Ein selteneres Netz- oder Siebmuster wird für Träger in Materialien verwendet, die für nasse, niedrigdruckige Anwendungen benötigt werden. Faserträger bestehen aus mehreren Schichten harzimprägnierter Stofffasern, die in einigen trockenen, hochdruckigen Anwendungen genutzt werden. Folienträger, eine jüngere Entwicklung, haben die Effektivität beschichteter Schleifmittel in der Präzisionsveredelung verbessert. Gleichmäßig dicke synthetische Folie kann mit speziellen mikrongroßen Mineralien verwendet werden, um hochreflektierende Veredelung und Präzisionsmaße an Teilen zu erzeugen.
Der Bindemittel oder Klebstoff wird in zwei Schichten auf den Träger aufgetragen, die jeweils unterschiedliche Zwecke erfüllen. Die erste Klebstoffschicht, der Grundbindung genannt, hält das Schleifkorn am Träger. Nach dem Auftragen der ersten Klebstoffschicht und des Korns wird ein zweiter Klebstoff, der Deckbindung, in variabler Dicke je nach Produktart aufgetragen. Eine dünne Deckbindung lässt mehr Schleifkorn freiliegen, was ein aggressiver schneidendes Produkt ergibt. Dickere Deckbindungen, die mehr des Minerals bedecken, erzeugen ein weniger aggressiv schneidendes, aber feiner veredelndes Produkt.
Der Fertigungsprozess
Auftragen der Grundbindung auf den Träger 1
- 1 Ein typisches Schleifband beginnt mit der Herstellung einer großen Rolle beschichteten Schleifmittels mit einem „X“-Gewicht Baumwollgewebeträger, 100er Körnung Aluminiumoxid und Harzbindung. Die Produktion startet, wenn die Grundbindung auf eine Seite des Trägermaterials aufgetragen wird.
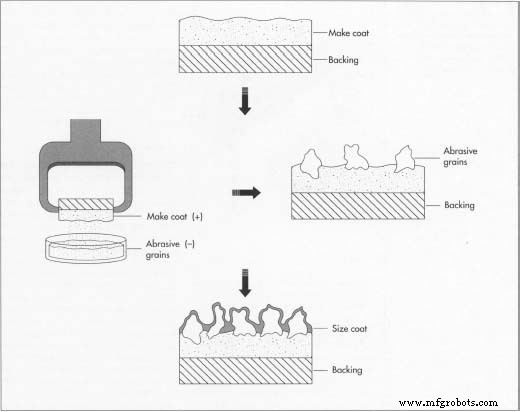 Der Begriff „Schleifpapier“ ist ein Fehlbegriff, da die meisten beschichteten Schleifmittel weder Sand noch Papier enthalten. Stattdessen enthält ein typisches beschichtetes Schleifmittel einen Träger aus Baumwolle, Polyester oder Viskose, mit einer initialen Klebstoffschicht – der Grundbindung – die darauf aufgetragen wird. Die Schleifkörner werden dann mittels elektrostatischem Abscheidungsverfahren aufgebracht, bei dem den Körnern eine elektrische Ladung verliehen wird. Schließlich wird eine weitere Klebstoffschicht – die Deckbindung – aufgetragen.
Auftragen des Schleifkorns auf die Grundbindung
- 2 Der nächste Schritt, das Auftragen des Schleifminerals, ist der wichtigste im Fertigungsprozess, da er die Orientierung und Dichte des Minerals bestimmt. Früher passierte der Träger mit der ersten Klebstoffschicht unter einem kontrollierten Strahl von Schleifmittel, der eine dünne Schicht zufällig orientierten Korns auftrug. Heute wird der Träger, Klebstoffseite nach unten, über eine Wanne mit elektrostatisch geladenen Schleifmitteln geführt – ihnen wurde eine dem Träger entgegengesetzte Ladung verliehen. Die entgegengesetzte Ladung bewirkt, dass das Schleifmittel gleichmäßig am Träger haftet, was ein sehr scharfes, schnell schneidendes beschichtetes Schleifwerkzeug mit maximal möglicher Lebensdauer ergibt.
- 3 Die Kontrolle der Mineraldichte auf dem flexiblen Träger führt zu zwei wichtigen Produktdesign-Variationen: offene und geschlossene Beschichtung. Ein offenes Produkt enthält Schleifkörner, die 50 bis 70 Prozent der Trägeroberfläche bedecken. Diese geringere Dichte erlaubt dem fertigen Produkt Flexibilität und verhindert Verstopfung oder Beladung mit Werkstückmaterial. Bei geschlossenen Produkten bedeckt das Mineral 100 Prozent der verfügbaren Oberfläche, was die fertigen Produkte besser für Veredelungsanwendungen und robuster im Handling als offene Produkte macht.
Auftragen der Deckbindung
- 4 Sobald das Korn in der Grundbindung eingebettet ist, wird die Rolle getrocknet und für den Auftrag der Deckbindung weitergeleitet. Nach dem Auftragen der Deckbindung wird die Rolle erneut getrocknet und unter sorgfältig kontrollierten Temperatur- und Feuchtigkeitsbedingungen ausgehärtet.
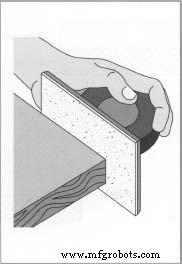 Schleifpapier kann beliebig viele Größen und Formen annehmen und für diverse Anwendungen genutzt werden – vom gängigen Handblatt bis zu riesigen Maschinen, die 300-PS-Elektromotoren nutzen, um mehrere Fuß breite Bänder anzutreiben. Das fertige Produkt wird dann auf eine große Spule gewickelt und an die Unternehmen versandt, die es in Schleifbänder oder andere Produkte umwandeln.
- 5 Zusätzliche Materialien und Prozesse können hinzugefügt werden, um dem umgewandelten Produkt besondere Eigenschaften zu verleihen. Eine solche Behandlung ist die Zugabe eines Schleifhilfsmittels in die Deckbindung, das das Schleifen mancher Metalle in Hochdruckanwendungen verbessert. Eine andere Behandlung beinhaltet das Aufbringen eines druckempfindlichen Klebstoffs auf die nicht-schleifende Seite des Trägers, um bestimmte Arten von Schleifscheiben herzustellen. Material kann auch hinzugefügt werden, um die statische Elektrizität zu reduzieren, die entsteht, wenn ein Band auf Holz verwendet wird. Das Durchführen der Rolle durch zwei eng beieinander liegende Stahlwalzen in einem Prozess namens Satinieren zerdrückt hervorstehende Minerale und hinterlässt ein Produkt mit einheitlicher Dicke, das für feine Veredelungsanwendungen konzipiert ist.
Biegen der Rolle
- 6 Bevor die beschichtete Schleifmittelrolle in ein Band oder anderes Produkt umgewandelt wird, wird sie systematisch gebogen, um die kontinuierliche Klebstoffschicht zu brechen. Dieses Biegen ist notwendig, da die frisch hergestellte Rolle so steif ist, dass sie sonst bei der Umwandlung in andere Produkte nicht richtig funktionieren würde. Das Biegen kann entweder in eine Richtung oder in mehrere Richtungen erfolgen. Einrichtungsbiegen bricht die Bindung meist im 90-Grad-Winkel zur Rollenkante. Für Spezialanwendungen, bei denen das Band präzise an die Konturen einer Teileoberfläche anpassen muss, wird das Einrichtungsbiegen entlang von Linien parallel zu den Bandseiten angewendet. Mehrrichtungsbiegen bricht die Bindung in 45-Grad-Winkeln zu den Bandseiten in einem Kreuzmuster oder in einer Kombination aus 90-Grad- und 45-Grad-Richtungen. Obwohl letzteres ein sehr flexibles Band erzeugt, verringert solches Biegen die Nutzungsdauer des Produkts erheblich.
Umwandlung
- 7 Die Umwandlung von Rollenmaterial in Schleifbänder beginnt mit dem Schneiden von Streifen beschichteter Schleifmittel auf die gewünschte Breite. Jeder Streifen wird dann auf die richtige Länge geschnitten, und die Enden werden miteinander verbunden. Die Verbindung bei gängigen Bändern ist ein überlappender Spleiß im 45-Grad-Winkel. Schmale Bänder werden in einem spitzeren Winkel und breite Bänder in einem stumpferen Winkel gespleißt. Je nach Wichtigkeit von Dickenänderungen an der Naht und der Belastung des Bands während des Gebrauchs können verschiedene Spleißtechniken angewendet werden. Eine gängige Praxis bei der Vorbereitung eines Spleißes zum Verbinden ist Skivieren, ein Prozess, der eine Schicht Schleifkorn oder Träger von den Bandenden entfernt. Um die Nahtdicke bei Produkten für Veredelungsanwendungen zu minimieren, werden beide Enden skiviert. Grobkörnige Produkte, die für weniger präzise Anwendungen genutzt werden, werden nur an einem Ende skiviert. Die Umwandlung anderer Produkte verläuft ähnlich. Beispielsweise beginnen Schleifscheiben mit einem passend dimensionierten Abschnitt des Rollenmaterials, und eine Maschine stanzt die einzelnen Scheiben mit Mittelloch aus.
Qualitätskontrolle
Die Qualität beschichteter Schleifprodukte wird durch verschiedene staatliche und freiwillige Standards kontrolliert, die von Handelsorganisationen innerhalb der Schleifmittelbranche festgelegt wurden. Diese Standards betreffen primär Sicherheit und die konsistente Einstufung und Kennzeichnung von Produkten. Sicherheitsstandards finden sich in der ANSI-Publikation B7.7, und Korngrößen- und Identifikationsstandards in ANSI-Publikation B74.18.
Die Zukunft
Beschichtete Schleifmittel werden als zuverlässige und nützliche Werkzeuge für Verbraucher und Fertigungsindustrie bestehen bleiben, obwohl Änderungen in der Nutzung mancher Produkte wahrscheinlich sind. Beispielsweise könnten verbesserte und besser erkannte Vlies-Schleifprodukte einige beschichtete Schleifprodukte ersetzen. Die fortlaufende Entwicklung von Mineralien und Trägern wird die Leistung bestehender beschichteter Schleifprodukte verbessern. Neue Folienträger und ultrafeine Schleifmineralien werden neue Ansätze für hochreflektierende und präzise Veredelungen ermöglichen. Auch werden beschichtete Schleifmittel vermehrt mit automatisierten Geräten eingesetzt, da Designs verbessert und bessere Computersteuerungen verfügbar werden.
Herstellungsprozess
- SAE J1392 Güte 050AL: Kaltgewalzter & Beschichteter Niedrigkohlenstoff-Stahl – Premium Mechanische Leistung
- SAE J1392 Güte 050BH: Premium Kaltgewalzter & Beschichteter Niedrigkohlenstoff-Stahl
- SAE J1392 Güte 050BL – Premium Kaltgewalzter & Beschichteter Niedrigkohlenstoffstahl
- SAE J1392 Güte 050CH: Kaltgewalzter & Beschichteter Niedrigkohlenstoffstahl
- SAE J1392 Güte 050CL Kaltgewalzter & Beschichteter Niedrigkohlenstoffstahl
- SAE J1392 Güte 050SH Kaltgewalzter & Beschichteter Stahl – Hochfester Niedrigkohlenstoff-Stahl
- Premium SAE J1392 Güte 050SL Kaltgewalzter & Beschichteter Niedrigkohlenstoffstahl – Zuverlässige Performance
- SAE J1392 Güte 040ZL Kaltgewalzter & beschichteter Stahl – Hohe Festigkeit & Korrosionsbeständigkeit
- SAE J1392 Güte 045AH: Kaltgewalzter, beschichteter Stahl – Präzisionsmaterial für Engineering-Anwendungen
- SAE J1392 Güte 045AL Kaltgewalzter & beschichteter Stahl – Eigenschaften & Spezifikationen