



Wesentliche Vorteile der Drahterodierung: Präzision, Vielseitigkeit & Zuverlässigkeit
Mit dem technologischen Fortschritt hat sich die Drahterodierung (EDM) zu einer wichtigen Bearbeitungstechnologie in der Fertigungsindustrie entwickelt – mit hoher Bearbeitungsgenauigkeit und relativ wenigen Einschränkungen. Die Präzision drahterodierter Teile übertrifft herkömmliche Bearbeitungsverfahren bei weitem. Der Bearbeitungsbereich ist zudem breit: prácticamente jeder elektrisch leitende Metallwerkstoff lässt sich bearbeiten, unabhängig von dessen Härte.
Durch elektrische Entladung zwischen dem Drahtelektroden und einem leitfähigen Material wie Edelstahl wird die gewünschte Form erzeugt. Drahterodierung gilt als eines der kosteneffizientesten Verfahren für harte, leitfähige Materialien.
Während der Bearbeitung entstehen keine Schnittkräfte wie bei anderen Verfahren. Der für den Spindelantrieb aller Werkzeugmaschinen erforderliche Antriebsmoment ist relativ gering, sodass nur ein kleiner Motor nötig ist – was die Bearbeitungsgenauigkeit entsprechend verbessert.
Drahterodierung wird aufgrund ihrer Vorteile immer beliebter:
Vorteile der Drahterodierung
1. Gesteigerte Produktionseffizienz
Drahterodierungselektroden nutzen 0,03–0,35 mm dünne Metalldrähte. Mit erfahrenen Fertigungsingenieuren lassen sich Drahterodier-Projekte in kürzerer Durchlaufzeit einrichten und abschließen, sodass Sie schneller an Schlüsselteile gelangen. Drahterodierung fertigt hochtolerante Teile ohne Grate oder Verformung; Bearbeitung in einem Schritt spart wertvolle Zeit und Geld und steigert die Produktionseffizienz erheblich.
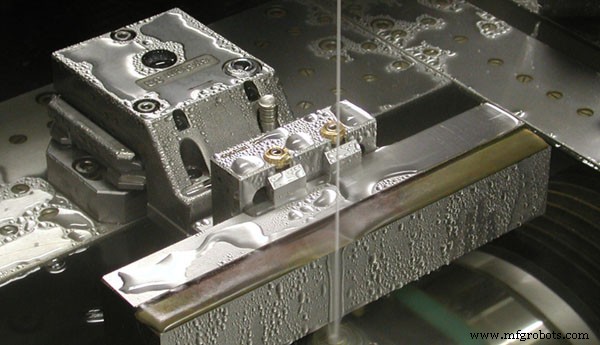
2. Kein Schlagschneiden
Die Bearbeitung harter Materialien erfordert normalerweise intensive Zerspanung mit hoher Kraft und Schlagwirkung, um die gewünschte Form zu erzeugen. Dies hat Nachteile: Schläge erzeugen Spannungen, die das Material beim Schneiden verformen und das Werkzeug schnell verschleißen lassen. Herkömmliche Zerspanung an Präzisionsteilen wird dadurch erschwert. Drahterodierung bearbeitet harte und spröde Materialien – solange sie leitfähig sind – ohne Schlag und Spannung. Selbst extrem dünne Materialien verbiegen oder verziehen sich nicht.
3. Breiter Bearbeitungsbereich
Drahterodierung schneidet die Härte leitfähiger Metalle verhältnismäßig leicht – von Kupfer bis zu härtesten Materialien wie Molybdän und Wolfram. Drahterodierte Produkte werden von der Materialhärte nicht beeinflusst und bearbeiten leitfähige Werkstoffe, die andere Verfahren nicht können. Das Material kann vor der Bearbeitung wärmebehandelt werden, wodurch Verzugsprobleme durch nachträgliche Wärmebehandlung vermieden werden.
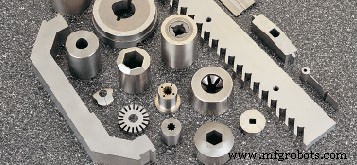
4. Geringe Anforderungen an die Bauteilgeometrie
Abgesehen vom Einfluss von Draht und Spalt an Innenecken schneidet Drahterodierung präzise, komplexe Formen selbst in härtesten oder sprödesten Materialien bei niedriger Ra-Oberflächenrauheit.
5. Erreichen enger Toleranzen
Drahterodierung ist präziser als Laser-, Flamm- oder Plasmaschneiden. Da sie keine Kraft auf das Werkstück ausübt, erreicht sie extrem enge Toleranzen für präzise Maße und Passungen. Nachbearbeitung und Finishing der Teile nach der Bearbeitung entfallen.
6. Kosteneinsparung
Da Drahterodierung jeden leitfähigen Werkstoff effizient bearbeitet, dauert die Bearbeitung weniger Zeit. Zudem reduziert sie Verschnitt: Der Draht ist nur ca. 0,3 mm dick, die Schnittfuge am Fertigteil minimal, was die Materialausnutzung stark erhöht und Materialkosten senkt. Weniger Abfall und keine Wärmebehandlung minimieren Reinigungsaufwand.
7. Hohe Sicherheit
Das Arbeitsfluid der Drahterodierung ist eine nicht brennbare Flüssigkeit, die unbemannten Betrieb ermöglicht. Eingebaute Sensoren und intelligente Automatiksteuerung erhöhen die Bedienfreundlichkeit.
Nachteile der Drahterodierung
Wie andere Verfahren hat Drahterodierung neben vielen Vorteilen einige geringfügige Nachteile.
Aufgrund des Schneidprinzips – rasche, kontrollierte Ladungen erodieren Material entlang der Schneidlinie an einem Drahtbündel – ist EDM auf leitfähige Materialien beschränkt. Verbundwerkstoffe oder dielektrisch beschichtete Materialien eignen sich nicht für Drahterodierung.
Die beim Schneiden erforderliche elektrische Leitfähigkeit verlangt, dass Werkstücke fest eingespannt und nicht bewegt werden können. Neben erheblichem Verformungsrisiko bei Rohren kann dies dazu führen, dass die Schneidlinie das Werkstück berührt, den Schnitt kurzschließt, den Draht bricht und „Stufen“ im Werkstück verursacht. Zwar lassen sich Rohre drehbar in EDM-Maschinen einspannen, doch diese Methode ist für komplexe Formen optimiert und für einfaches 2-Achs-Rohrschneiden nicht kosteneffizient.
Sollten Sie Drahterodierung in der Produktion einsetzen?
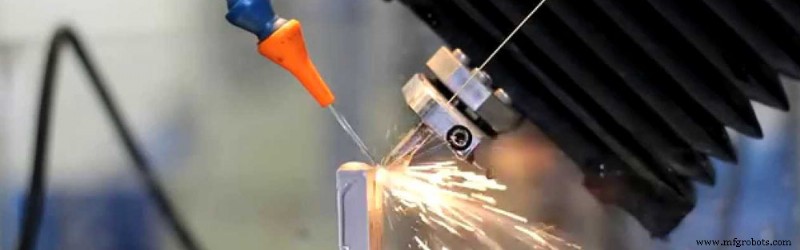 Bevor Sie das passende Bearbeitungsverfahren für Ihr Projekt wählen, sollten Sie einige Fragen klären. Drahterodiermaschinen erfordern erhebliche Investitionen und gut geschultes Personal für Programmierung und Betrieb. Diese Aspekte sind gegen günstigere oder weniger präzise CNC-Fertigungsdienstleistungen abzuwägen.
Gründe für die Wahl der Drahterodierungstechnologie sind:
- Einzelne hochwertige Teile für Erfindungen, Prototypen und Machbarkeitsmodelle
- Bedarf an verschiedenen harten Materialien und Legierungen mit unterschiedlichen Dicken
- Erforderung extrem hochwertiger Oberflächen und reduziertem Nachbearbeitungsaufwand
- Nachbau oder Restaurierung seltener oder nicht mehr verfügbarer Teile für Oldtimer oder historische Repliken
- Fertigung komplexer, hochpräziser Teile, die in nachfolgenden Serien exakt reproduzierbar sind
- Vermeidung von Teileabweichungen zwischen verschiedenen Produktionslosen und Herstellern, wenn präzise Montage und Optik kritisch sind
- Reduzierung von Verschnitt bei teuren Materialien (Gold, Silber, hochwertige Legierungen)
- Herstellung dünner, konischer Bohrungen, extrem schmaler Nuten oder 3D-Formen für perfekte Passung an bestehende Teile
- Automatisierung komplexer Schneid- und Fertigungsprozesse durch computergesteuerte Bearbeitung
- Einhaltung strengster Toleranzen und Materialanforderungen in Luftfahrt- oder Medizinanwendungen
- Bearbeitung sehr kleiner oder spröder Fragmente, die Schneiddruck oder Spannung nicht standhalten
Verwandter Beitrag: Was ist der Unterschied zwischen WEDM-LS, WEDM-MS und WEDM-HS?
Was ist EDM-Bearbeitung? Drahterodierung 101
Herstellungsprozess
- Draht-EDM-Bearbeitung: Expertenleitfaden zu Präzisionsschneiden & Fortgeschrittenen Vorteilen
- Wire EDM Bearbeitung FAQs – Expertenantworten und Einblicke (Teil 2)
- Wire EDM Bearbeitung FAQs: Expertenantworten für präzises Schneiden
- Senkerodieren vs. Drahterodieren: Unterschiede & Anwendungen im Überblick
- 5-Achsen-CNC-Bearbeitung: Präzision, Effizienz und Designfreiheit
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- CNC-Drahtschneiden: Definition, Prozess und Anwendungen
- Moderne Drahterodiermaschinen (EDM): Präzision & Zuverlässigkeit
- Spitzen-Draht-EDM-Maschinen: Präzisionsschneidlösungen aus Taiwan
- EDM-Fertigung verstehen: Präzision & Kraft beim Materialabtrag