



Reibschweißen erklärt: Funktionsweise & Schlüsselanwendungen
Was ist Reibschweißen?
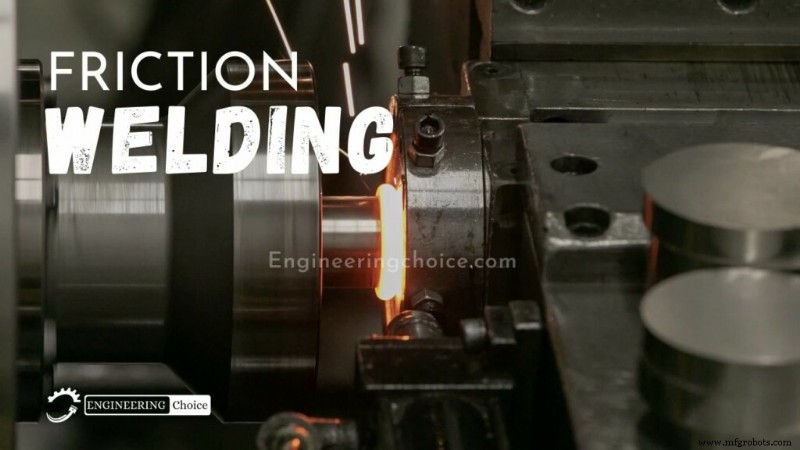
Reibschweißen ist ein festphasiges Schweißverfahren, das Werkstücke durch Wärmeerzeugung mittels mechanischer Reibung zwischen sich relativ bewegenden Werkstücken verbindet, ergänzt durch eine laterale Kraft („Upset“), die die Materialien plastisch verformt und verschmilzt.
Da kein Schmelzen erfolgt, ist Reibschweißen kein Schmelzschweißverfahren, sondern ein festphasiges Fügeverfahren, eher dem Schmiedeschweißen verwandt. Reibschweißen wird mit Metallen und Thermoplasten in vielfältigen Luftfahrt- und Automobilanwendungen eingesetzt.
Realität: Eine scheinbar glatte Oberfläche besteht aus vielen mikroskopischen Erhebungen (Asperitäten). Bewegt sich eine Oberfläche relativ zur anderen, interagieren diese Asperitäten, erzeugen Reibung – die Kraft, die Bewegung zwischen interagierenden Oberflächen widersteht.
Interaktion dieser Asperitäten durch elastisches und plastisches Fließen erzeugt Wärme. Reibschweißen nutzt dieses Phänomen für Fügeanwendungen. Die induzierte mechanische Bewegung erzeugt Hitze, lässt die zu verbindenden Materialien erweichen und viskos werden. Im erweichten Zustand mischt die mechanische Bewegung die Materialien zur Bindung.
Art und Weise der Reibungswärmeerzeugung und Materialmischung hängt stark vom genutzten Reibschweißverfahren ab – vier Primärprozesse: Rührreibschweißen (FSW), Rührreibpunktschweißen (FSSW), Lineares Reibschweißen (LFW) und Rotationsreibschweißen (RFW).
Wie funktioniert Reibschweißen?
FSW nutzt ein nicht verbrauchbares Werkzeug, das rotiert und in die Grenzfläche zweier Werkstücke eingetaucht wird. Das Werkzeug wird durch die Grenzfläche bewegt, Reibungswärme lässt das Material erhitzen und erweichen.
Das rotierende Werkzeug mischt das erweichte Material mechanisch zur Bindung. FSSW ist FSW-Variante: rotierendes, eintauchendes, zurückziehendes nicht verbrauchbares Werkzeug in zwei Werkstücken in Überlappkonfiguration für „Punktschweißen“. Beim FSSW keine Werkzeugbewegung durch die Werkstücke.
LFW und RFW benötigen kein nicht verbrauchbares Werkzeug – die zu verbindenden Werkstücke selbst erzeugen Reibungswärme und mechanische Mischung. LFW: lineares Oszillieren eines Werkstücks relativ zum anderen unter Druckkraft.
Reibung zwischen oszillierenden Flächen erzeugt Hitze, lässt Grenzflächenmaterial erweichen und mechanisch mischen. RFW ähnlich LFW, aber Werkstücke oft rund und gegeneinander rotierend. Bei LFW und RFW verkürzen sich Werkstücke typischerweise in Druckrichtung („Burn-off“), wodurch Grat entsteht.
Während Burn-off werden Grenzflächenverunreinigungen (Oxide, Fremdpartikel) in den Grat ausgestoßen. Einmal frei von Verunreinigungen, erfolgt reines Metall-zu-Metall-Mischen → integrale Bindung. Obwohl erzeugte Temperaturen sehr hoch, bleibt Material im festen Zustand (kein Schmelzen).
Anwendungen
Reibschweißen ermöglicht Bau besserer Industrierollen, Rohre und Wellen. Prozess oft zur Herstellung dieser Baugruppen für Industriedrucker, Materialhandhabung, Automobil, Luftfahrt, Marine, Ölindustrie.
Weitere Komponentenbeispiele: Zahnräder, Achsröhren, Antriebsstränge, Ventile, Hydraulikkolbenstangen, LKW-Rollenbuchsen, Pumpenwellen, Bohrer, Pleuelstangen etc.
Vorteile des Reibschweißens
- Ermöglicht Fügen ungleicher Materialien, die für andere Verfahren unverträglich sind.
- Schmale wärmebeeinflusste Zone (HAZ).
- Konsistenter, reproduzierbarer Prozess vollständiger Metallverschmelzung.
- Minimale Nahtvorbereitung – Sägeschnittfläche meist ausreichend.
- Kürzere Durchlaufzeiten – im Vergleich zu langen Lieferzeiten von Schmiedeteilen (aktuell 6+ Monate).
- Erhöht konstruktive Flexibilität – passendes Material für jeden Bereich eines Rohlings wählbar.
- Eignung für diverse Losgrößen – vom Einzelprototyp bis Großserie.
- Keine Flüsse, Zusatzwerkstoffe oder Gase nötig.
- Umweltfreundlich – keine Dämpfe, Gase, Rauch.
- Festphasenprozess – keine Poren oder Schlackeneinschlüsse möglich.
- Erzeugt Guss- oder Schmiedeähnliche Rohlinge – ohne teure Werkzeuge oder Mindestmengen.
- Reduziert Zerspanungsaufwand, senkt Verbrauchswerkzeugkosten, erhöht Kapazität.
- Volle Querschnittsverbindung → überlegene Festigkeit in kritischen Bereichen.
- Senkt Materialkosten bei Bimetallanwendungen. Teure Materialien nur dort, wo nötig.
Nachteile des Reibschweißens
- Nur für Rundstäbe gleichen Querschnitts einsetzbar.
- Beschränkt auf winklige und flache Stoßverbindungen.
- Sehr hohe Einrichtkosten.
- Werkstückvorbereitung schwierig.
- Nicht schmiedbare Materialien nicht schweißbar.
- Nur für kleinere Maschinenteile; große Teile inkompatibel.
Reibschweißen Video
Herstellungsprozess
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Ionenstrahlbearbeitung (IBM): Prinzip, Prozess & Industrielle Anwendungen
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Widerstandsschweißen erklärt: Arten, Prozesse & Vorteile
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Rührreibschweißen (FSW) erklärt: Prozess, Vorteile und Anwendungen
- Reibschweißen erklärt: Prozess, Vorteile und Anwendungen
- Roboter-Schweißen erklärt: Prozess, Vorteile und Anwendungen
- Kohlenstoffbogenschweißen: Prozess, Ausrüstung & moderne Anwendungen