



WIG-Schweißen von Magnesium: 6-Schritte-Profi-Anleitung
Magnesiumschweißen versuchen wenige Schweißer, obwohl es möglich ist. Magnesium entzündet sich bei Überhitzung – und ein Magnesiumbrand ist kaum zu löschen.
Magnesium hat einen Flammpunkt von 883 °F (473 °C) und brennt bei 4000 °F (2204 °C). Diese Hitze macht Wasser und sogar CO₂ zu Brennstoff – daher zögern viele, Magnesium zu schweißen.
WIG-Schweißen von Magnesium in 6 Schritten
Vor den Details: das Verfahren. Schritt-für-Schritt-Anleitung für richtiges WIG-Schweißen von Magnesium.
Schritt 1: Grundwerkstoff identifizieren
Oft schwer zu erkennen, um welches Metall es sich handelt – sie sehen strukturell und optisch ähnlich. Besonders die Unterscheidung Magnesium vs. Aluminium ist schwierig.
Das ist ein großes Problem. WIG-Schweißmethoden für Magnesium und Aluminium sind völlig verschieden. Falsche Methode auf einem der beiden → katastrophale Ergebnisse.
Okay, „Katastrophe“ ist vielleicht übertrieben. Aber angesichts des Werts beider Metalle ist es schade, sie zu verschwenden. Sie haben einzigartige Eigenschaften und sind integraler Bestandteil der meisten Luft- und Raumfahrtkonstruktionen.
Helikopter und Flugzeuge: innere Getriebe und Rahmenstrukturen bestehen aus Aluminium- und Magnesiumlegierungen. Warum? Leichtbau bei hoher struktureller Integrität.
Also: Grundwerkstoff vor dem Schweißen IMMER prüfen.
Keine Sorge – Sie können leicht unterscheiden mit einfachen Tricks. Wir erläutern das separat. Erst der eigentliche Schweißmechanismus.
Schritt 2: Legierungszusammensetzung identifizieren
Nur zu wissen, ob Aluminium oder Magnesium, reicht beim WIG-Schweißen nicht. Sie müssen die Legierungszusammensetzung gründlich prüfen.
Magnesium ist hochreaktiv, kommt in Natur selten rein vor. Meist legiert mit Aluminium, Zink, Zirconium, Thorium etc. – Magnesiumlegierungen.
In der Natur diverse Magnesiumlegierungen. Auch reines Magnesium möglich (selten, aber nicht unmöglich).
Nach Identifikation als Magnesium: richtige Legierung bestimmen. Hochwichtig – bestimmt direkt den nächsten Schritt.
Wie bei Alu vs. Mg: Auch bei Legierungen gilt – andere Legierung = anderes Füllmaterial. Und je nach Legierungselement vertragen Füllmetalle unterschiedliche Temperaturen. Also: Legierung kennen VOR dem Vorwärmen.
Eigentlich nicht nur Temperatur – auch passende Spannung und Elektrodentyp. Wie wichtig diese Faktoren für Schweißen/Trennen sind, muss nicht betont werden.
Wie aber die richtige Legierung ermitteln? Hersteller kontaktieren – sie kennen Historie der Legierung. Diese hilft bei Legierungstyp UND passender Ausrüstung. Alle Schweißmaterialien haben Richtlinien was zu nutzen/vermeiden. Gründlich lesen vor Start.
Nicht immer Hersteller erreichbar. Dann wird Legierungsidentifikation härter. Aber nicht unmöglich mit Können.
Hauptproblem bei Legierung ohne Unterlagen: zugängliche Teststücke finden. Großversuche zerstören das Werkstück.
Wichtig: expendable Stücke suchen. Ideal: Schrott/Reste neben Hauptstück. Sonst: kleines Stück abbrechen für Tests.
Tests: Festigkeits-Gewichts-Verhältnis, molare Gewichtsunterschiede, Reaktionen mit bestimmten Verbindungen. Basiswissen für Schweißer. Bei Bedarf: American Welding Society (AWS) – komplette Bibliothek an Schweißhandbüchern für alle Situationen. Nutzen Sie diese Handbücher, wenn Sie steckenbleiben.
Schritt 3: Schweißbereich festlegen
Nach Klärung von Metall und Legierung: eigentlicher Schweißprozess! Erster Schritt: konkreten Schweißbereich festlegen.
Hilft bei Reinigung und Vorbereitung des Metallstücks. Klare Vorstellung, woran gearbeitet wird und wie systematisch vorzugehen. Wie kleine Landkarte für nachfolgende Verarbeitung.
Erfahrene: mentale Karte. Oder: Metallmarker um Kanten zeichnen, die später bearbeitet werden. Auch Whiteboard-Marker möglich (temporär).
KEINE Permanentmarker – unerwünschte chemische Reaktionen inkl. Passivkorrosion. Plus: Ärger, wenn Markierung nicht abwischbar. Generell: Permanentmarker vermeiden.
Schritt 4: Schweißbereich schleifen
Bereich gewählt → schwere Geschütze. Jetzt Bereich schleifen – wichtiger Schweißschritt. Hilft, Bereich abzutragen oder Perlen aufzulegen.
Manche Schweißer bevorzugen, Oberfläche mutig aufzureißen und dann mit Füllmetall/Magnesiumperlen zu füllen. NICHT empfohlen – weniger zuverlässig als Schleifen.
Viele mögen widersprechen, aber Schleifen IST besser als Aufreißen. Beim Aufreißen: keine gleichmäßige Kraftverteilung auf alle Punkte. Manche Bereiche zu tief, andere zu wenig.
Beim Schleifen: bessere Chancen auf gleichmäßige Druckverteilung. Alle Punkte gleichmäßig getroffen, keine sichtbaren Unregelmäßigkeiten.
Zudem: Füllen nach Schleifen einfacher. Aufreißen → unregelmäßige Öffnungen. Magnesium = leichtestes Strukturmetall → füllt große Lücken nicht richtig. Nur Oberfläche gefüllt, Rest nicht – strukturelles Ungleichgewicht → langfristig anfällig.
Nach Schleifen: Lücken gleichmäßiger → Füllmetall erreicht alle Ecken mühelos. Bindet richtig an Basis → strukturell solide.
Schritt 5: Zeit richtig nutzen
Schweißen braucht Konzentration und Zeit. Alle suchen Wege, Verfahren weniger mühsam/zeitraubend zu machen. Dabei machen sie den großen Fehler: Qualität opfern für Geschwindigkeit.
Manche überspringen Schritte ganz → Totalausfall. Werkstück zerstört, Prozess neu starten → doppelte Arbeit.
Moral: Keine Cheats, von denen Sie nicht 100 % sicher sind. NIEMALS an der Arbeit selbst sparen. Erste Versuche: Fehler okay.
Aber bewusst Abkürzungen, die Schweißqualität mindern → strikt abzuraten. Strukturintegrität korreliert direkt mit Schweißqualität. Jetzt sehen Sie, warum Schleifen > Aufreißen.
Aufreißen: weniger Zeit/Aufwand, aber langfristig unzuverlässig. Schleifen: länger, mehr Konzentration – aber einziger Weg.
Dennoch: bewährte Methoden zur Zeitreduzierung beim Schleifen. Profis haben diese über Jahre perfektioniert.
Beispiel: Grober Hartmetallfräser (carbide burr) beim Schleifen. Deckt mehr Fläche pro Pass ab. Kleinerer Fräser → höheres Schleif-Flächen-Verhältnis → dauert länger.
Auch: Vorher paar Minuten Metall gründlich reinigen. Magnesium ist porös durch Leichtbau. Ohne Vorreinigung: Navigation beim Schleifen schwierig.
Chromsäurelösung zur schnellen, gründlichen Reinigung. Komponenten:
- Chromsäure (24 oz / ~710 ml)
- Natriumnitrat (40 oz / ~1,18 l)
- Calciumfluorid (⅛ oz / ~3,5 g)
- Wasser (50–60 oz / ~1,5–1,8 l)
Genug Wasser für 1 Gallone (~3,8 l) dieser Spezialreinigungslösung. Menge reicht zum vollständigen Einweichen und Reinigen. 1 Stunde einweichen lassen für volle Wirkung.
Beschleunigungstipp: Werkstück im passenden Ofen kurz vorheizen. Hohe Temperatur beschleunigt Gesamt-Reaktion. Vorgeheiztes Magnesium + Konktion = schnellere Reinigung. ABER: Schutzhandschuhe und -brille – Lösung ist ätzend. Vorgeheiztes Magnesium NICHT direkt anfassen.
Schritt 6: Lücken füllen
Zuletzt: durch Schleifen entstandene Lücke mit Füllmetall füllen. Mehrere Füllmetalle möglich. Die meisten nutzen AG 92 A Füllstab.
Grund: Universalfüller – kann man kaum falsch machen. Und preiswert.
Beim Erhitzen des Schweißbereichs beachten: Magnesium heizt leicht. Schmilzt ca. 800–830 °F (427–443 °C), geht bis 1200–1300 °F (649–704 °C).
Temperatur also korrekt einstellen VOR Start. Inertgas, vorzugsweise Argon, als Schutz – reaktive Gase/Metalle entzünden sich bei dieser Temperatur. UND: Wechselstrom für Magnesiumschweißen nicht vergessen.
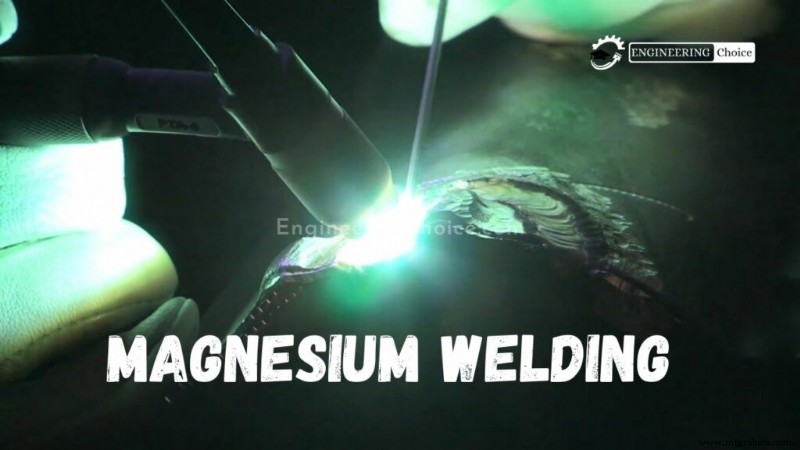
Zusätzliche Sicherheitsvorkehrungen beim WIG-Schweißen von Magnesium
Magnesium kann tückisch und schwierig sein. Gründe:
- Brennbares Metall – einmal entzündet, brennt bei 4000 °F, heiß genug, um H₂O-Molekülbindungen zu brechen → Sauerstoff freisetzen → sofort Brennstoff für Feuer, gleiches bei CO₂. Löschen oft nur durch Sauerstoffentzug: Sand, Zementpulver, Klasse-D-OSHA-Feuerlöscher.
- Poröses Metall – mikroskopische Poren. Magnesiumguss in Maschinenbauteilen nimmt oft große Ölmengen auf. Erhöht Brandrisiko, erschwert guten Kontakt für solide Schweißnaht.
- Wie Aluminium in diversen Legierungen (manchmal Zinklegierungen). Beide entwickeln Oxidschicht – Identifikation manchmal schwierig.
- Schleif-/Reinigungsspäne entzünden sich leicht. Nach Vorbereitung: Arbeitsplatz abwischen und kehren, damit keine Funken/Streulichtbögen Feuer verursachen.
- Wärmebehandelte Magnesiumlegierungen (wie Alu) zur Festigkeitssteigerung sind hitzeempfindlich. Zu heiß → Festigkeitsverlust.
Tipps für Schweißen von Magnesiumguss
- So gut wie möglich mit Aceton und Hartmetallfräser reinigen… grober Fräser, der nicht zusetzen.
- Füllstabwahl oft durch schriftliches Verfahren nach Legierungszusammensetzung vorgegeben… aber wenn Wahlfreiheit: AZ101 Füllstab.
- Dicke Teile auf ~300 °F (149 °C) vorwärmen.
- Gleiche WIG-Maschineneinstellungen wie für Aluminium, AUSSER: 50/50 Argon/Helium-Mix macht großen Unterschied.
- Zünden und Strom erhöhen bis gerade so Pfütze bildet. Keine saubere Pfütze → stoppen, fräsen, Drahtbürste, wiederholen bis saubere Pfütze.
- Öl in Poren – dauert manchmal, bis genug raus ist für sauberes Schweißen.
- Viel kürzerer Lichtbogen als bei Alu… so nah, dass Sie denken: zu nah.
- Kleine Perlen schweißen und dazwischen reinigen: kleiner 90°-Winkelschleifer mit Hartmetallfräser, dann Edelstahldrahtbürste.
Magnesiumschweißen Video
Herstellungsprozess
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Aluminiumschweißen meistern: Experten-Leitfaden für TIG, MIG & mehr
- WIG-Schweißen von Magnesium meistern: Sicherer Schritt-für-Schritt-Leitfaden
- Nickellegierungen Schweißen meistern: Expertentechniken & Tipps
- Expertenrat zum Kupferschweißen: Techniken, Tipps & Best Practices
- Titanschweißen meistern: Bewährte Prozesse & Techniken
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken
- Umfassender Leitfaden zur Schweißnahtprüfung & -prüfung
- Günstige Kfz-Versicherung in 5 einfachen Schritten finden