



Die Teile einer Schweißnaht verstehen: Ein klarer Leitfaden mit Diagramm
Wenn wir das Schweißen im Detail betrachten, ist es wichtig, die Namen der verschiedenen Teile einer Schweißnaht zu kennen. Um die verschiedenen Teile einer Schweißnaht zu verstehen, verwenden Sie das obige Bild zusammen mit den Definitionen.
Kehlnaht (Fillet Weld)
Kehlnahtschweißen bezieht sich auf das Verbinden von zwei Metallstücken, wenn sie senkrecht zueinander stehen oder in einem Winkel (60° bis 120°) zueinander stehen. Diese Schweißnähte werden allgemein als T-Stoß bezeichnet, bei dem zwei Metallstücke senkrecht zueinander stehen, oder als Überlappungsstoß (Overlap Joint), bei dem sich zwei Metallstücke überlappen und an den Kanten verschweißt werden.
Die Schweißnaht ist dreieckig geformt und kann je nach Technik des Schweißers eine konkave, flache oder konvexe Oberfläche haben. Schweißer verwenden Kehlnähte beim Verbinden von Flanschen mit einem Rohr und beim Schweißen von Querschnitten und wenn Bolzen nicht stark genug sind und leicht verschleißen.
Keilnaht / Stumpfnaht (Groove Weld / Butt Weld)
Keilnähte sind auch als Stumpfnaht (Butt Weld) bekannt, wenn zwei Metallstücke ohne Überlappung aneinander ausgerichtet und dann entlang der Naht verschweißt werden, im Gegensatz zu Überlappungsschweißen (Lap Weld), bei dem ein Metallstück auf das andere gelegt wird, oder Stopfschweißen (Plug Welding), bei dem ein Metallstück in das andere eingesetzt wird.
Es ist wichtig, dass bei einem Stumpfstoß die Oberflächen der zu verbindenden Werkstücke in der gleichen Ebene liegen und das Schweißmetall innerhalb der Ebenen der Oberflächen bleibt.
Teile einer Schweißnaht erklärt
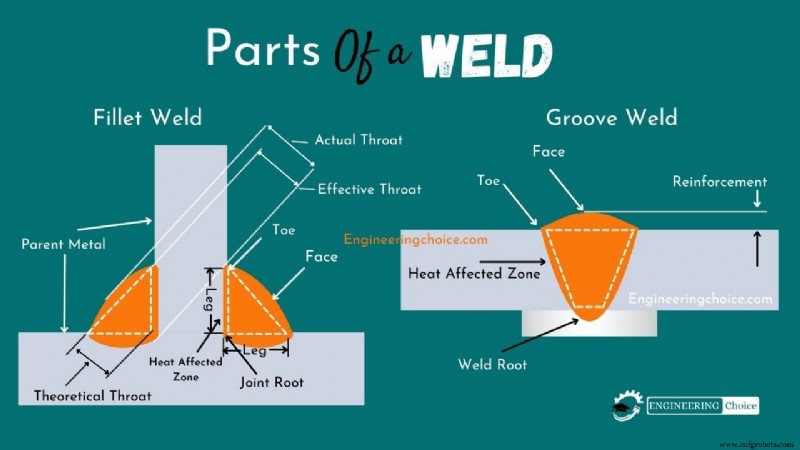
Nahtkante (Weld Toe): Dies ist einfach Ihre Schweißnaht, die die Metallstücke verbindet, die Sie zusammen schweißen (die Nahtfläche und das Metall).
Nahtfläche (Weld Face): Dies ist die Schweißnaht, die Sie auf der Seite der Metallstücke erzeugen, die Sie mit einem beliebigen Gas- oder Lichtbogenschweißverfahren schweißen.
Nahtwurzel (Weld Root): Wie Sie im Diagramm einer Schweißnaht oben sehen können, ist die Wurzel einer Schweißnaht der Bereich, an dem die Unterseite oder Unterkante einer Schweißnaht die Oberfläche des Grundwerkstoffs kreuzt.
Nahtschenkel (Weld Leg): Die Länge des Kehlnaht-„Schenkels“ ist die Strecke von der „Kante“ (Toe) der Kehlnaht zur Nahtwurzel. Jede Kehlnaht hat 2 Schenkel.
Aufschmelzzone (Fusion Zone): Die Aufschmelzzone ist streng der Teil der Materialien, der geschmolzen wurde. Das Material, das durch die Hitze des Schweißens verändert wurde, aber nicht vollständig geschmolzen ist (die wärmebeeinflusste Zone), wird nicht als Aufschmelzzone betrachtet. Dies ist der Bereich, in dem Sie Ihr Füllmaterial eindringen und verschmelzen lassen wollen.
Nahtverstärkung (Weld Reinforcement): Wie Sie aus dem Diagramm oben sehen können, ist es das zusätzliche Schweißmetall, das die Menge an Metall übersteigt, die Sie für die Größe der Schweißnaht benötigen.
Kehlnahtkehle (Fillet Weld Throat): Wenn man über die Kehle einer Schweißnaht spricht, muss man zwei Punkte berücksichtigen: 1) theoretische Nahtkehle 2) tatsächliche Nahtkehle.
- Tatsächliche Kehle: Der kürzeste Abstand zwischen der Nahtwurzel und der Fläche einer Kehlnaht.
- Theoretische Kehle: Im Querschnitt einer Kehlnaht der Abstand vom Anfang der Nahtwurzel senkrecht zur Hypotenuse des größten rechtwinkligen Dreiecks, das eingeschrieben werden kann. Diese Dimension basiert auf der Annahme, dass die Wurzelöffnung gleich null ist.
Wie groß ist die Schweißnaht?
- Kehlnähte mit gleicher Schenkelänge. Die Größe einer Kehlnaht mit gleicher Schenkelänge ist die Schenkelänge des größten eingeschriebenen rechtwinkligen gleichschenkligen Dreiecks. Theoretische Kehle = 0,7 × Größe der Schweißnaht.
- Kehlnähte mit ungleicher Schenkelänge. Die Größe einer Kehlnaht mit ungleicher Schenkelänge ist die kürzere Schenkelänge des größten rechtwinkligen Dreiecks, das in den Querschnitt der Kehlnaht eingeschrieben werden kann.
Mehrlagenschweißnähte: Wärmeeinflusszonen in den Teilen einer Schweißnaht.
Die Teile einer Schweißnaht umfassen sogenannte Mehrlagenschweißnähte. Mit anderen Worten, Sie werden Situationen finden, in denen Sie mehr als eine Schweißperle ablegen müssen, um eine Verbindung oder Schweißnaht zu bilden…
Die Wärmeeinflusszonen, wenn eine Stumpfnaht mit mehr als einem „Zug“ (Pass) erstellt wird (oder wenn Sie mehr als eine Lage erzeugen).
Der betroffene Bereich in der ersten Schweißlage (erster Zug)? Das nennt man die primäre Wärmeeinflusszone. Und die sekundäre Wärmeeinflusszone geht über die primäre Wärmeeinflusszone (oder überlappt sie) und wird durch die zweite Lage oder den zweiten Zug beeinflusst.
Die durch die sekundäre Zone der Schweißnaht verursachte Hitze lässt die primäre Wärmeeinflusszone mit dem Grundwerkstoff verschmelzen und wird durch den Prozess des Anlassens (Annealing) stärker.
Zusätzlich zum Anlasseffekt auf den Grundwerkstoff durch die zweite und primäre Wärmeeinflusszone wird das Füllmaterial, das Sie im ersten Zug abgeschieden haben (Ihre Schweißnaht), tatsächlich durch die Hitze des zweiten Zugs oder der zweiten Lage verbessert.
Herstellungsprozess
- Daten im Internet of Reliability nutzen: Strategien für effektives Management
- Professionelle Metalloberflächenveredelung: Optionen für Haltbarkeit & Ästhetik
- Wie 3D-Druck die Metallfertigung verbessert: Wichtige Vorteile erklärt
- Herausforderungen beim Aluminiumschweißen meistern
- Warum die Partnerschaft mit einem lokalen Metallfertiger Zuverlässigkeit und Kosteneffizienz steigert
- Schweißnaht-Komponenten verstehen: Klare Anleitung mit Diagrammen
- Metallgravurwerkzeuge: Manuelle, mechanische und Sonderausführungen
- Autoproduktionslinie: Schlüsselstationen und Rollen
- Die 7 Kernarten der Technologie im Überblick
- Die verschiedenen Prototyping-Arten verstehen: Leitfaden für Gründer