



Einsteigerleitfaden: Einrichten, Inbetriebnehmen und Bedienen eines Plasmaschneiders
Was ist ein Plasmaschneider?
Ein Plasmaschneider ist ein Elektrowerkzeug, das Plasmaschneidtechnik nutzt: Die Hitze des Plasmalichtbogens (Argon, Wasserstoff, Stickstoff, Sauerstoff, Luft, Wasserdampf, Gemische) schmilzt und verdampft den Schnittspalt am Metallwerkstück – Schnitt entsteht.
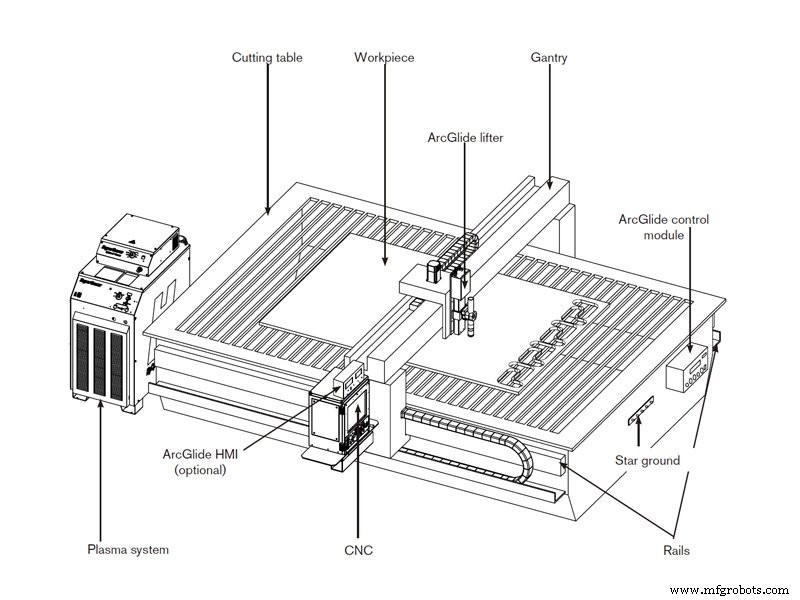
Wie funktioniert ein Plasmaschneider?
Plasmaschneider gibt es in diversen Formen/Größen: Große CNC-Plasmaschneidanlagen mit Roboterarmen für Präzisionsschnitt, handliche Handplasmaschneider für Werkstätten. Prinzip und Strukturdesign sind immer gleich. Beim Betrieb: Komprimiertes Gas (Stickstoff, Argon, Sauerstoff) strömt durch enge Düse. Negative Elektrode in Düsenmitte. Bei Stromzufuhr und Düsenkontakt mit Metall entsteht leitender Kreis – hochenergetischer Funke zwischen Elektrode und Metall. Inertgas strömt durch Leitung, Funke erhitzt Gas bis zum vierten Aggregatzustand (Plasma). Entsteht Plasmaströmung ~16.649 °C, Strömungsgeschwindigkeit 6.096 m/s – Metall wird schnell zu Schlacke. Strom fließt durch Plasma selbst. Solange Elektrode unter Strom und Plasma Kontakt mit Metall hat, ist Lichtbogenzyklus kontinuierlich. Zum Schutz vor Oxidation/Unwägbarkeiten: zweite Düsenreihe emittiert kontinuierlich Schutzgas. Schutzgasdruck steuert Plasmasäulenradius. Aufstellort: Fern von großen Elektrifizierungsanlagen und Störquellen.
Wofür wird ein Plasmaschneider eingesetzt?
Schneidet Baustahl, Edelstahl, Eisen, Aluminium, Kupfer, Titan, Nickel u.a. Metalle. Breite Anwendung: Lokomotiven, Autos, Druckbehälter, Baumaschinen, Nuklearindustrie, Allgemeiner Maschinenbau, Schiffbau, Luftfahrt, Stahlbau u.v.m.
Wie richtet man einen CNC-Plasmaschneider ein?
Im Produktionsalltag entsteht viel Staub – starke Absaugung im Arbeitsbereich Pflicht, um Rauch beim CNC-Plasmaschneiden abzuführen. Vor Einschalten: Alle Schalter auf AUS, Drehschalter an Plasmanetzgerät-Rückseite in Waagerechtstellung.
- Hauptstromschrank einschalten – beide Kabel stromführend.
- Leitungsschutzschalter im Maschinensteuerkasten auf ON.
- CNC-Steuerung per Schlüsselschalter einschalten – Hauptinterface erscheint.
- Drehschalter an Plasmanetzgerät-Rückseite um 90° auf Senkrecht – Netzanzeige vorne leuchtet.
- Druckluftkompressor einschalten (Fördermenge 1 m³/min), Druckregler so einstellen: Kompressor-Ausgangsdruck 6,1–8,2 bar. <6,1 bar → Druckabfall beim Schneiden → instabile Qualität. >8,3 bar → Schaden am Luftfilter. Plasmanetzgerät-Druckregelknopf auf 5,5–6,0 bar einstellen. Strom-/Gasprüfknopf auf „Gas test“ – Druck darf nicht unter 5 bar fallen. <5 bar → massive Qualitätsminderung, Plasmanetzgerät stoppt.
Bei unreiner Druckluft: Mehrstufen-Filtersystem vor Plasmanetzgerät einbauen. Sonst: Öl, Feuchtigkeit, Staub → Lichtbogenausfall, Brennerschaden.
Bei Plasmaschneiden: Startvorbereitung abgeschlossen.
Wie bedient man einen Plasmaschneider richtig?
Ob Einsteiger oder CNC-Fachkraft – diese 7 Regeln beachten:
- Werkstück passend auf Arbeitstisch platzieren – kein Kontakt zur Führungsschiene.
- Programm nach Zeichnung/Software erstellen, ggf. Leerlauf testen, Programmgenauigkeit prüfen.
- Schneiden: Plasmaschneider starten, Einstiegspunkt finden, Schneidparameter einstellen, Druckluft an, Plasmaschneider starten, Programm ausführen.
- Verboten: Auf geschnittenem Werkstück/Führungsschiene stehen, elektrische/Antriebskomponenten stören.
- Zahnstange, Führungsbahn, Stahlband stets sauber halten – Betriebsgenauigkeit sichern.
- Bedienkonsole besonders pflegen, Bearbeitung/Programmierung unter Fachanleitung.
- Kranheben: Sicherheitsvorschriften strikt einhalten, Bodenpersonal (Haken) eng abstimmen.
Worauf beim Plasmaschneider-Betrieb achten?
Regelmäßig Staub in Maschine und Schmutz an Komponenten reinigen, Kabel auf Alterung prüfen. Schlechter Massekontakt Werkstück–Masseleitung. Erdung ist unverzichtbare Vorbereitung. Kein spezielles Erdungswerkzeug, Isolierung auf Werkstückoberfläche, gealterte Masseleitung → schlechter Kontakt. Spezielle Erdungswerkzeuge nutzen, Isolierung an Masseleitung/Werkstückoberfläche prüfen, gealterte Masseleitungen vermeiden. Wenn Funkengenerator Lichtbogen nicht selbsttätig löscht: Plasmaschneider muss Plasma-Lichtbogen zünden. Hochfrequenzoszillator erregt Gas zwischen Elektrode und Düseninnenwand → Hochfrequenzentladung → Teilionisation → kleiner Lichtbogen. Komprimierte Luft stößt ihn aus Düse → zündet Plasmalichtbogen – Hauptaufgabe des FunkenGenerators.
- Korrekte Plasmagas-Druck/-Menge: Entscheidend für Verschleißteil-Lebensdauer. Zu hoher Druck → Elektrodenlebensdauer stark reduziert. Zu niedrig → Düsenlebensdauer betroffen.
- Vernünftiger Schneidabstand: Laut Handbuch einhalten. Abstand Düse–Werkstückoberfläche. Bei Lochstart: Doppelte normale Distanz oder max. Plasmalichtbogenhöhe nutzen.
- Lochdicke im Maschinensystembereich: Plasmaschneider kann nicht über Arbeitsdicke hinaus lochen. Üblich: 1/2 der normalen Schneiddicke.
- Düse nicht überlasten: Überlast (Arbeitsstrom > Düsen-Nennstrom) → schneller Düsenschaden. Strom = 95 % Düsenarbeitsstrom. Beispiel: 100 A Düse → 95 A einstellen.
- Plasmagas trocken & sauber halten: System braucht trockenes, sauberes Gas. Schmutziges Gas = Kompressorproblem → verkürzt Verschleißteillebensdauer, anomaler Schaden. Test: Brenner in Testmodus, Spiegel darunter – bei Wasserdampf/Nebel Ursache beheben.
- Kantenschnitt statt Lochstart: Kante als Startpunkt verlängert Verschleißteillebensdauer. Richtig: Düse vor Lichtbogenstart direkt auf Werkstückkante ausrichten.
- Plasmalichtbogen-Verlängerung vermeiden: Wenn Lichtbogen nur durch Verlängerung Werkstück berührt → Anfang/Ende Schnitt → anomale Düsenbeschädigung. Vermeidbar durch korrekten Kantenschnitt und passendes „Lichtbogenunterbrechungs“-Signal.
- Unnötige „Lichtbogenzündzeit“ minimieren: Düse/Elektrode verschleißen beim Zünden am schnellsten. Brenner vor Start in Gehwegdistanz zum Schneidmetall positionieren.
- Schutzhülle mit Spritzschutz-Chemiebeschichtung: Reduziert Schlackenansammlung. Aber: Hülle vor Lackieren vom Brenner abnehmen.
- Schlacke auf Schutzhülle entfernen.
CNC-Maschine
- Infineon XDPL8221: Robuster, kosteneffizienter Dual-Stage LED-Treiber für Smart Lighting & IoT
- Signed und Unsigned Typen in VHDL meistern: Praktischer Leitfaden
- VHDL Wait-Statements meistern: Wait On, Wait Until und kombinierte Nutzung
- Loop- und Exit-Konstrukte in VHDL meistern: Ein praktischer Leitfaden
- Wie heiß wird ein Plasmaschneider? Extreme Temperaturen beim Metallschneiden verstehen
- Plasmaschneiden erklärt: Funktionsweise, Vorteile und Tipps
- Den idealen Plasmaschneider wählen: Leitfaden für schnelle, präzise Schnitte
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung
- Schleiftechniken für Werkzeugschleifmaschinen meistern: Praktischer Leitfaden
- Metall-Drehmaschine für Einsteiger: Schritt-für-Schritt zum sicheren Drehen