



Green Manufacturing: Nachhaltige Praktiken, die Ergebnis & Ruf verbessern
„Green Manufacturing“ ist zu einem gängigen Begriff in Amerikas größter Industrie geworden. Das Goodwin College definiert es als „die Erneuerung von Produktionsprozessen und die Etablierung umweltfreundlicher Betriebsabläufe im Fertigungsbereich.“ Die Zeit, veraltete Prozesse zu überdenken, kann Ihnen Zeit, Geld sparen und hilft, Ihren Ruf als hochmodernes Unternehmen aufzubauen. Die Etablierung umweltfreundlicher Bearbeitungsprozesse ist ein großer Schritt in die richtige Richtung, um ein umweltfreundliches Unternehmen zu schaffen.
Green Manufacturing ist der nächste logische Schritt für die Industrie.
Einstieg in Green Manufacturing
Der erste Schritt auf Ihrem Weg zu einer nachhaltigeren Werkstatt und Green Manufacturing ist eine Bewertung der Umweltauswirkungen Ihrer Einrichtung. Die gängigste Methode für die Umweltauswirkungsbewertung des Fertigungsprozesses ist die Lebenszyklusanalyse (LCA). ISO 14040 definiert LCA als die Zusammenstellung und Bewertung der Inputs, Outputs und der potenziellen Umweltauswirkungen eines Produktsystems über seinen gesamten Lebenszyklus.
4 Fragen, die Sie sich stellen sollten:
- Zieldefinition und Abgrenzung – Was möchte ich mit dieser Untersuchung erreichen?
- Bestandsaufnahme – Was sind die quantifizierten Inputs (Energie, Wasser, Materialien usw.) und Outputs (Luftemissionen, Abwasser)?
- Auswirkungsbewertung – Wie beeinflussen diese Dinge die Umwelt?
- Interpretation – Was kann ich ändern, um meine Prozesse effizienter und umweltfreundlicher zu machen?
Es gibt Datenbanken, die bei der Bestandsaufnahme helfen. Diese Datenbanken sammeln Informationen wie Vorschubgeschwindigkeit, Schnittgeschwindigkeit, Werkzeugdurchmesser, Schnittzeit, Kühlmitteleigenschaften und berechnen dann alle Material- und Energie-Inputs und -Outputs.
Auswirkungen von Kühlschmierstoffen verstehen
Kühlschmierstoffe sind mit ziemlicher Sicherheit der Schadstoff Nummer 1 in Ihrer Werkstatt und stehen Ihrem Ziel von Green Manufacturing im Weg. Laut Modern Manufacturing Processes verbrauchten nordamerikanische Hersteller 2002 mehr als 2 Milliarden Gallonen, und der Markt für Metallbearbeitungsflüssigkeiten ist seitdem nur gewachsen. Kühlschmierstoffe haben eine Reihe von Vorteilen für den Bearbeitungsprozess, meistens betreffend Kühlung des Schneidbereichs, Schmierung und Späneabfuhr.
Verunreinigungen
Das Beste aus Ihrem Kühlmittel herauszuholen, ist ein Schlüsselfaktor für Kosteneffizienz in jeder Werkstatt. Daher ist eines der größten Probleme, mit denen Sie wahrscheinlich konfrontiert sind oder bereits konfrontiert sind, die Verschlechterung der Kühlmittelperformance aufgrund von Verunreinigungen. Die häufigsten Arten von Verunreinigungen umfassen:
- Fremdöle (Schmier- oder Sumpföl) – Flüssigkeit, die die Getriebe und Ausrüstungen der CNC-Maschine schmiert, sickert in den Kühlschmierstoff
- Grobe Partikel – Relativ größere feste Abfälle, Späne und Späne
- Feine Partikel – Extrem kleine Stücke des Werkstücks oder Schneidwerkzeugs, die normalerweise aus Schwermetallen wie Kobalt, Cadmium, Chrom, Aluminium und Blei bestehen
- Mikroorganismen – Bakterien und Pilze, die sich in den Wänden und Rohren der CNC-Maschine vermehren
Grobe Partikel wie Späne werden im Allgemeinen leicht mit einer H-Kette, Ketten- und Schubstangen- oder Flusssystem extrahiert. Feine Partikel sind schwieriger, da sie entweder Abtrennung oder Filtration in Form von Absetzbecken, Schaumabscheidern, Zentrifugalabscheidern oder Magnetabscheidern erfordern. Fremdöl kann auch durch Filtration entfernt werden, aber auch schnell und einfach mit einem Ölabscheider beseitigt werden.
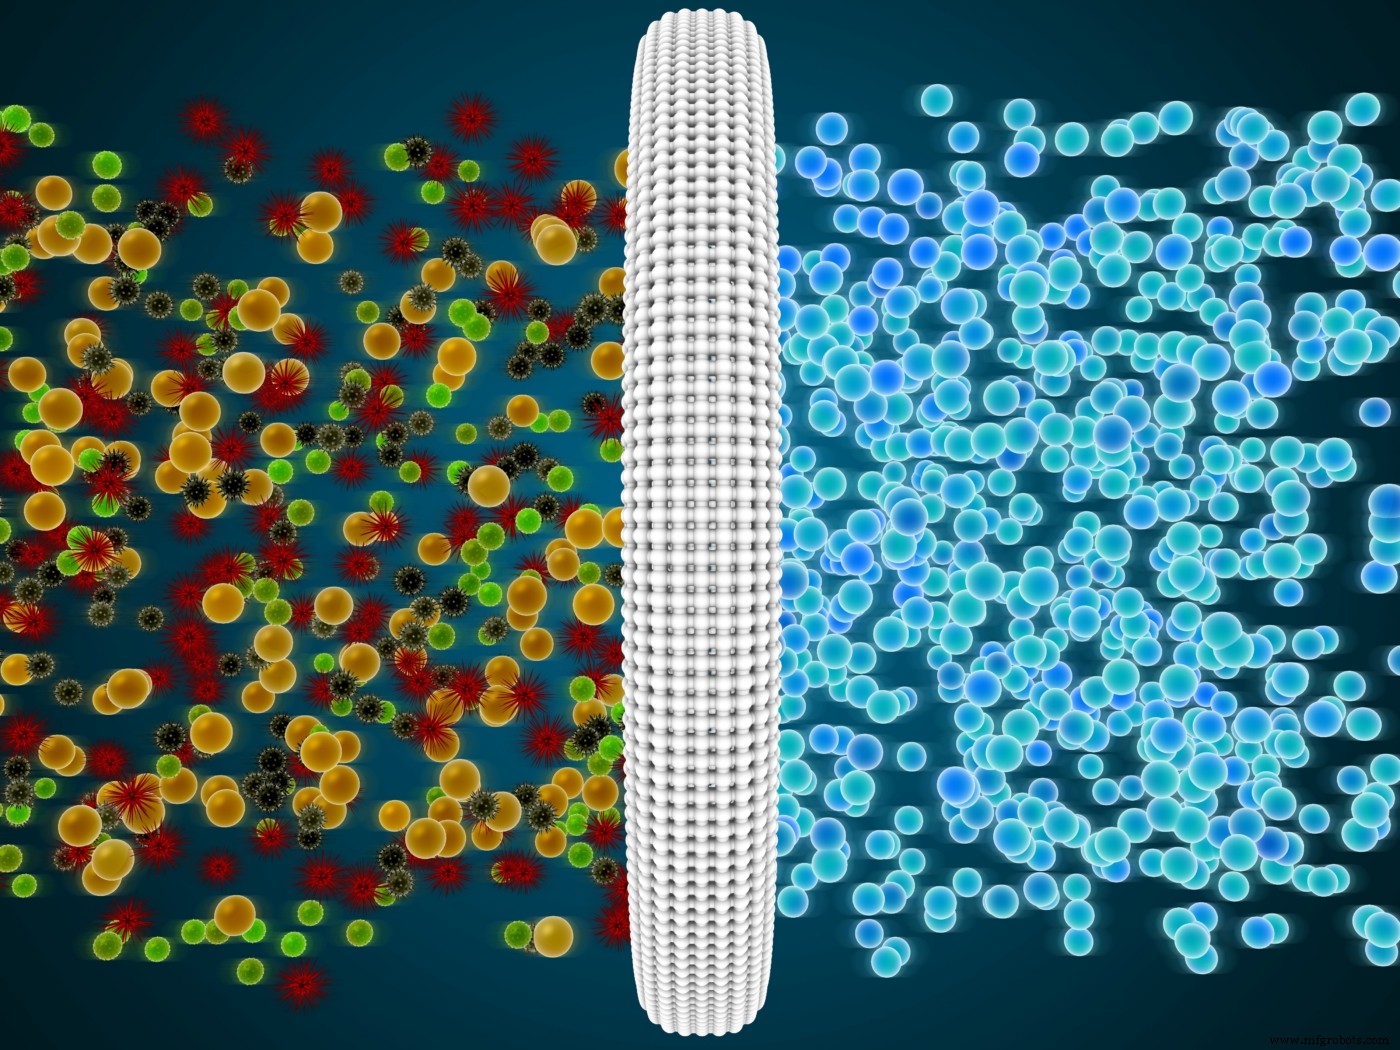
Das richtige Filtersystem kann Werkstätten sowohl Geld sparen als auch der Umwelt helfen.
Mikroorganismen sind am schwierigsten zu entfernen, da sie ein Zehntel der Größe feiner Partikel sein können. Der „Montagsmorgen-Gestank“ ist eine häufige Nebenwirkung von anaeroben Bakterien, die während ihrer Stoffwechselprozesse Schwefelwasserstoff ausscheiden. Diese Organismen sind einer der Hauptgründe, warum Kühlmittel alle paar Monate aus einer Maschine abgelassen und gewechselt werden müssen. Technologische Fortschritte der letzten Jahrzehnte haben es ermöglicht, dass Membran-Mikrofiltrationssysteme Biomasse sowie Öl von Kühlmittelflüssigkeiten trennen können. Mit diesen Systemtypen müssen Bediener nicht mehr problematische Biozide verwenden, die gesundheitliche Probleme für Umwelt und Mitarbeiter haben. Es ist jedoch wichtig zu beachten, dass die meisten Mikroorganismen nicht im Kühlmittel wachsen, sondern an den Wänden/Rohren der Maschine oder im Rückstand von Spänen am Boden des Tanks.
Einige Möglichkeiten, die Mikroorganismenansammlung in Ihrer Werkstatt zu reduzieren, umfassen:
- Maschinen sauber halten – Schlamm, Späne und Späne können ein Nährboden für Bakterien sein
- Organische Verunreinigungen reduzieren – Speichel, Schweiß, Tabaksaft und organische Materie sind alles Nahrungsquellen für Mikroorganismen
- Die Menge an Fremdöl reduzieren – Dies kann auch eine Nahrungsquelle sein
Ein schmutziger Spänehaufen, wo Bakterien wachsen und Ihre Maschine zum Stinken bringen.
Arten von Kühlschmierstoffen
Ein guter Kühlschmierstoff sollte einen hohen Flammpunkt, gute Haftfähigkeit, hohe thermische Stabilität und hohe oxidative Stabilität haben. Ein hoher Flammpunkt ist notwendig, da die Flüssigkeit bei hohen Temperaturen nicht entzünden sollte (Benzin hat einen niedrigen Flammpunkt). Gute Haftfähigkeit ermöglicht es der Flüssigkeit, an der Werkstückoberfläche zu haften. Dies schafft eine Schicht zwischen Schneidwerkzeug und Werkstück, die hilft, sie zu trennen und somit die Reibung zu verringern. Größere Reibung führt zu höheren Schnittkräften, was zu höheren Schnitttemperaturen führt.
Hohe Schnitttemperaturen sind problematisch, da dies den schnelleren Verschleiß des Schneidwerkzeugs verursacht und auch Ihr Werkstück verfestigen kann. Hohe thermische Stabilität bedeutet, dass die Flüssigkeit bei hohen Temperaturen eine niedrige Viskosität haben sollte (ein Beispiel für eine Flüssigkeit mit hoher Viskosität wäre Honig bei Raumtemperatur). Eine niedrigere Viskosität im Schneidbereich ermöglicht geringere Reibung und damit geringere Hitze und Schnittkraft. Die oxidative Stabilität eines Kühlschmierstoffs entscheidet letztlich, wie lange dieser verwendet werden kann. Nach einer Weile beginnt Öl zu oxidieren, was dann seine Viskosität und die Menge an Schlammablagerungen steigen lässt.
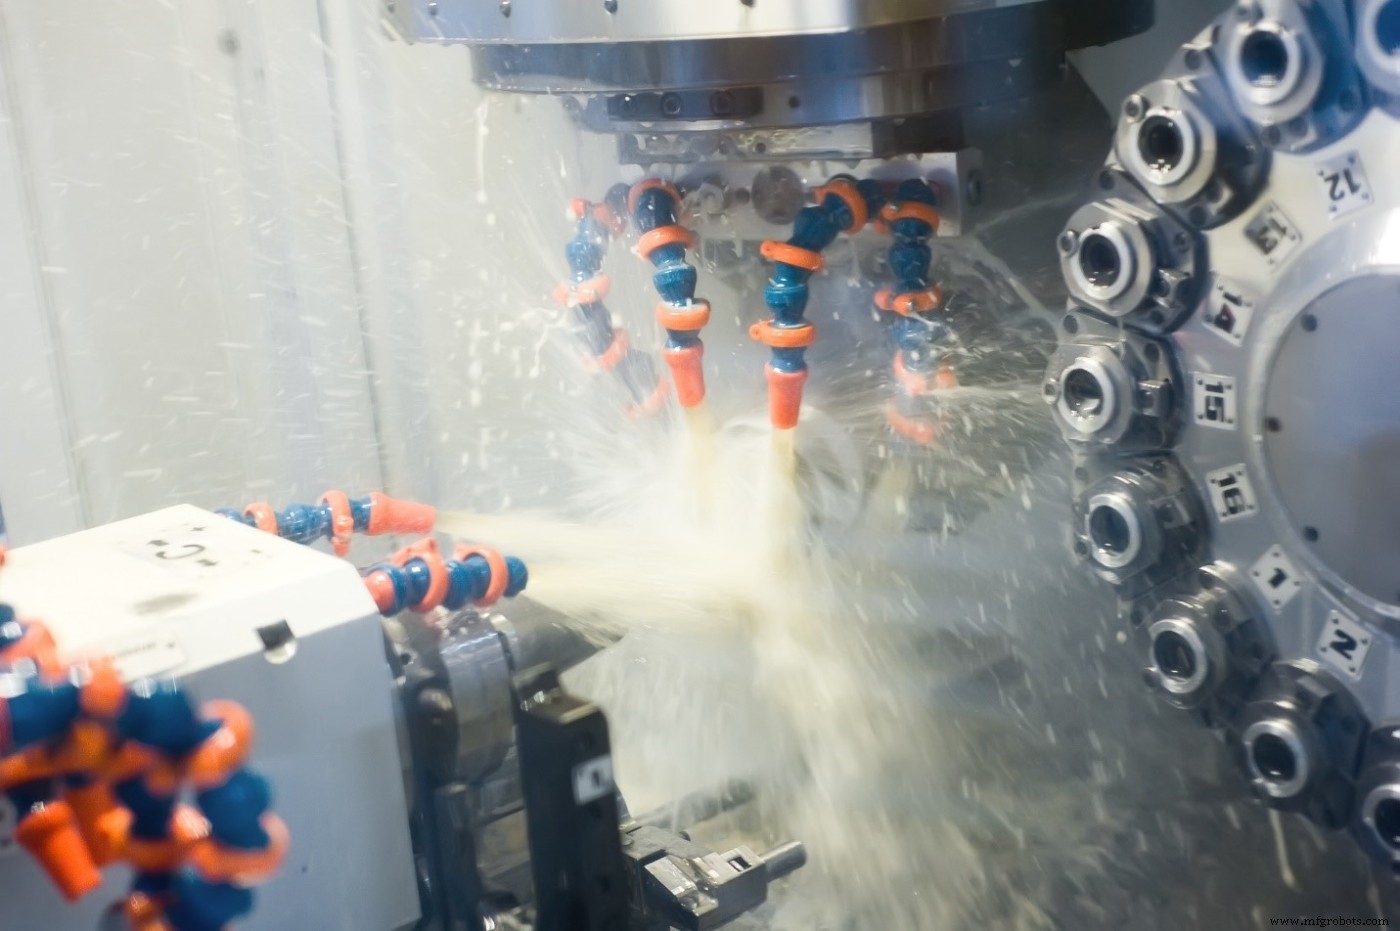
Übermäßige Mengen an Kühlmitteln können übermäßige Abfallmengen bedeuten.
Für den Zweck dieses Artikels werden Kühlschmierstoffe in zwei breite Kategorien eingeteilt: biologisch abbaubar und nicht biologisch abbaubar.
Nicht biologisch abbaubare Kühlmittel
Nicht biologisch abbaubare Kühlmittel sind petroleum-basiert. Sie haben eine hohe menschliche und ökologische Toxizität, was zu beruflichen Gesundheitsrisiken führt. Sie haben auch komplizierte Entsorgungsprozesse.
Biologisch abbaubare Kühlmittel
Biologisch abbaubare Kühlmittel sind pflanzenbasiert. Diese werden üblicherweise aus Gemüse wie Soja, Kokosnuss und Raps oder nicht essbaren Pflanzen wie Neem, Karanja und Jatropha hergestellt. Dieser Faktor macht sie zu einer erneuerbaren Ressource und weniger toxisch für Menschen sowie die Umwelt.
In den letzten Jahren haben einige modifizierte pflanzenbasierte Öle petroleum-basierte Öle in der Leistung in Bezug auf Oberflächenqualität, Wärmedämmung und Schmierung übertroffen. Eine Studie, veröffentlicht in Science Direct, konzentriert auf das Drehen in 304-Edelstahl, zeigte, dass Kokosnussöl mit einem Borsäurezusatz signifikant besser darin war, Werkzeugflankenverschleiß und Oberflächenrauheit zu bekämpfen, im Vergleich zu zwei anderen Kühlschmierstoffen. Dies war auf die hohe thermische Stabilität der pflanzenbasierten Lösung zurückzuführen.
Eine weitere Studie, veröffentlicht in IOP Science, fand heraus, dass eine Kombination aus Neem- und Karanjaöl dem SAE 20W40 (petroleum-basiertes Öl) in Bezug auf Schmierung beim Bohren von Baustahl überlegen war. Die Ergebnisse zeigten, dass die pflanzenbasierte Öllösung die Schnittkraft des Vorgangs aufgrund ihrer höheren Viskosität und Haftfähigkeit reduzierte. Dies führte letztendlich zu einer besseren Oberflächenqualität am Teil.
Zusammenfassung kosteneffizienter Kühlmitteländerungen, die Sie vornehmen können
- Mikroorganismenansammlung in Ihren Maschinen reduzieren, indem Sie die Maschinen sauber halten und die externe Verunreinigung reduzieren
- Ein Membran-Mikrofiltrationssystem installieren
- Auf ein effizienteres und biologisch abbaubares Kühlmittel umsteigen
Der positive Einfluss von Trockenbearbeitung auf Green Machining
Trockenbearbeitung sollte immer dann genutzt werden, wenn sich die Gelegenheit bietet, da die Kosten und Umweltprobleme, die mit der Beschaffung, Verwaltung und Entsorgung von Kühlschmierstoffen verbunden sind, eliminiert werden. Ein weiterer Vorteil der Trockenbearbeitung ist das Fehlen von thermischem Schock. Wenn der Fräser den Schnitt verlässt, aber Kühlmittel weiterhin bläst, wird die große Temperaturschwankung (thermischer Schock) die Schneide schneller abbauen lassen, als wenn sie durchgehend heiß laufen würde. Trockenbearbeitung ist am häufigsten bei Bearbeitungsvorgängen mit unterbrochenen Schnitten oder beim Schneiden gehärteter Stähle. Sie ist besonders beliebt bei Fräsoperationen mit hohen Geschwindigkeiten und Vorschüben. Das Schneiden mit hohen Laufparametern ermöglicht es, den größten Teil der Wärme in die Späne statt in das Werkstück abzuleiten. Dies gilt auch beim Bearbeiten gehärteter Stähle.
Ideales Werkzeug für Trockenbearbeitung
Das ideale Schneidwerkzeug sollte hitzebeständiger und weniger wärmeerzeugend sein. Hartmetall ist ein guter Substrat, da es extrem hart und stark ist. Beschichtete Werkzeuge sind die beste Option für Trockenbearbeitung, da sie eine verbesserte thermische Isolierung sowie verbesserte Selbstschmierung haben.
Der positive Effekt von Minimalmengenschmierung (MQL)
- Signifikant reduzierter Flüssigkeitsverbrauch
- Sicherere Kühlschmierstoffe und Schmiermittel
- Reduzierte Gesundheitsrisiken für Mitarbeiter
- Sauberere Werkstattumgebung
- Reduzierte Wartung
Da in MQL eine so kleine Menge Flüssigkeit verwendet wird, eignet es sich perfekt für den Einsatz etwas teurerer pflanzenbasierter Öle. MQL hat sich als am effektivsten bei Säge- und Bohroperationen erwiesen.
Die Vorteile von Green Manufacturing
Ein zweiter Blick auf Ihre aktuellen Bearbeitungsoperationen durch eine umweltfreundliche Linse kann Ihnen Zeit, Geld sparen und einen weniger gefährlichen Arbeitsplatz für Ihre Mitarbeiter schaffen. Mit den oben genannten Techniken kann man die Werkstatteffizienz approximieren und entsprechende Änderungen zum Nutzen aktueller und zukünftiger Generationen vornehmen.
CNC-Maschine
- Den richtigen CNC-Plasmaschneider für Ihre Werkstatt wählen: Praktischer Leitfaden
- Faserlaser-Schneidemaschinen: Präzision und Effizienz in der Blechfertigung
- Wie CNC-Bearbeitung Effizienz & Qualität in Großserienfertigung treibt
- Präzision entfesseln: Wie 5-Achs-Wasserstrahlschneiden Fertigung & DIY transformiert
- Vorteile des Wasserstrahlschneidens entdecken: Präzision, keine Hitze, Vielseitigkeit
- Präzisions-CNC-Bearbeitung: Unverzichtbar für Exzellenz in der Luftfahrtfertigung
- Vielfältige Maschinen in unserer Präzisionswerkstatt entdecken
- Top-CNC-Werkstatt für Ihr Projekt auswählen
- Hochpräzise CNC-Services in Orlando – Schnell, Lokal, Kosteneffizient
- Richtige CNC-Werkstatt für Präzisionsprojekte wählen