



CNC-Drehmaschinen-Bettdesign: Echte Schrägbett vs. Flachbett „Flying Wedge“
Im letzten Artikel besprachen wir Fragen beim CNC-Drehmaschinenkauf und gängige Terminologie. Hier bauen wir auf Kaufkriterien auf und diskutieren die zwei Hauptbettdesigns: echtes Schrägbett und Flachbett „Flying Wedge“.
Echtes Schrägbett (True Slant Bed)
Im Gegensatz zum Flachbett „Flying Wedge“ – wo die „Schräge“ durch einen angeschraubten Keil auf dem Querschlitten erreicht wird – wird beim echten Schrägbett der Maschinenkörper mit integrierter Schräge gegossen. Das bietet nicht nur mehr Steifigkeit und thermische Stabilität, sondern auch mehr Gesamtmasse – eine schwerere Maschine mit kleinerem Fußabdruck. Typische Schrägwinkel: 30° und 45°, auch 60° Modelle erhältlich.
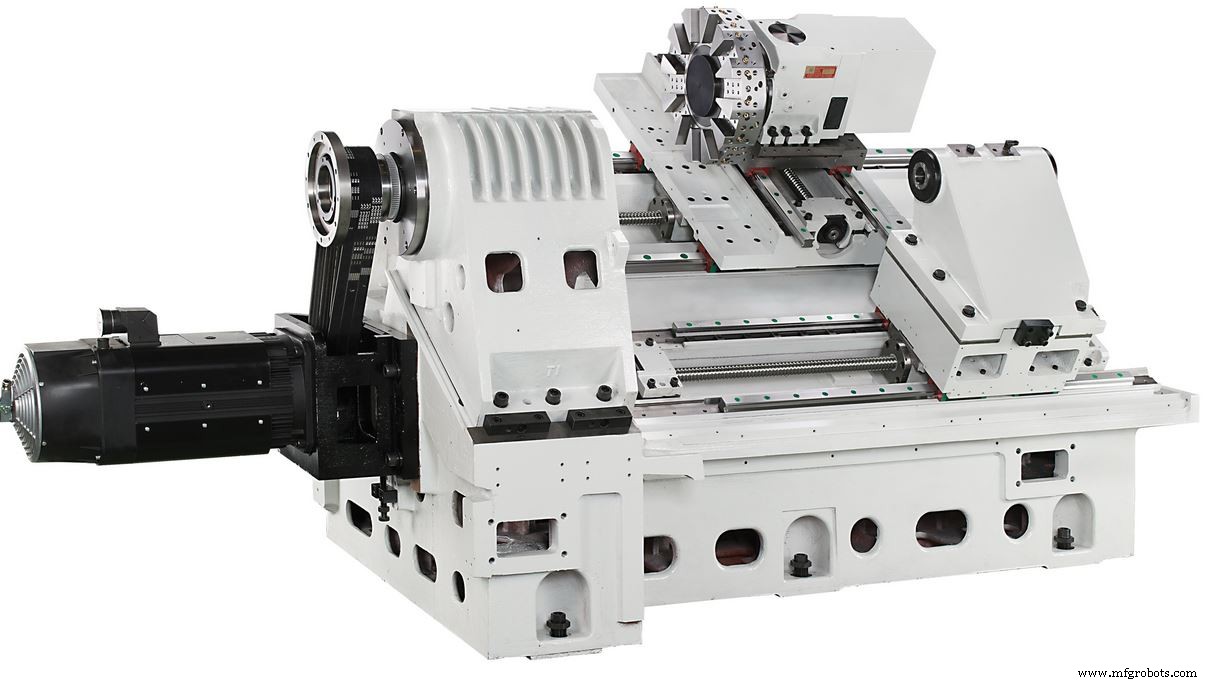
Vorteile des echten Schrägbett-Designs
Einer der bekanntesten Vorteile: Bessere Späneabfuhr. Späne werden während der Bearbeitung sofort durch Schwerkraft und Kühlmittelfluss in den Spänebett gespült. Das verhindert Späneansammlungen auf flachen Flächen – hilft nicht nur bei der Spänekontrolle in der Großserienfertigung, sondern verlängert auch die Maschinenlebensdauer durch reduzierten Verschleiß an Führungen und beweglichen Teilen.
Ein weiterer Vorteil: Größere X-Achsen-Verfahrwege. Im Gegensatz zu Flachbett-Drehmaschinen – wo Führungslänge auf die horizontale Gusstiefe begrenzt ist – erlaubt das echte Schrägbett längere X-Führungen. Wie bei einem quadratischen Kasten: Die geraden Seiten haben eine bestimmte Länge, aber die diagonale Distanz von Ecke zu Ecke ist viel länger. Gleiches gilt für den Schrägbett-Guss – größere Teilekapazität bei kleinerem Fußabdruck. Zwar bietet „Flying Wedge“ mit angeschraubter Schräge auch etwas mehr X-Verfahrweg als klassische Flachbetten, kann aber den Steifigkeitsmangel des Anbauansatzes verstärken. Ein stabiler Guss ist nicht ersetzbar.
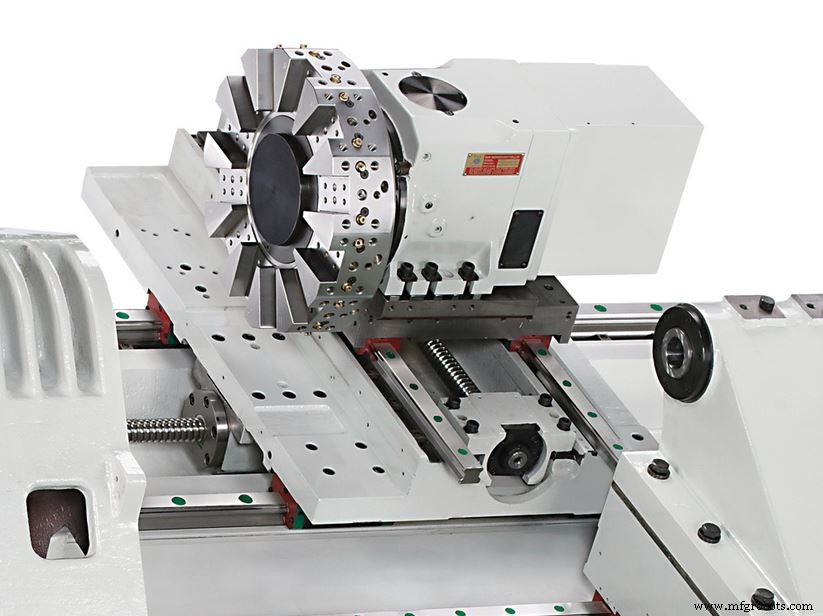
Thermodynamik ist in jedem Bearbeitungsprozess entscheidend. Die winklige Basiskonfiguration und verlängerten X-Führungen bieten auch bessere Steifigkeit und Teilegenauigkeit. Da die Linearführungen länger sind, kann der Basisschlitten, der den Revolver trägt, länger sein – stabilere Basis für den Revolver. Wenn sich Maschinenkomponenten während der Bearbeitung aufheizen, wachsen Spindelstock, Gegenstand und Querschlitten alle entlang derselben 30°/45°/60°-Ebene wie die X-Achse – im Gegensatz zum „Flying Wedge“, wo X-Achse schräg montiert ist, aber die übrigen Komponenten auf der horizontalen Flachbettenebene sitzen.
Weitere Infos zu Kaufkriterien, Drehen und Drehzentren allgemein:
- CNC-Drehmaschinen Überlegungen & Terminologie
- Mill-Turn Revolver Vergleich: VDI vs. BMT
- Mill-Turn Technologie: Live-Tool Orientierungen verstehen
- Einführung in Mill-Turn Technologie
CNC-Maschine
- CNC-Drehmaschinen: Umfassender Leitfaden zu Betrieb und Vorteilen
- Präzise CNC-Zeichnungen erstellen: Wichtige Tipps
- Wesentliche PCB-Layout-Strategien für Zuverlässigkeit und Kosteneffizienz
- TF2000 CNC-Drehmaschine – Schwerlast-Präzision & benutzerfreundliche Steuerung
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- GT-32 Hochgeschwindigkeits-CNC-Drehmaschine – Präzision, Steifigkeit und Geschwindigkeit
- V740 Präzisions-Vertikale CNC-Drehmaschine – 40-50 PS, Fanuc 21iT Steuerung
- Trak TRL 1540V CNC-Drehmaschine – Präzision & Flexibilität für die Bearbeitung
- Vielseitige C620 CNC-Drehmaschine – Mehrere Konfigurationen für Präzisionsbearbeitung
- YCM TC-16 CNC-Drehmaschine: Hochleistung, Hohes Preis-Leistungs-Verhältnis für Auto & Elektronik