



Die richtigen Materialien für CNC-Fräsmaschinenteile wählen – Expertenrat
Viele Kunststoffprototypen sind Frästeile. Standardkunststoffe (ABS, PC, PMMA, POM, PEEK) als Blockmaterial per CNC-Fräsen oder -Drehen bearbeitbar. Mehr zu CNC-gefertigten Teilen hier.
Prototyp mit spezifischem Material (z. B. klares PC) → Prozess auf CNC (Fräsen/Drehen) begrenzt. Spritzguss möglich, aber für Einzelprototyp unrealistisch (Werkzeugkosten Tausende bis Millionen).
Zwei echte Fallbeispiele zur Kunststoffwerkstoffwahl (Namen, Firmen, Produkte anonymisiert).
1. Farbkonsistenz bei verschiedenen Kunststoff-Frästeilen wahren
Stammkunde mit neuem Prototyp: 3 Teile aus weißem PA6 (Nylon). 2 Teile verkleben & polieren.
Problem: Nylon ist „selbstschmierend“ → nicht klebbar. Polieren nicht empfohlen – Oberfläche wird nach Politur rauer als im Fräszustand.
Kunde ändert 2 Klebeteile auf weißes PC – klebbar (wenig fest), gut polierbar.
Aber: Kunde legt Wert auf Ästhetik (Präsentation für wichtige Kunden/Ausstellung) → Farben aller Teile müssen konsistent sein. Selbst bei „weiß“: PC & Nylon unterscheiden sich leicht. Fotos zeigen Unterschied:
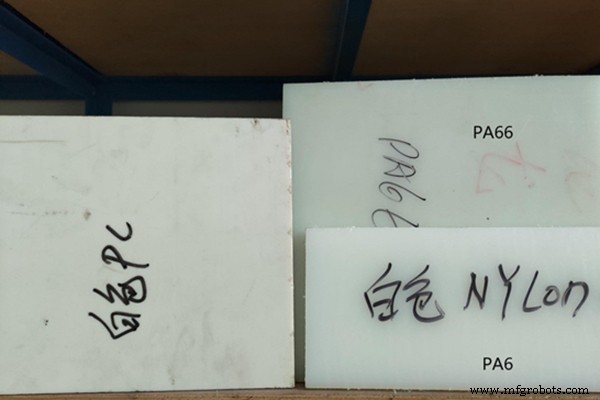
Kleines Detail, aber bei Präsentationsprototypen kritisch. Kunde wählt nach Fotos weißes ABS für alle 3 Teile – zufrieden mit Endergebnis.
2. Gibt es Alternative zu klarem PC-Frästeil?
Anfang: Material = PC → nur CNC für Prototyp. Aber: nur „klar“ gefordert, Material egal, Kosten minimal.
Neukunde: „Klar poliertes Polycarbonat-Prototyp. Ein Teil klares Teflon“ (Infos teilw. vertraulich).
Kein klares Teflon-Blockmaterial (nur Granulat für Spritzguss). Rückruf beim Kunden.
Ergebnis: Gesamtes Teil muss ~19 Liter (5 Gallonen) Wasser fassen. Material nicht zwingend PC. Alle Teile aus anderen klaren Materialien möglich. Kunde will minimalen Kosten für Funktionstest. Klarheit nicht kritisch – „Inhalt sichtbar“ reicht. Wenn zu teuer, trübes Teil akzeptabel.
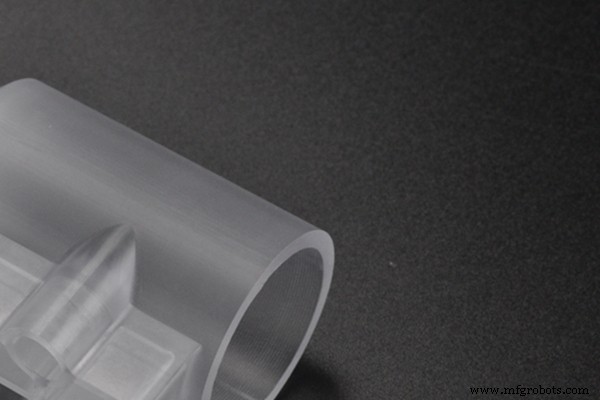
Empfehlung: 3D-Druck (SLA) + Klarlack-Polieren. 3D-Druck: komplexe Formen, deutlich günstiger als CNC. Zu komplex für CNC → Teilen, Kleben. Hier: 5 Gallonen Wasser → Teile nicht splitten (Klebestelle könnte Druck nicht halten).
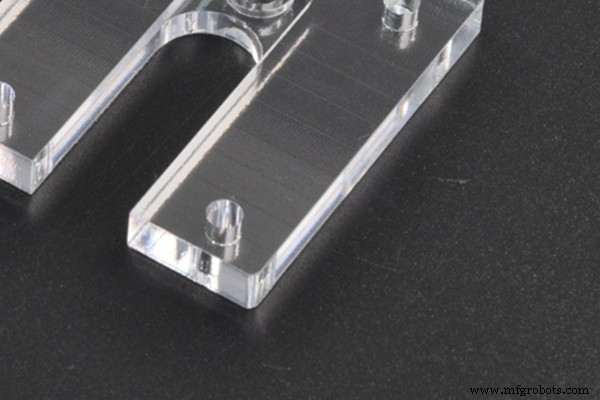
3D-Druck-Nachteile: kleine Blasen im Druckteil, Material begrenzt (SLA: Photopolymerharz; SLS: raue Oberfläche, nicht polier-/lackierbar).
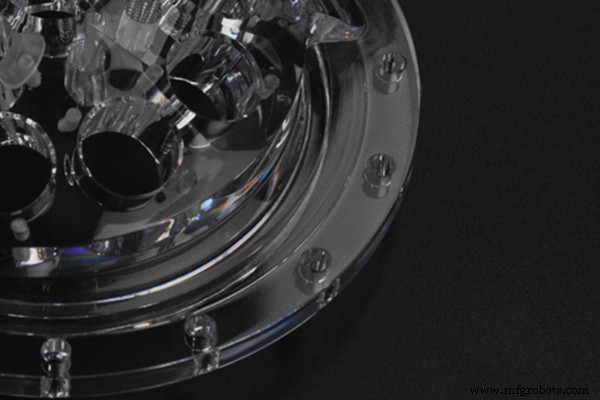
Nach Engineering-Prüfung 5 Angebote: CNC-Fräsen PC mit/ohne Dampfpolieren, 3D-Druck (SLA) mit/ohne Polieren, 3D-Druck 1 Teil poliert. Musterfotos zur Visualisierung.
Falls PC zwingend: Teile splitten & kleben (Konstruktion & CNC-Limits). Spezieller Split-/Klebeplan (Wasserdichtigkeit berücksichtigt). Gefräste PC-Oberfläche trüb → Dampfpolieren nötig für Klarheit. Hohe Klarheit → Dampf- + Handpolitur. Angebot: nur Dampfpolieren.
SLA: keine Teilung nötig, alles als Einzelstück druckbar, dann montieren. Frisch gedruckt: trüb → Handpolitur für Klarheit.
Kosten: CNC PC + Dampfpolieren (teuerste) → SLA ohne Polieren (günstigste).
Kunde wählt: 3D-Druck + Polieren eines kritischen Teils. Funktion einwandfrei, bereit für Spritzguss.
Fazit
Obige Projekte zeigen: passende Kunststoffwahl = Detailarbeit. Wir bleiben geduldig & engagiert für optimale Kundenservices.
CNC-Maschine
- Mini-CNC-Projektideen: Vom Anfänger-Gewindelehre bis zum Werkzeugmacher-Schraubstock
- Luvocom 3F PA – Flammgeschütztes, hochtemperaturbeständiges Polyamid für 3D‑Druck
- CNC-Fräsen meistern: 4 unverzichtbare Tipps für Einsteiger
- Fräsmaschinen erklärt: Aufbau, Funktionsweise und Typen
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Fräsmaschinen verstehen: Funktionen, Anwendungen & Vorteile
- Hochgeschwindigkeits-Spulen-CNC-Drehmaschine für präzise Kleinteile
- Achtspindel-Drehmaschine: Präzision & Effizienz für komplexe Teile
- VL 2 P: Präzises Zweispindel-Vertikaldrehzentrum für 100 mm Teile
- Beste Materialien für CNC-Bearbeitung auswählen: Praktischer Leitfaden