



Präzises Hochgeschwindigkeitsfräsen von Aluminiumteilen
Aluminium ist eine der am weitesten verbreiteten Legierungen in der modernen Produktion – scheinbar das ideale Material. Leicht, fest, langlebig, korrosionsbeständig. Daher rasante Entwicklung neuer Aluminium-Frässtrategien.
Eine moderne erfolgreiche CNC-Aluminiumfräsmethode: Hochgeschwindigkeitszerspanung (HSC/HSM). Hauptunterschied zum konventionellen Fräsen: deutlich höhere Drehzahlen, Zerspaner kann Schnittvorschub erhöhen. HSM unterscheidet sich fundamental von konventionellem Fräsen – produktiver, innovativer Weg für Kleinserien und Prototypen. Sich wandelnde Metallindustrie verlangt schnelle Teilefertigung. Monatlich steigen Anforderungen an kundenspezifische Teile/Rapid Prototypes. Kunden wollen Aufträge schneller, mit höherer Präzision als je zuvor.
Was ist Hochgeschwindigkeitszerspanung (High Speed Machining)?
Ursprünglich 1920er von dt. Erfinder Dr. Carl Salmon: HSM geboren, als er erkannte – für spezifisches Werkstückmetall peak die an der Werkzeug-Werkstück-Schnittstelle erzeugte Wärme bei kritischer Spindeldrehzahl.
Konventionelles Fräsen: niedriger Vorschub, große Schnittparameter. HSM: hoher Vorschub, kleine Schnittparameter. Gegenüber konventionellem Fräsen kennzeichnend:
(1) Hohe Effizienz
HSM-Spindeldrehzahl: 15.000–40.000 min⁻¹, bis 100.000 min⁻¹. Stahlschneiden: Schnittgeschwindigkeit ~400 m/min – 5–10x höher als traditionelles Fräsen. Formenbaukavitäten: vs. traditionelle Methoden (konventionelles Fräsen, EDM) Effizienz 4–5x höher.
(2) Hohe Präzision
HSM-Bearbeitungsgenauigkeit: allgemein 10 µm, teils höher.
(3) Hohe Oberflächenqualität
Werkzeugtemperaturanstieg bei HSM gering (~3 °C) → keine Umwandlungsschicht, keine Mikrorisse, geringe thermische Verformung. Beste Rauheit Ra < 1 µm → nachfolgendes Schleifen/Polieren stark reduziert.
(4) Hartmaterialbearbeitung möglich
Fräst 50–54 HRC Stahl, max. Frashärte 60 HRC.
Vorteile von HSM für Aluminiumfräsen
Durch HSM-Eigenschaften ist HSM-Aluminiumfräsen in vielen Aspekten vorteilhaft. HSM-Strategie statt konventionellem Fräsen bringt:
Effizienzsteigerung
HSM-Schnittgeschwindigkeit: 3x traditionelles Fräsen. Bei weicheren Alulegierungen sogar verdoppelbar.
Bearbeitungsvorschub = Produktivitätsparameter des Fräsprozesses. → HSM-Effizienz weit höher als konventionelles Fräsen. Alu-Zerspanbarkeit erlaubt Spindeldrehzahlen ≥18.000 min⁻¹.
Hohe Abtragsrate macht Aluminium-HSM-Strategie für Auto- und Luftfahrtindustrie sehr attraktiv. Auto-Prototypen: viel Materialabtrag, möglichst wenige Fräsaufspannungen. Luftfahrt: viele lange, große Teile mit tiefen Taschen (leicht → Rippenstruktur), Dünnwände. Zudem: Alulegierungen = 80 % Flugzeug/Rakete.
Kerbtemperatur (Notch Temperature)
Studien: Schnitttemperatur ändert sich mit steigender Geschwindigkeit. Anfangs: Temperatur steigt mit Geschwindigkeit. Weiter: Temperatur fällt drastisch. Punkt erreicht, wo Erhöhung kaum noch senkt. Ideal für HSM.
Beispiel: Alu-Fräsen bei 300–500 m/min → 600–800 °C. Geschwindigkeit auf 1200 m/min → <200 °C. Bei 1800 m/min: nur 150 °C. Ab da: schneller schneiden sinnlos.
Perspektive: nur 150–200 °C. Lokale Wärmebehandlung ändert Materialeigenschaften nicht. Metallgefüge wächst nicht, Kühlbedarf viel geringer. Offensichtlicher Vorteil.
Werkzeugstandzeitverlängerung
Scheint paradox bei hoher Geschwindigkeit – Annahme: höherer Verschleiß. Aber: Vergleich Materialabtrag konventionell vs. HSM → klarer Sieger: HSM-Aluminium.
Was verlängert Standzeit? Erstens: deutlich reduzierte Schnitttemperatur → höhere Werkzeugwerkstofffestigkeit. Zweitens: kleine Spanbreite bei HSM – trotz höherem Vorschub rotiert Werkzeug schneller, schneidet dünnere Späne.
Drittens: Hauptproblem bei Alu-Zerspanung – Alu zu weich, klebt an Schneide. Verringert Schärfe, erhöht Schnittkraft → verkürzt Standzeit.
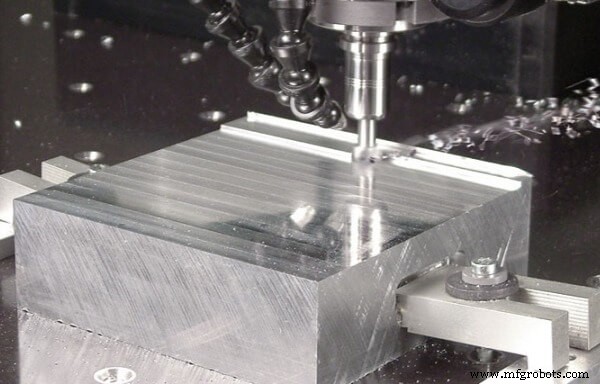
Präzision beim HSM-Aluminiumfräsen
Glaube: höherer Vorschub verschlechtert Alu-Oberfläche – Schneide geht weiter, Werkzeug dreht/schneidet. Normal: breitere Späne, höhere Schnittkraft, schlechtere Oberfläche. Aber HSM: trotz hohem Vorschub höhere Werkzeugdrehzahl → Späne tatsächlich dünner als konventionell. Plus: geringe Schnittkraft → geringe Vibration. Alles verbessert Genauigkeit.
Geringer Kühlschmierstoffeinsatz
Manche HSM-Alu-Strategien: ganz ohne Kühlschmierstoff. 200 °C bearbeiten → Material/Werkzeug kaum Kühlung nötig. Manche Präzisionsoperationen nutzen Kühlschmierstoff für Teilequalität, aber Menge weit unter konventioneller Bearbeitung. Minimalmengenschmierung (MMS): nur Filmbildung → Reibung reduzieren, etwas kühlen → minimaler Bedarf.
Konstanter Werkzeugeingriffswinkel (Constant Tool Engagement Angle)
Hauptproblem bei Kavitätenfräsen mit Schaftfräser: Kavitätsecke. Fräser muss 90° drehen → schneidet doppeltes Material (beide Kanten-Seiten). Lokaler Schnittkraftanstieg → schadet Standzeit und Teilegenauigkeit. HSM-Alu: vorgegebene Werkzeugbahnstrategien inkl. konstantem Eingriffswinkel. Werkzeug nähert sich auf Kreisbogen allmählich dem Winkel. Schnittkraft konstant, Genauigkeit konstant. Standzeitverlängerung inklusive.
SANS Machining fokussiert CNC-Fertigung, Prototypenbearbeitung, Kleinserien, Metallbau, Oberflächenveredelung – beste Unterstützung und Service.
Fragen oder Anfragen zu Metall-/Kunststofftechnik und kundenspezifischer Bearbeitung: Kontaktieren Sie uns.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- Ist High-Speed Machining (HSM) das Richtige für Ihren Shop? Effizienz & Rentabilität steigern
- Effizientes Fräsen kleiner Aluminiumteile: Hochwertige Produktion durch präzise Drehzahlkontrolle
- High-Speed-Machining erklärt: Techniken, Anwendungen & Vorteile
- Hochgeschwindigkeitsfräsen meistern: Bewährte Werkzeugstrategien & Maschineneinrichtung für Premium-Oberflächen
- Expertenleitfaden zur Fertigung von Aluminiumteilen: Bewährte Methoden & Best Practices
- Präzisions-CNC-Fräsen von Freiformflächen: Prozess, Werkzeuge & Tipps
- CNC-Fräsen & Bearbeitung erklärt: Hauptanwendungen und Vorteile
- Optimale Materialien für präzise CNC-Drehteile
- Hochgeschwindigkeits-Horizontalbearbeitungszentren: Überblick & Industrielle Auswirkungen