



Elektroerosion (EDM): Prozess, Anwendungen und Vorteile
Elektroerosion (Funkenerosion) unterscheidet sich grundlegend von konventionellen Zerspanungsverfahren wie Drehen und Fräsen. Statt scharfer Schneidwerkzeuge nutzt EDM die Materialabtragung durch elektrische Entladungen (Funken). Erfahren Sie hier die Grundlagen der EDM-Fertigung.
Funktionsprinzip der EDM
EDM nutzt elektrische Funken (Lichtbögen) zwischen zwei nah beieinander geführten, stromführenden Leitern. Die extreme Hitze lässt leitfähige Materialien schmelzen und verdampfen. Im EDM-System ist das Werkstück an der Anode (Pluspol), das Erodierwerkzeug an der Kathode (Minuspol) angeschlossen.
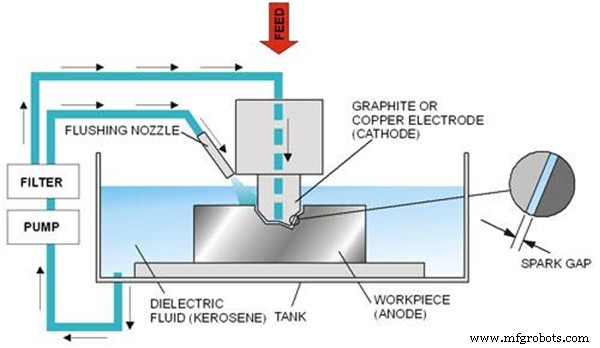
Grundaufbau eines EDM-Systems
1. DC-Impulsgenerator: Wandelt Wechselstrom in gepulsten Gleichstrom hoher Spannung für die Funkenbildung um.
2. Elektrodenwerkzeug: An der Kathode montiert, Profil entspricht dem gewünschten Negativabbild am Werkstück. Der winzige Arbeitsabstand (Lichtbogenabstand) wird präzise gehalten. Elektrodenmaterialien: Kupfer, Wolframlegierungen, Graphit, Stahl, Gusseisen.
3. Servomotor-Steuerung: Regelung von Vorschub und Bewegung, kritisch für die Lichtbogenabstandskontrolle.
4. Funken-Generator: Liefert Spannung für Funkenbildung und -erhaltung. Bis zu 100.000 Funken/Sekunde ermöglichen nennenswerten Materialabtrag.
5. Dielektrisches Fluid: Werkzeug und Werkstück sind eingetaucht. Das Fluid zirkuliert unter konstantem Druck, spült Erosionsprodukte weg. Zu hoher Druck → langsamerer Schnitt; zu niedriger → Kurzschlussgefahr. Typische Fluide: deionisiertes Wasser, Glycol, Silikonöl.
6. Werkstück: An der Anode, muss guter elektrischer Leiter sein.
EDM-Verfahrensarten
Klassifikation nach Elektrodenform und -ansatz. Drei gängige Typen:
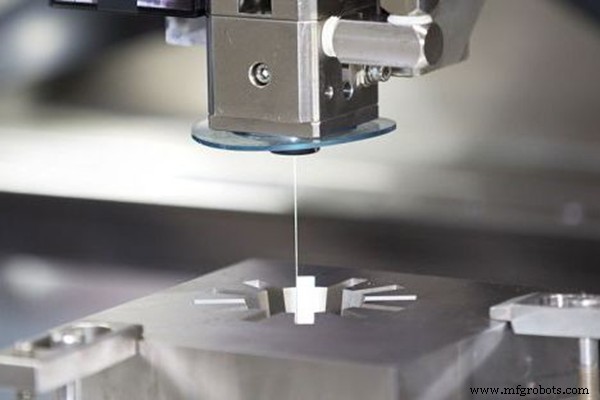
1. Drahterosion (Wire EDM)
Verwendet hauchdünnen Draht (Kupfer/Messing, 0,01–0,15 mm), geführt von Diamantführungen, für 2D-Konturen an 3D-Werkstücken. CNC-gesteuerter Pfad ermöglicht komplexe Formen. Vergleichbar mit Bandsäge oder Käseschneider. Typisch für Stanzwerkzeuge, Matrizen, Platten.
2. Senkerosion (Sinker EDM / Ram EDM)
Verwendet Graphit- oder Kupferelektroden in Negativform der gewünschten Kavität. Ideal für Formenbau (Guss-, Spritzgussformen) mit komplexen Hohlräumen.
3. Locherodieren (Hole Drilling EDM)
Erodiert extrem feine, tiefe Bohrungen, die konventionell nicht machbar sind. Hohle Elektrode leitet Dielektrikum direkt in die Bohrung. Keine Gratbildung. Anwendungen: Kühlbohrungen an Turbinenschaufeln, Werkzeuge, Formen.
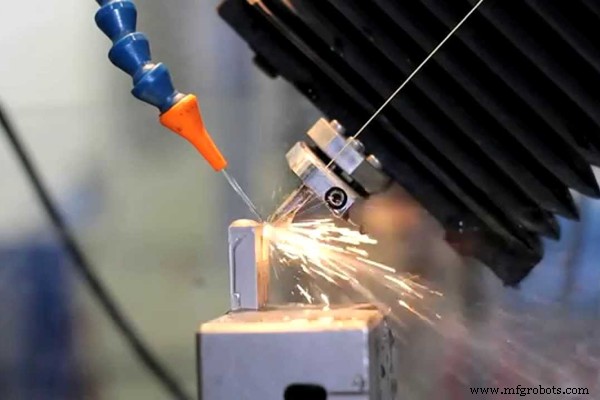
Anwendungsbereiche der EDM-Bearbeitung
EDM eignet sich für hochpräzise Anwendungen, wo konventionelle Zerspanung an Grenzen stößt:
- Feinbohrungen: Winzige Bohrungen ohne Werkzeugbruchrisiko (Turbinen, Kraftstoffdüsen).
- Formen- und Werkzeugbau: Ergänzung zu Fräsen/Drehen – Drahterosion für Rohlinge, Senkerosion für Kavitäten, Locherodieren für Entlüftungsbohrungen.
- Bauteilentfernung: Zerstört festsitzende Metallteile (abgebrochene Schrauben, festsitzende Werkzeuge, Stifte) ohne Schaden am Basisteil.
- Medizintechnik: Gratfreie Implantatkomponenten.
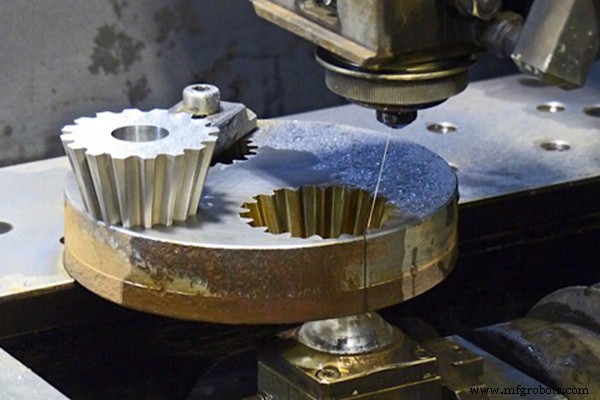
- Luft- und Raumfahrt: Herausfordernde Geometrien: Turbinenscheiben, schmale Nuten, scharfkantige Bohrungen, tiefe Präzisionsbohrungen.
Warum EDM bevorzugt wird
- Komplexe Profile: Weniger Einschränkungen als Fräsen/Drehen – tiefe Taschen, feine Bohrungen, Dünnwände, unregelmäßige Geometrien.
- Hohe Genauigkeit: Kleinste Toleranzen erreichbar, da keine hohen mechanischen Spannungen/Vibrationen. Nachbearbeitung (Skimming) steigert Präzision weiter.
- Gratfreie Oberflächen: Erodiertes Material zerfällt zu Mikropartikeln, wird weggespült. Keine schneidenden Werkzeuge → keine Grate.
- Harte Metalle bearbeitbar: Härte des Werkstücks beeinflusst Prozess nicht (vorausgesetzt leitfähig).
- Geringe mechanische Spannung: Werkzeug berührt Werkstück nicht.
- Skalierbare Fertigung: Geeignet für Klein- bis Großserien, hohe Wiederholgenauigkeit.
Grenzen des EDM-Prozesses
Nur leitfähige Materialien
Nicht leitende Werkstoffe (Kunststoffe, Verbundwerkstoffe, Keramik) können nicht erodiert werden.
Niedrige Abtragsrate
Deutlich langsamer als Fräsen/Drehen durch schrittweise Erosion.
Hohe Produktionskosten
Hoher Energieverbrauch, Elektrodenverschleiß, lange Bearbeitungszeiten.
Zusammenfassung
EDM ergänzt konventionelle CNC-Bearbeitung ideal dort, wo spezielle Geometrien gefordert sind. Exzellente Genauigkeit auch bei extrem harten, leitfähigen Metallen bei minimaler mechanischer Beanspruchung.
CNC-Maschine
- Lost-Foam-Guss: Vorteile, Nachteile und wann man ihn einsetzt
- Kaltumformen in der Metallbearbeitung: Vorteile, Nachteile und wichtige Erkenntnisse
- EDM-Bearbeitung erklärt: Aufbau, Prinzipien und moderne CNC-Integration
- Warum Erodierbearbeitung (EDM) andere Bearbeitungstechniken übertrifft
- Funkenerosion (EDM): Der ultimative Leitfaden zur präzisen Metallfertigung
- Elektroerosionsmaschinen (EDM): Typen, Vor- und Nachteile erklärt
- CNC-Prototyping: Vor- und Nachteile, die Sie kennen sollten
- Senkerodieren vs. Drahterodieren: Unterschiede & Anwendungen im Überblick
- Funkenerosion (EDM): Revolutionäre Technik jenseits von CNC
- Technologie in der Fertigung: Vorteile, Herausforderungen und Zukunftsaussichten