



CNC-Fräsen vs. Laserschneiden: Das richtige Fertigungsverfahren wählen
Sowohl CNC-Fräsen als auch Laserschneiden produzieren präzise, komplexe und zuverlässige Bauteile – aber nach grundlegend unterschiedlichen Prinzipien. Die Kenntnis der Unterschiede hilft bei der Wahl des passenden Verfahrens und Anbieters.
Was ist CNC-Fräsen (CNC Cutting)?
CNC-Fräsen und CNC-Laser teilen Merkmale: CNC-Steuerung, präzise Teile, geringer Verschnitt, hohe Produktivität. Beide fertigen Bauteile mit grenzenlosem Designspielraum.
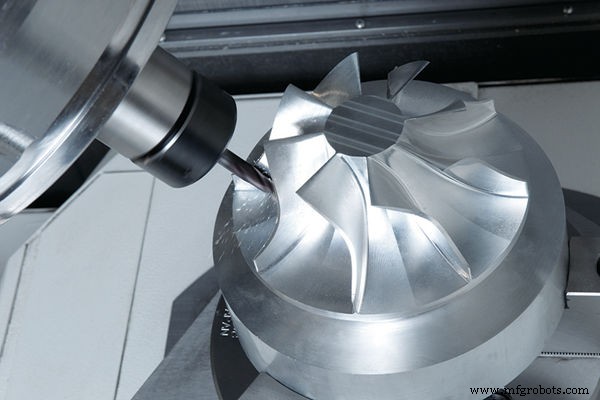
CNC-Fräsen ist ein kontaktbasiertes Trennverfahren mit exakter Positionierung und Vorschub. Hauptunterschiede: Laserschneiden nutzt Hitze, Fräsen mechanische Reibung. Laser ersetzt das physische Werkzeug durch einen Strahl. Fräsen schneidet Geraden, Kurven und Diagonalen – vielseitiger als reine Laserbearbeitung.
Kostenvorteil: CNC-Fräsen ist günstiger als Laserschneiden. Bearbeitbar: Schaum, Holz, Kunststoff, Acryl (wie Laser). Laser schneidet harte Edelsteine und Metalle per Strahl für kundenspezifische Formen. Laserschneiden ist berührungslos, vielprozessig. Laserteile haben hohe Toleranzen, benötigen keine Nachbearbeitung. Saubere Schnitte durch Schmelzen/Verdampfen.
CNC-Fräsen nutzt spezifische Werkzeuge für schnelle, effiziente Fertigung. Individuelle Designs per AutoCAD/CorelDraw. Mehrfachfertigung, dicke Materialien, präzise Tiefensteuerung, keine Kantenverfärbung, 3D-Schnitte möglich.

CNC-Fräswerkzeuge
Werkzeugqualität bestimmt Bauteilqualität. Verschiedene Schneidoperationen, Spanabfuhr durch Scherdeformation. Werkzeugtyp beeinflusst Spindeldrehzahl, Vorschub, Spangröße. Wichtige Werkzeugeigenschaften:
- Hohe Wärmeleitfähigkeit
- Hohe Verschleißfestigkeit
- Stabil, hart, chemisch inert
- Gute Fertigbarkeit
Gängige Werkstoffgruppen:
Keramik
Für Hochglanzfinish und Hartbearbeitung (Guss, Superlegierungen). Hohe Korrosions- und Hitzebeständigkeit.
Kohlenstoffstahl
Günstig, für niedrige Schnittgeschwindigkeiten. Enthält Si, Mn, 0,6–1,5 % C. Einsatz: Bohren, Drehen, Schneiden, Formen.
Hartmetall (VHM)
Für hervorragende Oberflächen. Basis: Tantal, Wolfram, Titan. Für Hochgeschwindigkeitsbearbeitung bis 1000 °C.
HSS (High-Speed Steel)
Zäh, legiert mit W, Mo, Cr. Verbesserte Verschleißfestigkeit, Zähigkeit, Härte. Beschichtungen optimieren Eigenschaften.
Gängige Beschichtungen: Diamant, TiN, CrN, TiCN, AlTiN (Super-Life).
Richtige Werkzeugwahl ist kritisch für Genauigkeit, Produktivität, Präzision, Effizienz.
5 Schnittarten beim CNC-Fräsen
Kategorisierung: Bohren, Außenkontur (Male), Innenkontur (Female), Onlinischnitt, Aushobeln.
1) Bohren
Innenschnitte für passgenaue Bohrungen passend zum Werkzeugdurchmesser.
2) Male Cuts (Außenkontur)
Außenumfahrung des Teils – Endkontur. Fräser kommt von außen, sichert Endmaße. Keine scharfen 90°-Innenecken möglich (Rundung durch Fräserradius).
3) Female Cuts (Innenkontur)
Materialentfernung im Inneren. Werkzeugpfad größer als Werkzeugdurchmesser. Innenecken ebenfalls gerundet.
4) Online Cutting (Zentralschnitt)
Folgt Liniensegmenten, oft für Formen mit zusätzlichen Fasen (V-Fräser).
5) Cleanouts (Aushobeln)
Nuten/Freiformtaschen für 3D-Fräsen. Kein Verzug. Große Flächen mit großem Fräser. Definierte Tiefe – wie Kanu-Aushöhlen.
Was ist CNC-Laserschneiden?
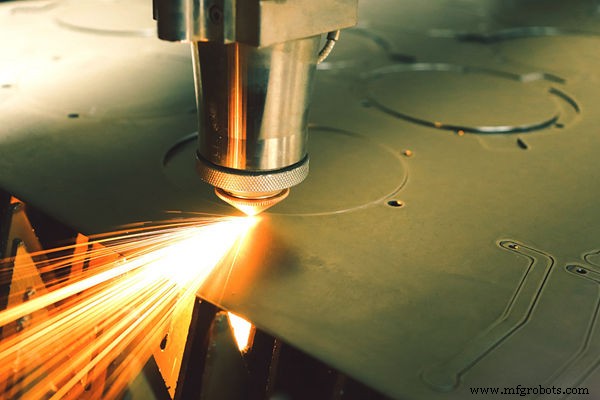
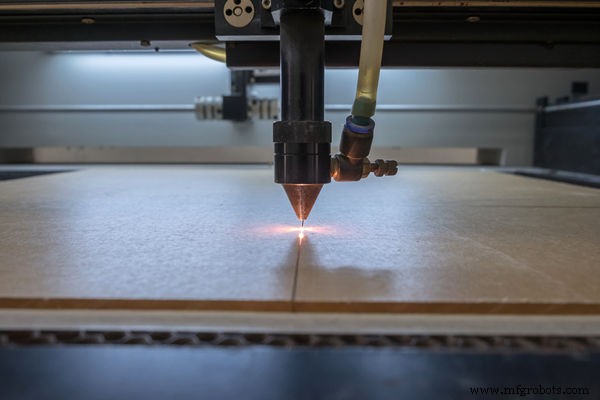
Auch Blechlaserschneiden genannt. Material wird durch Laserstrahl verdampft, geschmolzen, entfernt. Optik, Führungsystem, Schneidgas fokussieren den Strahl. Haupttypen: Hybrid, Flying Optics, Moving Material. Gleichmäßige Schnitte an komplexen Teilen. Begrenzungen bei empfindlichen Teilen, saubere vertikale Schnitte.
Merkmale des Laserschneidens
Laserquellen: Nd (Bohren, niedrige Wiederholrate, hohe Energie), CO₂ (Schneiden, Markieren, Bohren, Gravieren), Nd:YAG (Justieren, Gravieren, Bohren, hohe Energie).
Breite Nutzung in Elektronik, Schiffbau, Metallurgie durch hohe Präzision. Merkmale: Hohe Schnittqualität & Geschwindigkeit, Flexibilität & geringe Verformung, kostengünstig & niedrige Wärmeeinbringung.
Vorteile des Laserschneidens
1) Präzise Schnitte & hohe Genauigkeit
Fokussierter Lichtstrahl schneidet mit 0,003–0,006 mm Toleranz. Medizin- und Luftfahrtindustrie nutzen dies.
2) Geringer Energieverbrauch
Keine beweglichen Teile, niedriger Verbrauch auch bei reflektierenden/dicken Materialien. Senkt Projektkosten.
3) Hohe Blechnutzung & wenig Verschnitt
Maximale Teileausbeute pro Blech → geringere Kosten, schnellere Fertigung, weniger Rüstzeiten.
4) Geringe Wartungs- & Reparaturkosten
Wenige bewegliche Teile → niedrige Betriebskosten. Kosteneffizient für Klein- und Großserien. Keine physischen Schneidwerkzeuge → keine Werkzeugkosten für Änderungen.
Lasertypen für Blechbearbeitung
- Faserlaser: Breites Metallspektrum (Al, Cu, Messing). Festkörperlaser. Vorteile: hohe Strahlqualität & Temperatur, Vibrationsstabilität, hohe Leistung, wartungsarm. Kurze Wellenlänge → kleine Spotgrößen, aber schwieriger bei dicken Teilen.
- Nd:YAG: Kristalllaser, breites Materialspektrum. Hohe Leistungsdichte für Präzision. Vorteile: hohe DPI, schnelle Dünnblechbearbeitung. Nachteile: teure Pumpendioden, kurzer Rayleigh-Abstand, häufiger Austausch, schlecht für dicke/harte Werkstücke.
- CO₂-Laser: Höchste Leistung, langwelliges Infrarot. Absorbiert von Baustahl, Ti, Al, Edelstahl. Vorteile: schnelle Bearbeitung, breites Materialspektrum. Nachteile: großer Fokusfleck, niedrige Leistungsdichte, kann IR-reflektierende Materialien nicht schneiden.
Unterschiede: CNC-Fräsen vs. Laserschneiden
1) Präzision & Ecken
Laser: 0,1 mm Radius möglich. Fräsen: 2–0,08 mm (Werkzeugradius). Laser reduziert Verschnitt → geringere Kosten.
2) Geschwindigkeit
Laser doppelt so schnell wie Fräsen. Ein-Pass-Schnitt, dicke Teile einfacher. Kein Spannen, keine Nachbearbeitung → massive Zeit-/Kosteneinsparung.
3) Bearbeitungskosten
Laser: kein Spannen, keine Nachbearbeitung → niedrigere Gesamtkosten. Fräsen: Spannen + Nacharbeit nötig. Manuelles/Fräsen erreicht keine Laserperfektion.
4) Kaum Nachbearbeitung
Laser liefert fertig Teil. Entfällt: Flammglätten, Vakuumvorbereitung, Fixieren → geringere Lohnkosten, höhere Marge.
5) Anwendungen
Schiffbau: Stahlplatten per Laser statt Plasma/Autogen/Scheren. Vorteile: geringe thermische Verformung, hohe Schnittgenauigkeit, verkürzter Montagezyklus, weniger Nacharbeit, gratfreie glatte Flächen, präzise kleine Bohrungen/Kurven. CO₂-Laser dominiert Schiffbau, fördert Stahl, Auto, andere Branchen.
Laser wird effizienter, vielseitiger – enge, glatte Schnitte für Medizintechnik, Luftfahrt. Hohe Komplexität, Wartung, Kosten begrenzen Heimwerker-Einsatz. Großindustrie nutzt es.
CNC-Fräsen: große Teile, Rotationsfräser, massives Holz. Vorteile: keine Kantenverfärbung, tiefe Steuerung, 3D-Objekte, dicke Teile. Anwendungen: komplexe 3D-Teile (Rohre, Hochdruckdeckel, Profile V/Y/K).
Entscheidungshilfe: CNC-Fräsen oder Laserschneiden?
Abwägung basierend auf Teileanforderungen, Maschinenkapazitäten, Kosten. WayKen bietet Expertise und Erfahrung – kontaktieren Sie uns für Beratung.
CNC-Maschine
- Welcher Azure-Zertifizierungspfad passt zu Ihnen? Insights von Cloud Institute Experten
- 3-Achsen vs. 4-Achsen CNC-Fräsen: Was passt zu Ihren Fertigungsanforderungen?
- CNC-Werkzeug-Grundlagen für präzises Holzschneiden & Schnitzen
- Der definitive Leitfaden zur Wahl einer Faserlaserschneidmaschine
- CO₂ vs. Faserlaser: Welche Schneidetechnologie passt zu Ihrem Business?
- Wesentliche CNC-Programmierrichtlinien für einen reibungslosen und effizienten Prozess
- Plasma- vs. Laserschneiden: Welche Fertigungstechnik liefert die besten Ergebnisse?
- Präzisions-CNC-Lasergravur: Optimierung von Prototypen & Serienfertigung
- Laserschneiden-Vorteile: Präzision, Kosteneffizienz, Vielseitigkeit
- Laserschneiden: Präzisions-CNC-Bearbeitung für hochwertige Produktion