



Plasma vs. Laserschneiden: Die beste Technologie für Ihre Werkstatt wählen
In der Metallfertigung gibt es heute diverse Formschneidverfahren: Laserschneiden, Revolverstanzautomaten, Wasserstrahl, Plasma und Oxyfuel – alle können in modernen Betrieben vital sein. Doch welches Verfahren passt zu Ihnen? In unserem Artikel „Waterjet Capabilities: Where Waterjets Fit“ beleuchteten wir die Grundlagen, doch die zwei meist verglichenen Prozesse sind Laserschneiden und Plasmaschneiden – speziell High-Definition Plasma. Welches ist besser? Welches passt zu Anwendung UND Budget?
Hier beleuchten wir beide Prozesse: Erklärung jeder Schneidmaschine, Budgetzahlen für Neu- und Gebrauchtkauf, Prozessfähigkeiten (Stärken und Schwächen) – damit Sie das passende System wählen.
GEMEINSAMKEITEN
Zuerst die Gemeinsamkeiten, bevor wir Unterschiede definieren. Beide, Plasma und Laser, sind thermische Schneidprozesse, die intensive Hitze nutzen, um Metalle zu verdampfen (nicht schmelzen – denken Sie heißer, viel heißer) zu Staub. Beide nutzen Hochdruckgase wie Stickstoff (N2), Sauerstoff (O2) und Druckluft zur Materialentfernung und Kantenqualität (großer Schraubenkompressor empfohlen – beide Prozesse verbrauchen viel Druckluft). Beide benötigen Absauganlagen/Staubsammler, um verdampfte Partikeln nicht die ganze Halle zu beschichten (bei Plasma kann ein Wassertisch genügen). Beide nutzen Verbrauchsmaterialien im Schneidkopf (Düsen für korrekten Gasfluss). Beide haben große Arbeitsbereiche (typisch 5x10 ft), wo CNC-gesteuerte Schneidköpfe über stationärem Werkstück fahren (Variationen existieren, aber dies ist der gängigste Maschinentyp).
Das verbindet die Prozesse – nun die Differenzierung nach Fähigkeit, Betriebskosten, Prozesskomplexität und Investitionsschätzung (Neu vs. Gebraucht).
PLASMASCHNEIDEN
Plasmaschneiden nutzt elektrischen Strom durch leitfähiges Material (Stahl, Aluminium, Edelstahl etc.) zur Erzeugung eines intensiven elektrischen Feldes – dem „Plasmafeld“. Im Plasmafeld herrschen Temperaturen über 20.000 °F. Bei dieser Temperatur überschreiten Metalle den Schmelzpunkt und verdampfen rapide. Plasmasysteme können handgeführt, mechanisch geführt oder computergesteuert (CNC) für präzises Formschneiden sein. Unser Vergleich fokussiert CNC/mechanisch geführte Systeme; für Plasma-Grundlagen siehe unseren verlinkten Artikel: Introduction to Burning and Plasma Tables.
Für Metallsind Plasmasysteme in Effizienz, Preis und Geschwindigkeit schwer zu schlagen. Sie liefern relativ glatte Schnittkanten, gute Genauigkeit und konsistente Wiederholbarkeit. Wichtig: Ein Plasmaschneidsystem besteht aus 3 unterschiedlichen Komponenten, die aufeinander abgestimmt sein müssen für optimale Ergebnisse: Plasmasstromquelle, Plasmaschneidbrenner, Bewegungssteuerung (die Maschine).
Plasma-Stromquellen
Plasma-Stromquellen gibt es in verschiedenen Größen und Typen, definiert durch „Amperage“ – oft im Modellnamen (z. B. XPR-300 = 300 A). Die Amperage gibt die Schneidkapazität an. Wie im Artikel The Burning Effects of Plasma and Oxy/Fuel detailliert: „Typischerweise sind Plasmasstromquellen mit 1/2 ihrer Amperage für die Gesamtschneidkapazität in Stahl bewertet. Beispiel: 100 A Quelle schneidet und locht typischerweise 1/2" Stahl, ab Lochkante bis 5/8–3/4". 200 A Quelle locht und schneidet bis 1" Stahl kontinuierlich, ab Startloch bis 1-7/8".“
Plasmaquellen sind auch als Standard/AIR PLASMA oder HI-DEF (High Definition) definiert – letztere dominieren mechanisierte Maschinen über 80 k $. Air Plasma ist bei Handplasmaschneiden am häufigsten.
Plasmaschneidbrenner
Kombiniert mit der Stromquelle ist der Plasmaschneidkopf Schlüssel für präzise, saubere Schnitte. Er besteht aus mehreren Komponenten, kritisch sind die Verbrauchsteile: Schutzkappe, Haltkappe, Elektrode, Wirbelring, Düse. Diese Verbrauchsteile und ihre Qualität bestimmen direkt Schnittgenauigkeit und -sauberkeit. Lebensdauer basiert auf Schneidstunden und Anzahl der Lochstarts (Pierces).
Plasmaschneidemaschinen (mechanisierter Teil)
Stromquelle und Brennerkopf liefern nur Präzision an der Schnittkante. Sie ermöglichen keine Gesamt-Teilegenauigkeit – die rein von Tisch-/Bewegungssystem-Design abhängt.
Plasma-Vorteile:
- Geringe Investitionskosten (ab unter 20.000 $ Neu)
- Niedrige Betriebskosten (5–7 $/Stunde auf Druckluft)
- Gute Genauigkeit (0,015–0,020" optimal)
- Fasen-/Anfasenschneiden einfach realisierbar
- Vielfältige Stromquellen, leicht anpassbar/aufrüstbar
- „Fehlertoleranterer“ Prozess
Plasma-Nachteile:
- Thermischer Prozess (Wärme kann dünne Materialien verziehen)
- Leitfähigkeit des Materials erforderlich
- Teilenachbearbeitung nötig
- Präziser Stand-off-Abstand erforderlich
- Aluminium und Edelstahl: Qualitätsflächen schwerer erreichbar
- Automatisierung generell nicht verfügbar
LASERSCHNEIDEN
Grundlage: Wie Plasma nutzt Laser intensive Hitze zum Verdampfen. Aber: Laser nutzt verstärktes Licht statt elektrischem Strom. Um Prozess und Vor-/Nachteile zu verstehen, die Basics: LASER = Light Amplification by Stimulated Emission of Radiation – System, das Strahlung nutzt, um Lichtionen zu spalten, zu vervielfachen, Intensität und Hitze zu erzeugen.
Wie Plasma bestehen Lasersysteme aus 3 kritischen, getrennten Systemen: Stromquelle/Resonator, Schneidkopf, Bewegungssystem/Tisch.
Resonatoren
Früher CO2-Resonatoren: Spiegel, Hochdruckgase, HF-Generatoren verstärkten Lichtionen über komplexe „Strahlführungssysteme“. Heute: mostly digital, wenige bewegliche/Verbrauchsteile, Faseroptikkabel leiten den amplifizierten Strahl zum Schneidkopf. CO2-Maschinen werden noch gebaut, aber Design wird auslaufen, da Faseroptik/Festkörper designs ausgereifter und weit günstiger in Bau, Wartung und Betrieb sind.
Schneidköpfe
Endpunkt, wo Laserstrahl in den intensivsten Hitzepunkt fokussiert wird und mit Zusatzschneidgasen versorgt wird, die die Hitze abschirmen, Verdampfung unterstützen und verdampftes Material entfernen. Schneidköpfe: manuell fokussiert (einfach, kurzer Materialbereich) bis autofokussiert per CNC (breiterer automatisierter Materialwechsel). Kritisch: Köpfe sauber & kühl halten – intensive Hitze wird durch jeden Staubpartikel abgelenkt, führt zu schnellem Hitzestau und Linsen-/Komponentenschaden.
Bewegungssystem
Wie Plasma braucht Laser präzises Bewegungssystem für Genauigkeit. Diese sind nicht nur präzise, sondern sehr schnell: Beschleunigung 3G+, Verfahrgeschwindigkeiten > 4.000 Zoll/Minute.
Laser-Nachteile:
- Investitionskosten (ab 240.000 $)
- Begrenzter Materialbereich
- Sauberkeit & Kühlung des Schneidkopfs Priorität
Laser-Vorteile:
- Präzision (0,005" bei Einzelteilen, 0,025" über gesamten Verfahrweg typisch)
- Sehr schnelle Prozesszeiten bei ausgewählten Materialien/Dicken
- Leicht automatisierbar
- Überlegene Kantenqualität
- Kein Schlacke
ENTSCHEIDUNG: PLASMA ODER LASER
Unten eine hervorragende Grafik unseres Lieferanten für beide Systeme, Piranha Fab. Sie zeigt Investitionskosten von Basis- bis High-End-Systemen mit erwartetem Durchsatz und Investition. Keine Regel, aber hervorragender Leitfaden für die richtige Entscheidung zwischen Plasma oder Laser für Ihre Werkstatt und Anwendung.
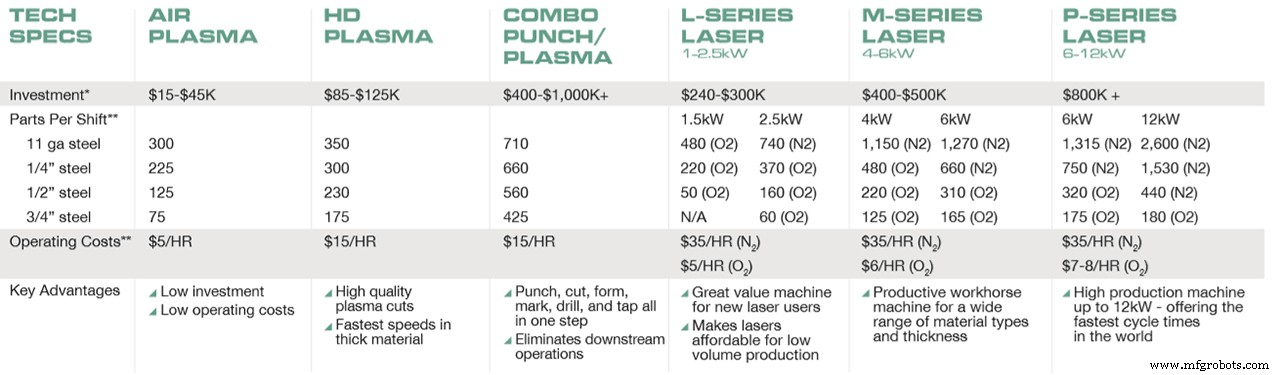
Bei Southern Fabricating Machinery Sales Inc kennen wir Plasma- und Laserschneidsysteme und unterstützen Sie bei Entscheidung und Beschaffung des passenden Systems. Ob Erst- oder Zehntkauf – wir sichern besten Wert für Ihr Teil, Ihren Prozess, Ihre Anwendung und Ihr Budget. Sehen Sie unsere verfügbaren LASER- und PLASMA-Systeme oder rufen Sie an: 813-444-4555 / www.southernfabsales.com.
Industrielle Ausrüstung
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt
- Wasserstrahl- vs. Laserschneiden: Welches liefert überlegene Präzision?
- Den richtigen Kran wählen: Typen, Eigenschaften und beste Einsatzzwecke
- Laserschneiden: Präzision, Vielseitigkeit und Hauptvorteile für die moderne Fertigung
- Laserschneiden: Fortschrittliche Technologie & Geschäftsmöglichkeiten
- Wie Sie die ideale Laserschneidemaschine für Ihre Fertigungsanforderungen wählen
- Das richtige Laserschneidsystem für maximalen ROI und Präzision auswählen
- Plasmaschneide-Effizienz maximieren mit True-Hole-Technologie
- Sollten Sie Ihr Laserschneidsystem automatisieren? Strategischer Leitfaden für den Erfolg