



Lehren vs. Vorrichtungen: Wichtige Unterschiede und Design-Einblicke für Fertigungsexzellenz
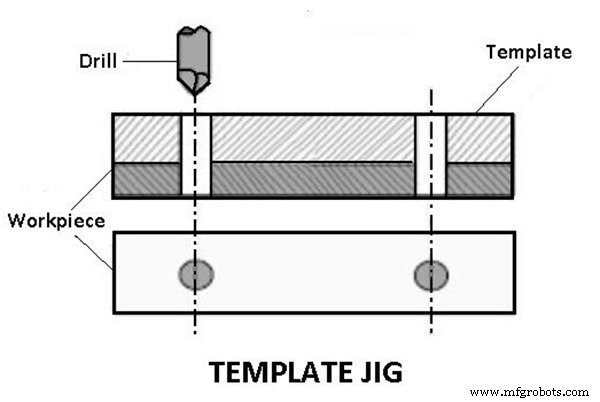
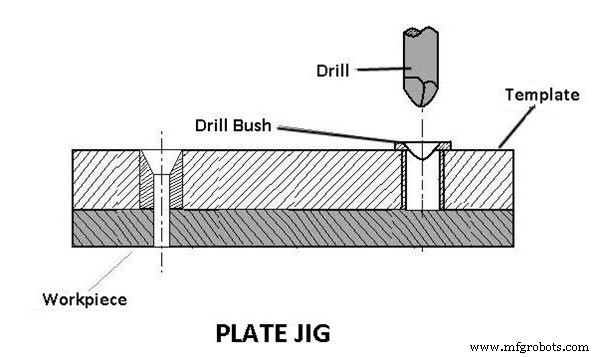
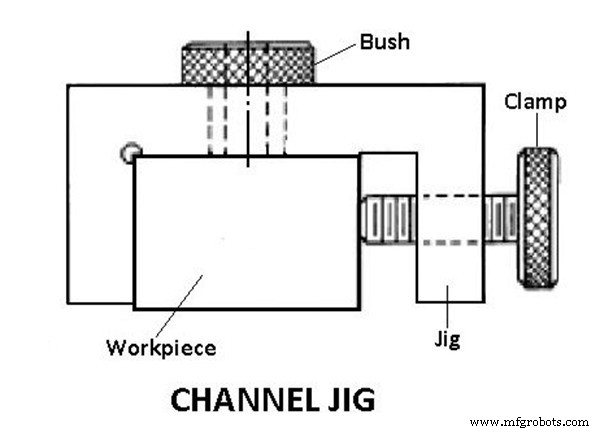
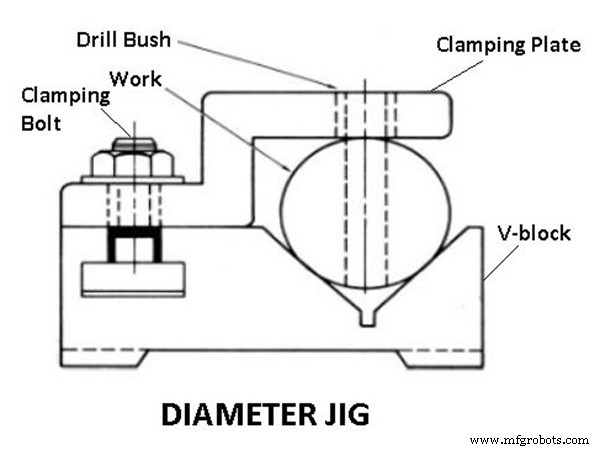
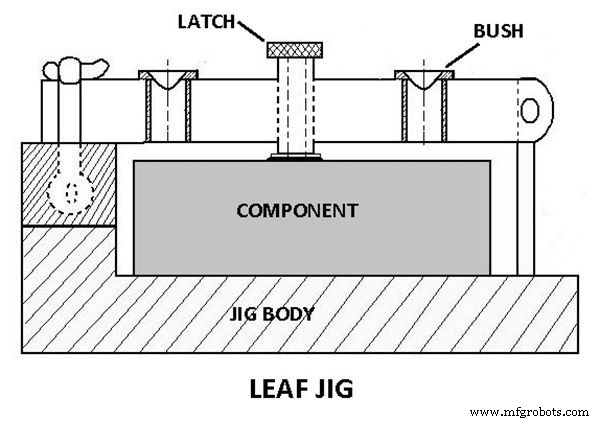
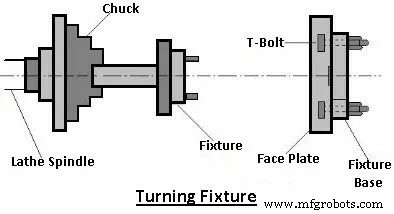
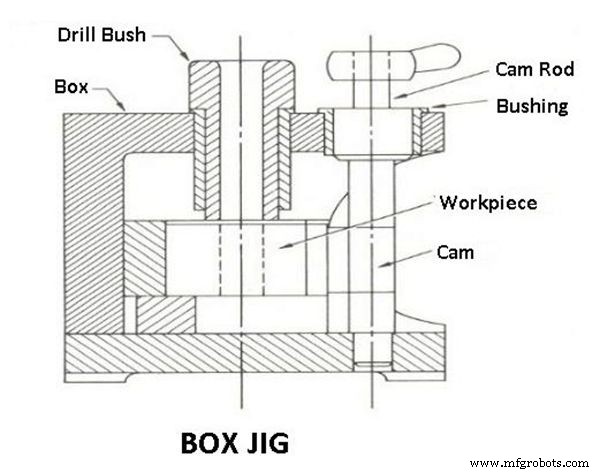
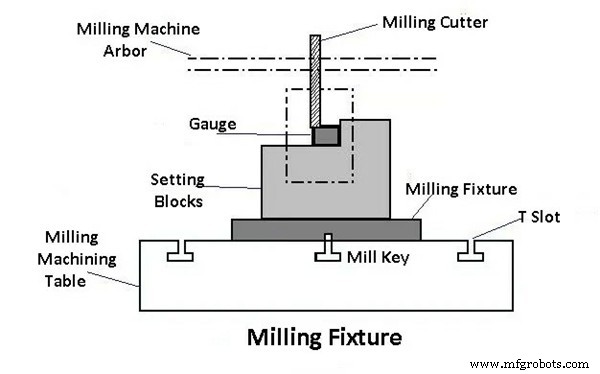
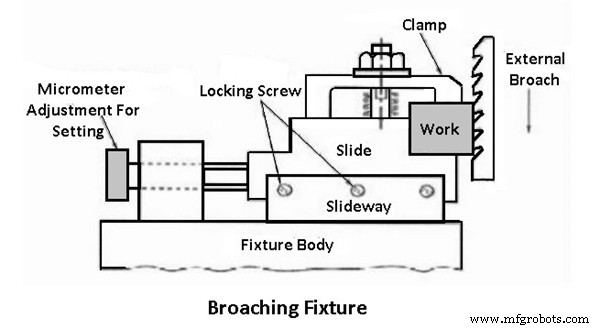
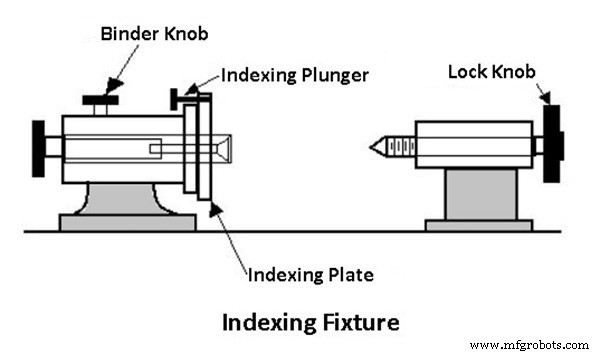
Was ist der Unterschied zwischen Lehren (Jigs) und Vorrichtungen (Fixtures)? Man sieht sie oft zusammen. Dennoch sind sie trotz ihrer vergleichbaren Zwecke nicht austauschbar. Die Untersuchung ihrer Nutzung zur Verbesserung der Fertigungsqualität, zur Senkung der Produktionskosten und zur Automatisierung der Arbeit hilft uns, die feinen Unterschiede zwischen verschiedenen Fertigungstechnologien besser zu verstehen. Innovative Fertigungskonzepte wie Lean Production System, Zellenfertigung (Cellular Manufacturing), Single Minute Exchange of Dies (SMED) und Taktzeitanalyse wurden in den Produktionsprozess eingeführt. Für diese innovativen Ansätze ist eine Vielzahl effektiver, kostengünstiger Instrumente und Spannvorrichtungen erforderlich. Lesen Sie weiter, um mehr über den Unterschied zwischen Lehren und Vorrichtungen zu erfahren. Lehren sind Werkzeuge, die das Werkstück während des Produktionsprozesses halten und positionieren sowie die Schneidwerkzeuge führen. Mit anderen Worten: Eine Lehren hält das Werkstück und führt das Werkzeug, um die Reproduzierbarkeit, Präzision und Produktivität gefertigter Teile zu erhöhen. Eine Bohrlehre (Drill Jig) ist ein gängiges Beispiel für eine Lehren. Sie führen den Bohrer, während er Löcher an gewünschten Positionen bohrt. Die Verwendung von Bohrlehren erhöht das Fertigungstempo erheblich. Im Folgenden finden Sie die Arten von Lehren. Das einfachste Modell ist die Schablonenlehre. Die Platte, die zwei Löcher hat, dient als Schablone für das zu bearbeitende Teil und wird daran befestigt. Die Löcher der Schablone dienen als Führung für den Bohrer, und die Löcher am Werkstück werden an denselben relativen Positionen wie die auf der Schablone gebohrt. Eine Winkelplattenlehre (Angle Plate Jig) wird verwendet, um die Schablonenlehre zu verbessern; Bohrlöcher werden auf der Oberfläche der Schablone hinzugefügt. Mit der Plattenlehre kann ein präziser Lochabstand beim Bohren massiver Komponenten gewahrt werden. Eine Kanal-Lehre hat einen Querschnitt, der einem Kanal ähnelt. Das Drehen des Rändelknopfs positioniert und spannt das Bauteil im Kanal. Die Bohrbuchse dient als Führung für das Werkzeug. Mit einer Durchmesser-Lehre können radiale Löcher an einem zylindrischen oder kugelförmigen Werkstück gebohrt werden. Be- und Entladen können mit Hilfe einer Klappe an der Lehre durchgeführt werden. Um Löcher in kreisförmige Flanschteile zu bohren, wird eine Ring-Lehre verwendet. Löcher werden gebohrt, indem das Werkzeug durch Bohrführungen geführt wird, während das Werkstück sicher am Bohrkörper befestigt ist. Diese Art von Lehre hat ein kastenförmiges Design, in dem das Teil fest gehalten wird, sodass es gleichzeitig aus verschiedenen Winkeln gebohrt oder bearbeitet werden kann. Vorrichtungen sind Fertigungswerkzeuge, die Automatisierung im Produktionsprozess ermöglichen. Wenn es um automatisierte industrielle Prozesse geht, würden Sie schwerlich einen ohne Vorrichtungen finden. Vorrichtungen, die Automobile während des Schweiß- und Montageprozesses halten und führen. Beispielsweise ist es für eine Automobilmontagelinie notwendig. Um die Qualität der Fertigungsprozesse zu prüfen, können sie auch verwendet werden, um ein Produkt an Ort und Stelle zu halten, während ein optischer oder Laserscan es untersucht. Es ist fast unmöglich, durch eine Produktionsstätte zu gehen, ohne auf irgendeine Art von Vorrichtung zu stoßen. Drehbänke haben typische Spannvorrichtungen wie Futter und Spannzangen, zwischen Spitzen und auf Dornen oder Planscheiben, was das Halten regulärer Werkstücke erleichtert. Das Halten von unregelmäßig geformten Komponenten kann jedoch eine Herausforderung sein. In einem Vierbackenfutter oder durch geformte weiche Backen können einfache unregelmäßige Projekte auch in Futtern gehalten werden. Im Gegensatz dazu müssen Werkstücke mit komplexen Formen mit Hilfe von Drehvorrichtungen an Ort und Stelle gehalten werden. Werkstücke werden durch diese Vorrichtungen gesichert, die typischerweise auf der Spindelnase oder einer Planscheibe befestigt sind. Werkstücke werden durch Fräsvorrichtungen an Ort und Stelle gehalten, die häufig auf der Spindelnase oder einer Planscheibe befestigt sind. Der Tisch wird in Bezug auf den Fräser verschoben und positioniert, um die gewünschten Ergebnisse zu erzielen. Vor Beginn des Prozesses werden die Werkstücke in der Basis der Vorrichtung platziert und gespannt. Zum Positionieren, Halten und Stützen von Werkstücken während Operationen wie Nutziehen und Lochziehen werden diese Vorrichtungen auf verschiedenen Arten von Ziehmaschinen verwendet. Ziehen von Innenlöchern (Pull-Type) mit einer Spannplatte als Vorrichtung. Schleifmaschinen verwenden eine Vielzahl von Vorrichtungen, um Werkstücke beim Schleifen zu positionieren, zu halten und zu stützen. Spannvorrichtungen wie Futter, Dornen und ähnliches können in Verbindung mit diesen Vorrichtungen verwendet werden. Der Aufbau dieser Vorrichtung muss nicht so robust sein wie bei Fräsvorrichtungen, da sie nie den gleichen schweren Schnittbelastungen ausgesetzt ist wie Fräsvorrichtungen. Mehrere Komponenten müssen auf verschiedenen Oberflächen bearbeitet werden, damit ihre bearbeiteten Oberflächen oder Formen gleichmäßig verteilt sind. Um so viele Oberflächen wie möglich herzustellen, müssen diese Elemente eine entsprechende Anzahl von Malen indiziert werden. Ein geeigneter Indexiermechanismus ist in den Haltevorrichtungen (Lehren oder Vorrichtungen) eingebaut. Eine Teilvorrichtung ist eine Vorrichtung, die ein Gerät enthält, das zum Indizieren von Daten verwendet werden kann. Zum Schneiden von Innengewinden in gebohrten Löchern sind Gewindebohrvorrichtungen darauf ausgelegt, identische Werkstücke zu halten und zu stabilisieren. Ungleichmäßig geformte und unausgewogene Teile erfordern immer den Einsatz spezieller Vorrichtungen, insbesondere wenn Massengewindeschneiden erforderlich ist. Eine Vorrichtung, die zwei identische Komponenten gleichzeitig hält und es ermöglicht, sie gleichzeitig an zwei verschiedenen Stationen zu bearbeiten, wird als Duplex-Vorrichtung bezeichnet. Schweißvorrichtungen sollen verhindern, dass Schweißkonstruktionen während des Prozesses verziehen, da sie die verschiedenen Komponenten halten und stützen. Das Spannen muss leicht, aber fest sein, und Spannbauteile müssen weit genug vom Schweißbereich entfernt platziert werden. Um den Kräften des Schweißens standzuhalten, muss die Vorrichtung extrem solide und steif sein. Der Zweck dieser Vorrichtungen ist es, die verschiedenen Teile der Montage in ihren korrekten relativen Positionen zu halten. Lehren vs. Vorrichtungen – was ist der Unterschied? Es gibt zwei Hauptinstrumente, die in Massenproduktionsprozessen verwendet werden: Lehren und Vorrichtungen. Es ist üblich, dass Menschen die beiden Begriffe fälschlicherweise als Synonyme verwenden, doch sie erfüllen tatsächlich unterschiedliche Funktionen. Lehren führen das Schneidwerkzeug an eine bestimmte, vorher festgelegte Stelle am Werkstück. Ein Werkstück wird mit Hilfe von Vorrichtungen gestützt und positioniert. Im Gegensatz zu einer Lehre halten Vorrichtungen das Werkzeug nicht an einer Stelle am Werkstück. Im Vergleich zu Vorrichtungen sind Lehren kompakter und benötigen weniger Gewicht, um stabil zu bleiben, wenn sie hohen Schnitt- und Vibrationskräften ausgesetzt sind. Im Gegensatz zu Vorrichtungen können Lehren je nach Aufgabe in der Hand gehalten oder an einem Tisch befestigt werden und benötigen keine zusätzlichen Werkzeuge. Die sorgfältige Auswahl von Lehren und Vorrichtungen verbessert die Wirtschaftlichkeit des Fertigungsprozesses erheblich, indem sie reibungslose Abläufe, vereinfachte Produktion und schnelle Prozessübergänge ermöglicht. Lehren und Vorrichtungen helfen, die Einschränkungen der CNC-Maschine bei der Bearbeitung eines Teils auszugleichen. Sie sind so konzipiert, dass sie eine sichere Befestigung gewährleisten und die Zuverlässigkeit der Teillage während des Bearbeitungsprozesses aufrechterhalten. Im Folgenden werden die verschiedenen Rollen von Werkzeugen und Vorrichtungen für die kundenspezifische CNC-Bearbeitung beschrieben: Ein primärer Zweck von Lehren und Vorrichtungen ist die sichere Befestigung des Teils während des Bearbeitungsprozesses. Sie sind maßgeschneidert, um das jeweilige zu bearbeitende Teil zu passen. Sie bieten maßgeschneidertes Teilhalten, wann immer ein Teil in einem bestimmten Winkel gehalten oder an einer bestimmten Form gespannt werden muss. Zuverlässiges maßgeschneidertes Spannen ist entscheidend, um unerwünschte Ungenauigkeiten durch Rattern und Werkzeugauszug zu verhindern. Beispiele für als Teilhaltevorrichtungen verwendete Vorrichtungen sind Schraubstöcke, Futter, Spitzen, Fräsvorrichtungen und verschiedene Halteplatten. Eine Rolle von Lehren und Vorrichtungen ist der Schutz des Werkstücks während der Bearbeitung. Sie sind eine große Hilfe bei der Aufrechterhaltung der gewünschten Oberflächenbeschaffenheit und des richtigen Rundlaufs. Hülsen-, Buchsen- und Maskiervorrichtungen werden häufig für kundenspezifische Teile entwickelt, bei denen die Oberflächenbeschaffenheit kontrolliert wird. Dies geschieht, um die Oberfläche des fertigen Teils vor Metallspänen/Span von verschiedenen Bearbeitungsprozessen für das Werkstück zu schützen. Darüber hinaus sind maßgeschneiderte Bearbeitungszentren speziell darauf ausgelegt, kundenspezifische Teile mit engen Vorgaben zum Gesamtlauf auszuführen. Lehren und Vorrichtungen sind essenziell für die Aufrechterhaltung von Maß- und Lagegenauigkeit. Sie halten das Werkstück während des Bearbeitungsprozesses an der richtigen Position und Ausrichtung. Aus diesen Gründen machen Vorrichtungen eine praktische Möglichkeit, Fehlersicherheit (Fool Proofing) in einen Prozess zu integrieren, um Fehler durch menschliche Faktoren zu minimieren. Vorrichtungen kontrollieren Lage, Orientierung und Stabilität, indem sie die Freiheitsgrade des Werkstücks einschränken. Dies wird durch die Verwendung von Stiften, Spannern, Ebenen und Befestigungselementen beim Design der benötigten Vorrichtung erreicht. Ebenen bieten Halt für das Teil, Spanner ermöglichen verstellbare Befestigung bei gleichzeitiger Zugänglichkeit für Demontage, und Stifte bieten präzise Lagekontrolle für spezifische Merkmale. Bei der kundenspezifischen Teilebearbeitung werden Merkmale wie Bohrungen und Nuten an einer bestimmten Stelle kontrolliert, wo die Bearbeitung aufgrund von Spannbeschränkungen schwierig sein könnte, und deshalb werden Vorrichtungen entwickelt. Vorrichtungen sind der zuverlässigste Weg, schwierige Teilmerkmale zu bearbeiten. Vorrichtungen ermöglichen die Bearbeitung mehrerer kundenspezifischer Teile bei gleichzeitiger Aufrechterhaltung ihrer Qualität. Sie stellen sicher, dass die Qualität von Teil zu Teil konsistent ist. Beispiele für Merkmalskontrollen, die Konsistenz erfordern, sind Ebenheit, Parallelität, Senkrechtigkeit. Vorrichtungen sind ein hervorragender Weg, den mühsamen Prozess der Inspektion beim Beladen eines Teils zu eliminieren. Eine für ein spezifisches Teil entwickelte Vorrichtung macht den gesamten CNC-Prozess zu einer Plug-and-Play-Operation. Die Arbeit des Bedieners besteht nur darin, das Werkstück teilweise zu laden, da alle notwendigen Lagekontrollen und Teilreferenzierungen bereits in der Vorrichtung verwaltet werden. Viele CNC-Bearbeitungsfertiger tun dies in ihrem Prozess, um wertvolle Rüstzeit für andere wertschöpfende Prozesse zu sparen. Beispiele für Vorrichtungen, die die Rüstzeit verkürzen, sind SMED-Vorrichtungen (Single Minute Exchange of Die), Fräsvorrichtungen, weiche Backen, Sechskantfräsvorrichtungen und viele mehr. Vorbereitung des Designs von Lehren und Vorrichtungen mit Originalinformationen einschließlich folgender Punkte. (1) Konstruktionshinweis, Fertigteilzeichnung, Rohteilzeichnung und Prozessroute sowie andere technische Informationen. Verständnis der Bearbeitungstechnologie-Anforderungen jedes Prozesses, Positionier- und Spannprogramm, Bearbeitungsinhalt des Vorprozesses, Rohteilsituation, verwendete Werkzeugmaschine, Werkzeuge, Prüflehren, Bearbeitungszugabe und Schnittwerte usw. (2) Verständnis der Produktionscharge und des Bedarfs an Lehren und Vorrichtungen. Grobe Bestimmung der Anzahl der benötigten Lehren und Vorrichtungen. (3) Verständnis der wichtigsten technischen Parameter der verwendeten Werkzeugmaschine, Leistung, Spezifikationen, Genauigkeit und der Struktur der Kontaktgröße des Lehren-/Vorrichtungsanschlussteils usw. (4) Materialvorrat für Lehren und Vorrichtungen. Folgende Materialien werden zur Herstellung von Lehren und Vorrichtungen verwendet: gehärteter Stahl, Grauguss, Kunststoff, Hartmetall, Epoxidharze, Edelstahl, Bronze, niedrigschmelzende Legierungsstähle. Sie können das passende Material gemäß dem Bearbeitungsprojekt auswählen. Das Design von Lehren und Vorrichtungen hat im Allgemeinen eine einzige Struktur, was den Eindruck erweckt, dass die Struktur nicht sehr komplex ist, insbesondere da hydraulische Vorrichtungen in Mode sind und die ursprüngliche mechanische Struktur stark vereinfachen. Wenn der Designprozess jedoch nicht detailliert berücksichtigt wird, führt dies unweigerlich zu unnötigen Problemen. Daher müssen folgende Punkte beim Design von Lehren und Vorrichtungen berücksichtigt werden. (1) Der Rohteilzuschlag des zu bearbeitenden Teils. Wenn die Rohteilgröße zu groß ist, führt dies zu Interferenzen. Stellen Sie also sicher, dass Sie vor dem Design eine Rohteilzeichnung vorbereiten. Lassen Sie genügend Platz. (2) Die Spanabfuhr der Vorrichtung ist reibungslos. Aufgrund des begrenzten Bearbeitungsraums der Werkzeugmaschine werden Lehren und Vorrichtungen oft kompakt designed, was oft dazu führt, dass bei der Bearbeitung entstehende Späne in toten Ecken der Vorrichtung gelagert werden. Ein weiteres Problem ist, dass dies zu einem nicht reibungslosen Abfluss des Kühlschmiermittels führen kann, was zukünftige Bearbeitungen stark beeinträchtigt. Daher sollten von Beginn des eigentlichen Prozesses an die Probleme berücksichtigt werden, die im Bearbeitungsprozess auftreten. Schließlich sollen Lehren und Vorrichtungen die Effizienz verbessern und die Bedienung erleichtern. (3) Die Gesamtoffenheit der Lehre und Vorrichtung. Die Vernachlässigung der Offenheit führt dazu, dass der Bediener Schwierigkeiten beim Laden hat, was zeitaufwändig und mühsam ist. (4) Das grundlegende theoretische Prinzip des Lehren- und Vorrichtungsdesigns. Jede Lehre und Vorrichtung muss unzählige Spann- und Lösvorgänge durchlaufen, sodass sie möglicherweise initially den Anforderungen des Benutzers entspricht. Lehren und Vorrichtungen sollten Genauigkeitserhaltung aufweisen, daher nichts entwerfen, was gegen das Prinzip verstößt. Auch wenn Sie es im Moment durchsetzen können, wird es langfristig nicht nachhaltig sein. Ein gutes Design sollte dem Hammer der Zeit standhalten. (5) Die Austauschbarkeit der Positionierelemente. Positionierelemente unterliegen starkem Verschleiß. Daher sollte ein schneller und einfacher Austausch berücksichtigt werden. Am besten nicht für größere Teile designen.Was ist eine Lehren (Jig)?
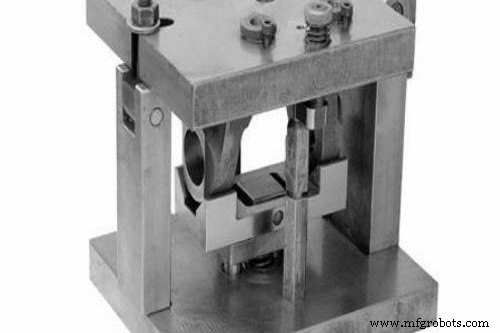
Arten von Lehren
1. Schablonenlehre (Template Jig)
2. Plattenlehre (Plate Jig)
3. Kanal-Lehre (Channel Jig)
4. Durchmesser-Lehre (Diameter Jig)
5. Klappen-Lehre (Leaf Jig)
6. Ring-Lehre (Ring Jig)
7. Kasten-Lehre (Box Jig)
Was ist eine Vorrichtung (Fixture)?
Arten von Vorrichtungen
1. Drehvorrichtung (Turning Fixture)
2. Fräsvorrichtung (Milling Fixture)
3. Ziehvorrichtung (Broaching Fixture)
4. Schleifvorrichtung (Grinding Fixture)
5. Bohrvorrichtung (Boring Fixture)
6. Teilvorrichtung (Indexing Fixture)
7. Gewindebohrvorrichtung (Tapping Fixture)
8. Duplex-Vorrichtung (Duplex Fixture)
9. Schweißvorrichtung (Welding Fixture)
10. Montagevorrichtung (Assembly Fixture)
Lehren vs. Vorrichtungen: Was ist der Unterschied?
Warum sind Lehren und Vorrichtungen in der CNC-Bearbeitung wichtig?
1. Teilhalten (Part Holding)
2. Teileschutz (Parts Protection)
3. Lagekontrolle / Fehlersicherheit (Location Control / Fool Proofing)
4. Teilekonsistenz (Part Consistency)
5. Rüstzeitreduzierung (Set up Reduction)
Grundlegende Methoden und Schritte zur Herstellung von Lehren und Vorrichtungen
Designüberlegungen für Lehren und Vorrichtungen
CNC-Maschine
- Structures vs. Unions in C: Ein praktischer Leitfaden
- C vs. C++: Wichtige Unterschiede & Wann welche Sprache wählen
- C vs. Java: Umfassender Vergleich von Features, Geschichte und Anwendungen
- Python vs. JavaScript: Wichtige Unterschiede, Features und Entscheidungshilfen
- Python vs. Ruby: Umfassender Vergleich von Features, Vorteilen und Einsatzgebieten
- CNC vs. VMC: Die wesentlichen Unterschiede verstehen
- Lehre vs. Vorrichtung: Wichtige Unterschiede für Fertigungsexzellenz
- Vorrichtungen und Spannzeuge verstehen: Schlüsselteile für die Präzisionsfertigung
- DC- vs. AC-Motoren: Wichtige Unterschiede & Kaufberatung
- Edelstahl Condition A vs. Condition B: Wichtige Unterschiede erklärt