



Haas G76 Gewindeschneidzyklus: Mehrfachpass-Schnitt für Außen- & Innengewinde
Der Haas G76 Gewindeschneidzyklus kann für Außengewinde, Innengewinde, Geradgewinde und Kegelgewinde verwendet werden.
Mit dem Haas G76 Gewindeschneidzyklus kann ein Programmierer einfach mehrere Schneiddurchgänge entlang der Gewindelänge anweisen.
Die Art der Werkzeugbelastung und des Verschleißes kann durch den P-Code gesteuert werden. Der P-Code kann angeben, auf welcher Seite das Werkzeug schneidet und wie viel Material abgetragen wird.
Haas G76 Gewindeschneidzyklus Anwendungen
Haas G76 Gewindeschneidzyklus kann verwendet werden für:
- Innengewindeschneiden (I.D. Gewindeschneiden).
- Außengewindeschneiden (O.D. Gewindeschneiden).
- Geradgewindeschneiden.
- Kegelgewindeschneiden.
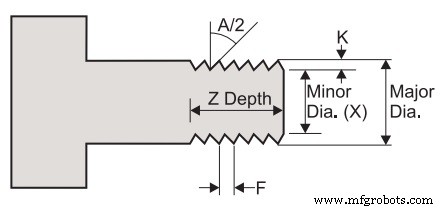
Haas G76 Threading Cycle
Haas G76 Gewindeschneidzyklus Format
G76 X(U) Z(W) K D A F(E) I P Q
Parameter
X – X-Achse absolut, maximaler Gewindedurchmesser (optional).
Z – Z-Achse absolut, maximale Gewindelänge (optional).
K – Gewindhöhe, definiert Gewindetiefe, Radiusmaß.
D – Schnitttiefe des ersten Durchgangs.
A – Werkzeugspitzenwinkel (Wert: 0 bis 120 Grad).
F(E) – Vorschub, die Gewindesteigung.
U – X-Achse inkrementell, Start bis maximaler Gewindedurchmesser (optional).
W – Z-Achse inkrementell, Start bis maximale Gewindelänge (optional).
I – Gewindekegelbetrag, Radiusmaß (optional).
P – Einseitiges Schneiden (konstante Last) (optional).
Q – Gewindestartwinkel (Keinen Dezimalpunkt verwenden) (optional).
Maschineneinstellungen
Einstellung 95 – Gewindefasengröße.
Einstellung 96 – Gewindefasenwinkel.
Einstellung 86 – Gewindefertigzugabe.
M-Codes
M23 – Fasen EIN
M24 – Fasen AUS
Haas G76 Gewindeschneidzyklus Parametererklärungen
K - Gewindhöhe
Die Gewindhöhe ist definiert als Abstand von der Gewindespitze zum Gewindegrund.
Die berechnete Gewindetiefe (K) wird der Wert von K minus Fertigzugabe (Einstellung 86, Gewindefertigzugabe) sein.
D – Schnitttiefe des ersten Durchgangs
Die Tiefe des ersten Schnitts durch das Gewinde wird in D angegeben. Die Tiefe des letzten Schnitts kann mit Einstellung 86 gesteuert werden.
Gewindefase
Am Gewindeende wird optional eine Fase gefräst.
Größe und Winkel der Fase werden mit Einstellung 95 (Gewindefasengröße) und Einstellung 96 (Gewindefasenwinkel) gesteuert.
P – Einseitiges Schneiden (konstante Last) (optional)
Vier Optionen für G76 Mehrfach-Gewindeschneiden sind verfügbar:
- P1: Einseitiges Schneiden, Schneidmenge konstant
- P2: Beidseitiges Schneiden, Schneidmenge konstant
- P3: Einseitiges Schneiden, Schnitttiefe konstant
- P4: Beidseitiges Schneiden, Schnitttiefe konstant
CNC-Maschine
- G76 Gewindezyklus meistern: Fortgeschrittene CNC-Technik
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Optimale Gewinde-Einschnitte für Werkzeugstandzeit & Gewindequalität
- Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- G76 Gewindezyklus Einzeiler-Format – Fanuc 10/11/15T Leitfaden
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
- Müheloses CNC-Gewindeschneiden mit Mach3 Turn G76 Festzyklus
- G76 Gewindeschneidzyklus meistern: Volle Kontrolle über Durchgänge & Schnitttiefe