



Müheloses CNC-Gewindeschneiden mit Mach3 Turn G76 Festzyklus
Der Mach3 Turn Gewindeschneidzyklus G76 wird für das Gewindeschneiden an einer CNC-Drehmaschine verwendet, die mit der Mach3 Turn Software gesteuert wird.
Es gibt andere Optionen für das Gewindeschneiden mit Mach3 Turn wie G32 Gewinde-G-Code, aber bedenken Sie: G32 ist kein Gewindeschneidzyklus, sodass der CNC-Fachkraft für jeden Gewindedurchgang zusätzlichen Code schreiben muss.

Mach3 Turn Threading
Der Mach3 Turn G76 Gewindeschneid-Festzyklus macht das Gewindeschneiden sehr einfach – nur eine Codezeile ist für die Programmierung des Gewindeschneidzyklus erforderlich.
Die zusätzlichen Vorteile des Mach3 Turn G76 Gewindeschneidzyklus sind, dass CNC-Fachkräfte mit wenigen Wertänderungen ihre Gewindeschneidoperationen anpassen können.
Mit dem Mach3 Turn G76 Gewindeschneidzyklus können CNC-Fachkräfte Innen- oder Außengewinde für folgende Gewindearten erstellen:
- Geradgewinde
- Kegelgewinde
- Mehrstartgewinde
Mach3 Turn G76 Gewindeschneidzyklus Format
G76 X Z Q P H I R K L C B T J
X – Endwert in X-Achse.
Z – Endwert in Z-Achse.
Q – Anzahl der Federhübe (Spring Passes). (optional)
P – Gewindesteigung
H – Tiefe des ersten und nachfolgender Durchgänge.
I – Einschneidewinkel.
R – Gewindestartpunkt in X-Achse (optional).
K – Gewindestartpunkt in Z-Achse (optional)
L – Auslauf/Fase – Gewindeauslauf (optional)
C – X-Achsen-Freiraum für Schnellrückzug.
B – Tiefe letzter Durchgang (optional)
T – Kegel (optional)
J – Minimale Tiefe pro Durchgang (optional)
Erklärung
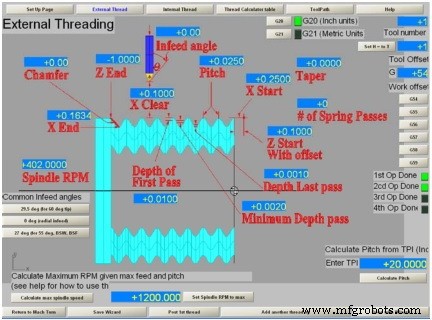
Mach3 Turn G76 Gewindeschneid-Festzyklus Erklärung
C – gibt den X-Freiraum für die Schnellrückzugsbewegung an. Er wird immer positiv angegeben und Mach3 handhabt die umgekehrte Richtung für Innengewinde automatisch.
Q – gibt die Anzahl der Federhübe an (d. h. Schnitte an der X-Endposition).
I – gibt den Einschneidewinkel in Grad an. 0 für radiales Einschneiden, typischerweise 29 oder 29,5° für metrisches ISO- oder Unified-Gewinde, 27° für 55°-Winkelformen wie BSW oder BSF.
L – Auslauf- oder Fasewinkel ist ein „Rotationswinkel“ und keine echte Fase.
L90 = Rückzug über 1/4 Umdrehung
L360 = 1 Umdrehung
L720 = 2 Umdrehungen.
CNC-Maschine
- G76 Gewindezyklus meistern: Fortgeschrittene CNC-Technik
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Gewinde-Einschnittwinkel mit Fanuc G76 meistern: Flankeneinschnitt, Radial & Varianten
- Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- G76 Gewindezyklus Einzeiler-Format – Fanuc 10/11/15T Leitfaden
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
- G76 Gewindeschneidzyklus meistern: Volle Kontrolle über Durchgänge & Schnitttiefe