



Milltronics CNC-Drehmaschine G-Code-Referenzhandbuch
Milltronics G-Code für CNC-Dreher an CNC-Drehmaschinen mit Milltronics CNC-Steuerungen.
Sie könnten auch G-Codes für Milltronics Centurion 7 lesen: Milltronics Centurion 7 G-Code-Liste.
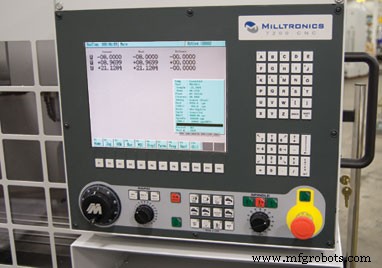
Milltronics G-Code für Drehmaschinen
| G-Code | Funktion |
|---|---|
| G00 | Schnellpositionierung |
| G01 | Lineare Interpolation |
| G02 | Kreis-/Helixinterpolation CW |
| G03 | Kreis-/Helixinterpolation CCW |
| G04 | Verweilzeit |
| G09 | Exakter Stopp |
| G10 | Dateneingabe EIN |
| G11 | Dateneingabe AUS |
| G12 | Schwebenden Nullpunkt löschen |
| G13 | Rückseitenprogrammierung |
| G14 | Vorderseitenprogrammierung |
| G20 | Zoll-Eingabe |
| G21 | Metrisch-Eingabe |
| G22 | Sicherheitszonenprüfung AUS |
| G23 | Sicherheitszonenprüfung EIN |
| G28-G30 | Referenzpunkt-Rückkehr |
| G32 | Gewindeschneiden |
| G34-G36 | Gewindeschneiden |
| G38 | Anfangspunkt-Rückkehr |
| G39 | R-Ebene-Rückkehr |
| G40 | Schneidenkompensation ABBRECHEN |
| G41 | Schneidenkompensation links |
| G42 | Schneidenkompensation rechts |
| G45 | Z auf Freiraum |
| G46 | X auf Freiraum |
| G47 | Z auf Werkzeugwechsel |
| G48 | X auf Werkzeugwechsel |
| G49 | H-Offset ABBRECHEN |
| G50 | FLZ, Max. Drehzahl SETZEN |
| G52 | Lokales Koordinatensystem SETZEN |
| G53 | Maschinenkoordinatensystem |
| G54 | Werkstückkoordinatensystem 1 (G540…G549) |
| G55-G59 | Werkstückkoordinatensystem 2-6 (G5#0…5#9) |
| G60 | Einmalige Schnellverfahrt |
| G61 | Exakter Stopp Modus |
| G63 | Gewindeschneidmodus |
| G64 | Schneiden |
| G65 | Nicht-Bewegung |
| G70 | Schlichtzyklus |
| G71 | Schruppdrehen |
| G72 | Schruppplanen |
| G73 | Musterwiederholung |
| G74 | Plannutenstechen |
| G75 | Durchmessernutenstechen |
| G76 | Gewindeschneidzyklus |
| G80 | Festzyklus ABBRECHEN |
| G81 | Bohren |
| G82 | Bohren / Verweilzeit |
| G83 | Pickern / Bohren |
| G84 | Gewindeschneiden |
| G85 | Ausbohren |
| G86 | Ausbohren / Spindelstopp |
| G89 | Ausbohren / Verweilzeit |
| G90 | Drehzyklus A |
| G91 | Inkrementelles Maß |
| G92 | Gewindeschneidzyklus |
| G93 | Absolut |
| G94 | Planschneidzyklus B |
| G96 | Konstante Schnittgeschwindigkeit |
| G97 | Umdrehungen pro Minute |
| G98 | Vorschub pro Minute |
| G99 | Vorschub pro Umdrehung |
| G501 | Spiegelbild AUS |
| G511 | Spiegelbild EIN |
| G550 | Skalierung AUS |
| G551 | Skalierung EIN |
| G568 | Rotation EIN |
| G569 | Rotation AUS |
| G990 | Parameter speichern |
| G991 | Parameter lesen |
| G995 | Byte-Parameter lesen |
| G996 | Byte-Parameter setzen |
| G997 | Fehler erzwingen |
| G998 | Piepton |
| G999 | Schwerwiegenden Fehler erzwingen |
Milltronics Drehmaschinen M-Codes: Komplettreferenz für CNC-Bediener
Milltronics Centurion 7 G-Code-Referenz: Vollständige G-Code-Liste
CNC-Maschine
- Umfassender Leitfaden: Gebrauchte CNC-Drehmaschine kaufen – Tipps & Überlegungen
- Liberty Touch Turn Elektronische Drehmaschinen: Präzision & Einfachheit für komplexe Bearbeitung
- Präzisions-Polygonfräser für Automatikdrehmaschinen – Einstellbare, Hochleistungs-Schneidlösungen
- Präzise CNC-Metalldrehmaschinen: Fortschrittliche Lösungen für überlegene Metallbearbeitung
- Drehmaschine verstehen: Zweck, Einsatzgebiete & Anwendungen
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
- BugEye Kühlmitteldüsen: Erhöhte Präzision für CNC-Drehoperationen
- Haas IPS Drehmaschinen Walk-Through: Kompletter Leitfaden zur intuitiven CNC-Programmierung
- HS-Code für Hydraulikpumpen – Klassifizierung und Verwendung