



Umfassende Bridgeport G-Code Referenz für CNC-Fräsen
Vollständige Bridgeport G-Code Liste für CNC-Fachkräfte, die an CNC-Fräsmaschinen arbeiten.
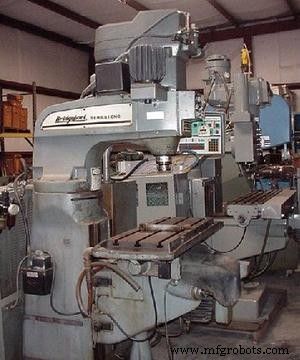
Bridgeport Fräs G-Codes
| G-Code | Beschreibung |
|---|---|
| G00 | Eilgang (Programmierter Vorschub bleibt im Register) |
| G01 | Lineare Interpolation (Vorschub auf linearem Pfad) |
| G02 | Kreisbogeninterpolation CW. Bogen |
| G03 | Kreisbogeninterpolation CCW. Bogen |
| G04 | Wartezeit (Dwell) |
| G08 | MODAL Verzögerungs-Override AUS |
| G09 | MODAL Verzögerungs-Override EIN |
| G12 | Helixinterpolation CW |
| G13 | Helixinterpolation CCW |
| G17 | X Y Ebenenwahl |
| G18 | ZX Ebenenwahl |
| G19 | YZ Ebenenwahl |
| G22 | Kreisbogeninterpolation, Fase-Eingabe CW |
| G22 | Kreisbogeninterpolation, Fase-Eingabe CCW |
| G30 | Spiegelbild AUS (Symmetrie aufheben) |
| G31 | Spiegelbild X EIN (X-Symmetrie) |
| G32 | Spiegelbild Y EIN (Y-Symmetrie) |
| G40 | Kompensation aufheben (Werkzeugdurchmesser-Offset AUS) |
| G41 | Werkzeugkompensation links |
| G42 | Werkzeugkompensation rechts |
| G44 | Werkzeugkompensation, Normalvorschub |
| G45 | Werkzeugkompensation, Vorschub modifizieren |
| G70 | Zoll-Eingabe (Zoll-Maßsystem wählen) |
| G71 | Millimeter-Eingabe (Metrisches Maßsystem wählen) |
| G72 | Transformation AUS (Transformation aufheben) |
| G73 | Transformation / Rotation, Skalierung |
| G74 | Mehrquadranten-Kreiseingabe AUS |
| G75 | Mehrquadranten-Kreiseingabe EIN |
| G77 | Plandrehzyklus (Zickzack-Fräscyklus) |
| G78 | Taschenfräscyklus |
| G79 | Ausbohrzyklus (Innenlochfräscyklus) |
| G80 | Fester Zyklus aufheben |
| G81 | Bohrzyklus – Z-Zyklus, bohren (vorschub rein, eilgang raus) |
| G82 | Senkenzyklus (mit Dwell) – Z-Zyklus, senken (vorschub rein, eilgang raus) |
| G83 | Tieflochbohrzyklus – Z-Zyklus, tiefloch (picken, eilgang raus) |
| G84 | Gewindebohrzyklus (umkehrbarer Gewindebohrkopf nötig) – Z-Zyklus, gewindeschneiden (vorschub rein, vorschub raus) |
| G85 | Bohrzyklus (für Reiben verwenden) – Z-Zyklus, bohren (vorschub rein, vorschub raus) |
| G86 | Bohrzyklus – Z-Zyklus, bohren (vorschub rein, stopp-warten, eilgang raus) |
| G87 | Spanbrecherzyklus (rückt .05 zurück dann .05 vor) – Z-Zyklus, spanbrechen (picken, eilgang raus) |
| G89 | Bohrzyklus – Z-Zyklus, bohren (vorschub rein, dwell, vorschub raus) |
| G90 | Absolutes Programmieren (Absolute Eingabe) |
| G91 | Inkrementelles Programmieren (Inkrementelle Eingabe) |
| G92 | Teilenullpunkt voreinstellen |
| G96 | Basis-Teilenullpunkts-Koordinatensystem wiederherstellen |
| G97 | Werkstückkoordinatensystem einstellen |
| G99 | Verzögerungs-Override |
| G170 | Außenrahmen fräsen |
| G171 | Innenrahmen fräsen |
| G172 | Taschenrahmen fräsen |
| G173 | Außenflächen fräsen |
| G174 | Innenflächen fräsen |
| G175 | Außenkreis fräsen |
| G176 | Innenkreis fräsen |
| G177 | Taschenkreis fräsen |
| G179 | Nut fräsen |
| G181-G189 | Z-Zyklus (gleich wie G81-G89) Mehrloch |
| G191-G199 | Z-Zyklus (gleich wie G81-G89) Rahmen von Löchern |
CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode
Fanuc G68 Koordinatenrotation: Praktisches Unterprogramm-Beispiel für CNC-Bearbeitung
CNC-Maschine
- CNC G-Codes erklärt: Essentieller Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassender Leitfaden zu CNC G-Codes für Fanuc Steuerungen
- Umfassende Hurco Drehmaschinen G-Code Referenz für Dual-Screen & Max Konsolen
- Umfassende Hurco Fräsmaschinen G-Code Referenz für CNC-Fachkräfte
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- Sinumerik 840D CYCLE81 Bohrzyklus: Schritt-für-Schritt CNC-Programmierbeispiel
- Umfassendes Mach3 Fräs-G-Code Referenzhandbuch